





Pourquoi les problèmes de température sur les machines de cintrage de tubes entraînent-ils des défauts de cintrage ?
La question de la température dans le cintrage de tubes est en réalité assez subtile. Vous pouvez disposer d’un programme impeccable et d’un outillage parfait, et pourtant les tubes cintrés sortent incorrects : le premier lot est conforme, tandis que le second n’est pas aux spécifications ; les pièces produites le matin passent l’inspection, mais celles fabriquées l’après-midi sortent des tolérances. Souvent, le problème ne provient pas d’un dysfonctionnement de la machine ; il s’agit de l’influence silencieuse de la température.
I. Dilatation thermique des métaux
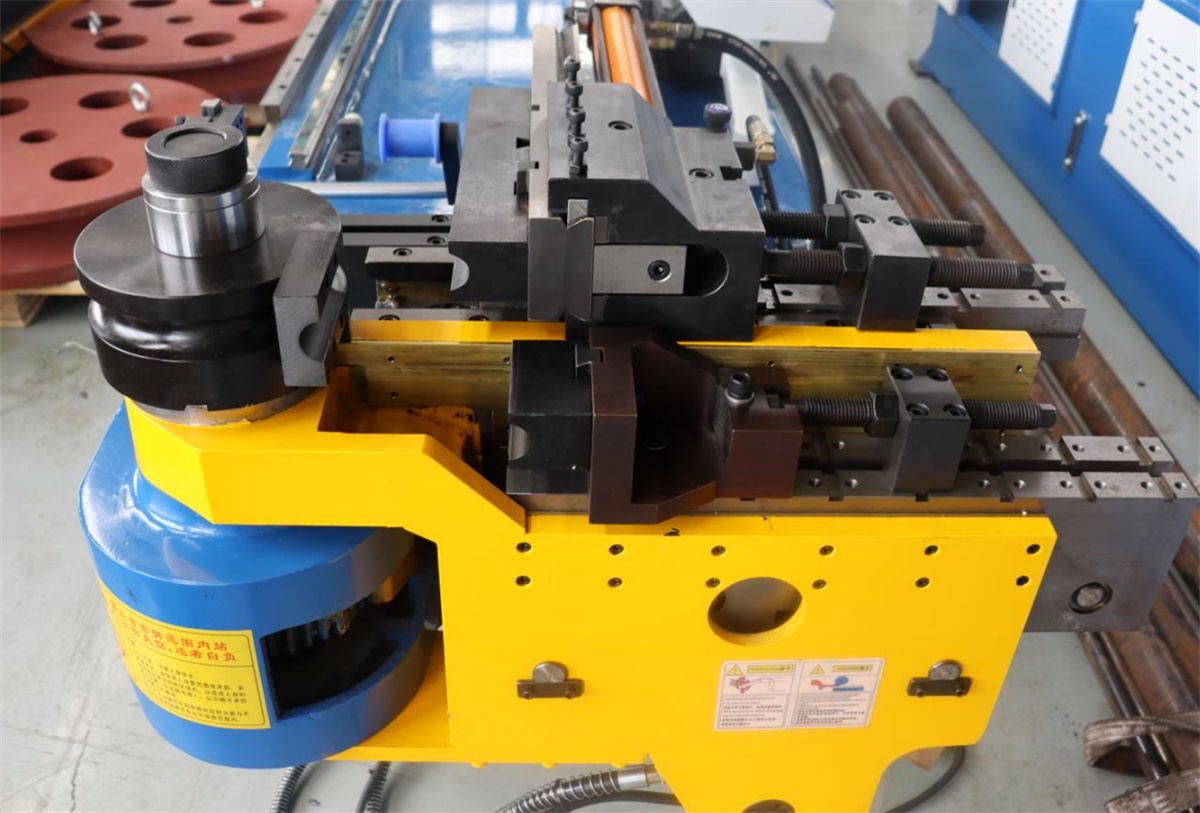
Pendant le processus de cintrage, le tube lui-même s’échauffe progressivement en raison de la déformation et du frottement. À mesure que la température augmente, le métal se dilate, provoquant des variations minimes dans la répartition de l’épaisseur de paroi, du diamètre et même de la longueur. Bien que ces variations puissent être négligeables pour l’acier, l’effet de la dilatation thermique est nettement plus marqué avec l’aluminium.
Pour compliquer davantage la situation, les caractéristiques de rappel élastique du matériau diffèrent selon qu’il est à l’état chaud ou froid. En utilisant exactement le même programme, un tube froid peut produire l’angle parfait, tandis qu’un tube chaud peut présenter soit un rappel insuffisant, soit un rappel excessif. Cela explique pourquoi la qualité des tubes varie dans le temps sur une même machine : aussi bien la température ambiante que la température du matériau ont évolué.
II. Températures variables des outillages
Un frottement constant se produit entre le tube et les outillages pendant le cintrage. Après un certain nombre de cintrages, les températures de la matrice de cintrage, de la matrice de serrage et du mandrin augmentent progressivement. À mesure que les outillages chauffent, la dynamique de contact entre le tube et les outillages change.
Cela peut entraîner des problèmes tels que des rayures superficielles (traces d’entraînement) sur le tube, une résistance au cintrage inégale et la dégradation du lubrifiant de cintrage à l’interface de contact. Ces problèmes n’apparaissent presque jamais immédiatement ; ils émergent généralement progressivement après une période de fonctionnement, et les opérateurs ne parviennent souvent pas à les relier à la température des outillages.
III. La température de l’huile hydraulique affecte directement la force de cintrage
L’huile hydraulique sert de milieu de transmission de puissance dans les cindeuses hydrauliques pour tubes. Les variations de température de l’huile modifient sa viscosité, ce qui affecte ainsi l’efficacité de la transmission de pression du système.
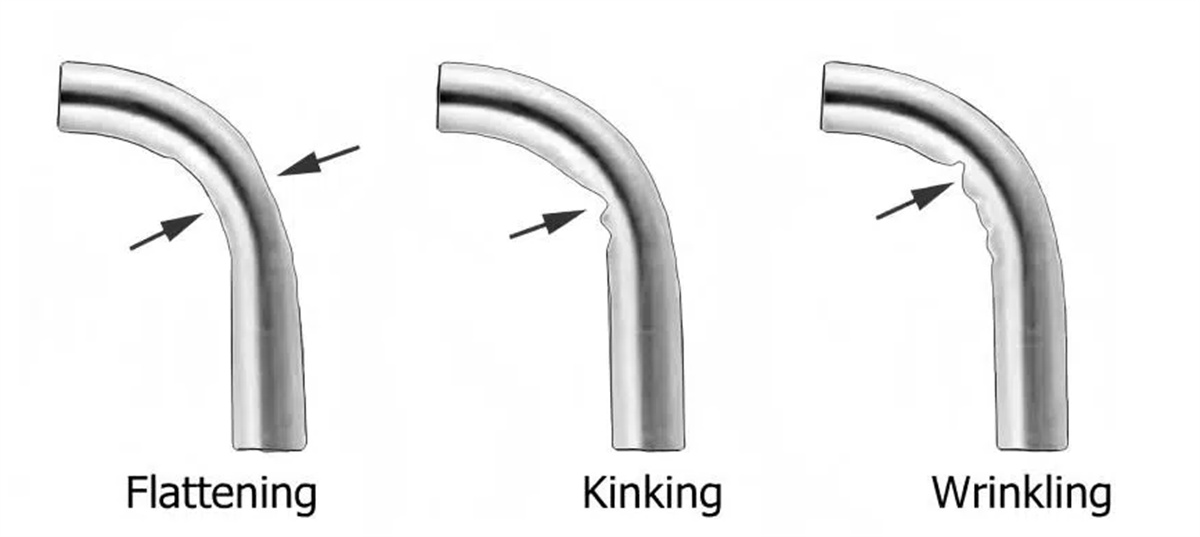
Lorsque la température de l’huile est basse, celle-ci est épaisse et le système réagit lentement ; les actions de serrage et de pliage manquent alors de précision. À l’inverse, lorsque la température de l’huile est élevée, celle-ci s’amincit, ce qui accroît les fuites internes et empêche le maintien d’une pression adéquate, entraînant une force de pliage insuffisante. En conséquence, l’angle de pliage s’écarte de la valeur cible — soit trop grand, soit trop petit.
Pendant une production prolongée et continue, la température de l’huile augmente progressivement. Si aucune mesure correctrice n’est prise, cette température peut dépasser la fourchette optimale ; cela nuit non seulement à la précision, mais accélère également le vieillissement des joints d’étanchéité.
IV. Impact saisonnier de la température ambiante
La température de l’atelier varie entre l’hiver (froid) et l’été (chaud), et ces changements environnementaux affectent les machines de cintrage de tubes.
Lors d’un démarrage à froid en hiver, les jeux entre les composants de la machine sont plus réduits en raison de la basse température, et l’huile hydraulique est plus visqueuse. Si la production de série commence sans période de préchauffage, la qualité des premiers tubes pliés peut différer de celle des tubes produits ultérieurement.
Certains opérateurs ont l’habitude de faire fonctionner la machine à vide pendant dix à quinze minutes après le démarrage, en attendant que la température se stabilise avant de commencer le travail. Il s’agit d’une pratique judicieuse.
V. Méthodes de régulation de la température
Après avoir mis la machine sous tension chaque jour, laissez-la fonctionner à vide pendant une durée suffisante afin d’élever la température de l’huile hydraulique et d’atteindre l’équilibre thermique entre les composants avant de lancer la production officielle.
Pendant une production de série continue, surveillez le manomètre de température de l’huile. Si la température de l’huile reste constamment élevée, vérifiez le système de refroidissement : assurez-vous que le ventilateur de refroidissement fonctionne et que le refroidisseur d’huile n’est pas obstrué.
Le choix de l’huile appropriée pour le cintrage des tubes est également crucial. Les différentes qualités d’huile présentent des plages de température d’utilisation variables ; sélectionner une huile adaptée à votre environnement de production spécifique garantit des performances de lubrification plus stables.
Pour une production de haute précision, envisagez l’installation de systèmes de climatisation ou de ventilation dans l’atelier afin de réduire au minimum l’impact des variations de température ambiante sur la machine.
VI. Méthodes de surveillance quotidienne
Le thermomètre à huile constitue un outil de référence direct ; surveiller la stabilité de la température permet d’évaluer les performances du système de refroidissement. Si la température reste élevée, vérifiez la présence d’obstructions dans le système de refroidissement et assurez-vous que le ventilateur fonctionne correctement.
Les opérateurs peuvent également évaluer la température des pièces en mouvement pendant le fonctionnement, par exemple lors du changement de moules ou du réglage des équipements. Si une corrélation claire apparaît entre la qualité du cintrage des tubes et des facteurs tels que le temps ou la température ambiante, il est très probable que la température affecte la précision.
Enregistrer et comparer des séries de données — notamment la température ambiante, la température de l’huile, la durée de fonctionnement de la machine et la qualité du cintrage des tubes — afin d’identifier des tendances.

