





Warum führen Temperaturprobleme bei Rohrbiegemaschinen zu Biegefehlern?
Das Problem der Temperatur beim Rohrbiegen ist tatsächlich ziemlich subtil. Sie könnten ein fehlerfreies Programm und eine perfekte Werkzeugausrüstung haben, dennoch weichen die gebogenen Rohre von den Sollwerten ab – die erste Charge ist in Ordnung, während die zweite außerhalb der Spezifikation liegt; Teile, die morgens hergestellt werden, bestehen die Prüfung, doch jene, die am Nachmittag gefertigt werden, liegen außerhalb der Toleranz. Häufig liegt das Problem nicht in einer Maschinestörung; es ist der stille Einfluss der Temperatur.
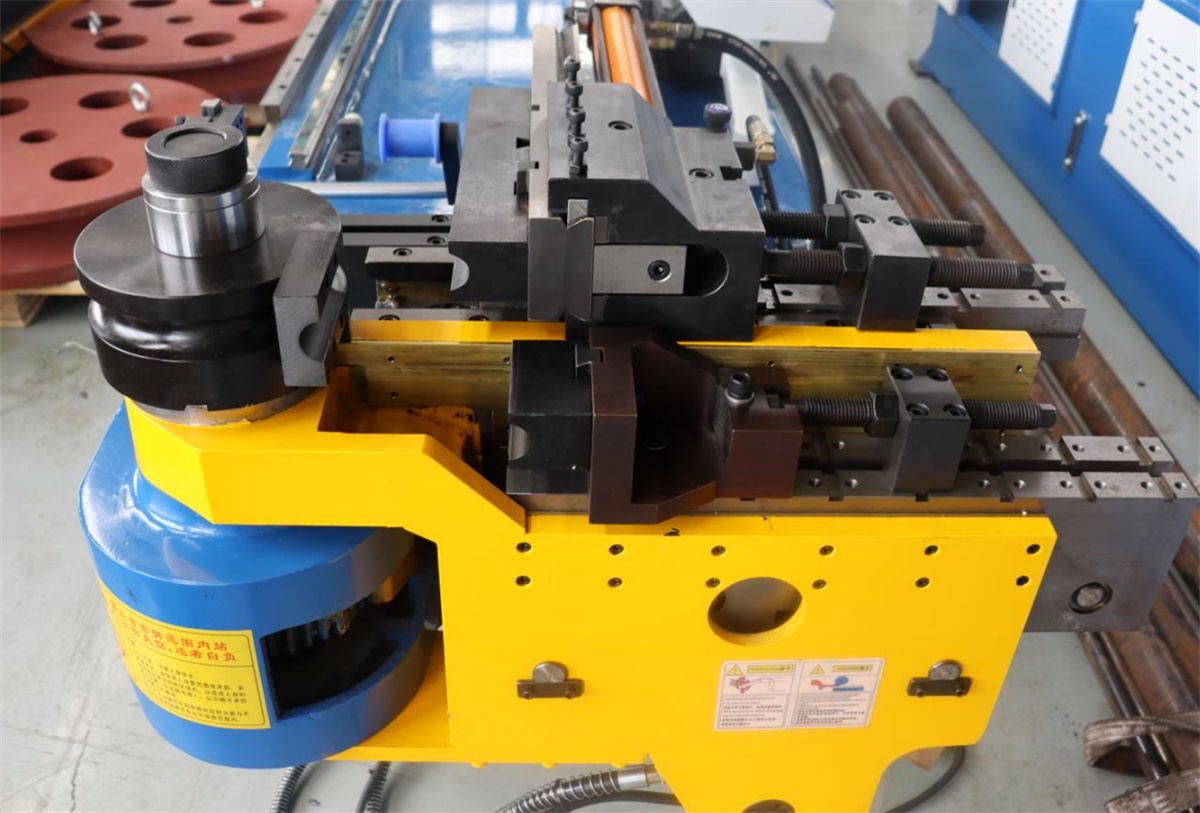
I. Thermische Ausdehnung von Metall
Während des Biegeprozesses erwärmt sich das Rohr aufgrund von Verformung und Reibung allmählich selbst. Mit steigender Temperatur dehnt sich das Metall aus, was zu minimalen Änderungen in der Wanddickenverteilung, dem Durchmesser und sogar der Länge führt. Obwohl diese Änderungen bei Stahl vernachlässigbar sein mögen, ist die Auswirkung der Wärmedehnung bei Aluminium deutlich stärker.
Um die Sache noch komplizierter zu machen, unterscheiden sich die Rückfederungseigenschaften des Materials zwischen heißem und kaltem Zustand. Bei Verwendung desselben Programms könnte ein kaltes Rohr den perfekten Winkel ergeben, während ein warmes Rohr entweder zu wenig oder zu viel Rückfederung zeigt. Dies erklärt, warum sich die Rohrqualität im Zeitverlauf an derselben Maschine verändert: sowohl die Umgebungstemperatur als auch die Materialtemperatur haben sich verschoben.
II. Schwankende Werkzeugtemperaturen
Während des Biegens tritt ständige Reibung zwischen dem Rohr und den Werkzeugen auf. Nach einer bestimmten Anzahl von Biegevorgängen steigen die Temperaturen des Biegedies, des Spanndies und des Dorns allmählich an. Wenn sich die Werkzeuge erwärmen, verändern sich die Kontaktverhältnisse zwischen Rohr und Werkzeugen.
Dies kann zu Problemen wie Oberflächenkratzern (Zugmarkierungen) am Rohr, ungleichmäßiger Biegewiderstand und Zersetzung des Bieschmierstoffs an der Kontaktstelle führen. Solche Probleme treten selten sofort auf; sie entwickeln sich vielmehr allmählich nach einer gewissen Betriebszeit, und die Bediener erkennen oft nicht den Zusammenhang mit der Werkzeugtemperatur.
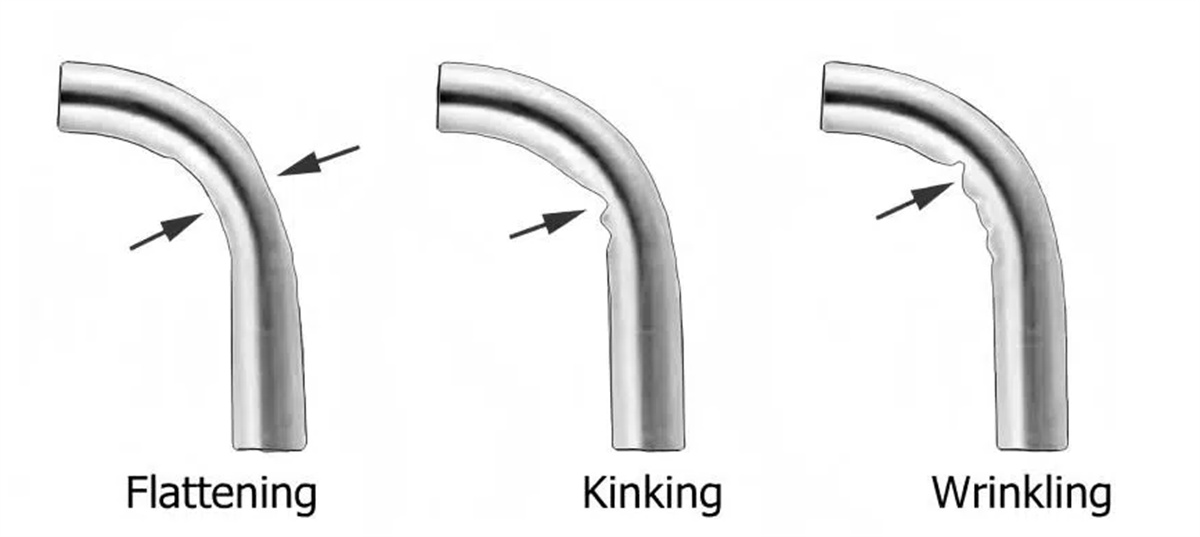
III. Die Temperatur des Hydrauliköls beeinflusst direkt die Biegekraft
Hydrauliköl dient als Übertragungsmedium für die Kraft in hydraulischen Rohrbiegemaschinen. Temperaturschwankungen des Öls beeinflussen dessen Viskosität und damit die Druckübertragungseffizienz des Systems.
Wenn die Öltemperatur niedrig ist, ist das Öl zähflüssig und das System reagiert träge; Spann- und Biegevorgänge können an Präzision verlieren. Umgekehrt wird das Öl bei hoher Öltemperatur dünner, was zu erhöhtem innerem Leckageverhalten führt und den Druck nicht mehr konstant halten lässt; dies kann zu unzureichender Biegekraft führen. Folge ist eine Abweichung des Biewinkels – entweder zu groß oder zu klein.
Während längerer, kontinuierlicher Produktion steigt die Öltemperatur stetig an. Wird dieser Anstieg nicht gesteuert, kann die Temperatur den optimalen Bereich überschreiten; dies beeinträchtigt nicht nur die Genauigkeit, sondern beschleunigt zudem die Alterung der Dichtungen.
IV. Jahreszeitliche Auswirkung der Umgebungstemperatur
Die Werkstatttemperatur schwankt zwischen Winter (kalt) und Sommer (heiß), und diese Umgebungsänderungen wirken sich auf Rohrbiegemaschinen aus.
Während eines kalten Starts im Winter sind die Spielspiele zwischen Maschinenkomponenten aufgrund der niedrigen Temperatur geringer, und das Hydrauliköl ist zäher. Wenn die Serienfertigung ohne Aufwärmphase beginnt, kann die Qualität der ersten gebogenen Rohre von derjenigen später hergestellter Teile abweichen.
Einige Bediener lassen die Maschine nach dem Einschalten gewohnheitsmäßig zehn bis fünfzehn Minuten lang unbelastet laufen, um auf eine stabile Temperatur zu warten, bevor sie mit der Arbeit beginnen. Dies ist eine sinnvolle Vorgehensweise.
V. Verfahren zur Temperaturregelung
Nach dem täglichen Einschalten der Maschine sollte diese für eine gewisse Zeit unbelastet laufen, um die Temperatur des Hydrauliköls anzuheben und ein thermisches Gleichgewicht zwischen den Komponenten vor Beginn der eigentlichen Produktion herzustellen.
Während einer kontinuierlichen Serienfertigung ist der Ölt-Emperaturanzeiger zu überwachen. Bleibt die Öltemperatur dauerhaft hoch, ist die Kühlung zu prüfen: Stellen Sie sicher, dass der Kühllüfter in Betrieb ist und der Ölkühler nicht verstopft ist.
Die Auswahl des richtigen Rohrbiegeöls ist ebenfalls entscheidend. Verschiedene Ölsorten weisen unterschiedliche zulässige Temperaturbereiche auf; die Wahl eines Öls, das speziell an Ihre Produktionsumgebung angepasst ist, gewährleistet eine konsistentere Schmierleistung.
Für hochpräzise Fertigung sollten Sie in der Werkstatt Klimaanlagen oder Lüftungsanlagen installieren, um die Auswirkungen von Umgebungstemperaturschwankungen auf die Maschine zu minimieren.
VI. Methoden zur täglichen Überwachung
Das Öltthermometer dient als direktes Referenzinstrument; die Überwachung der Temperaturstabilität hilft bei der Beurteilung der Leistungsfähigkeit des Kühlsystems. Bleibt die Temperatur dauerhaft hoch, überprüfen Sie das Kühlsystem auf Verstopfungen und stellen Sie sicher, dass der Lüfter ordnungsgemäß funktioniert.
Betreibende können auch die Temperatur sich bewegender Teile während des Betriebs einschätzen – beispielsweise beim Wechseln von Formen oder beim Justieren von Maschinen. Wenn ein deutlicher Zusammenhang zwischen der Rohrbiegequalität und Faktoren wie Zeit oder Lufttemperatur erkennbar wird, ist es sehr wahrscheinlich, dass die Temperatur die Präzision beeinflusst.
Erfassen und vergleichen Sie Datensätze – darunter Umgebungstemperatur, Öltemperatur, Maschinenlaufzeit und Rohrbiegequalität – um Muster zu identifizieren.

