





Pourquoi la phase de fonctionnement d’essai d’une machine à cintrer les tubes est-elle cruciale après l’installation ?
La machine est installée, le câblage est terminé et la mise à niveau est effectuée. Tout semble prêt à fonctionner, mais le véritable test de la qualité de l’installation n’est pas le moment où l’alimentation est mise sous tension — c’est lorsque la machine plie son premier tube.
De nombreuses erreurs d’installation restent invisibles lorsque la machine fonctionne à vide ; les problèmes n’apparaissent que lorsqu’elle est sollicitée et plie effectivement des tubes. C’est précisément là tout l’objet de la phase de rodage : elle constitue la dernière occasion de procéder à une vérification complète avant le démarrage de la production à grande échelle. Détecter et résoudre les anomalies à ce stade permet de limiter les coûts et rend les ajustements nettement plus simples.
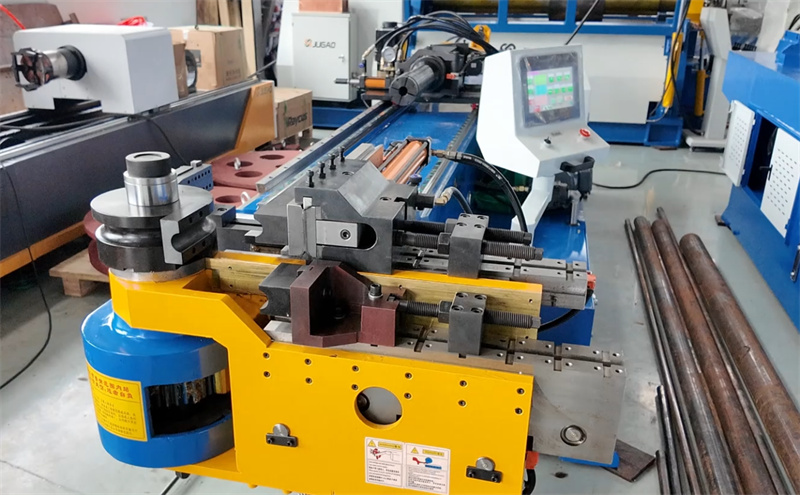
Que vérifie exactement la phase de rodage ?
En résumé, elle couvre quatre domaines clés : la stabilité globale de la machine, la conformité de la précision et de la reproductibilité du pliage aux normes requises, l’alignement correct entre les outillages et les tubes, ainsi que l’intégrité des systèmes mécaniques et électriques liés à l’installation.
Bien que ces objectifs puissent paraître simples, chacun d’eux influe directement sur l’efficacité future de la production et sur la qualité des produits. La reproductibilité revêt une importance particulière : produire un seul tube conforme ne pose guère de difficulté ; le véritable défi consiste à garantir que *chaque* tube respecte la norme.
Vérifiez deux éléments avant de commencer
Premièrement, vérifiez l’aplomb et le fixation de la machine. Réexaminez le bâti et le châssis principal à l’aide d’un niveau de précision afin de vous assurer que l’aplomb est dans les tolérances autorisées. Les boulons d’ancrage doivent être serrés uniformément conformément aux spécifications ; évitez toute tension inégale. Une fixation non uniforme peut facilement provoquer des vibrations et des déplacements pendant l’essai.
Deuxièmement, vérifiez les raccordements électriques et hydrauliques. Vérifiez la tension d’alimentation et l’équilibre des phases, assurez une mise à la terre fiable, et inspectez le tracé des flexibles hydrauliques ainsi que les raccords pour détecter d’éventuelles fuites. Une alimentation instable ou de légères fuites hydrauliques peuvent affecter le contrôle servo et la régularité du pliage durant la phase d’essai de production.
La production d’essai se déroule en plusieurs étapes
Étape un : fonctionnement à vide. Parcourez tous les axes, dispositifs de serrage, mandrins et mouvements rotatifs sans tube chargé. Écoutez attentivement tout bruit anormal, toute vibration ou tout mouvement saccadé. De tels signes indiquent généralement des problèmes d’alignement ou un serrage inadéquat — des défauts facilement corrigibles à ce stade.
Étape deux : essai de pliage simple. Commencez par un seul pliage avec un rayon standard et une courte longueur de tube. En cas de problème d’installation, même un pliage aussi simple révélera ces défauts sous forme d’écarts angulaires, de rayures superficielles ou d’un retour élastique inattendu.
Étape trois : vérification de la précision et de la reproductibilité. Pliez la même pièce plusieurs fois et comparez les résultats. Si les angles varient d’une pièce à l’autre, les causes possibles comprennent un nivellement incomplet de la machine, un outillage mal aligné ou des contraintes résiduelles dans le bâti de la machine dues au processus d’installation. Il est bien plus facile de résoudre ces problèmes dès maintenant qu’après le démarrage de la production à grande échelle.
Problèmes d’installation courants pendant la production d’essai
Désalignement entre l’outillage et l’axe central de la machine. Il s’agit de l’un des problèmes les plus fréquents pendant la production d’essai, souvent causé par une installation incorrecte de la tête de cintrage ou un réglage inadéquat de l’outillage. Les symptômes comprennent l’ovalisation du tube, un amincissement irrégulier de la paroi et des marques superficielles dues à l’outillage.
Force de serrage insuffisante ou positionnement incorrect de la mandrine. Le glissement ou le froissement du tube lors des cintrages d’essai peuvent sembler liés au procédé, mais ils sont fréquemment attribuables à l’installation et à l’alignement. Sur une machine correctement installée, la réaction aux ajustements fins des paramètres est prévisible.
Vibrations ou bruits sous charge. La présence de vibrations pendant le cintrage constitue un signe d’alerte clair, indiquant généralement des problèmes d’ancrage, un contact inégal avec le sol ou des liaisons mécaniques desserrées laissées après l’installation. La réalisation d’une production d’essai sous charge est la méthode la plus rapide pour identifier ces problèmes.
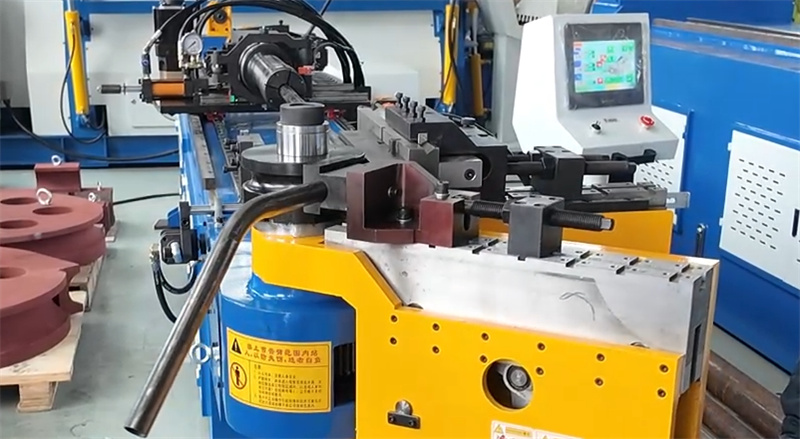
Principes d’ajustement fin des paramètres
Évitez d’utiliser la vitesse maximale pendant la production d’essai. Un déplacement lent et contrôlé permet une meilleure observation de l’état de fonctionnement de la machine et aide à distinguer les problèmes d’installation de ceux liés au paramétrage du procédé. N’augmentez progressivement la pression et la vitesse qu’après avoir confirmé le bon fonctionnement de l’ensemble.
La précision de rotation et d’avance constitue un indicateur clé d’une installation correcte. Les écarts observés pendant la production d’essai indiquent généralement la nécessité d’ajuster l’alignement de l’encodeur ou l’installation mécanique.
Quelques questions fréquemment posées
Combien de temps dure une série d’essai ?
Elle se poursuit jusqu’à ce que la précision et la reproductibilité du pliage restent stables sur plusieurs cycles. Selon la complexité de la pièce, cela peut prendre de quelques heures à plusieurs jours.
Une série d’essai permet-elle de détecter toutes les erreurs d’installation ? Tous les problèmes ne se manifestent pas nécessairement immédiatement, mais c’est toutefois la méthode la plus efficace pour identifier les principaux défauts mécaniques, électriques et d’alignement avant le démarrage de la production à grande échelle.
Quels matériaux sont utilisés pour l’essai préliminaire ?
Vous devez utiliser le même lot de matériau destiné à la production réelle. Des matériaux différents présentent des caractéristiques de pliage différentes ; l’utilisation de matériaux distincts rendrait les résultats de l’essai préliminaire dénués de sens.
Un essai préliminaire n’est pas une simple formalité. C’est votre meilleure opportunité pour détecter précocement des erreurs d’installation et garantir une précision de pliage à long terme. Mettre en évidence les problèmes et les résoudre à l’avance assure un déroulement fluide du processus de production.

