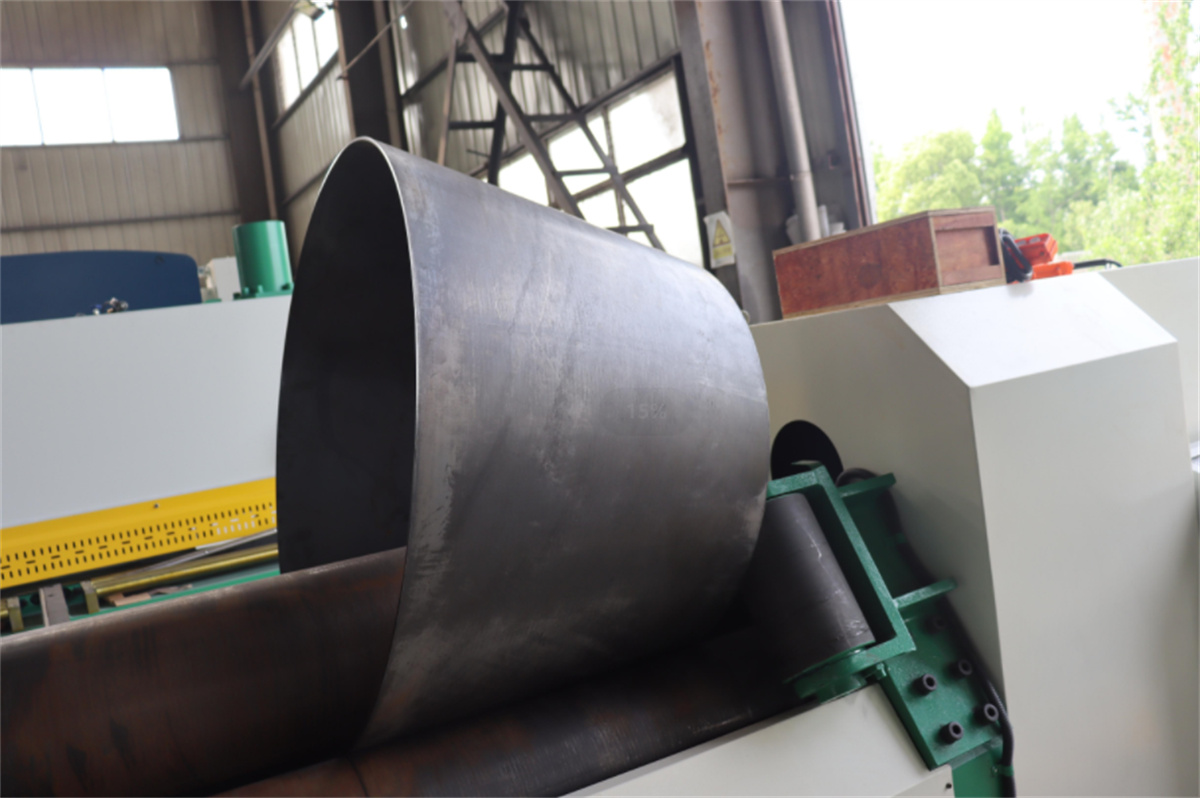
Quelle est la composition structurelle de la machine à rouler les tôles CNC à trois rouleaux et comment rouler des cônes ?
La machine à rouler les tôles à trois rouleaux est une machine-outil de formage qui effectue un pliage ponctuel continu des tôles. Elle permet d’enrouler des tôles métalliques en pièces circulaires, arquées ou tronconiques dans une certaine plage.
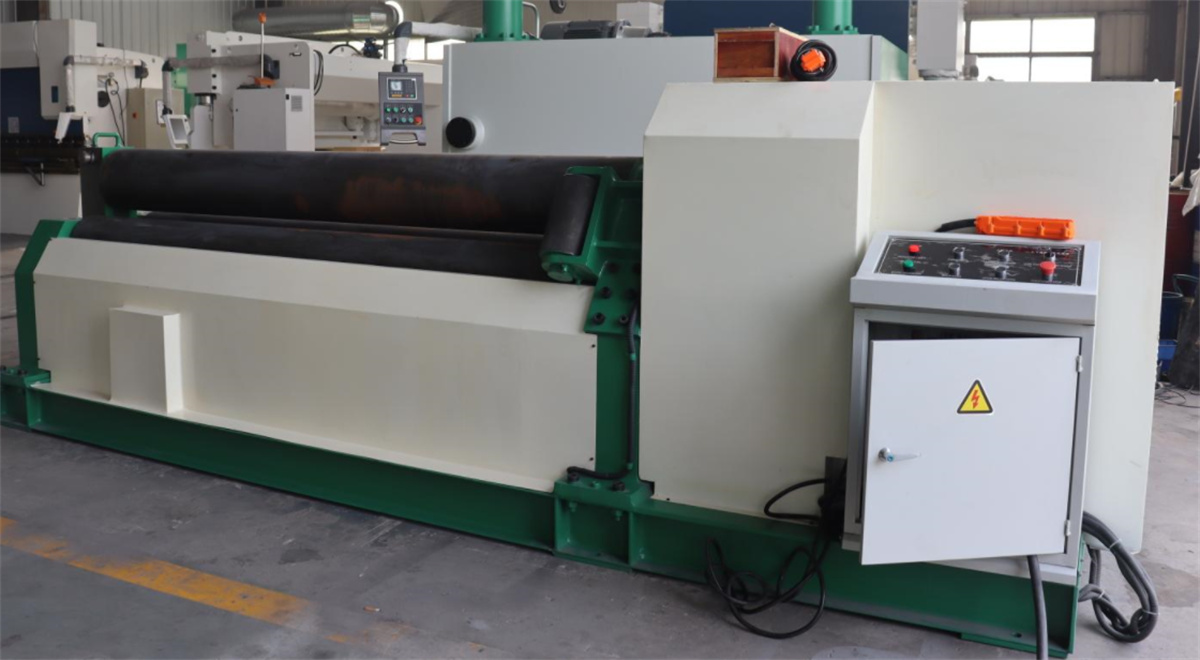
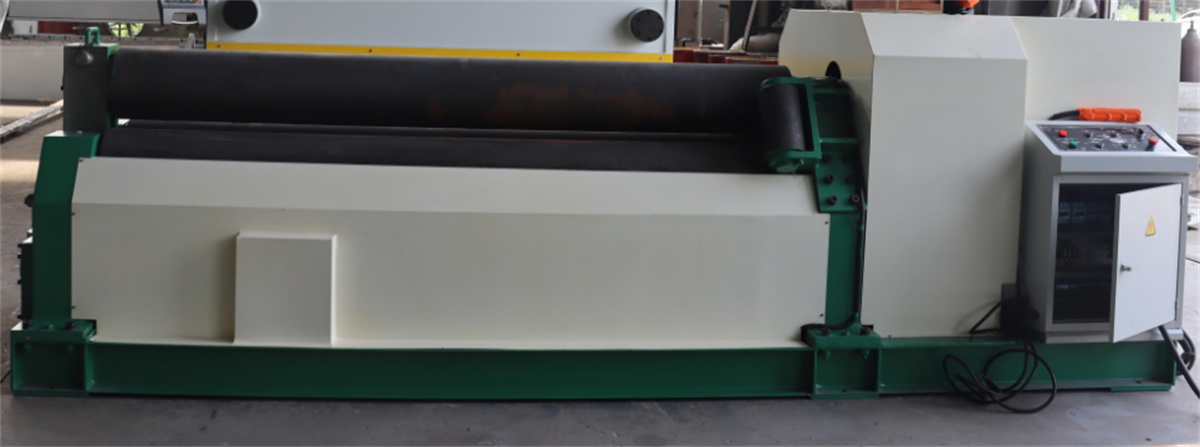
Les six composants structurels majeurs de la machine à rouler les tôles à trois rouleaux :
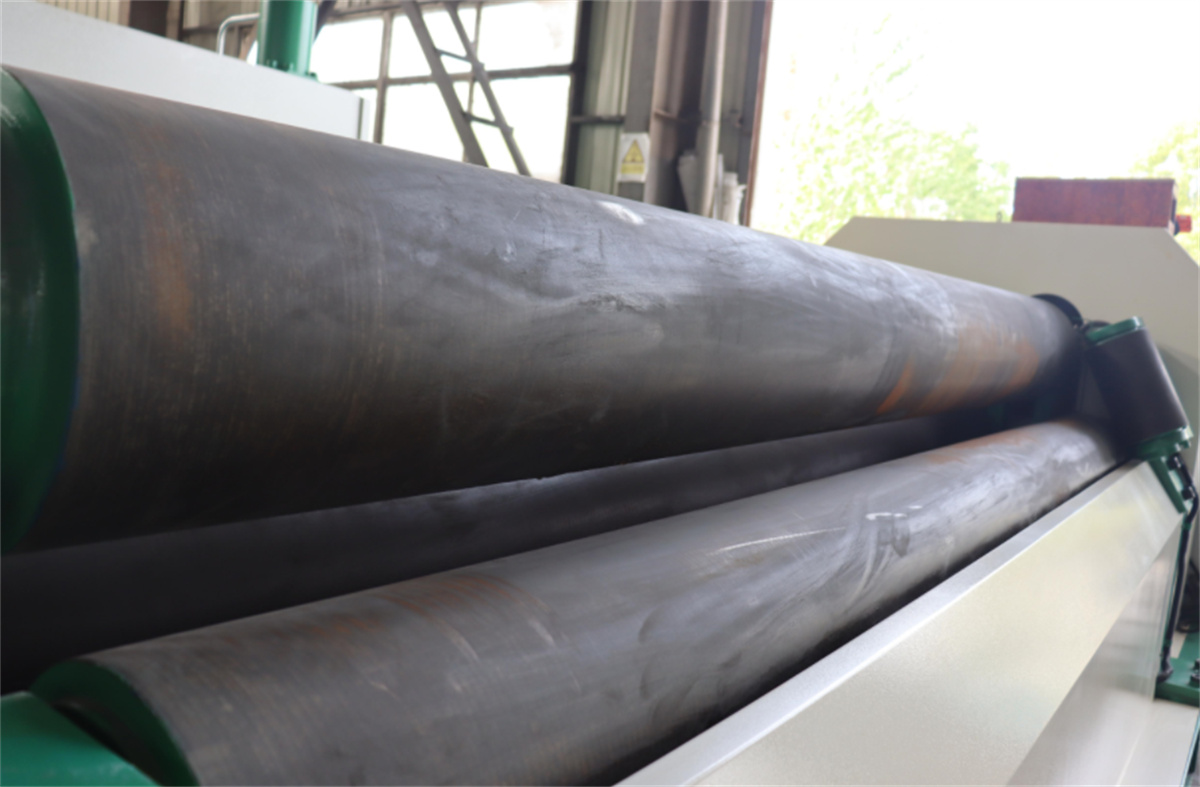
(1) Rouleaux supérieur et inférieur : Ce sont des composants essentiels de la machine à rouler les tôles, fabriqués en acier au carbone de haute qualité forgé.
(2) Châssis : Il y a un châssis gauche et un châssis droit ; le palier du rouleau inférieur est monté sur le châssis. Une vis carrée est intégrée dans le châssis, dont l’extrémité supérieure est articulée aux sièges de palier situés aux deux extrémités du rouleau supérieur.
(3) Réducteur : Un réducteur à denture dure de type ZSY280 est installé sur une base en cornière d’acier, conjointement avec le tampon.
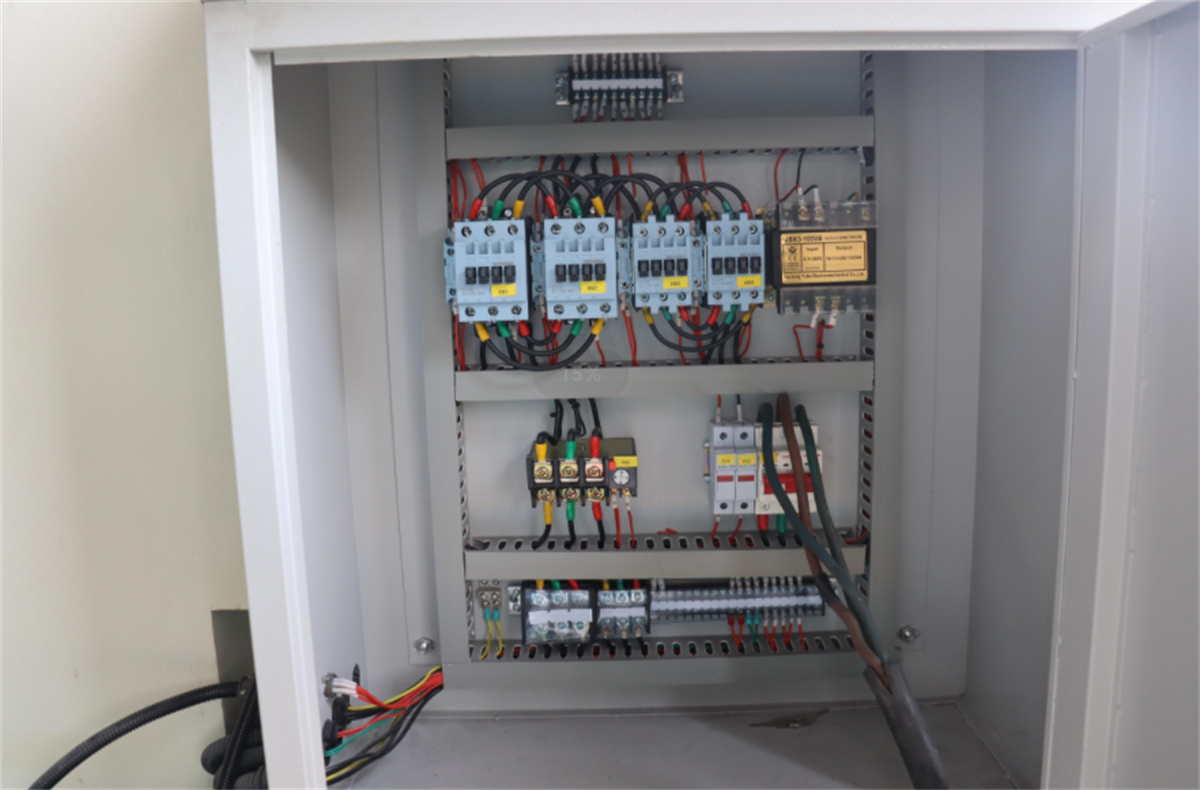
(4) Partie électrique : Entièrement installée dans une armoire de commande pour faciliter l’utilisation.
(5) Dispositif de déchargement : Installé sur le côté du réducteur afin d’équilibrer le rouleau supérieur lors du déchargement ; le déchargement et la remise en position s’effectuent au moyen d’un vérin hydraulique.
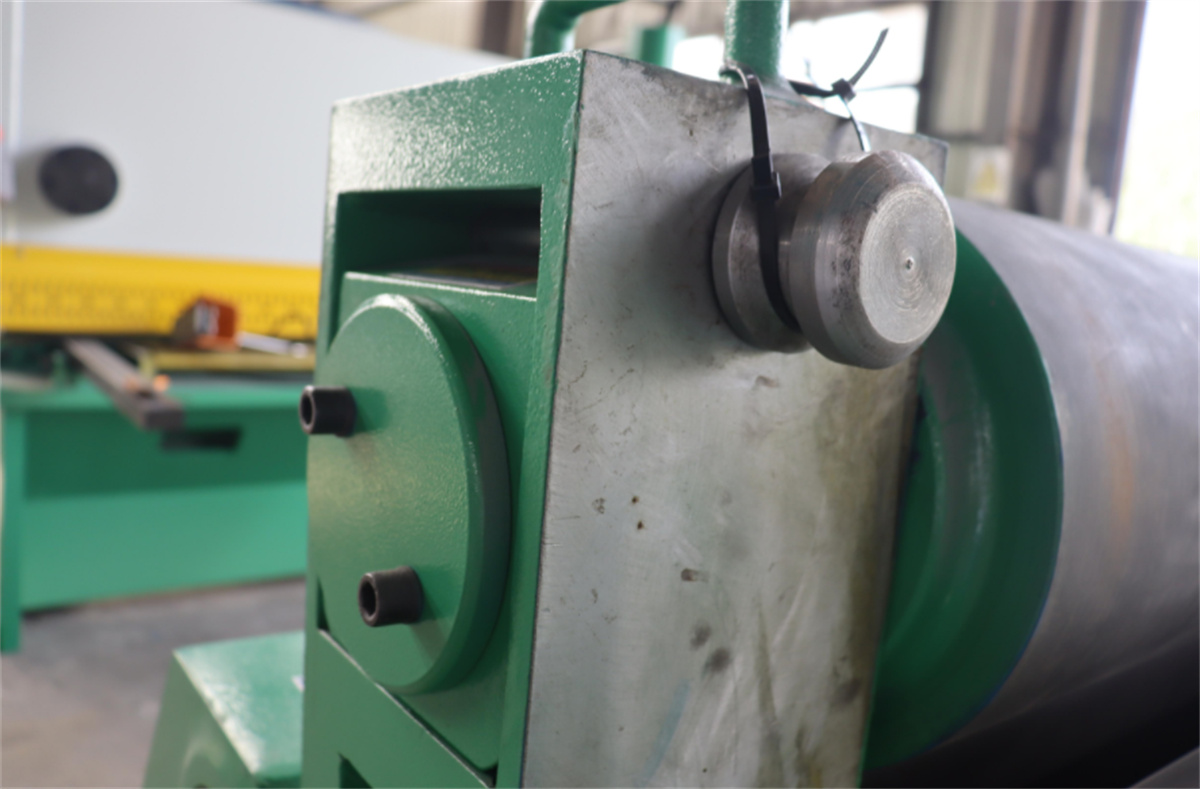
(6) Bâti : Réalisé en acier soudé et en tôles d’acier. Le châssis, le réducteur, le moteur, etc., y sont fixés pour former un ensemble cohérent.
Comment utiliser une machine à cintrer les tôles CNC à trois rouleaux pour usiner des pièces coniques ?
1. En général, les machines à rouler les tôles peuvent former des cônes présentant une faible conicité (30 degrés). Le point clé du roulage des cônes réside dans le fait que la vitesse linéaire aux extrémités grande et petite est pratiquement identique. Puisque la vitesse linéaire du rouleau supérieur est constante, il faut régler précisément la vitesse linéaire de l’extrémité grande. L’opération devient encore plus simple si l’on dispose d’un dispositif de réglage pour cônes.
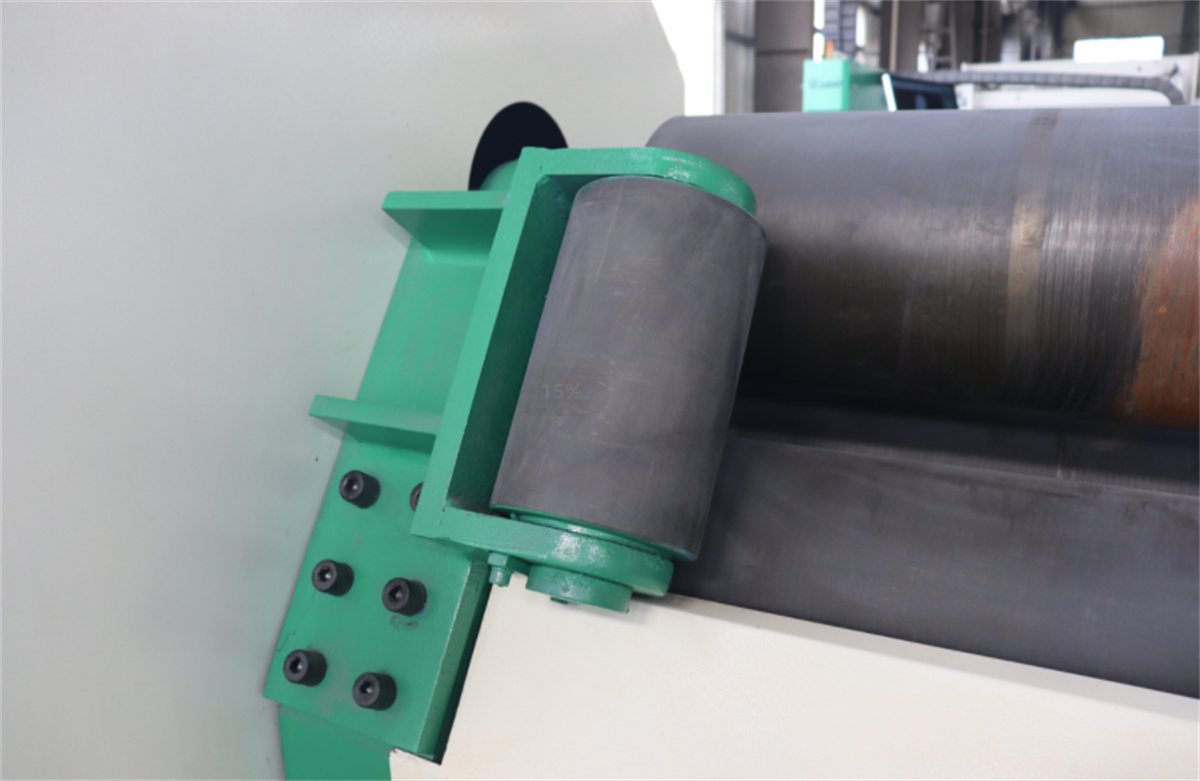
2. Soulevez une extrémité du tube sur la machine à rouler les tôles, placez la surface conique petite à l’extrémité basse, et déplacez continuellement l’extrémité grande pendant le roulage, tout en accélérant sa vitesse. Ajoutez un dispositif conique latéral à une section du rouleau. Deux cônes sont montés de part et d’autre du rouleau inférieur de la machine à rouler les tôles. Lors du roulage, l’extrémité petite est maintenue contre l’un des cônes, ce qui entraîne un déplacement progressif de son bord vers l’intérieur, en direction du cône.
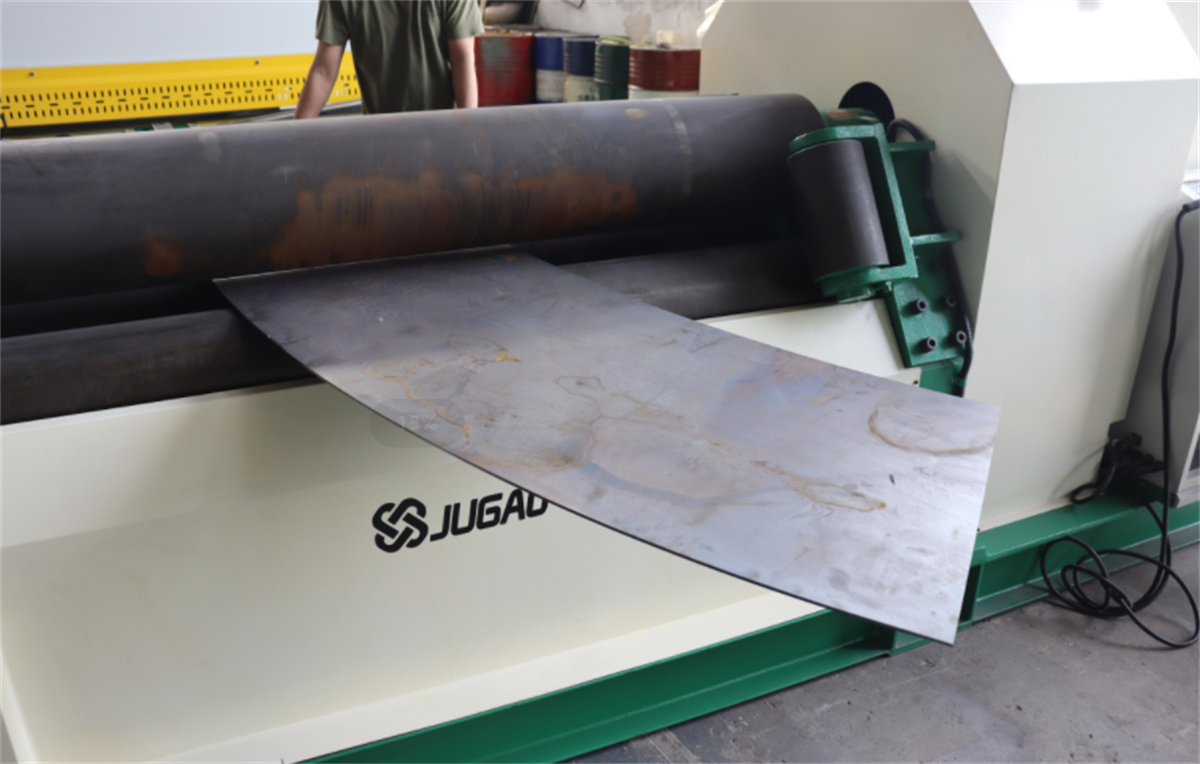
Le rouleau présente une certaine inclinaison, et la force latérale est très importante pendant le laminage. Il est nécessaire d’ajouter un pignon de freinage latéral, et ce pignon doit subir un traitement de trempe. Si le diamètre est petit, si l’épaisseur de la tôle est faible et si le rouleau est long, les trois rouleaux peuvent être réalisés sous forme de rouleaux coniques, mais l’arc requis doit être soigneusement calculé.
3. Régler l’arbre de synchronisation à l’aide d’un dispositif conique. Avant que la machine à rouler les tôles ne réalise le formage cylindrique, le bord droit du cylindre doit d’abord être éliminé. La longueur de ce bord droit varie selon le modèle et le type de la machine à rouler les tôles. Elle peut être déterminée en consultant le manuel d’utilisation de l’équipement.