





Présentation détaillée des performances de la machine à cintrer les tôles
I. Principe de fonctionnement de la machine à cintrer les tôles
Utilisée couramment dans des secteurs tels que la pétrochimie, la construction navale, la fabrication de récipients sous pression et la fabrication générale de machines.
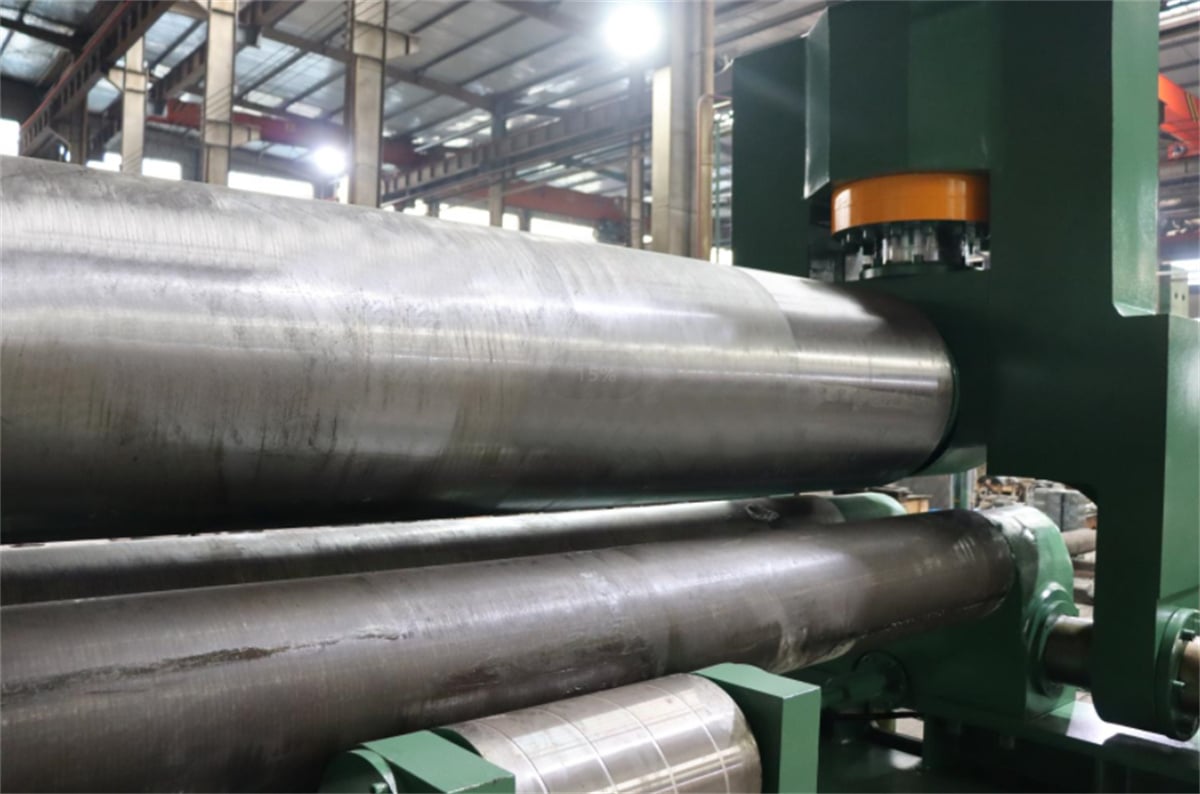
Le rouleau supérieur de la machine est positionné symétriquement entre les deux rouleaux inférieurs ; l’huile hydraulique agissant sur un piston situé à l’intérieur d’un vérin hydraulique entraîne le déplacement vertical (vers le haut et vers le bas) du rouleau supérieur. Par ailleurs, le dernier engrenage du réducteur principal entraîne en rotation les engrenages des deux rouleaux inférieurs, fournissant ainsi le couple nécessaire au pliage de la tôle. Grâce à la pression descendante exercée par le rouleau supérieur et à la rotation des rouleaux inférieurs, la tôle métallique subit un pliage continu en plusieurs passes, ce qui provoque une déformation plastique permanente et permet d’obtenir les formes cylindriques ou coniques souhaitées (ou des segments de celles-ci). Un inconvénient de cette machine hydraulique à trois rouleaux pour le pliage de tôles réside dans le fait que les extrémités de la tôle nécessitent un pré-pliage à l’aide d’équipements distincts.
II. Dépannage de la machine à plier les tôles
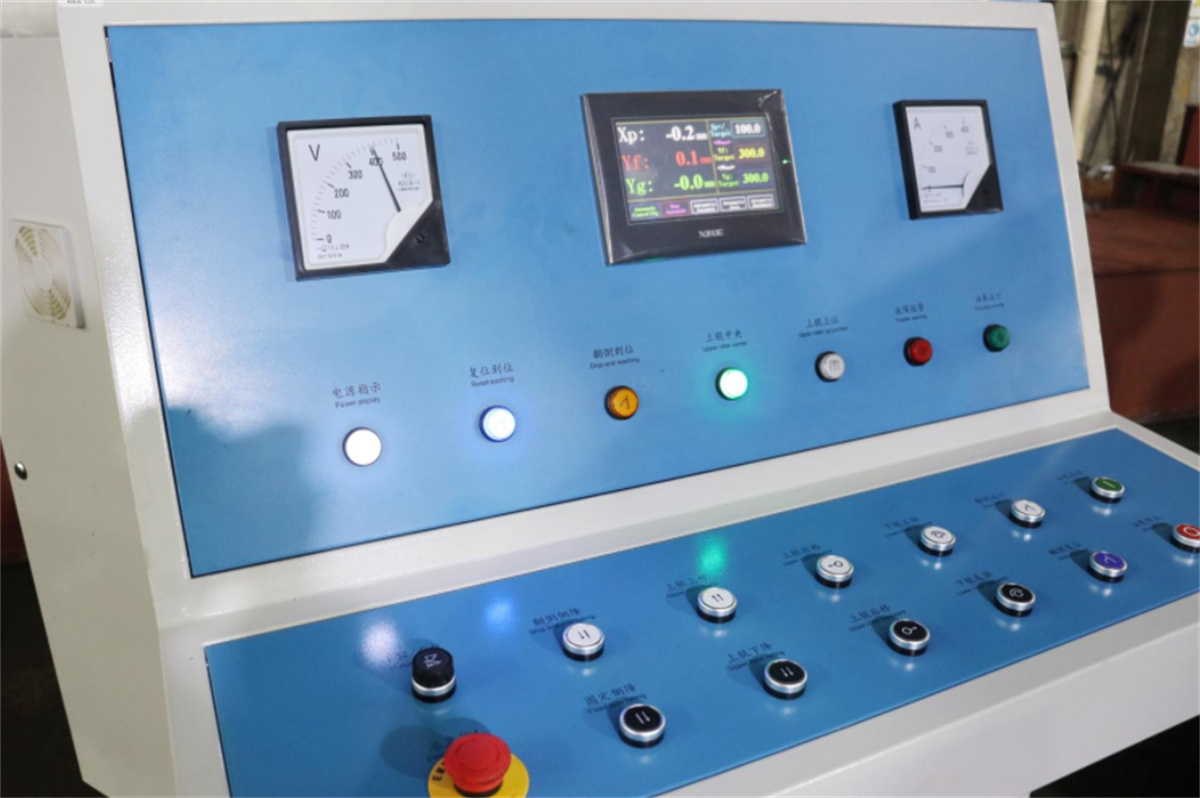
1. Vérification des signaux d’interface : En vérifiant les signaux d’interface du système de commande de la machine-outil via le contrôleur programmable et en les comparant aux signaux corrects indiqués dans le manuel d’interface, le point défectueux précis peut être identifié.
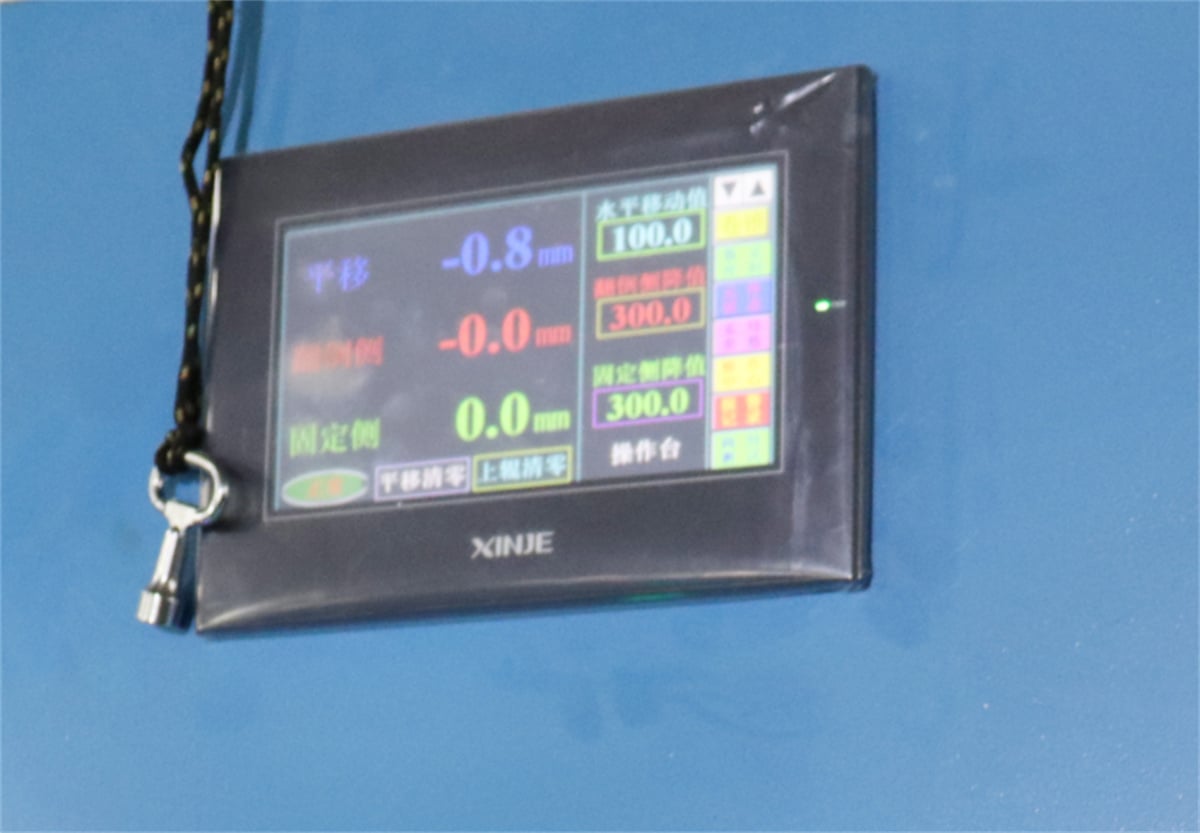
2. Mesure à l’aide d’instruments : Lorsqu’une panne survient dans un système, des instruments et outils de mesure électriques standard sont utilisés pour mesurer des paramètres tels que la tension, l’alimentation électrique et les signaux d’impulsion — en se référant aux schémas électriques du système et de la machine — afin de localiser la panne. Par exemple, si la tension d’entrée dépasse les limites autorisées, un voltmètre peut mesurer la tension du réseau, ou un détecteur de tension peut assurer une surveillance en temps réel pour écarter d’autres causes possibles. Un oscilloscope peut être utilisé si la panne affecte la boucle de commande de position.
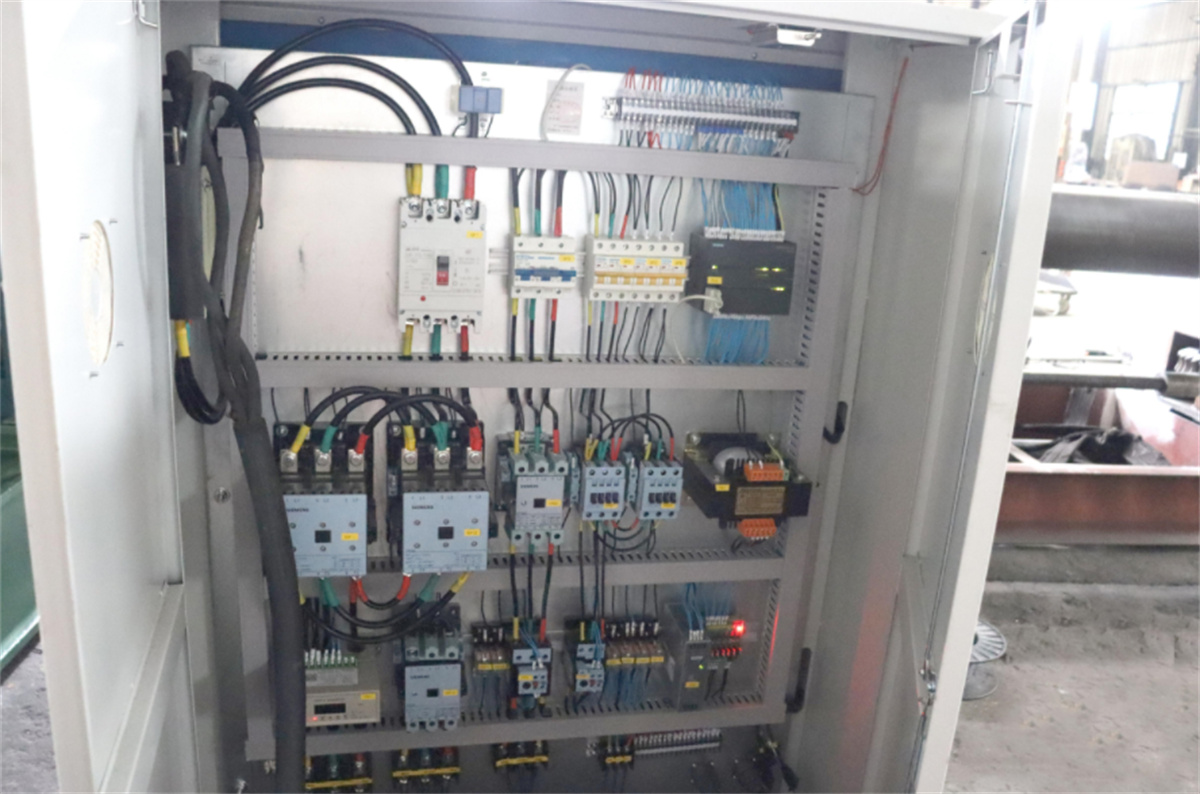
3. Analyse de l’état d’interruption du PLC : Lorsqu’une défaillance survient dans le contrôleur programmable, la cause de l’interruption est stockée dans une pile d’interruptions. À l’aide du programmateur de la machine, pendant l’arrêt du système, l’opérateur peut récupérer la pile d’interruptions et la pile de blocs afin d’identifier la défaillance en fonction de la cause indiquée.
III. Mesures efficaces pour améliorer les performances d’étanchéité des machines de pliage de tôles
Quelle que soit la taille de l’entreprise utilisant une machine de pliage de tôles ou de l’installation de fabrication qui la produit, l’équipement doit être équipé de dispositifs d’étanchéité afin d’empêcher les fuites et la pénétration de poussière pendant les opérations de traitement.
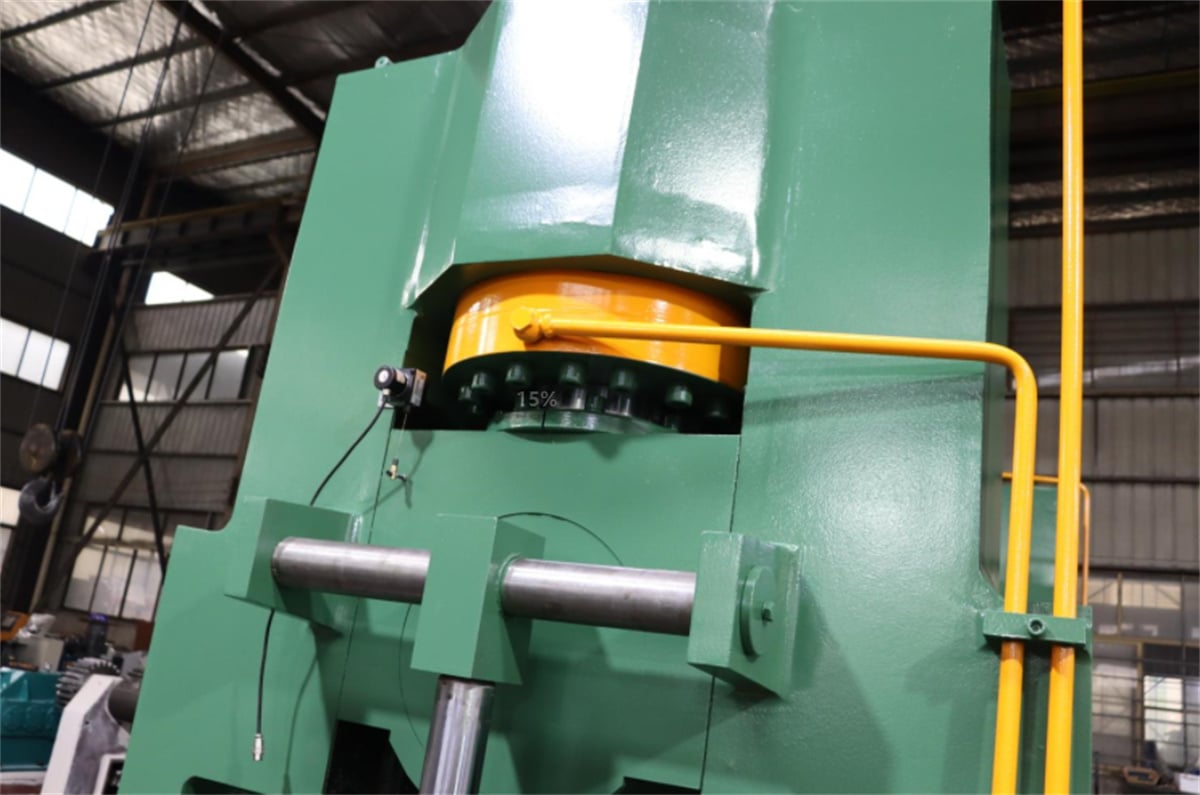
Les joints d’étanchéité sont les composants du système hydraulique de la machine à plier les tôles chargés de l’étanchéité ; ils empêchent les fuites de fluides ou de particules solides entre les surfaces en contact et bloquent l’entrée d’impuretés externes, telles que la poussière et l’humidité, dans la machine. Les fuites externes de ces joints entraînent un gaspillage du fluide de travail, une contamination de la machine et de l’environnement, et peuvent même provoquer des pannes mécaniques ou des accidents impliquant des équipements et du personnel.
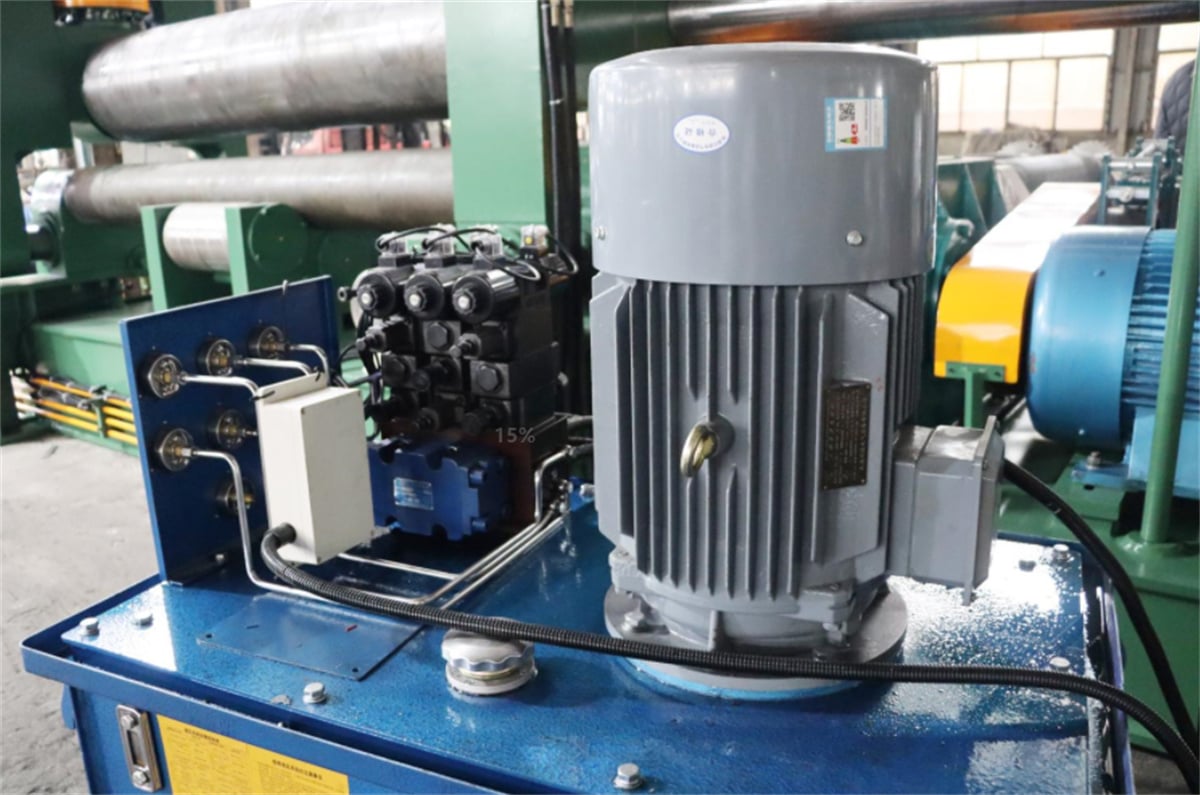
La fiabilité de fonctionnement et la durée de vie des joints d’étanchéité dans le système hydraulique constituent des indicateurs clés de la qualité globale du système.
À l’exception des joints d’étanchéité de dégagement, l’étanchéité repose sur des composants qui limitent l’écart entre les surfaces appariées à une dimension inférieure à celle nécessaire au passage du fluide. Dans les applications d’étanchéité par contact, les joints sont généralement classés en deux catégories : les joints auto-étanches à compression et les joints auto-étanches auto-serrants (également appelés joints à lèvre). Toutefois, les facteurs influençant les performances de ces divers joints diffèrent ; par exemple, les performances d’étanchéité d’une machine à cintrer les tôles à trois rouleaux sont affectées par des variables telles que la température, la pression et le milieu spécifique concerné.
IV. Performances de transmission des machines à cintrer les tôles
Lorsqu’un réducteur de vitesse est utilisé dans le système de transmission d’une machine à cintrer des tôles, il permet de réduire la vitesse en transférant la puissance depuis le moteur électrique à haute vitesse via un arbre d’entrée — équipé d’un engrenage comportant moins de dents — qui s’engage avec un engrenage plus grand sur l’arbre de sortie. Le réducteur de vitesse utilisé dans une machine à rouler des tôles est un mécanisme de transmission de puissance qui emploie un convertisseur de vitesse à base d’engrenages afin de réduire la vitesse de rotation du moteur au niveau souhaité tout en générant un couple plus élevé.
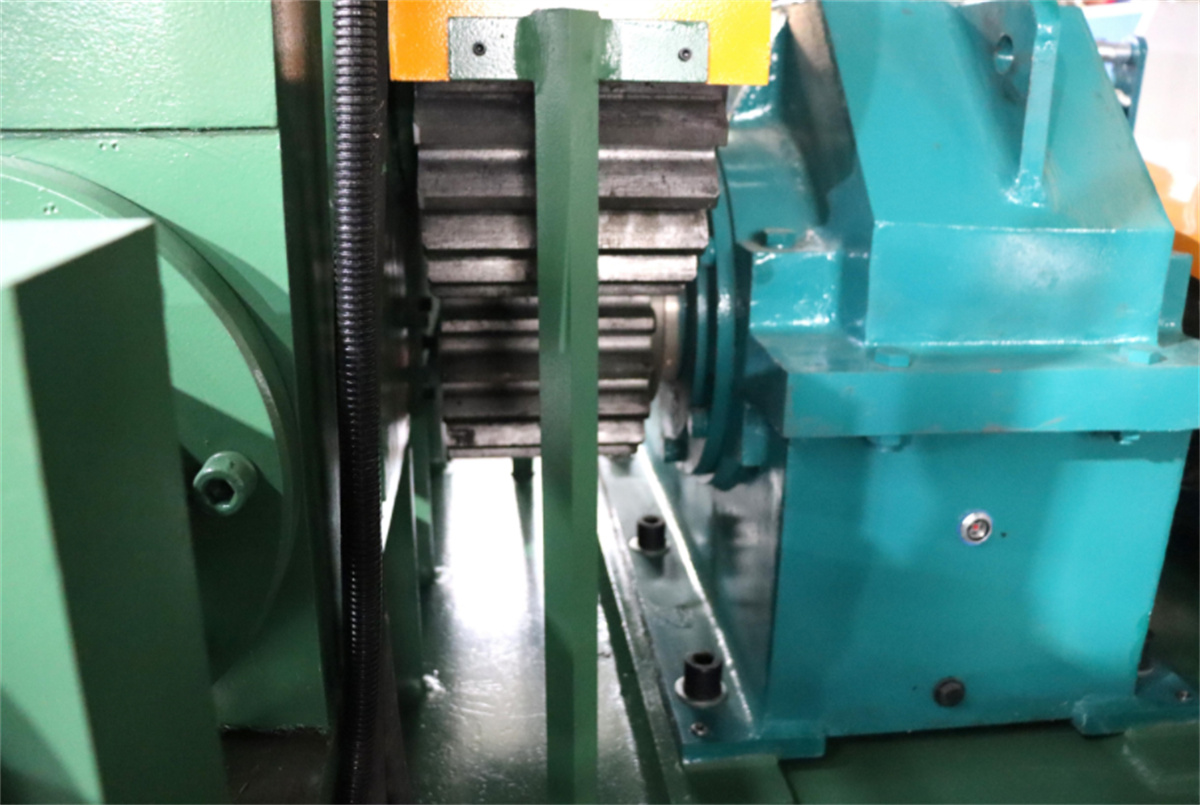
Pendant la réduction de vitesse, le réducteur augmente le couple de sortie — calculé en multipliant le couple de sortie du moteur par le rapport de réduction — bien qu’il faille veiller à ne pas dépasser le couple nominal du réducteur. En outre, la réduction de vitesse diminue l’inertie de la charge ; cette diminution d’inertie est proportionnelle au carré du rapport de réduction.

