





Machine à cintrer les tôles CNC à trois rouleaux
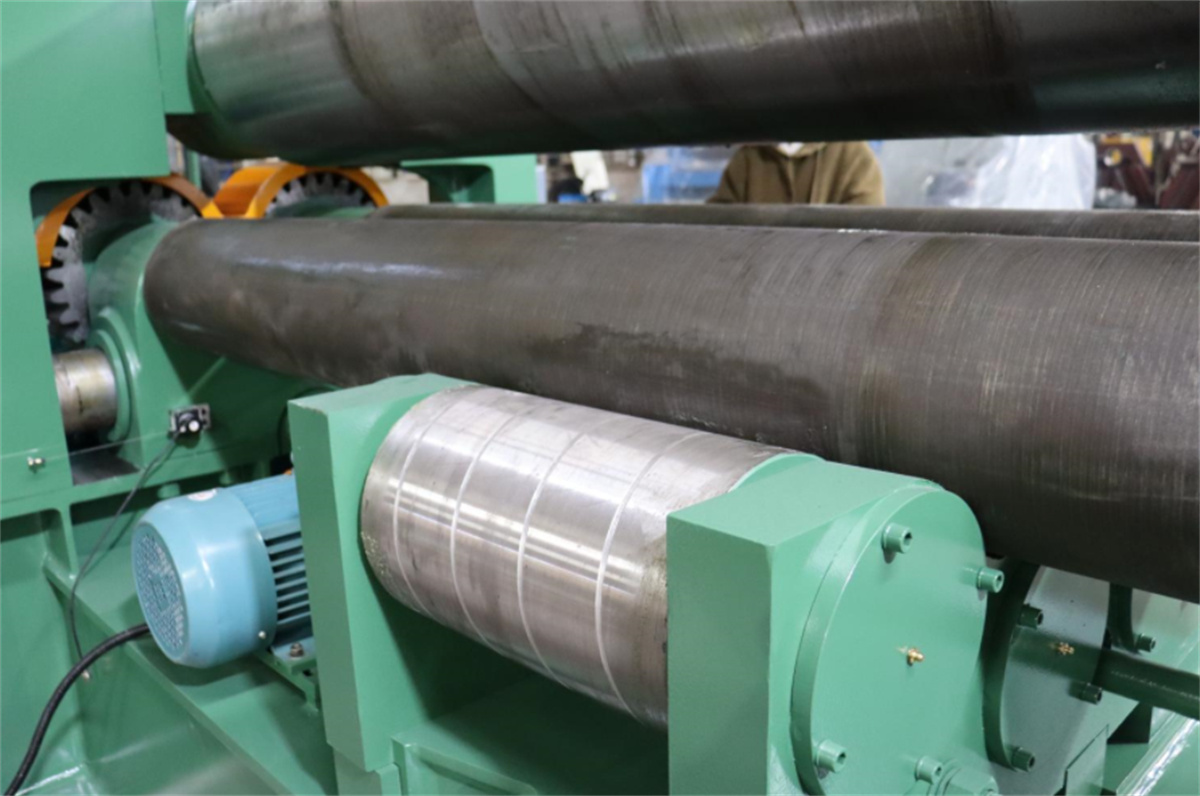
Cette machine présente une structure symétrique à trois rouleaux. Le rouleau supérieur est positionné au centre entre les deux rouleaux inférieurs ; un vérin hydraulique actionne un piston pour déplacer verticalement le rouleau supérieur (vers le haut et vers le bas). La puissance est transmise par l’étage final d’engrenages du réducteur principal afin d’entraîner en rotation les engrenages des deux rouleaux inférieurs, ce qui permet de cintrer la tôle.
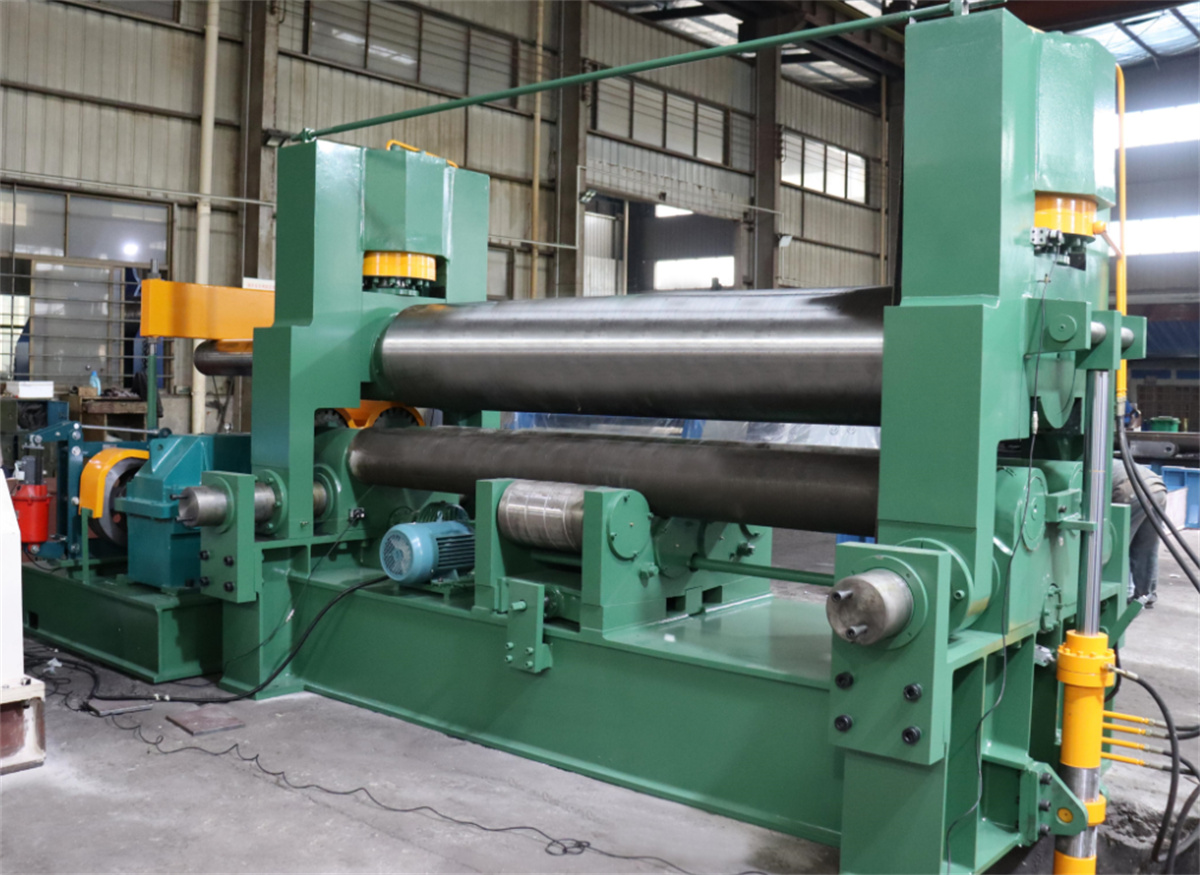
Le principe de fonctionnement est le suivant : une plaque métallique plane et ductile est placée entre les trois rouleaux de travail de la machine (deux rouleaux inférieurs et un rouleau supérieur). Grâce à la pression vers le bas exercée par le rouleau supérieur et à la rotation des rouleaux inférieurs, la plaque subit un flambage continu répété. Cela induit une déformation plastique permanente, permettant finalement d’obtenir la forme cylindrique, conique ou partiellement cylindrique/conique souhaitée.
Un inconvénient de cette machine hydraulique à trois rouleaux est que les extrémités de la plaque nécessitent un pré-flambage à l’aide d’un équipement séparé.
Classée comme machine à grande échelle, elle convient au flambage de plaques d’une épaisseur supérieure à 50 mm. Une rangée de rouleaux de support fixes est installée sous les deux rouleaux inférieurs ; cela réduit la portée entre les rouleaux inférieurs, améliorant ainsi la précision de la pièce pliée et renforçant les performances globales de la machine.
Les procédures d’entretien de la machine à trois rouleaux sont les suivantes :
1. Lubrifier tous les points de graissage, y compris les cuvettes à huile et les zones nécessitant une lubrification manuelle, conformément au schéma de lubrification de la machine.
2. Exploiter la machine dans les limites spécifiées : l’épaisseur de la tôle ne doit pas dépasser 20 mm, sa longueur ne doit pas dépasser 2500 mm, et la limite d’élasticité du matériau doit être inférieure à 250 MPa.
3. Après avoir raccordé l’alimentation électrique, faire tourner les rouleaux inférieurs dans les deux sens (avant et arrière) et déplacer le rouleau supérieur vers le haut et vers le bas afin de vérifier la présence d’un blocage ou d’une résistance anormale.
4. Respecter scrupuleusement les procédures de traitement et les méthodes d’exploitation établies ; veiller particulièrement à la sécurité lorsqu’il atteint sa position la plus haute ou la plus basse. 5. Les opérations telles que le levage ou l’abaissement du rouleau supérieur, l’inclinaison et la remise à zéro du palier d’extrémité mobile, ainsi que l’inclinaison du rouleau supérieur ne doivent être effectuées qu’après l’arrêt complet de l’entraînement principal.
6. En cas de bruit irrégulier, de choc ou d’autre anomalie pendant le fonctionnement de la machine, arrêter immédiatement celle-ci pour procéder à un examen.
7. Le personnel doit coordonner ses actions et suivre les instructions de la personne responsable de l’opération de cintrage de tôles ; la machine ne doit pas être mise en marche sans ordre explicite de cette personne.
8. Pendant les opérations de cintrage de tôles, faites preuve d’une extrême prudence afin d’éviter que les mains ne soient coincées par la tôle d’acier et entraînées dans la machine avec elle.
9. Lors de l’utilisation d’un pont roulant pour soulever des tôles d’acier ou des cylindres cintrés, veillez à éviter tout contact avec la machine.
Une fois l’opération de cintrage de tôles terminée, assurez-vous que la pièce est achevée, que les matériaux ont été débarrassés et que la zone de travail a été nettoyée ; procédez également à la maintenance nécessaire de l’équipement et coupez immédiatement l’alimentation électrique.

