





Procédures d’exploitation des machines à cintrer les profilés
Une machine à cintrer des profilés est une machine spécialisée destinée au cintrage de profilés métalliques (tels que les aciers en angle, les aciers en U, les poutres en I, les tubes ronds, les tubes carrés, les aciers plats, etc.). Elle applique une force de cintrage contrôlable au profilé par transmission mécanique ou par entraînement hydraulique, afin de le façonner selon des formes précises (telles que des arcs, des angles droits, des cintrages en S, etc.) en fonction d’angles ou de courbures prédéfinis.
Les machines de cintrage de profilés sont largement utilisées dans la construction de structures métalliques (par exemple, ossatures de façades-rideaux, supports de ponts), la fabrication de machines (par exemple, châssis d’équipements, coudes de tuyauterie), l’industrie automobile (par exemple, composants de châssis), les projets de mobilier et de décoration (par exemple, bandes décoratives incurvées) ainsi que d’autres domaines. Ce sont des équipements essentiels pour le façonnage de formes non linéaires de profilés métalliques.
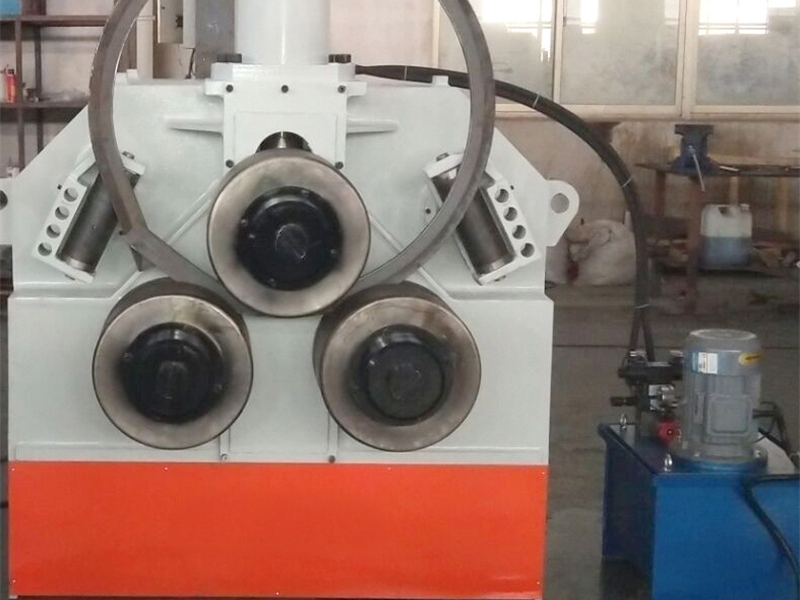
Fonctions des machines de cintrage de profilés
Grâce au positionnement des matrices et au contrôle de la pression, les machines de cintrage de profilés permettent de régler avec précision l’angle de cintrage, le rayon et les longueurs des segments, afin de répondre aux exigences de traitement de formes tridimensionnelles complexes. Elles prennent également en charge la production continue, améliorant ainsi l’efficacité et la reproductibilité du façonnage des profilés.
Selon la méthode d'entraînement, les types courants comprennent les modèles mécaniques (entraînés par un moteur et un réducteur), hydrauliques (utilisant des vérins hydrauliques pour fournir de la pression) et à commande numérique par ordinateur (CNC) entièrement automatiques (contrôlés par programme pour régler l'angle et la vitesse). Les modèles CNC permettent d'automatiser le façonnage de courbes complexes et conviennent aux applications sur mesure exigeant une haute précision.
Procédures d’exploitation des machines à cintrer les profilés
I. Préparatifs avant mise en service
Inspection de l'équipement
Vérifiez que tous les composants de la machine (tels que le châssis, le mécanisme de transmission et le porte-matrice) sont solidement fixés. Assurez-vous que le système hydraulique (si la machine est de type hydraulique) contient le niveau d'huile requis (au-dessus de la ligne centrale de la jauge de niveau d'huile) et qu'aucune fuite n'est détectée dans les conduites.
Vérifiez que les caractéristiques des matrices de pliage (telles que les matrices de pliage, les matrices de serrage et les mandrins) correspondent au profil à traiter (par exemple, pour le pliage de tubes ronds, une matrice de roue de pliage de diamètre adapté est requise). Assurez-vous que la surface des matrices ne présente ni fissures ni usure excessive (une profondeur d'usure supérieure à 1 mm exige un remplacement).
Nettoyer la table de travail et les matrices de tout débris (par exemple, les copeaux métalliques et les taches d’huile) afin d’éviter de rayer la surface du profilé ou de nuire à la précision de positionnement.
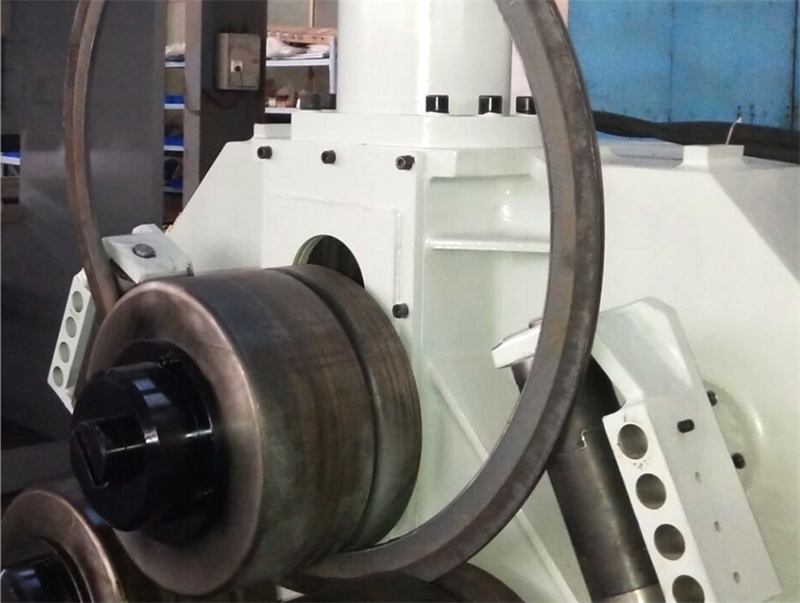
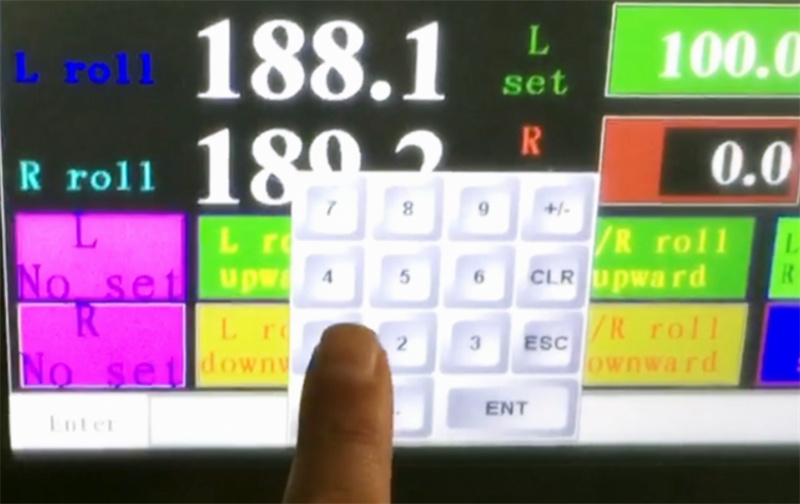
Paramètres de configuration
En fonction du matériau du profilé (par exemple, acier Q235, acier inoxydable), de sa forme en coupe transversale (par exemple, longueur du côté d’un tube carré, diamètre d’un tube rond) et de l’angle/du rayon de pliage ciblé, consulter le manuel de l’équipement ou les documents de procédure afin de régler une vitesse de pliage raisonnable (généralement de 5° à 30° par seconde) et des paramètres de pression (éviter toute surcharge). Pour les modèles à commande numérique par ordinateur (CNC), le programme d’usinage (y compris la séquence de pliage et les valeurs de compensation d’angle) doit être saisi à l’avance. Lors de la phase de mise au point, un essai à vide doit d’abord être effectué pour vérifier la coordination entre la logique du programme et les mouvements de la matrice.
Prétraitement du profilé
Vérifier si les dimensions du profil à traiter respectent les tolérances requises (par exemple, écart de longueur ≤ ±2 mm) et s’il présente une rouille sévère ou une déformation à sa surface. Pour les profils à paroi mince facilement déformables (par exemple, tube carré en aluminium d’épaisseur < 2 mm), appliquer une petite quantité d’huile lubrifiante (par exemple, émulsion de graphite) sur la zone de cintrage ou utiliser un mandrin spécial afin d’éviter les plis internes ou la rupture.
II. Procédures de fonctionnement
Serrage et fixation : Placer le profil dans la zone de positionnement de la matrice de la machine à cintrer. Serrer fermement une extrémité du profil à l’aide de la matrice de serrage (ou d’un dispositif de pression) (la force de serrage doit être uniforme afin d’éviter des indentations localisées) et veiller à ce que l’axe du profil soit aligné avec la ligne centrale de cintrage (écart ≤ 1 mm). Pour les profils longs (> 2 m), utiliser un cadre de support auxiliaire (par exemple, un support à rouleaux) afin d’empêcher le fléchissement dû au poids propre du profil, ce qui pourrait entraîner un décalage de la position de cintrage.
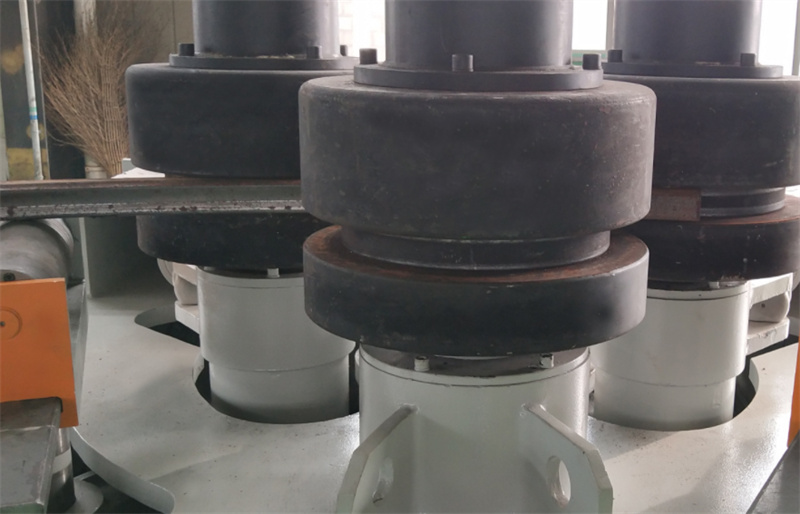
Démarrage du pliage : Après avoir vérifié que les dispositifs de sécurité (tels que les couvertures de protection et les boutons d’arrêt d’urgence) sont en bon état de fonctionnement, mettre l’équipement en marche. Pour les machines manuelles, appliquer progressivement la pression à l’aide de la poignée de commande, observer le processus de pliage du profilé et ajuster l’angle en temps réel. Pour les machines à commande numérique par ordinateur (CNC), faire fonctionner l’équipement automatiquement conformément aux instructions du programme. L’opérateur doit surveiller les valeurs de pression et d’angle affichées à l’écran et arrêter immédiatement l’appareil en cas d’anomalie détectée (par exemple, variation brutale de la pression ou écart excessif de l’angle).
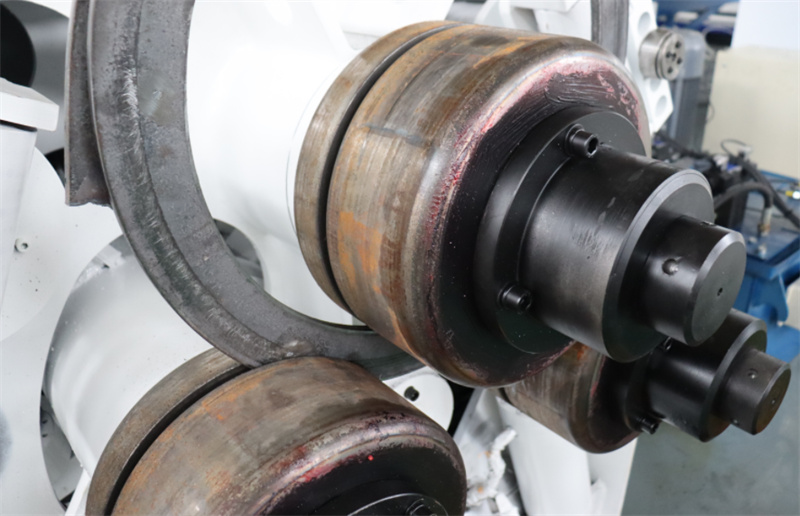
Surveillance du processus : Pendant le pliage, il faut porter une attention particulière à l’état de déformation du profil. En cas d’amincissement de la paroi extérieure, de froissement ou de fissuration de la paroi intérieure (par exemple, microfissures sur les profils en acier inoxydable), arrêter immédiatement et vérifier le jeu de la matrice, les paramètres de pression ou le matériau du profil. Lors du pliage de plusieurs sections de façon continue, chaque angle doit être réalisé étape par étape selon la séquence prédéfinie afin d’éviter les erreurs cumulées dues à l’empilement simultané de plusieurs angles.
Déchargement et inspection : Une fois le pliage terminé, relâcher la matrice de serrage et utiliser des outils de levage (ou une assistance manuelle) pour retirer le profil en douceur, sans heurter les parties formées. Vérifier l’angle et le rayon réels de pliage à l’aide d’un rapporteur d’angles, d’un gabarit de rayon ou d’un instrument de mesure 3D, comparer les résultats aux exigences de conception et retoucher les produits défectueux.
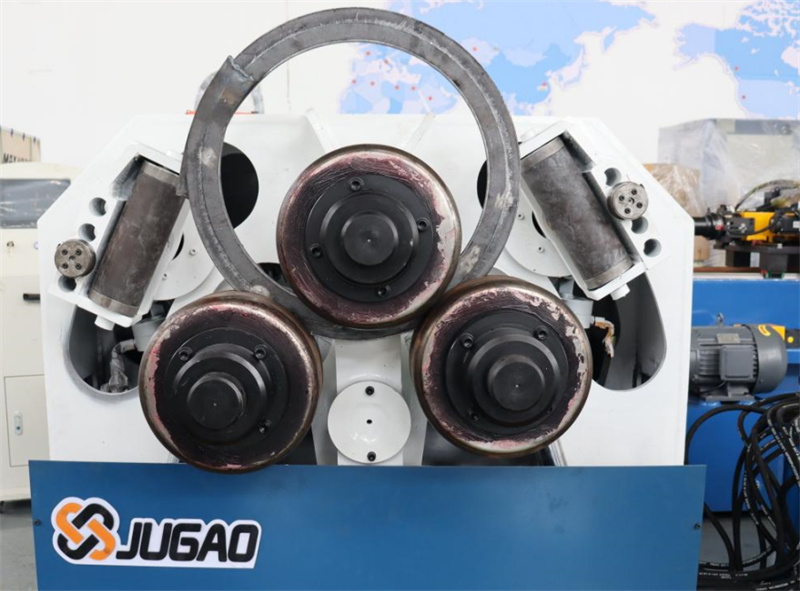
En résumé, la machine à cintrer les profilés est un outil essentiel dans le domaine de la transformation des métaux pour convertir des lignes droites en courbes. Son utilisation correcte repose sur des procédures de préparation normalisées, un contrôle précis des opérations et une maintenance rigoureuse en matière de sécurité. Les opérateurs doivent bien connaître les performances de l’équipement ainsi que les caractéristiques des profilés, et respecter scrupuleusement les réglementations en vigueur lors de l’exploitation de l’équipement afin d’assurer une production sûre et efficace.

