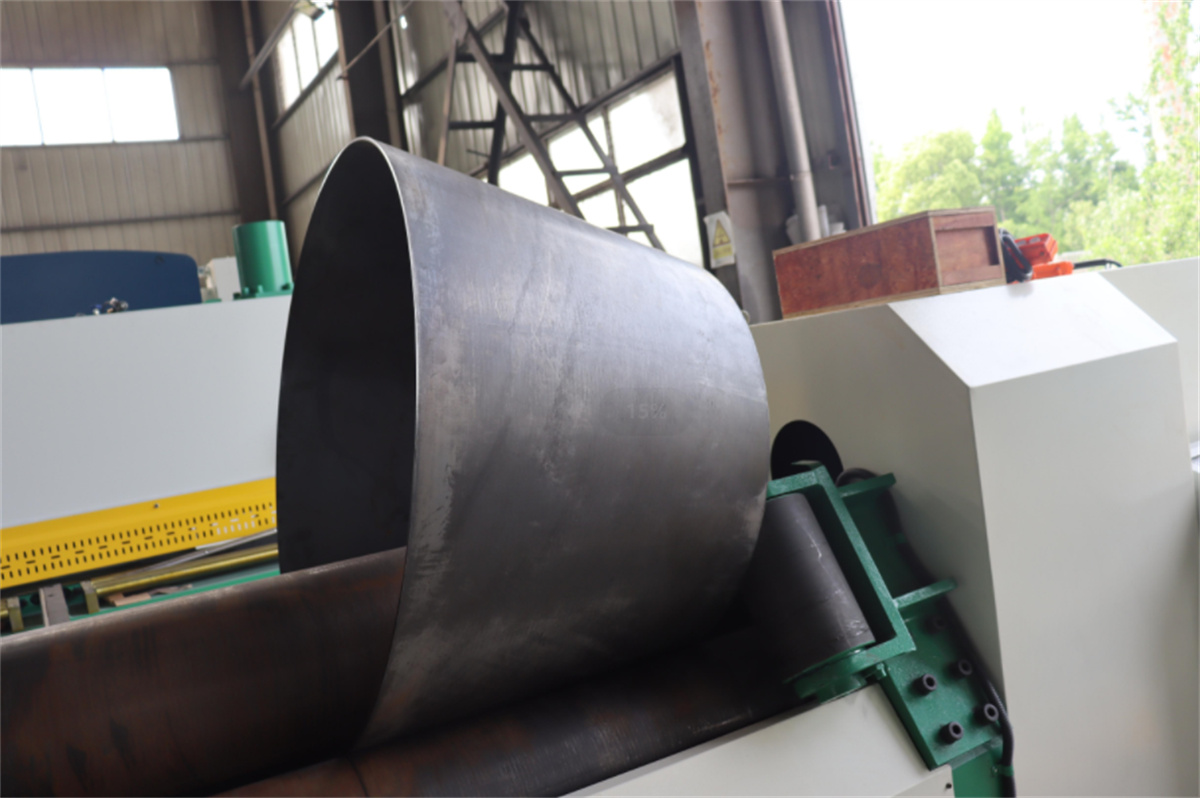
Wie ist die strukturelle Zusammensetzung der Dreiwalzen-CNC-Plattenbiegemaschine, und wie werden Kegel gebogen?
Die Drei-Walzen-Plattenbiegemaschine ist eine Formmaschine, die eine kontinuierliche Punktverbiegung von Platten durchführt. Sie kann Metallplatten innerhalb eines bestimmten Bereichs zu kreisförmigen, bogenförmigen und konischen Werkstücken umformen.
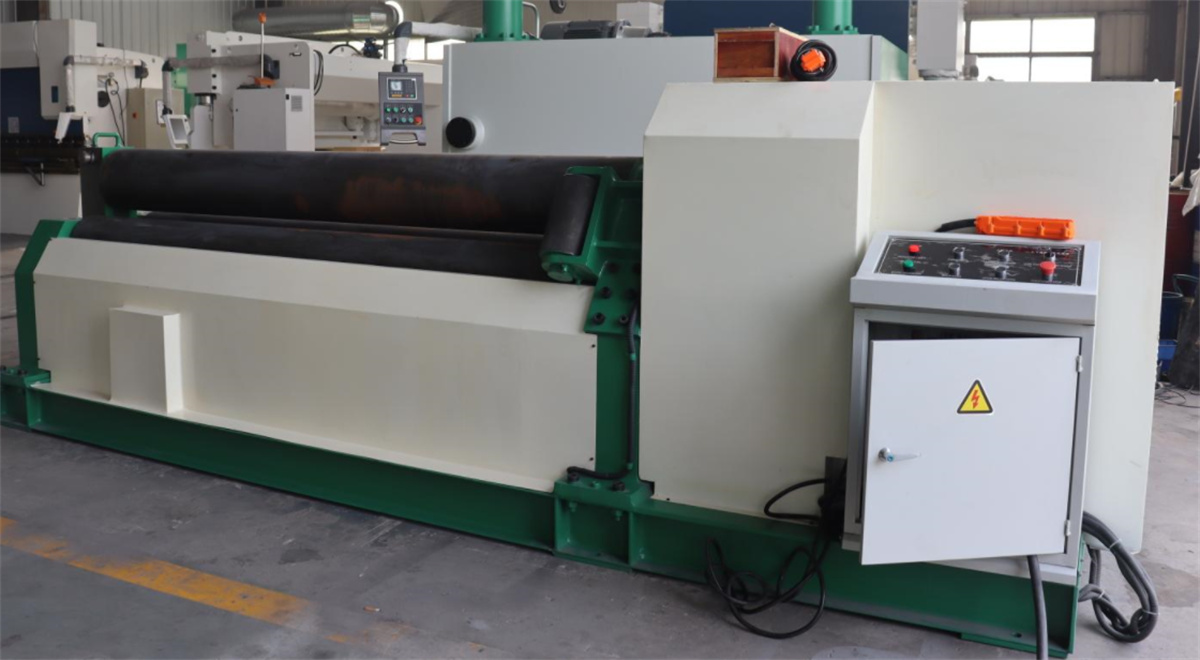
Die sechs wichtigsten strukturellen Komponenten der Drei-Walzen-Plattenbiegemaschine:
(1) Obere und untere Walzen: Sie sind wichtige Komponenten der Blechwalzmaschine und bestehen aus geschmiedetem hochwertigem Kohlenstoffstahl.
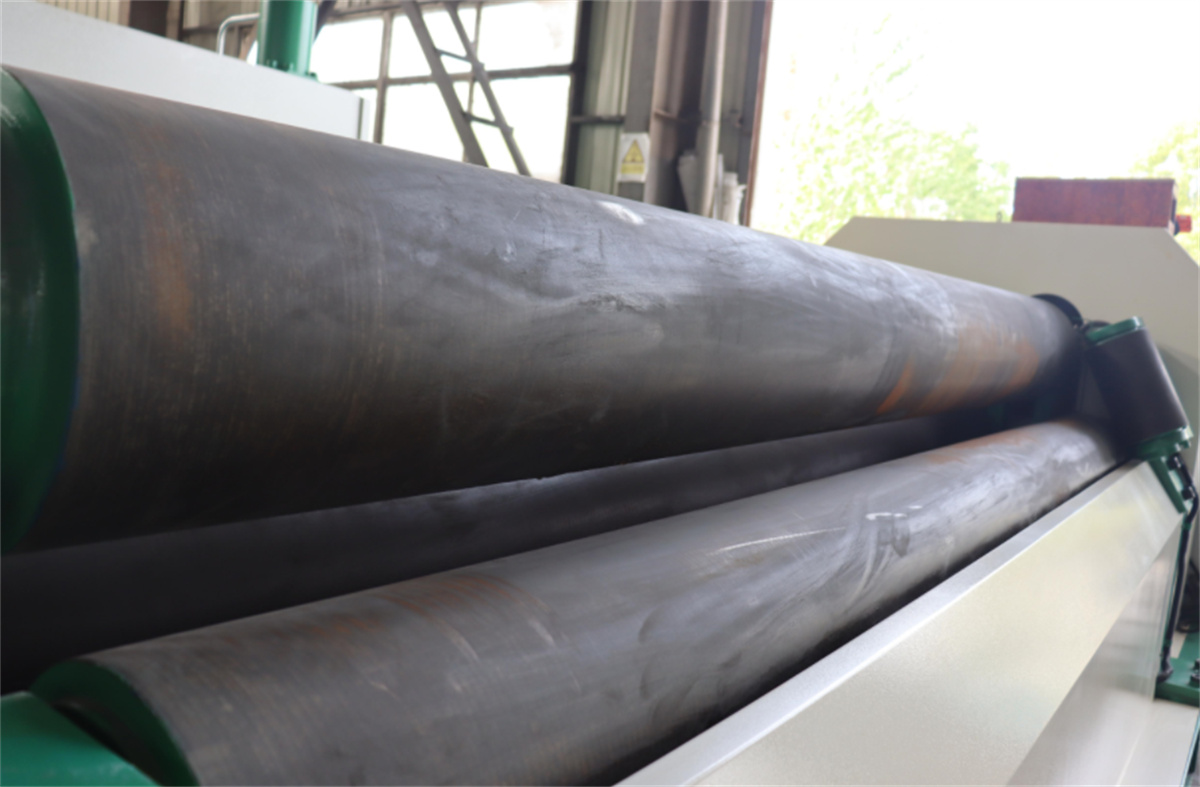
(2) Gestell: Es gibt jeweils ein linkes und ein rechtes Gestell; das Lager der unteren Walze ist im Gestell montiert. Im Inneren des Gestells befindet sich eine quadratische Spannschraube, deren oberes Ende mit den Lagern an beiden Enden der oberen Walze gelenkig verbunden ist.
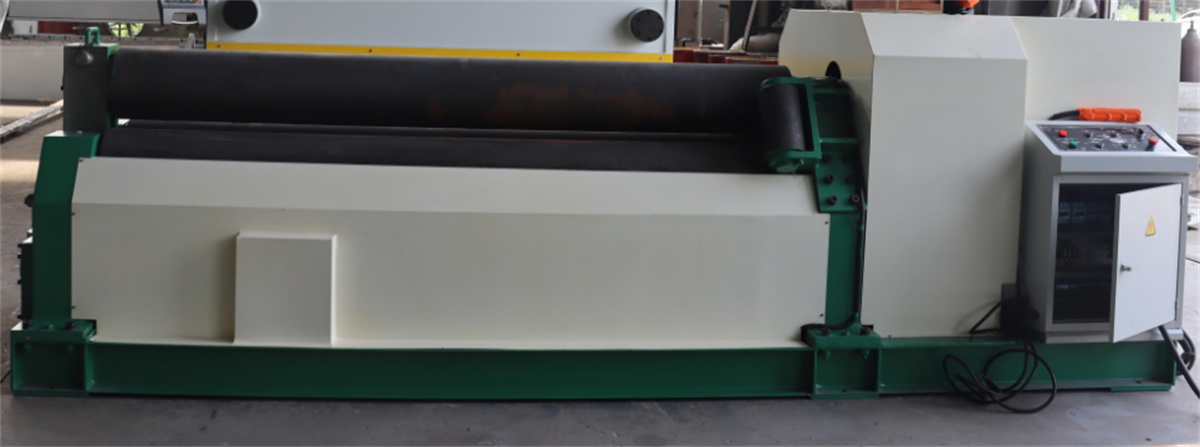
(3) Getriebe: Das ZSY280-Hartflankentyp-Getriebe ist gemeinsam mit der Unterlage auf einer Trägerstahlbasis installiert.
(4) Elektrischer Teil: Alle Komponenten sind in einem Schaltschrank montiert, um die Bedienung zu erleichtern.
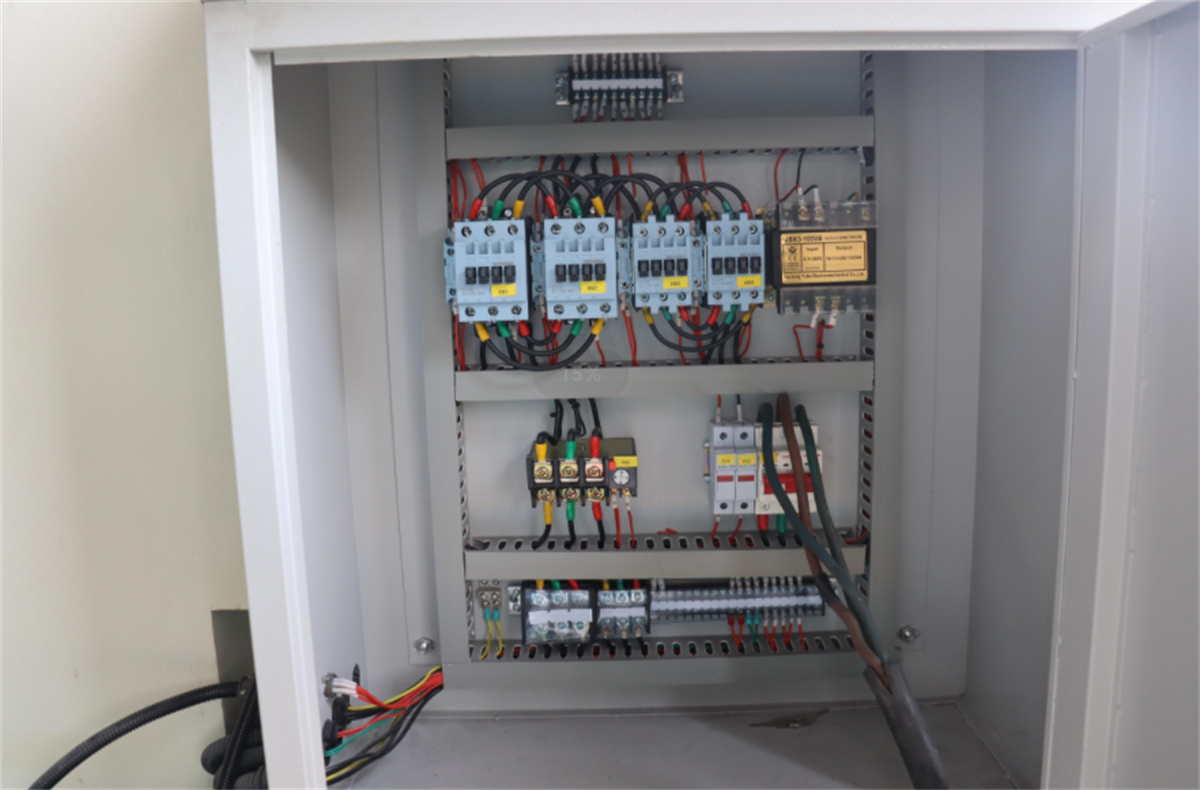
(5) Entladungseinrichtung: Sie ist seitlich am Getriebe angebracht, um die obere Walze beim Entladen auszugleichen; Entladung und Wiederherstellung erfolgen über den Hydraulikzylinder.
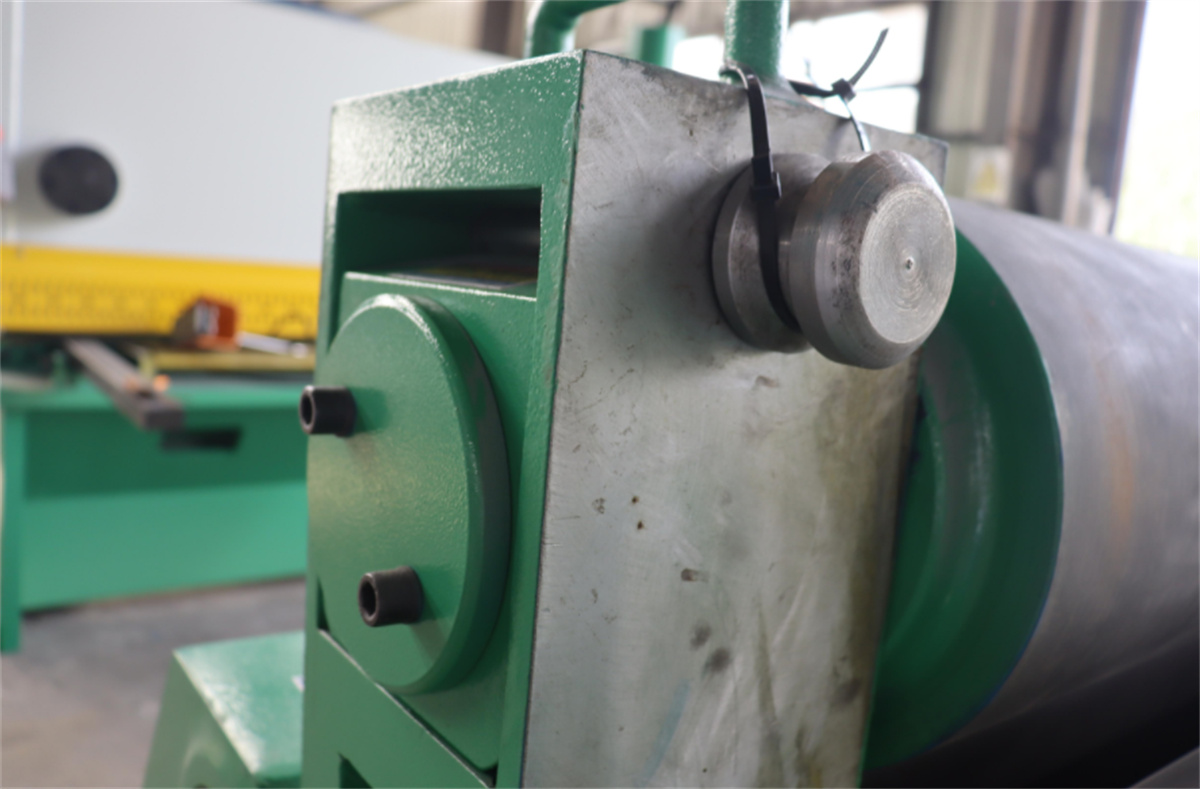
(6) Grundgestell: Aus geschweißtem Stahl und Stahlblechen gefertigt. Auf ihm werden Gestell, Getriebe, Motor usw. montiert, um eine Einheit zu bilden.
Wie verwendet man eine dreiwalzige CNC-Blechbiegemaschine zur Bearbeitung konischer Werkstücke?
1. Im Allgemeinen können Blechwalzmaschinen Kegel mit einer geringen Neigung (30 Grad) walzen. Der entscheidende Aspekt beim Walzen von Kegeln besteht darin, dass die Umfangsgeschwindigkeit am großen und am kleinen Ende nahezu identisch ist. Da die Umfangsgeschwindigkeit der oberen Walze konstant bleibt, muss die Umfangsgeschwindigkeit am großen Ende gesteuert werden. Dies gestaltet sich noch einfacher, falls eine Kegeleinstellung vorhanden ist.
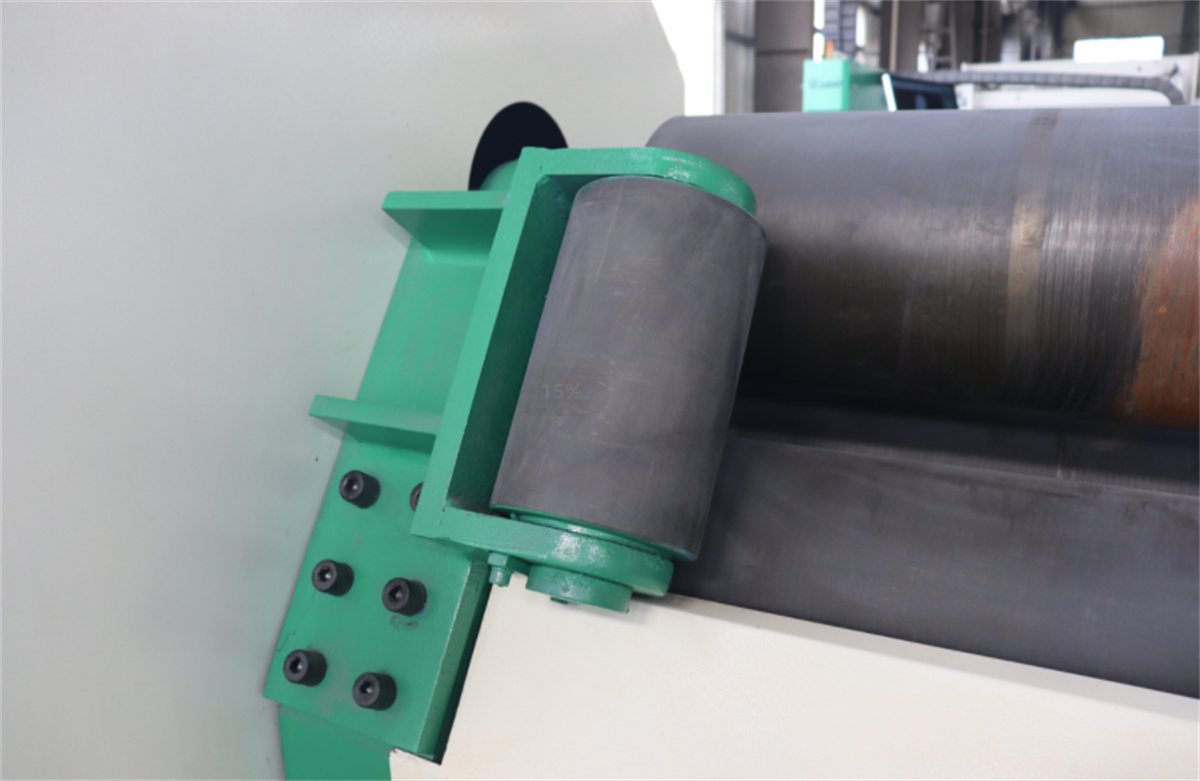
2. Heben Sie ein Ende des Rohrs an der Blechwalzmaschine an, platzieren Sie die kleinere kegelförmige Fläche am tiefer gelegenen Ende und bewegen Sie während des Walzens kontinuierlich das große Ende weiter; dessen Geschwindigkeit ist dabei zu beschleunigen. Fügen Sie an einem Abschnitt der Walze eine seitliche Kegelvorrichtung hinzu. An beiden Seiten der unteren Walze der Blechwalzmaschine sind zwei Kegel montiert. Beim Walzen wird das kleine Ende gegen den Kegel gedrückt, wodurch die Kante des kleinen Endes sich entlang des Kegels nach innen bewegt.
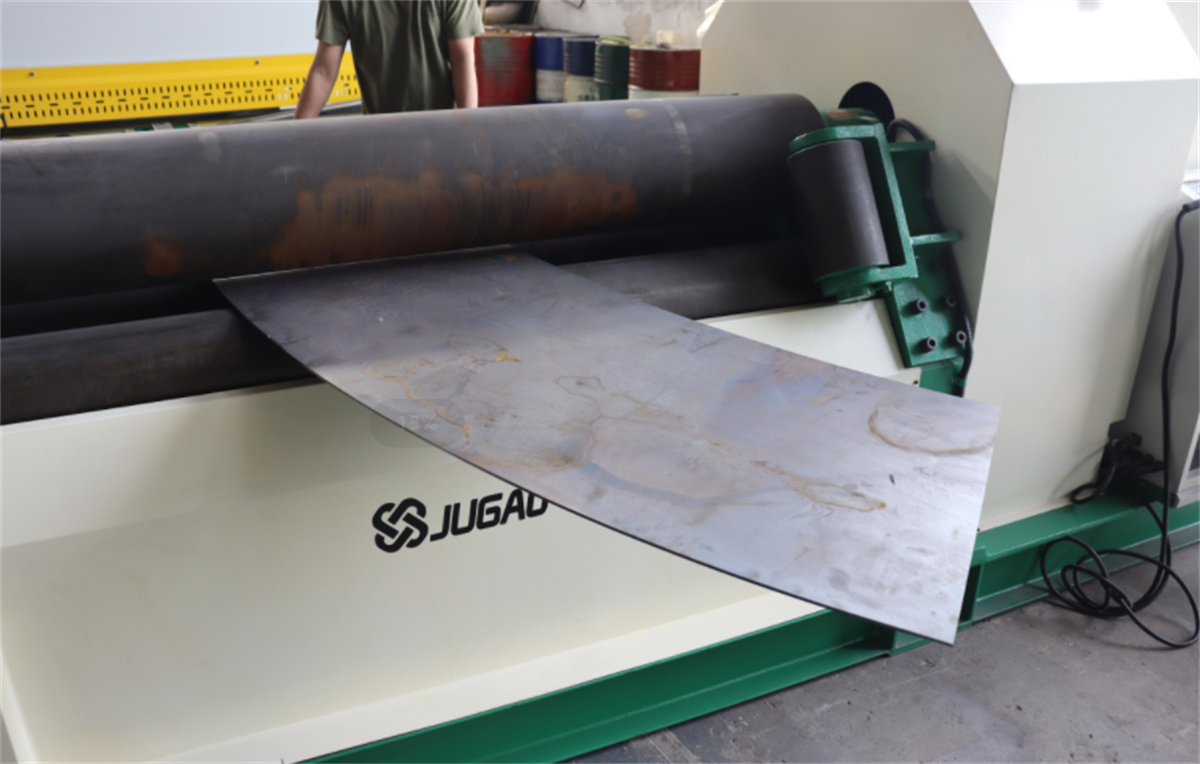
Die Walze weist eine bestimmte Neigung auf, wodurch während des Walzvorgangs eine sehr große Seitenkraft entsteht. Es ist erforderlich, ein seitliches Verzögerungs-Zahnrad einzubauen; dieses Zahnrad muss gehärtet werden. Ist der Durchmesser klein, die Platte dünn und die Walze lang, können die drei Walzen als kegelförmige Walzen ausgeführt werden; der erforderliche Krümmungsradius muss jedoch genau berechnet werden.
3. Stellen Sie die Synchronwelle mithilfe einer Koneinrichtung ein. Vor dem Abrunden an der Blechwalzmaschine muss zunächst die gerade Kante des Zylinders entfernt werden. Die Länge dieser geraden Kante variiert je nach Modell und Typ der Blechwalzmaschine und kann im Gerätehandbuch nachgeschlagen werden.