





Welche Prüfungen werden an Laser-Schweißmaschinen vor Verlassen des Werks durchgeführt?
Es gibt einen entscheidenden Schritt zwischen der Fertigstellung einer Laser-Schweissmaschine und ihrem eigentlichen Einsatz in der Produktionshalle eines Kunden: die Vorversand-Inspektion.
Bei der Beschaffung von Laserschweissmaschinen konzentrieren sich viele Unternehmen auf Laserleistung, Schweissgeschwindigkeit, Geräteausstattung und Preis. Die Fähigkeit einer Maschine, jedoch in eine stabile Serienfertigung einzutreten, hängt zudem von ihrer Gesamtmontage, ihrem elektrischen System, ihrem Lasersystem, ihrem Bewegungsmechanismus sowie ihrer tatsächlichen Schweissleistung ab.
Was wird also genau vor der offiziellen Auslieferung einer Laserschweissmaschine geprüft?
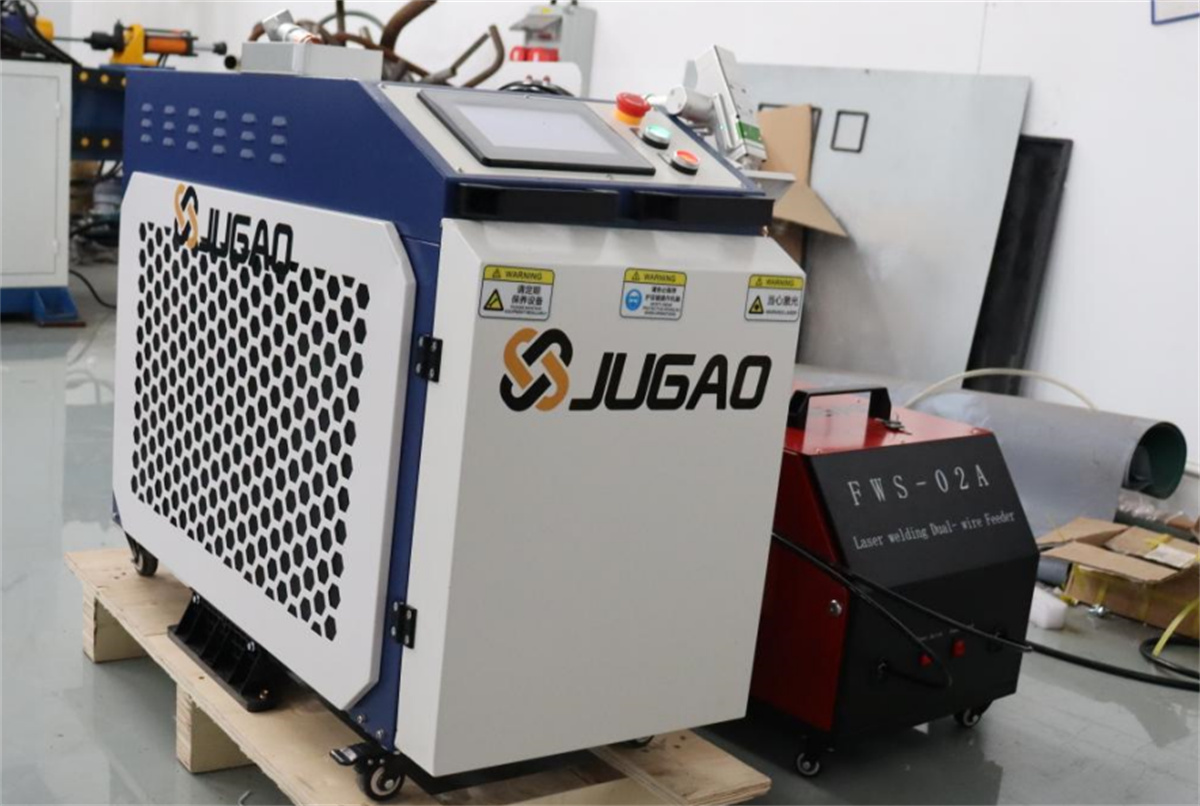
Warum ist eine Vor-Auslieferungs-Prüfung für Laserschweissmaschinen erforderlich?
Laserschweissgeräte sind keine einzelnen, eigenständigen Einheiten.
Eine komplette Laserschweissmaschine besteht typischerweise aus einem Lasersystem, einem Schweisskopf, einem Steuerungssystem, einer mechanischen Struktur, einem elektrischen System und Kühlelementen. Je nach speziellem Modell kann sie zudem Drahtzuführer, Bewegungsplattformen, Sehsysteme, Roboter oder Automatisierungsmechanismen umfassen.
Daher muss die Maschine nach Abschluss der Montage eine Reihe von Prüfungen durchlaufen, um sicherzustellen, dass alle Komponenten korrekt zusammenarbeiten.
Das Ziel der Vor-Auslieferungs-Inspektion besteht nicht darin, zu garantieren, dass die Maschine niemals Probleme aufweist, sondern vielmehr darin, vor der Auslieferung etwaige Abweichungen bei Montage, Steuerung, Bedienung oder Schweißleistung zu identifizieren.
Für Hersteller stellt dies eine entscheidende Phase beim Übergang der Ausrüstung vom Fertigungsstandort zum Produktionsstandort des Kunden dar.
Punkt 1: Inspektion der Gesamtmontage
Nach der Montage muss zunächst die mechanische Struktur der Maschine geprüft werden.
Dies umfasst vorrangig das äußere Gehäuse, den Rahmen, den Schweißkopf, die Bewegungsmechanismen sowie die zugehörigen Verbindungsteile.
Zu den Prüfungen zählen die Bestätigung:
Der ordnungsgemäßen Montage der strukturellen Komponenten;
Der Sicherheit der Befestigungselemente;
Des einwandfreien Betriebs der Bewegungsmechanismen;
Der zuverlässigen Montage des Schweißkopfs;
Fehlen offensichtlicher Montagemängel an der Außenseite;
Einhaltung der Sicherheits- und Schutzstrukturen gemäß den Konstruktionsvorgaben.
Bei plattformbasierten Laserschweißgeräten steht zudem die Koordination zwischen Plattform, Bewegungsmechanismus und Schweißkopf im Fokus.
Bei robotergestützten Laserschweißarbeitsplätzen ist eine umfassende Prüfung des Roboters, des Schweißsystems und der peripheren Mechanismen erforderlich.
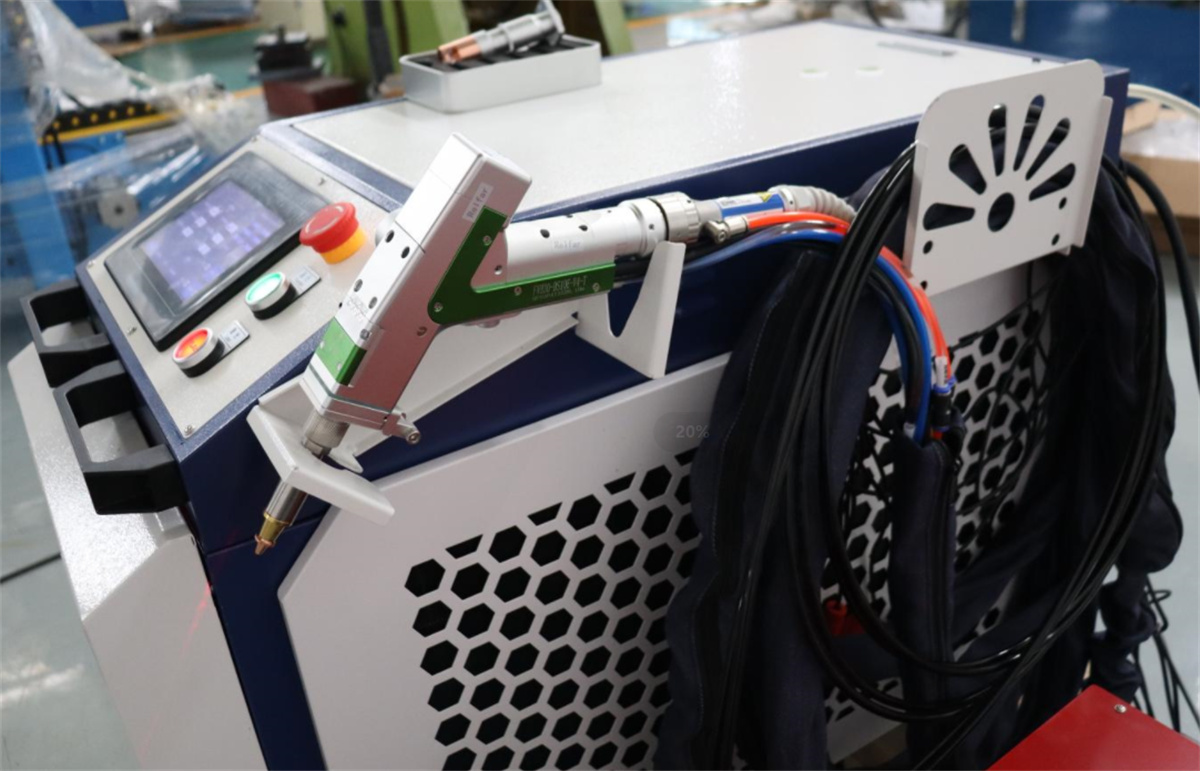
Punkt 2: Prüfung des elektrischen Systems
Laserschweißmaschinen sind mechatronische Systeme; daher stellt das elektrische System einen entscheidenden Bestandteil der Vor-Auslieferungs-Prüfung dar. Sobald die Anlage eingeschaltet wird, müssen Steuerungssystem, elektrische Verkabelung und Benutzeroberfläche geprüft werden.
Beispiel:
Startet die Anlage normal?
Funktioniert die Benutzeroberfläche korrekt?
Werden Steuerbefehle genau ausgeführt?
Stimmen die Bewegungen der verschiedenen Mechanismen mit den Einstellungen überein?
Zusätzlich müssen die Sicherheitsfunktionen der Ausrüstung überprüft werden.
Für Fertigungsunternehmen betreffen Sicherheitsaspekte der Ausrüstung nicht nur die Bediener, sondern auch den nachfolgenden Produktionsprozess.
Daher bedeutet das bloße Einschalten der Maschine und das Aufleuchten der Anzeige nicht, dass der Test abgeschlossen ist; die verschiedenen Steuerungsfunktionen erfordern eine weitere Verifizierung.
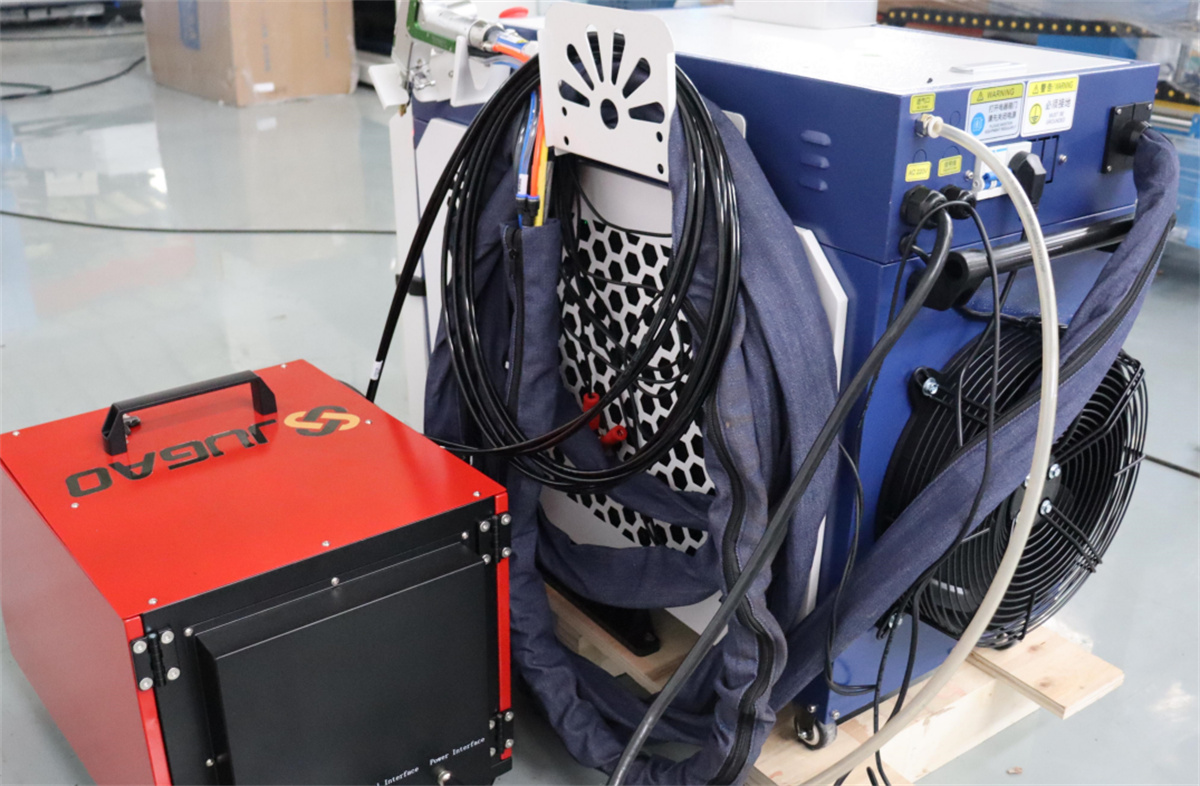
Punkt 3: Inspektion des Lasersystems
Das Lasersystem ist eine Kernkomponente von Laser-Schweißgeräten.
Bevor die Ausrüstung das Werk verlässt, müssen laserverwandte Funktionen inspiziert werden, um sicherzustellen, dass das System gemäß den Geräteeinstellungen ordnungsgemäß funktioniert.
Die Prüfung konzentriert sich typischerweise auf:
Laser-Ausgangszustand;
Laser-Steuerungsfunktionen;
Laser-Betriebsparameter;
Integration zwischen dem Laser und dem Schweißkopf;
Status des optischen Pfads und der zugehörigen Komponenten.
Die spezifischen Prüfungen variieren je nach Typ und Konfiguration der Laserschweißausrüstung.
Die Prüfprioritäten unterscheiden sich bei Laserschweißern mit unterschiedlichen Leistungsstufen und konstruktiven Ausführungen.
Daher ist bei der Betrachtung von Laserschweißer-Prüfungen zu beachten, dass kein einzelner Standard für alle Lasergeräte gilt.
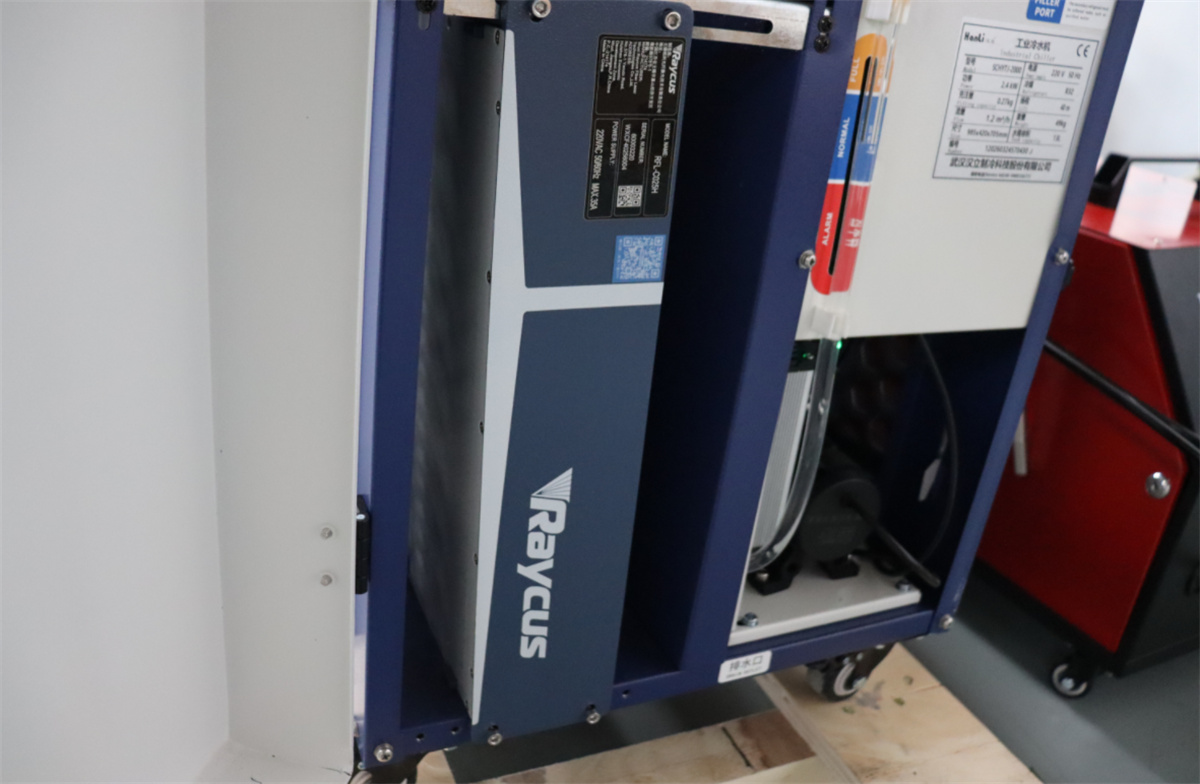
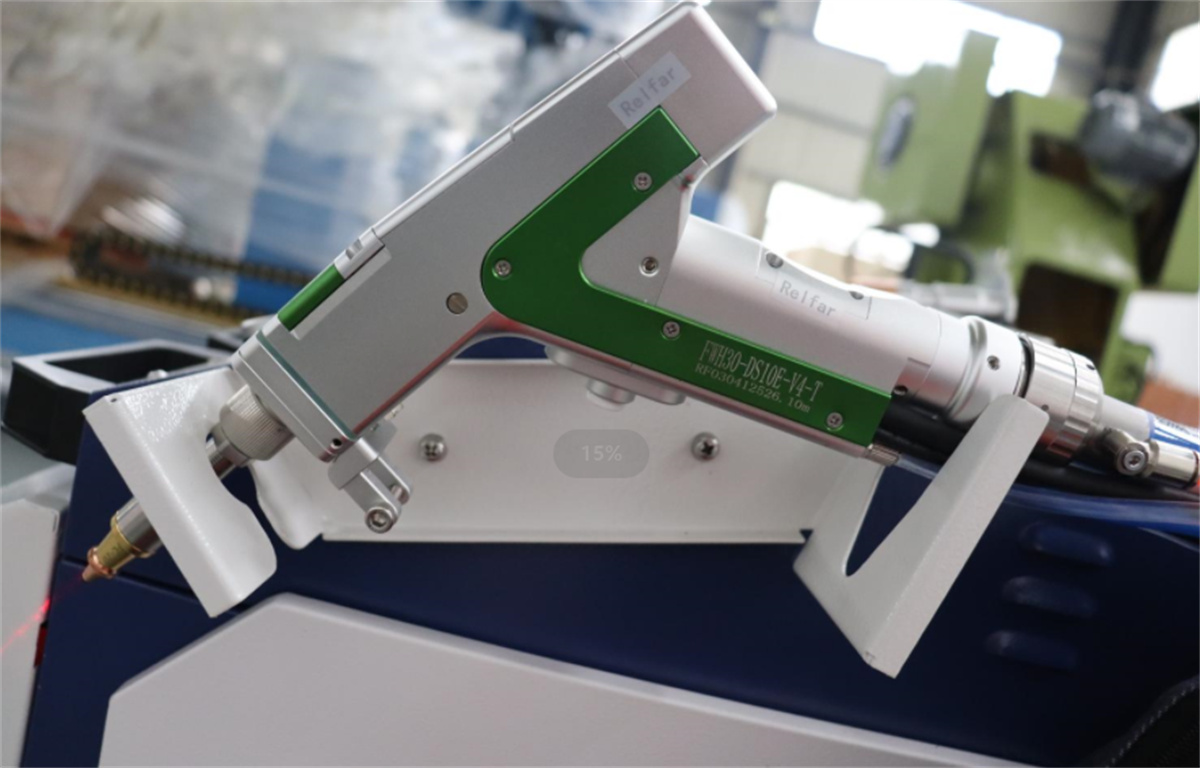
Punkt 4: Inspektion des Schweißkopfs und der Bewegungsmechanismen
Die Stelle, an der die Laserschweißung am Werkstück erfolgt, hängt eng mit dem Schweißkopf und den Bewegungsmechanismen zusammen.
Falls der Schweißkopf falsch positioniert ist oder die Bewegung instabil verläuft, kann die endgültige Schweißqualität beeinträchtigt werden – selbst wenn das Lasersystem selbst einwandfrei funktioniert.
Dementsprechend müssen vor dem Versand der Einbauzustand des Schweißkopfs sowie das Funktionieren der Bewegungsmechanismen geprüft werden.
Bei plattformbasierten Anlagen steht die Gleichmäßigkeit des Bewegungsablaufs im Fokus.
Bei galvanometerbasierten Laser-Schweißanlagen rückt der Betriebszustand des Galvanometersystems und die Abtastleistung in den Mittelpunkt.
Bei robotergestützten Laser-Schweißarbeitsplätzen muss bei der Prüfung zudem die Bewegungsbahn des Roboters berücksichtigt werden.
Mit anderen Worten: Die Prüfung von Laser-Schweißanlagen umfasst mehr als nur die Laserquelle; sie erfordert die Verifikation des koordinierten Zusammenspiels von Lasersystem, Schweißkopf, Bewegungsmechanismen und Steuerungssystem.
Punkt 5: Prüfung des Drahtzuführsystems
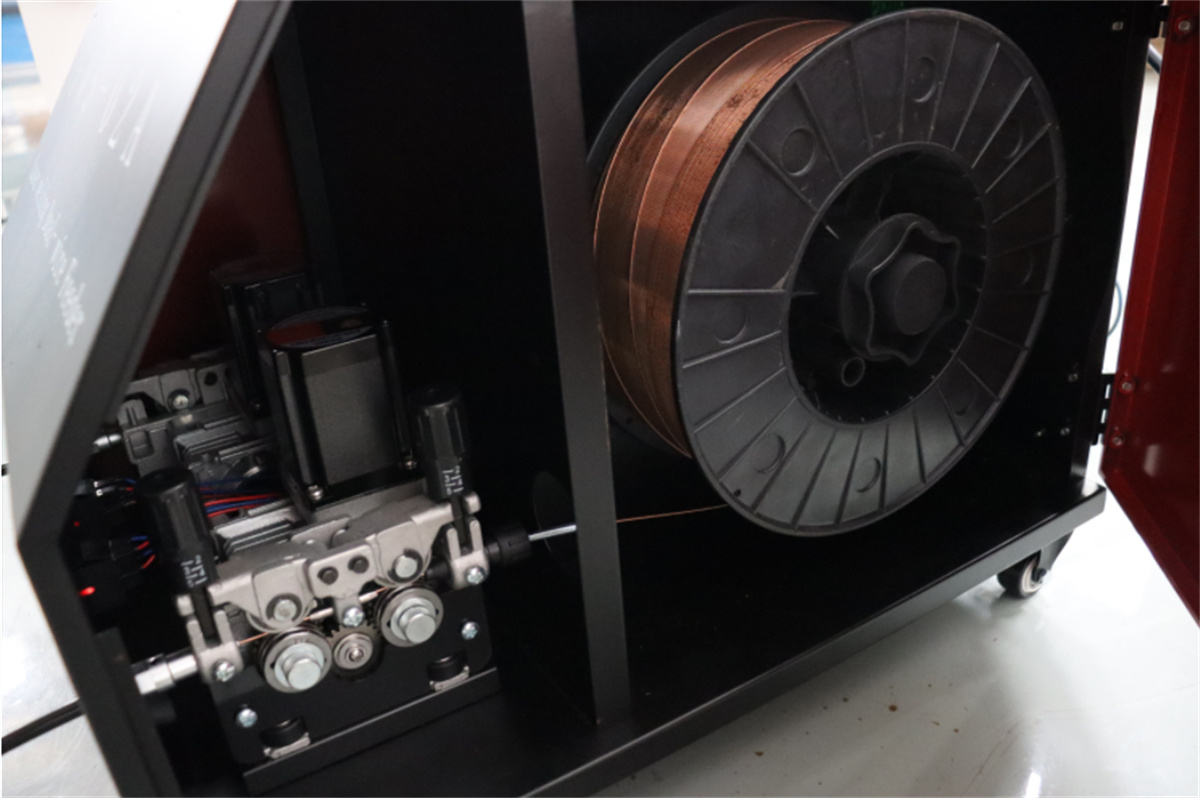
Nicht alle Laser-Schweißgeräte verfügen über ein Drahtzuführsystem. Bei Geräten mit automatischer Drahtzufuhr ist auch dieses System zu prüfen.
Beispielsweise ist es bei handgeführten automatischen Laserschweißgeräten mit Drahtzuführung unerlässlich, vor dem Versand zu überprüfen, ob der Drahtzuführmechanismus korrekt funktioniert, der Drahtzuführvorgang reibungslos verläuft und die Drahtzufuhr ordnungsgemäß mit dem Schweißvorgang synchronisiert ist.
Instabile Drahtzuführgeschwindigkeiten können den Schweißprozess nachteilig beeinflussen.
Daher muss bei Laserschweißgeräten mit Drahtzuführfunktion die Drahtzuführeinheit zusammen mit dem Lasersystem selbst in die umfassende Systemprüfung einbezogen werden.
Punkt 6: Prüfung der Kühl- und zugehörigen Hilfssysteme
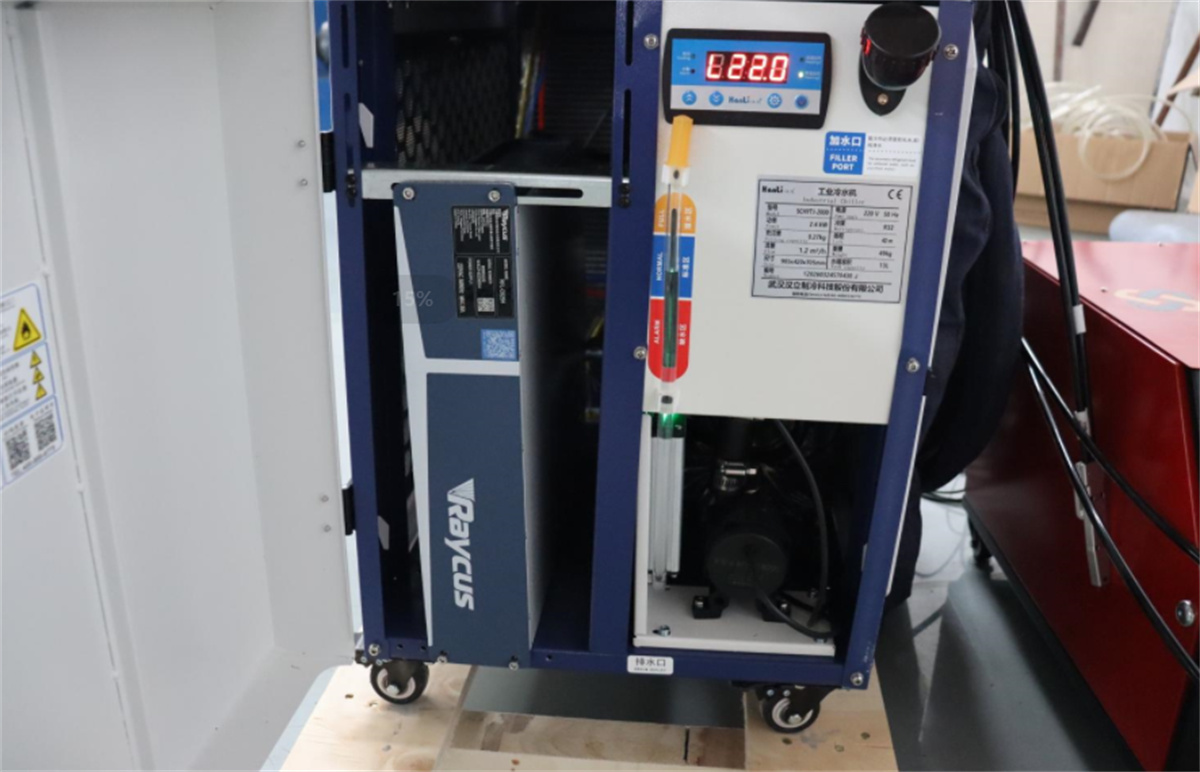
Unterschiedliche Laserschweißmaschinen weisen unterschiedliche Bauweisen auf, was zu jeweils spezifischen Anforderungen an Kühlverfahren und Hilfssysteme führt.
Luftgekühlte Laserschweißmaschinen beispielsweise nutzen Luftkühlung zur Wärmeableitung, während andere Geräte möglicherweise spezielle, auf ihre Konfiguration abgestimmte Kühlsysteme verwenden.
Vor Verlassen des Werks müssen die Hilfssysteme des Geräts geprüft werden, um einen ordnungsgemäßen Betrieb sicherzustellen.
Bei Einheiten mit Kühlsystemen ist es zudem erforderlich, den Betriebszustand des Systems, die Verbindungen sowie die Alarmfunktionen zu überwachen.
Obwohl dieser Aspekt nicht direkt die Schweißaktion selbst betrifft, beeinflusst er die Zuverlässigkeit des Dauerbetriebs und stellt daher einen entscheidenden Bestandteil der gesamten Systeminspektion dar.
Punkt 7: Prüfung der Schweißparameter und Steuerfunktionen
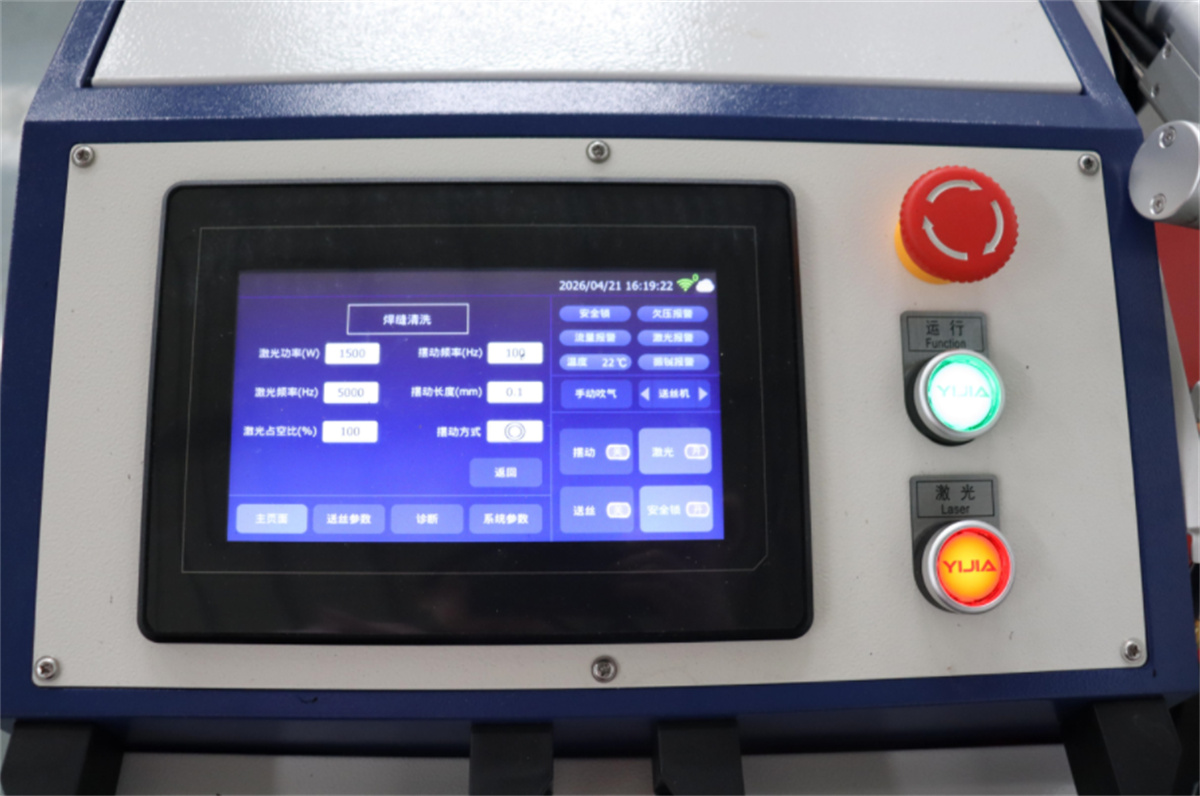
Sobald die Anlage korrekt hochgefahren ist, müssen die Einstellungen der Schweißparameter sowie die Steuerfunktionen verifiziert werden.
Obwohl sich die Steuerungsverfahren bei verschiedenen Laser-Schweißmaschinen unterscheiden, besteht die Kernanforderung darin, Folgendes zu bestätigen:
Ob die eingestellten Parameter korrekt ausgeführt werden.
Beispielsweise arbeitet die Anlage nach der Anpassung der Parameter tatsächlich gemäß den Vorgaben? Funktionieren Start- und Stoppbefehle ordnungsgemäß? Ist die Koordination zwischen verschiedenen Funktionen korrekt?
In der praktischen Fertigung ist die Stabilität der Parametersteuerung von entscheidender Bedeutung.
Dies liegt daran, dass Kunden nach dem Kauf der Ausrüstung die Parameter anhand der jeweiligen Produkte, Materialien und Dicken anpassen müssen.
Ist die Steuerfunktion der Ausrüstung unzureichend, beeinträchtigt dies die spätere Produktionsinbetriebnahme und Feinabstimmung.
Position 8: Der entscheidende Schritt – der eigentliche Schweißtest am Werkstück
Bei Laserschweißgeräten reicht die Prüfung allein der mechanischen, elektrischen und Lasersysteme nicht aus.
Der eigentliche Schweißtest am Werkstück stellt einen äußerst wertvollen Verifizierungsschritt vor der Auslieferung dar.
Falls der Kunde Proben bereitgestellt hat, kann der Hersteller Testschweißungen mit den konkreten Produkten des Kunden durchführen. Zu prüfende Schlüsselbereiche umfassen:
Schweißnahtformung;
Schweißnahtaussehen;
Schweißnahtpositionierung;
Materialverschmelzungsqualität;
Vorhandensein von Mängeln wie erheblichem Durchbrennen oder Einbrand;
Ob die Schweißeffizienz den Erwartungen entspricht.
Natürlich müssen spezifische Prüfkriterien auf Grundlage des Kundenprodukts und der technischen Anforderungen festgelegt werden.
Beispielsweise variiert die Schweißleistung je nach Werkstoff – etwa bei Edelstahl, Kohlenstoffstahl und Aluminium; ebenso erfordern dünne und dicke Bleche unterschiedliche Prozessparameter.
Letztendlich muss die Prüfung von Laserschweißmaschinen am tatsächlichen Produkt validiert werden.
Die Prüfprioritäten variieren je nach Typ der Laserschweißmaschine.
Auf dem Markt ist eine breite Vielfalt an Laserschweißgeräten erhältlich, weshalb sich die Prüfprotokolle entsprechend unterscheiden.
Beispiele hierfür sind:
Handgeführte Laserschweißmaschinen mit automatischem Drahtzuführsystem
Schwerpunkte: Lasersystem, Schweißkopf, Drahtzuführsystem, Steuerungssystem sowie die tatsächliche handgeführte Schweißleistung.
Luftgekühlte Laserschweißmaschinen
Schwerpunkte: Laser- und Steuerungssysteme sowie das luftgekühlte System und der allgemeine Betriebszustand der Maschine.
Plattformbasierte „markenfreie“ Laserschweißmaschinen
Schwerpunkte: Plattformstruktur, Bewegung des Schweißkopfs und tatsächliche Schweißergebnisse am Werkstück.
Galvanometerbasierte Laserschweißmaschinen
Schwerpunkte: Kalibrierung und Prüfung des Galvanometerscansystems sowie der tatsächlichen Schweißleistung.
Robotergestützte Laserschweißarbeitsplätze
Schwerpunkte: Umfassende Inspektion des Lasersystems, der Roboterbewegung, der Schweißbahn, der Werkzeugeinbindung und des gesamten automatisierten Betriebs.

