





Ausführliche Beschreibung der Leistungsfähigkeit der Blechwalzmaschine
I. Funktionsprinzip der Blechwalzmaschine
Weit verbreitet in Branchen wie Petrochemie, Schiffbau, Druckbehälter und Maschinenbau.
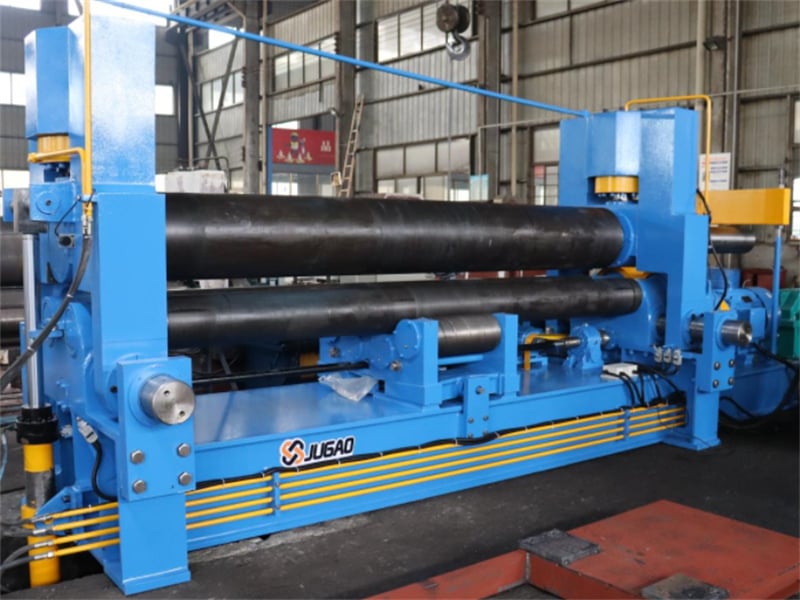
Die obere Walze der Blechwalzmaschine ist symmetrisch zwischen den beiden unteren Walzen positioniert. Hydrauliköl in einem Hydraulikzylinder wirkt auf einen Kolben, wodurch eine vertikale Hub- und Senkbewegung erfolgt. Das letzte Zahnrad des Hauptgetriebes treibt die eingreifenden Zahnräder der beiden unteren Walzen zum Drehen an und liefert so das Drehmoment zum Walzen des Blechs. Durch den Abwärtsdruck der oberen Walze und die Rotation der unteren Walzen durchläuft die Metallplatte mehrere kontinuierliche Biegegänge, wodurch eine starke plastische Verformung entsteht und das Blech zu dem gewünschten Zylinder, Kegel oder einem Teil davon gewalzt wird. Ein Nachteil dieser hydraulischen Dreiwalzen-Blechwalzmaschine besteht darin, dass die Enden des Blechs mithilfe anderer Geräte vorgebogen werden müssen.
II. Störungsbehebung bei der Blechwalzmaschine
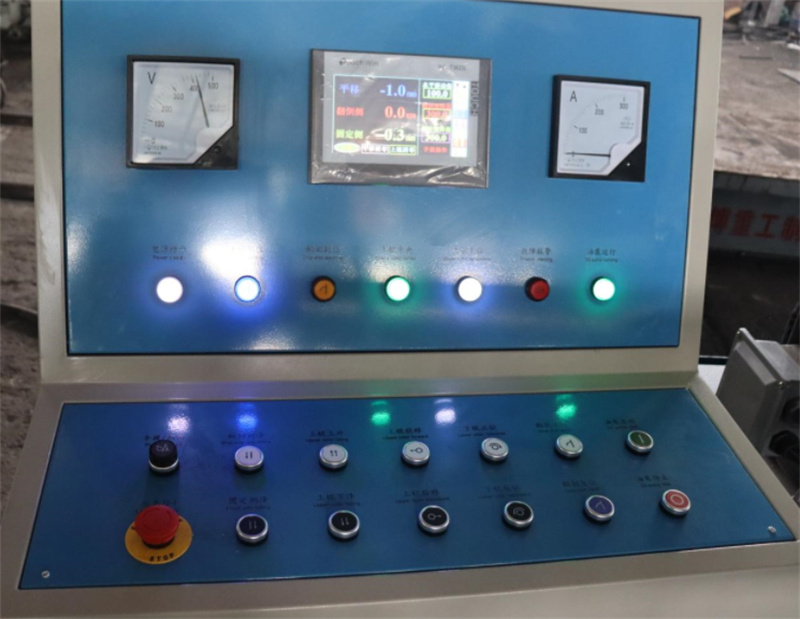
1. Schnittstellensignalprüfung: Durch Überprüfen der Schnittstellensignale des Werkzeugmaschinen-Steuerungssystems mithilfe eines programmierbaren Walzmaschinen-Controllers und Vergleichen dieser Signale mit den korrekten Signalen im Schnittstellenhandbuch können die entsprechenden Fehlerstellen identifiziert werden. 2. Instrumentenmessung: Bei einer Störung eines Walzmaschinen-Systems werden herkömmliche elektrische Prüfinstrumente und -werkzeuge gemäß Schaltplan des Systems und Schaltplan der Werkzeugmaschine eingesetzt, um Spannung, Stromversorgung und Impulssignale des fehlerhaften Teils zu messen und so die Fehlerstelle zu lokalisieren. Überschreitet die Eingangsspannung des Netzes den zulässigen Bereich, kann ein Voltmeter zur Messung der Netzspannung oder ein Spannungsprüfer zur Echtzeitüberwachung verwendet werden, um andere Ursachen auszuschließen. Tritt ein Fehler in der Positionierungsregelschleife der Walzmaschine auf, kann ein Oszilloskop eingesetzt werden.
3. Analyse des PLC-Interrupt-Status: Wenn ein speicherprogrammierbarer Steuerungsrechner (PLC) ausfällt, wird die Interrupt-Ursache im Interrupt-Stapel gespeichert. Mithilfe eines Programmiergeräts für Walzmaschinen lässt sich der Interrupt-Stapel sowie der Blockstapel abrufen, sobald das System angehalten wird; anhand der angezeigten Ursache kann dann die Fehlerstelle identifiziert werden.
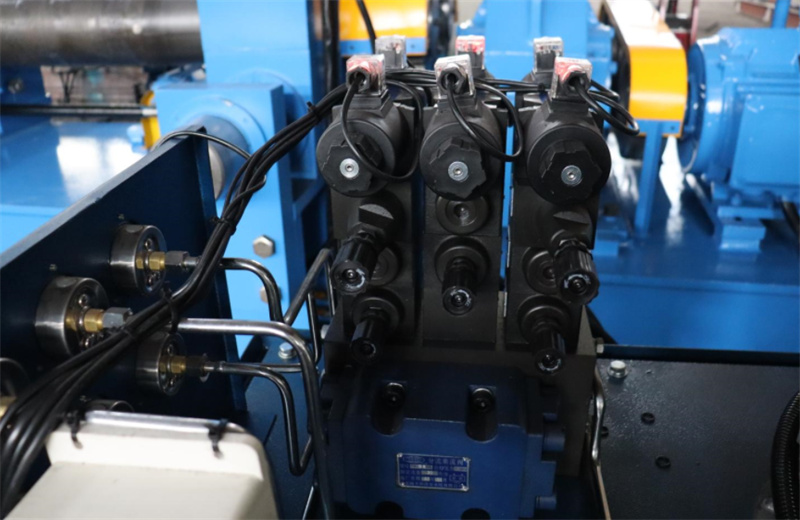
Unabhaengig von der Groesse des Unternehmens oder der Fabrik, das Walzmaschinen fuer Bleche einsetzt, muessen solche Anlagen mit Dichtungseinrichtungen ausgestattet sein, um Leckagen und Staub-Eintritt waehrend der Verarbeitung zu verhindern. Im hydraulischen System einer Walzmaschine fuer Bleche dienen die Dichtungskomponenten bzw. Dichtungen dazu, das Austreten von Fluiden oder festen Partikeln zwischen benachbarten, zusammenwirkenden Oberflaechen zu verhindern sowie das Eindringen externer Verunreinigungen wie Staub und Feuchtigkeit in die internen Komponenten der Maschine zu unterbinden. Leckagen an den Dichtungen im hydraulischen System einer Walzmaschine fuer Bleche verschwenden das Betriebsmedium, verschmutzen die Maschine und die Umgebung und koennen sogar mechanische Fehlfunktionen sowie Unfaelle mit Personenschaden verursachen.
Die Zuverlaessigkeit und die Lebensdauer der Dichtungen im hydraulischen System einer Walzmaschine fuer Bleche sind wichtige Indikatoren fuer die Qualitaet des hydraulischen Systems.
Mit Ausnahme von Spaltabdichtungen dienen Dichtungen dazu, den Spalt zwischen zwei benachbarten, aufeinander abgestimmten Flächen unter die Mindestspaltbreite zu senken, die die abzudichtende Flüssigkeit noch durchströmen kann. Bei Kontakt-Dichtungen werden hydraulische Systemdichtungen für Blechbiegemaschinen üblicherweise in selbstverdichtende Kompressionsdichtungen und selbstverdichtende selbstverdichtende Dichtungen (auch als Lippen-Dichtungen bezeichnet) unterteilt. Die Leistungsfähigkeit verschiedener Dichtungen in einem hydraulischen System einer Blechbiegemaschine wird jedoch durch unterschiedliche Faktoren beeinflusst. So unterliegen beispielsweise die Dichtungen einer Dreirollen-Blechbiegemaschine auch Temperatur-, Druck- und Mediumseinflüssen.
IV. Übertragungsleistung von Blechbiegemaschinen
Wenn bei der Antriebsausrüstung einer Blechbiegemaschine ein Getriebe eingesetzt wird, verringert dieses die hohe Drehzahl der elektrischen Antriebsmaschine, indem ein kleineres Zahnrad auf der Eingangswelle mit einem größeren Zahnrad auf der Ausgangswelle verzahnt wird.
Der Untersetzungsgetriebe einer Blechwalzmaschine ist ein Kraftübertragungsmechanismus, der einen Getriebeschnelllaufwandler nutzt, um die Drehzahl des Motors auf die gewünschte Drehzahl zu verringern und dabei ein größeres Drehmoment zu erzielen.
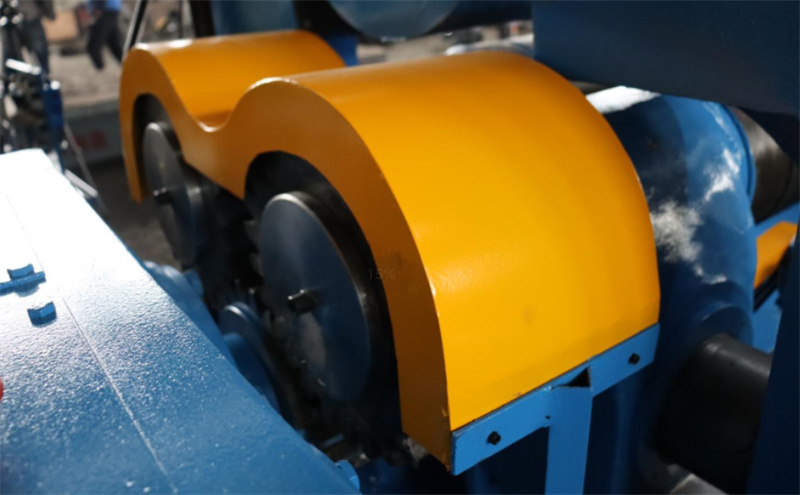
Das Untersetzungsgetriebe einer Blechwalzmaschine erhöht das Ausgangsdrehmoment bei gleichzeitiger Drehzahlreduktion. Das Drehmomentausgabeverhältnis ergibt sich aus dem Motorausgangsmoment multipliziert mit dem Übersetzungsverhältnis; es ist jedoch darauf zu achten, das zulässige Nenndrehmoment des Untersetzungsgetriebes nicht zu überschreiten. Gleichzeitig wird die Trägheit der Last verringert; die Verringerung der Trägheit entspricht dem Quadrat des Übersetzungsverhältnisses.

