





لماذا يُعتبر التشغيل التجريبي لماكينة ثني الأنابيب أمرًا بالغ الأهمية بعد التركيب؟
تَمَّ تَثْبِيتُ الآلَةِ، وَأُنْهِيَ تَوصِيلُ التَّوصِيلَاتِ الكهربائيةِ، وَأُنْجِزَ تَسوِيَةُ المَوْقِعِ. كُلُّ شَيءٍ يَبدُو جاهِزًا لِلشُّرُوعِ فِي العَمَلِ، لَكِنَّ الاختبارَ الحَقيقيَّ لِجَودَةِ التَّثْبِيتِ لَيسَ عِندَ لَحْظَةِ تَشغِيلِ التَّيارِ الكهربائيِّ— بَلْ عِندَما تَثني الآلَةُ أوَّلَ أُنبُوبٍ لَها.
كثيرٌ من أخطاء التركيب لا تظهر عند تشغيل الجهاز دون حمل؛ بل تظهر المشكلات فقط عندما يخضع الجهاز لحمل فعلي ويقوم بثني الأنابيب. وهذا هو الغرض بالضبط من التشغيل التجريبي: فهو يُعَدُّ الفرصة الأخيرة للتحقق الشامل قبل بدء الإنتاج الكامل. واكتشاف المشكلات وحلها في هذه المرحلة يقلل التكاليف ويجعل التعديلات أسهل بكثير.
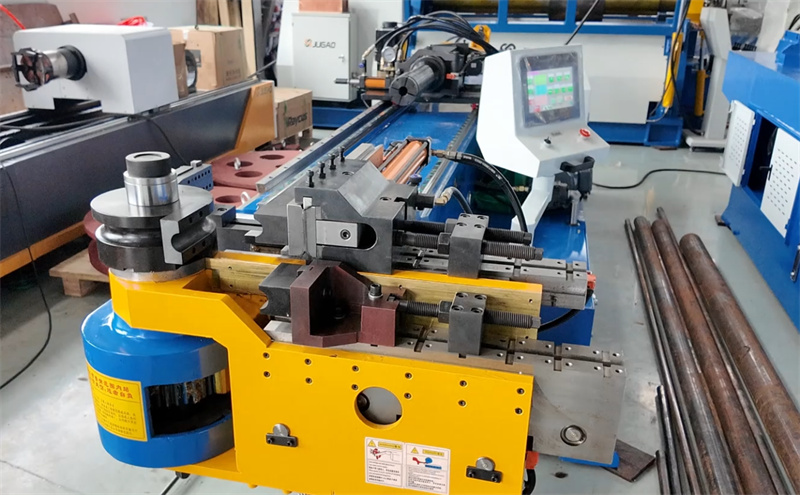
ما الذي يحققه التشغيل التجريبي؟
باختصار، يشمل أربعة مجالات رئيسية: استقرار الجهاز الكلي، ومدى مطابقة دقة الثني وإعادته للمعايير المطلوبة، وتناسق الأدوات مع الأنبوب، وسلامة الأنظمة الميكانيكية والكهربائية المرتبطة بالتركيب.
ورغم أن هذه الأهداف قد تبدو مباشرةً، فإن كلًّا منها يؤثر تأثيرًا مباشرًا على كفاءة الإنتاج المستقبلي وجودة المنتج. وتكمن الأهمية الخاصة في إمكانية إعادة الأداء بدقة— إذ ليس من الصعب إنتاج أنبوبٍ واحدٍ متوافق مع المعايير، أما التحدي الحقيقي فيكمن في ضمان توافق *كل* أنبوبٍ مع هذه المعايير.
تحقق من أمرين قبل البدء
أولاً، تحقق من حالة تسوية الجهاز وتثبيته. أعد فحص سرير الجهاز والإطار الرئيسي باستخدام مستوى دقيق للتأكد من أن التسوية ضمن النطاق المسموح به. ويجب شدّ البراغي التثبيتية بشكل متساوٍ وفق المواصفات؛ وتجنَّب التوتر غير المتساوي. إذ قد يؤدي التثبيت غير المتساوي بسهولة إلى اهتزاز أو انزياح أثناء التشغيل التجريبي.
ثانياً، تحقق من التوصيلات الكهربائية والهيدروليكية. تأكَّد من جهد مصدر الطاقة وتوازن الأطوار، وتحقَّق من كون التأريض موثوقاً به، وافحص مسار الأنابيب الهيدروليكية ووصلاتها لاكتشاف أي تسريبات. إذ قد يؤثر عدم استقرار التغذية الكهربائية أو التسريبات الهيدروليكية الطفيفة على التحكم في المحركات servo وثبات الانحناء أثناء عملية الإنتاج التجريبي.
تتم العملية التصنيعية التجريبية على عدة خطوات
الخطوة الأولى: التشغيل بدون حمل. قم بتشغيل جميع المحاور، وأجهزة التثبيت، والجذوع الدوارة، والحركة الدورانية دون تحميل أنبوب. واستمع جيدًا إلى أي ضوضاء غير طبيعية أو اهتزازات أو حركات متقطعة. وعادةً ما تشير هذه العلامات إلى مشكلات في المحاذاة أو التثبيت غير السليم — وهي مشكلات يمكن إصلاحها بسهولة في هذه المرحلة.
الخطوة الثانية: اختبار ثني بسيط. ابدأ بثني واحد فقط باستخدام نصف قطر قياسي وطول أنبوب قصير. فإذا كانت هناك مشكلات في التركيب، فإن حتى هذا الثني البسيط سيكشف عنها من خلال الانحرافات الزاوية أو الخدوش على السطح أو الارتداد غير المتوقع.
الخطوة الثالثة: التحقق من الدقة والتكرارية. قم بثني نفس القطعة مرارًا وتكرارًا وقارن النتائج. وإذا اختلفت الزوايا من قطعة إلى أخرى، فقد تكون الأسباب المحتملة هي عدم اكتمال تسوية الماكينة، أو سوء محاذاة الأدوات، أو وجود إجهادٍ باقي في هيكل الماكينة نتيجة عملية التركيب. ومن الأسهل بكثير حل هذه المشكلات الآن مقارنةً بحلها بعد بدء الإنتاج الكامل.
المشكلات الشائعة في التركيب أثناء الإنتاج التجريبي
عدم انتظام المحاذاة بين الأدوات وخط مركز الجهاز. وهذه إحدى أكثر المشكلات شيوعًا أثناء الإنتاج التجريبي، وغالبًا ما تنتج عن تركيب غير سليم لرأس الانحناء أو ضبط غير دقيق للأدوات. ومن أعراضها: بيضاوية الأنبوب، وترقق غير متساوٍ في الجدار، وعلامات أداة على السطح.
قوة التثبيت غير الكافية أو وضع المُجسِّم الداخلي (الماندريل) غير الصحيح. وقد يبدو انزلاق الأنبوب أو تجعُّده أثناء الانحناءات التجريبية وكأنه ناتج عن مشكلات في العملية، لكنه في الواقع غالبًا ما يرتبط بالتركيب والمحاذاة. وفي الجهاز المركَّب بشكل سليم، تكون استجابة التعديل الدقيق للمعاملات متوقَّعة.
الاهتزاز أو الضوضاء تحت التحميل. والاهتزاز أثناء الانحناء علامة تحذير واضحة، ويشير عادةً إلى مشكلات في التثبيت أو عدم انتظام التلامس مع الأرض أو وجود وصلات ميكانيكية فضفاضة بقيت بعد التركيب. وإجراء الإنتاج التجريبي تحت التحميل هو أسرع طريقة لاكتشاف هذه المشكلات.
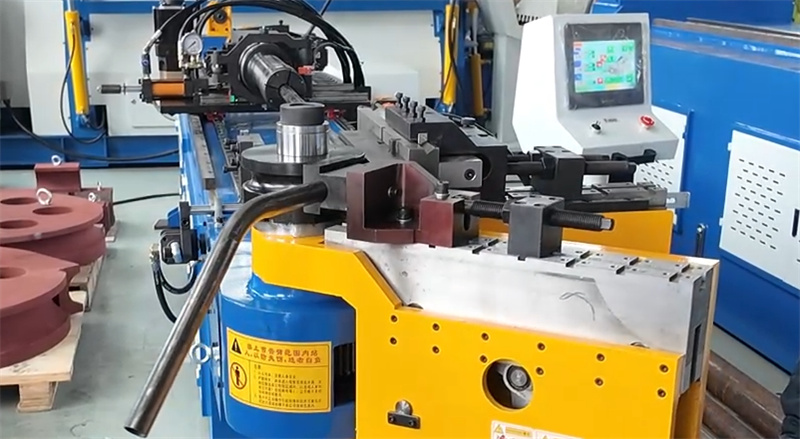
مبادئ التعديل الدقيق للمعاملات
تجنَّب استخدام أقصى سرعة أثناء الإنتاج التجريبي. فالحركة البطيئة والمضبوطة تسمح بمراقبة أفضل لحالة تشغيل الآلة وتساعد في التمييز بين مشكلات التركيب ومشكلات إعداد العملية. وزِد الضغط والسرعة تدريجيًّا فقط بعد التأكُّد من أن كل شيء يعمل بشكلٍ صحيح.
الدقة في الدوران والتغذية تُعَدُّ مؤشِّرات رئيسية للتركيب السليم. وعادةً ما تدل الانحرافات التي تظهر أثناء الإنتاج التجريبي على الحاجة إلى ضبط محاذاة المُشفِّر أو التركيب الميكانيكي.
بعض الأسئلة المتكررة
كم تستمر الجولة التجريبية؟
تستمر حتى تستقر دقة الثني وتكراره عبر دورات متعددة. وباعتمادها على تعقيد القطعة، قد تستغرق هذه المرحلة من بضع ساعات إلى عدة أيام.
هل يمكن للجولة التجريبية اكتشاف جميع أخطاء التركيب؟ لا تظهر كل المشكلات فورًا، لكنها الطريقة الأكثر فعالية لاكتشاف المشكلات الميكانيكية والكهربائية ومشكلات المحاذاة الرئيسية قبل بدء الإنتاج الكامل.
ما هي المواد المستخدمة في التشغيل التجريبي؟
يجب أن تستخدم نفس دفعة المواد المخصصة للإنتاج الفعلي. فلكل مادة خصائص انحناء مختلفة؛ وبالتالي فإن استخدام مواد مختلفة يجعل نتائج التشغيل التجريبي غير ذات معنى.
التشغيل التجريبي ليس مجرَّد إجراء شكلي. بل هو أفضل فرصةٍ لك لاكتشاف أخطاء التركيب مبكِّرًا وضمان دقة الانحناء على المدى الطويل. وكشف المشكلات وحلها مسبقًا يضمن سير عملية الإنتاج بسلاسة.

