





Một số phương pháp giải quyết vấn đề uốn không đối xứng ở ống là gì?
Uốn ống không đối xứng là một vấn đề gây bực bội. Ống bị uốn không đều: một bên đạt góc đúng trong khi bên kia lệch tâm, hoặc hai bên trái-phải khác nhau, hoặc phía trước và phía sau không nhất quán. Vấn đề này hiếm khi do chỉ một yếu tố duy nhất gây ra. Tôi đã xử lý nhiều trường hợp tương tự như vậy, và dưới đây tôi liệt kê một số nguyên nhân phổ biến cùng các phương pháp khắc phục tương ứng.
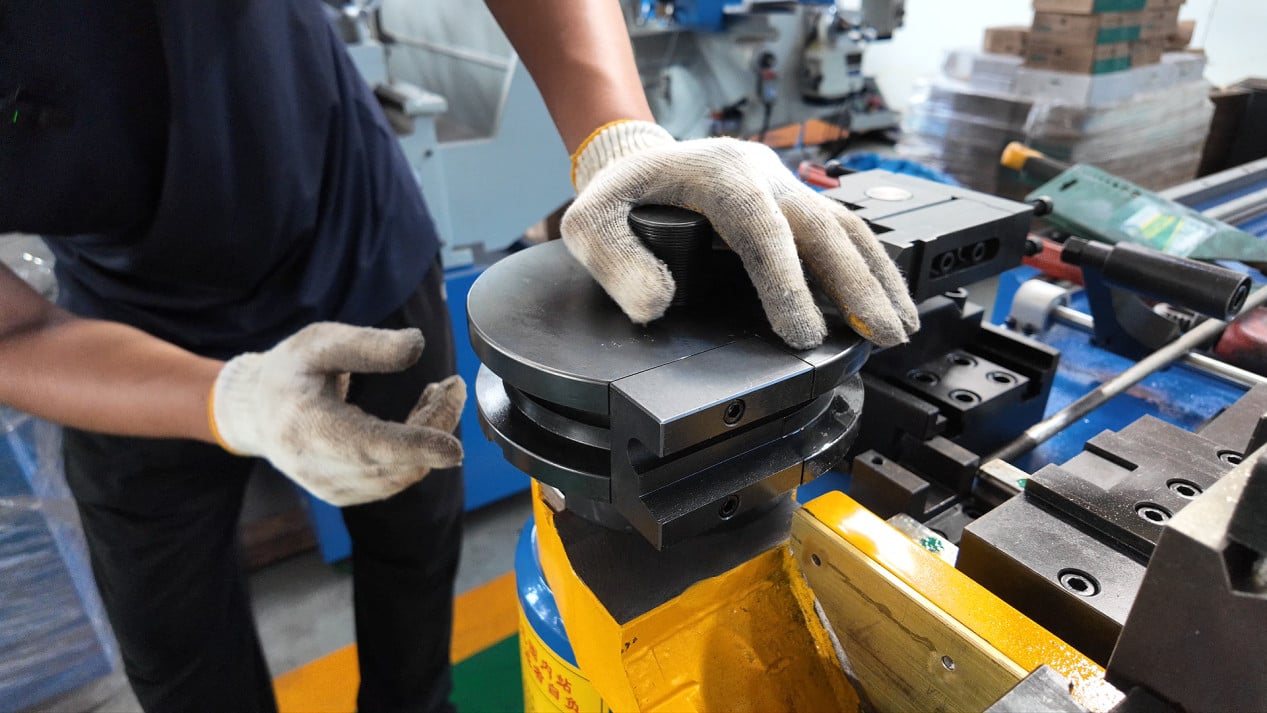
I. Sự không đối xứng do vấn đề kẹp chặt
Nếu ống không được kẹp chặt một cách an toàn, một bên sẽ chịu lực lớn hơn trong quá trình uốn trong khi bên kia trượt đi — đây là nguyên nhân trực tiếp nhất gây ra hiện tượng không đối xứng.
Lực kẹp không đều ở hai bên khuôn kẹp sẽ kéo ống lệch về một phía; bề mặt kẹp bị mòn sẽ dẫn đến phân bố lực kẹp không đồng đều; hành trình kẹp không đủ sẽ khiến ống không được cố định hoàn toàn.
Kiểm tra xem mức độ mòn trên bề mặt làm việc của khuôn kẹp ở hai bên có đồng đều hay không; áp lực kẹp ở hai bên có cân bằng hay không; ống có thể xoay thủ công sau khi kẹp hay không — nếu có thể xoay, lực kẹp là không đủ.
II. Độ bất đối xứng do vấn đề định vị
Nếu ống không được đẩy vào vị trí đúng trong quá trình nạp liệu, hoặc nếu có vật thể lạ trên bề mặt định vị, thì việc định vị ống ở phía trái và phải sẽ không nhất quán. Nếu điểm bắt đầu uốn bị sai lệch, góc uốn kết quả tất nhiên cũng sẽ sai lệch.
Kiểm tra xem đầu ống có nằm hoàn toàn bằng phẳng với bề mặt định vị hay không; kiểm tra xem có mảnh kim loại hoặc dầu trên bề mặt định vị hay không; xác minh cài đặt chiều dài cấp liệu là chính xác. Sau khi thay đổi thông số kỹ thuật, xác nhận lại điểm chuẩn định vị; không mặc định sử dụng vị trí của lô trước đó.
III. Độ bất đối xứng do vấn đề lắp đặt khuôn
Khuôn uốn, khuôn kẹp và khuôn chống nhăn không thẳng hàng, hoặc vị trí lắp đặt của chúng ở hai bên trái – phải không nhất quán. Khi uốn, hướng lực tác dụng lên ống bị lệch, dẫn đến góc uốn bất đối xứng.
Kiểm tra xem các đường tâm của khuôn uốn và khuôn kẹp có thẳng hàng hay không; kiểm tra xem vị trí lắp đặt khuôn ở hai bên trái – phải có nhất quán hay không; kiểm tra xem khuôn có bị mài mòn bất đối xứng hay không.
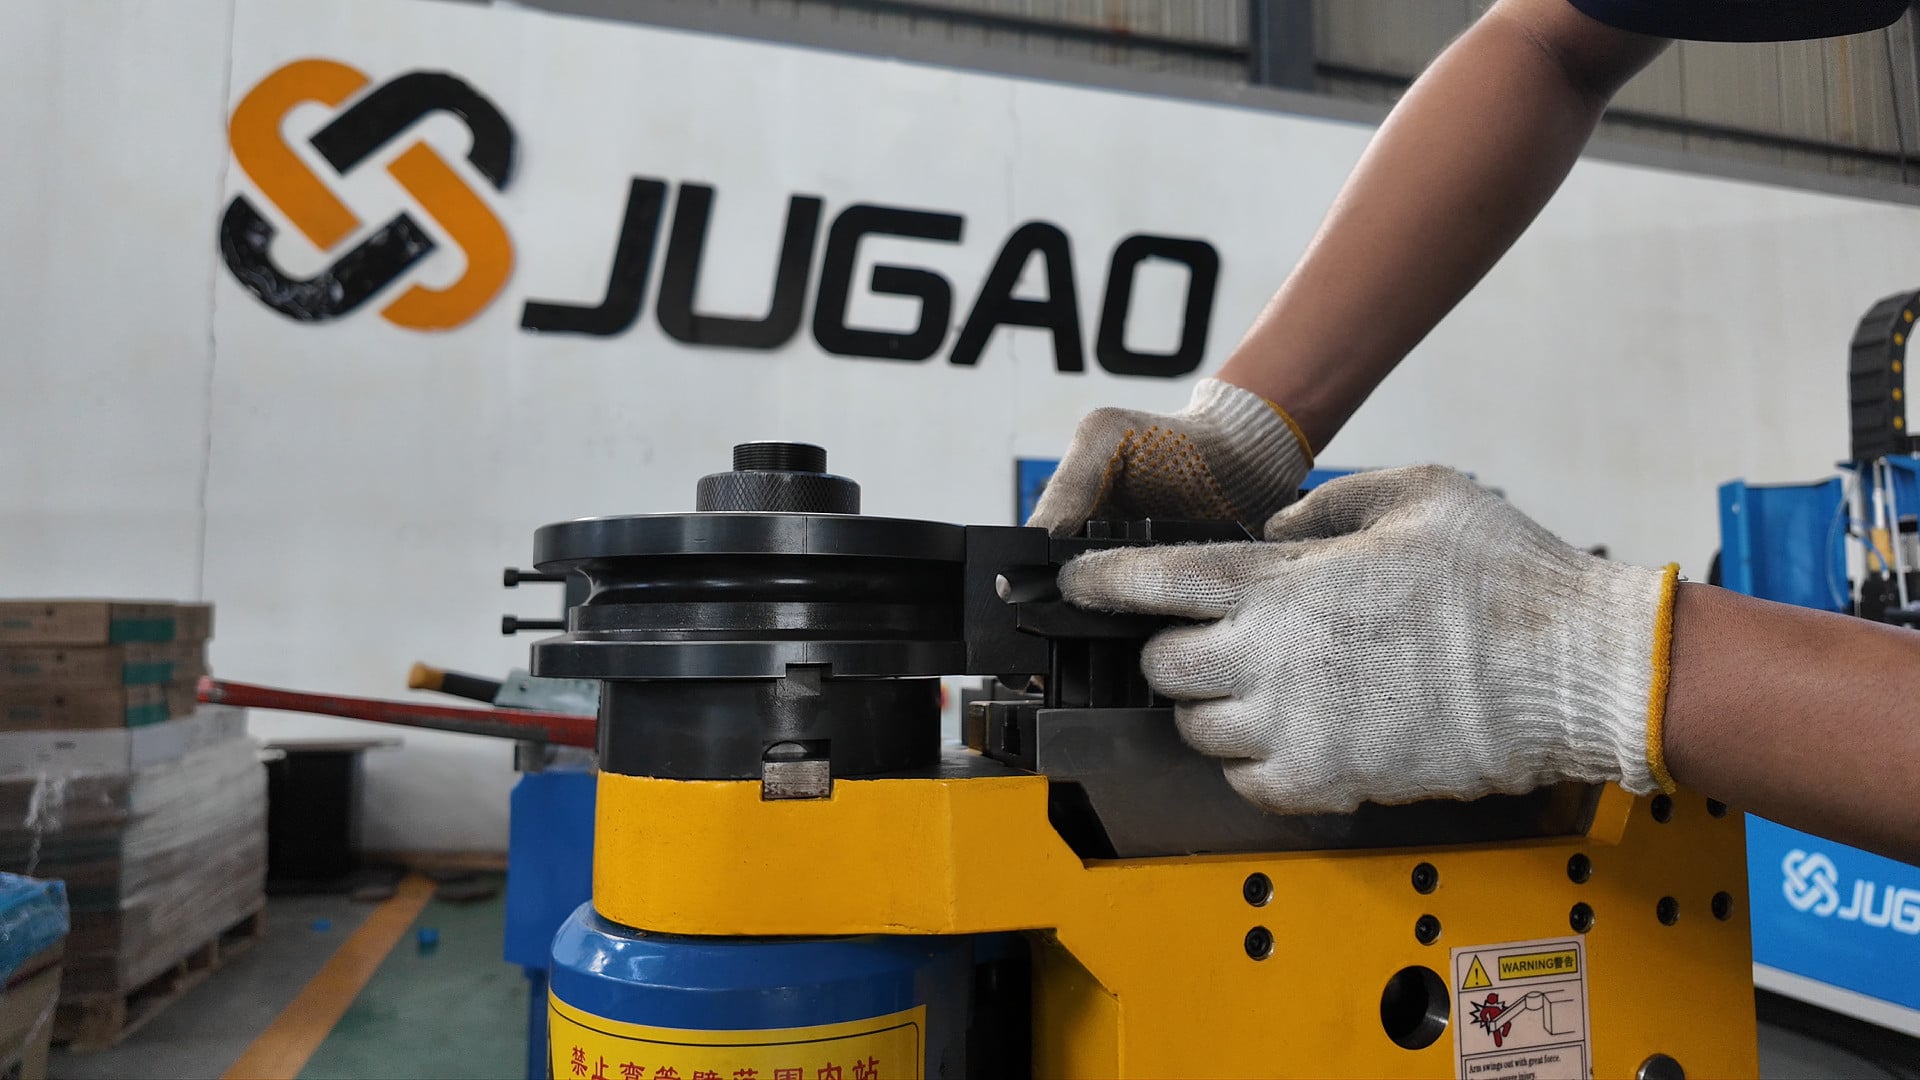
IV. Mài mòn không đều của khuôn uốn
Nếu một bên rãnh khuôn uốn bị mài mòn nhiều hơn bên kia, lực tác dụng lên ống trong quá trình uốn sẽ thiên về phía bên ít mài mòn hơn, gây ra sự chênh lệch về góc.
Quan sát tình trạng hai bên rãnh khuôn uốn. Nếu một bên có các dấu sáng rõ rệt hoặc rãnh mòn, điều đó cho thấy sự mài mòn không đều. Sửa chữa hoặc thay thế khuôn uốn ngay lập tức.
VI. Độ dày thành ống không đồng đều
Độ dày thành ống phân bố không đều theo chu vi, với một bên dày hơn bên kia. Khi uốn, bên dày hơn chịu lực cản biến dạng lớn hơn, trong khi bên mỏng hơn dễ biến dạng hơn, dẫn đến ống bị uốn về phía bên mỏng.
Thử thay ống bằng lô khác. Nếu hiện tượng bất đối xứng biến mất sau khi thay ống, khả năng cao vấn đề nằm ở chính vật liệu. Liên hệ nhà cung cấp để xác nhận phạm vi dung sai độ dày thành ống.
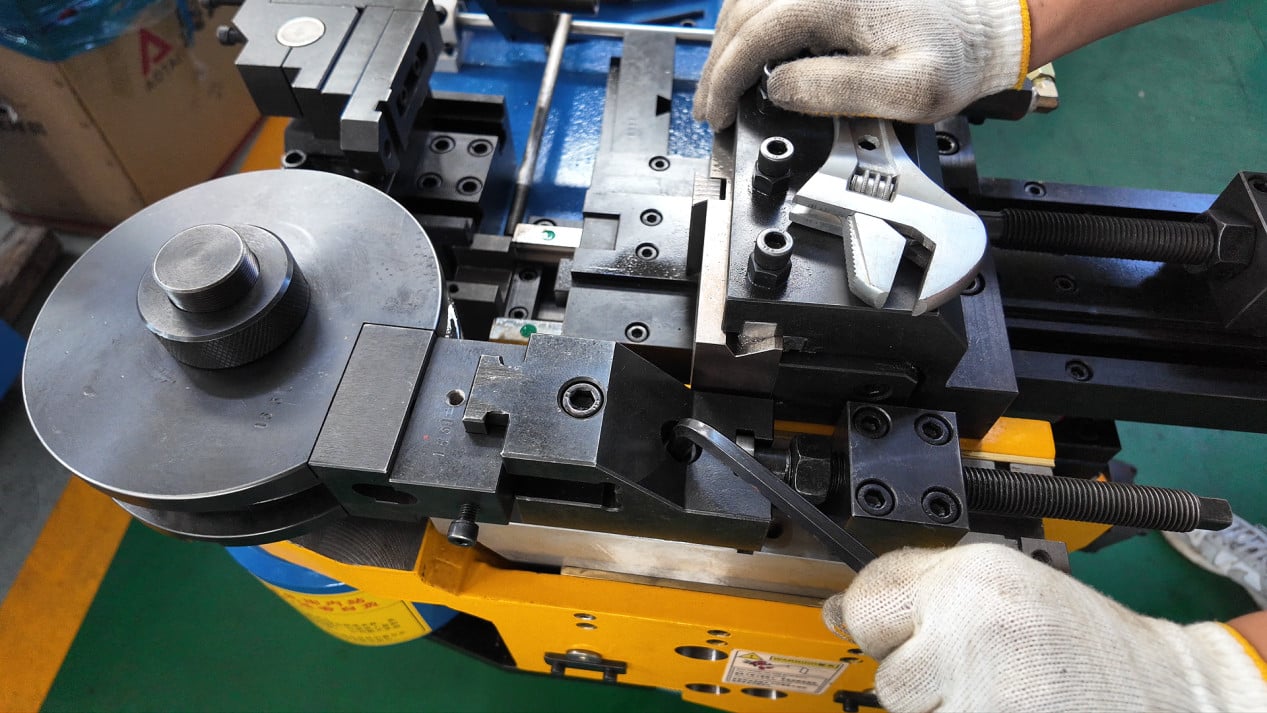
VI. Độ lệch trục cấp liệu hoặc trục quay
Đối với các phụ kiện ống uốn nhiều khúc, sai lệch về chiều dài cấp liệu và góc xoay giữa các khúc uốn sẽ khiến các khúc uốn tiếp theo bị lệch. Những sai lệch này tích lũy ở các khúc uốn sau, cuối cùng dẫn đến độ bất đối xứng tổng thể của ống.
Kiểm tra độ lặp lại của trục cấp liệu và trục xoay. Sử dụng đồng hồ so để đo khoảng cách di chuyển thực tế so với giá trị đã thiết lập. Nếu phản hồi từ bộ mã hóa không khớp với vị trí thực tế, hãy hiệu chuẩn lại.
VII. Thứ tự khắc phục sự cố đề xuất
Trước tiên, xác nhận ống đã được đẩy vào đúng vị trí và lực kẹp đủ — đây là bước đơn giản nhất nhưng dễ bị bỏ qua nhất.
Tiếp theo, kiểm tra xem bề mặt làm việc của khuôn kẹp có bị mài mòn đều hai bên hay không, cũng như có dấu hiệu mài mòn một phía trong rãnh của khuôn uốn hay không.
Thử sử dụng một ống cùng thông số kỹ thuật nhưng thuộc lô sản xuất khác để loại trừ khả năng độ dày vật liệu không đồng đều.
Neu tat ca cac truong hop tren deu binh thuong, hay kiem tra xem co su lech nao ve do chinh xac dinh vi cua truc day va truc quay khong.
Mot chi tiet de bo qua
Neu su bat doi xung chi xuat hien tai mot goc uon cu the, trong khi cac goc khac van binh thuong, nguyen nhan thuong nam o viec lap dat hoac dinh vi khuon tuong ung voi goc uon do. Neu tat ca cac duong uon deu bat doi xung, dieu nay co the chi ra van de ve can bang toan bo phia trai - phai cua may, chang han nhu luc siết bulong neo hai ben khong dong deu hoac be mat san may khong doc.
Khi gap cac van de bat doi xung, ban da chu y xem no chi xuat hien tai mot goc cu the hay xuat hien bat doi xung o tat ca cac duong uon? Dac diem nay co the giup han che pham vi tim nguyen nhan su co. Moi ban thao luan.

