





Nokta kaynak makineleri ile lazer kaynak makineleri arasındaki fark nedir?
Metal işleme ve üretimde hem nokta kaynak makineleri hem de lazer kaynak makineleri yaygın olarak kullanılan kaynak ekipmanı türleridir; ancak kaynak prensipleri, uygun uygulama alanları, ekipman yapıları ve üretim yöntemleri açısından önemli ölçüde farklılık gösterirler.
Kaynak ekipmanı üreticileri arayan işletmeler için piyasada çeşitli seçeneklerle karşılaşıldığında ilk adım, nokta kaynak ile lazer kaynak arasındaki farkları anlamaktır. Ekipmanlar, sadece hangi türün "daha iyi" olduğunu belirlemeye çalışmak yerine, belirli ürün özelliklerine ve üretim gereksinimlerine göre seçilmelidir.
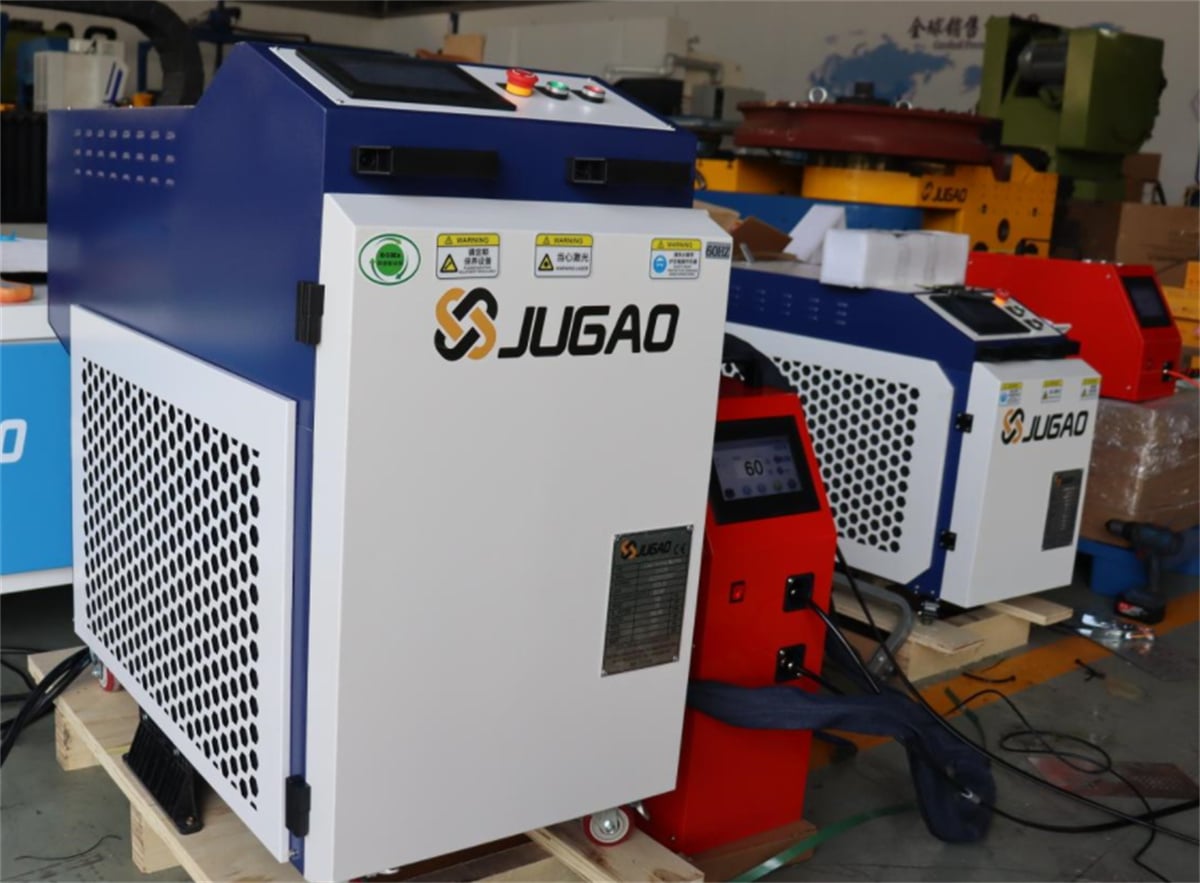
Peki, nokta kaynak makineleri ile lazer kaynak makineleri arasında tam olarak ne gibi farklar vardır ve her biri hangi senaryolarda en uygundur?
I. Farklı kaynak prensipleri
Nokta kaynak makineleri, direnç kaynak ekipmanlarının bir türüdür. İşlevleri, iş parçasına elektrotlar aracılığıyla basınç uygulayarak aynı zamanda kaynak akımını geçirmek üzerine kuruludur; bu da temas alanındaki ısıyı oluşturur ve bir kaynak noktası meydana getirir.
Bunun sonucunda nokta kaynak genellikle elektrotlar ile iş parçası arasında fiziksel temas gerektirir. Belirli, sabit noktalarda bağlantılar gerektiren ürünler için oldukça uygundur.
Lazer kaynak makineleri ise, malzemenin yüzeyine yönlendirilen yüksek enerji yoğunluklu lazer ışını kullanır; bu da kaynak bölgesinin hızla erimesine ve bir kaynak dikişi oluşmasına neden olur. Ürün yapısına bağlı olarak lazer kaynak, sürekli kaynak, nokta kaynak veya belirli bir yörünge boyunca kaynak olarak gerçekleştirilebilir.
Basitçe söylemek gerekirse:
Nokta kaynak, "kaynak noktaları aracılığıyla birleştirme" üzerine odaklanırken, lazer kaynak "lazerle sağlanan erime aracılığıyla birleştirme" üzerine odaklanır.
İkisi arasında basit bir bire-bir yer değiştirme ilişkisi yoktur; gerçek seçim, ürün yapısı ve süreç gereksinimlerine bağlıdır.
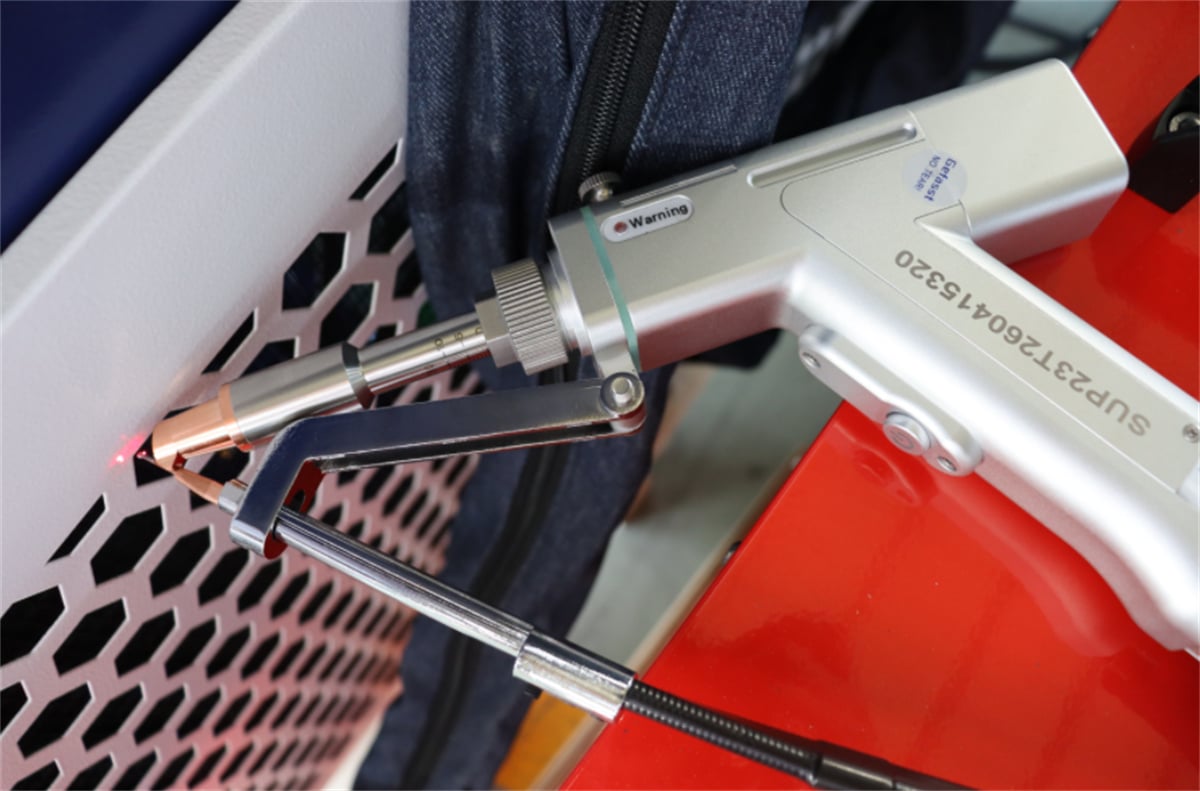
II. Hangi ürünler nokta kaynak makineleri için en uygundur?
Nokta kaynak, yüksek kaynak hızı ve çoklu nokta bağlantılar için uygunluğu ile karakterize edilir; bu nedenle seri üretimde yaygın olarak kullanılır.
Örnekler şunlardır:
Metal tel ürünleri ve örgü paneller;
Donanım pres parçaları;
Sac metal yapısal bileşenler;
Ev aletleri için metal parçalar;
Otomotiv bileşenleri;
Elektronik ve elektrikli cihazlar için metal bağlantı elemanları;
Pil ve yeni enerji uygulamaları için metal bileşenler.
Belirli ürünlerde iş parçası, çoklu sabit kaynak noktalarıyla tasarlanmıştır; işlem, malzemenin üst ve alt katmanlarını doğru şekilde konumlandırmayı ve elektrotlar kullanarak kaynakı tamamlamayı gerektirir. Bu durumlarda nokta kaynak ekipmanları genellikle daha basit bir seçimdir.
III. Hangi ürünler lazer kaynak makineleri için en uygundur?
Lazer kaynakın bir özelliği, kaynak bölgesinin yoğunlaşmış olmasıdır; kaynak yolu ürünün yapısal tasarımına göre uyarlanabilir. Dolayısıyla, bu yöntem hassas metal işlemede, yüksek estetik standartlar gerektiren uygulamalarda ve karmaşık yapıya sahip bileşenlerin üretiminde yaygın olarak kullanılır.
Yaygın kullanım alanları şunlardır:
Donanım ve sac metal: Paslanmaz çelik ve galvanizli sac gibi metal yapısal parçaların kaynaklanması;
Yeni enerji ve enerji depolama: Pil muhafazaları, metal yapısal bileşenler vb.
Ev aletleri ve mutfak eşyaları: Metal muhafazalar, bağlantı parçaları ve ilgili yapısal parçalar;
Yüksek hassasiyetli elektronik üretim: Yüksek kaynak hassasiyeti ve estetik kalite gerektiren metal parçalar;
Otomotiv ve bileşenleri: Belirli metal yapısal parçaların ve bileşenlerin kaynaklanması.
Lazer kaynak ekipmanları, otomatik tel beslemeli el tipi lazer kaynak makineleri, hava soğutmalı lazer kaynak makineleri, düz tezgâhlı "iz bırakmayan" lazer kaynak makineleri, galvanometre tabanlı lazer kaynak makineleri ve robotik lazer kaynak istasyonları gibi çeşitli formlarda bulunur.
Dolayısıyla "lazer kaynak makinesi" tek bir ekipman türünü ifade etmez; belirli seçim ürünün üretim süreci gereksinimlerine bağlıdır.
IV. Nokta kaynak ve lazer kaynak üretim yöntemleri nasıl farklılaşır?
Bu iki kaynak işlemi arasında üretim yöntemleri açısından önemli farklar vardır.
Nokta kaynağı genellikle elektrodun iş parçasına temas etmesini gerektirir; kaynak yeri, elektrodun yapısı ve iş parçasının erişilebilirliği tarafından sınırlandırılır. Çok sayıda kaynak noktasına ihtiyaç duyan ürünlerde üretim verimliliği, çok noktalı kaynak, özel takımlar veya otomatik ekipmanlarla artırılabilir.
Buna karşılık lazer kaynağı, ışını belirli bir konuma yönlendirir. Ekipmanın yapılandırılması ve uygun takımlar kullanılarak geleneksel elektrotların ulaşması zor olan bölgeleri kaynaklamak mümkündür.
Otomatik üretimde lazer kaynağı, kaynak yolunun son derece esnek kontrolünü sağlamak amacıyla robotlar, hareket platformları ve görüşle pozisyonlandırma sistemleriyle entegre edilebilir.
Dolayısıyla nokta kaynağı, sabit kaynak noktaları ve yüksek hızda, parti şeklinde birleştirme gerektiren ürünler için güçlü bir adaydır. Sürekli dikişler, karmaşık yollar veya kaynak estetiği açısından yüksek standartlar gerektiren ürünler için lazer kaynağı değerlendirilmelidir.
V. Nokta kaynak makinesi ile lazer kaynak makinesi arasında nasıl seçim yapılır?
Ekipman satın alırken işletmeler, aşağıdaki faktörlere dayalı olarak seçenekleri değerlendirebilir:
| Karşılaştırma Kriterleri | NOKTA KAYNAK MAKİNESİ | Lazer Kaynak Makinesi |
| Kaynak Yöntemi | DİRENÇ KAYNAKLAMA | Lazer eritme kaynağı |
| Ana Birleştirme Konfigürasyonu | Nokta kaynak | Nokta kaynağı, sürekli dikiş kaynağı, yol boyunca kaynak |
| İş Parçası Teması | Genellikle elektrot teması gerektirir | Kaynak bölgesine lazer ışını uygulanır |
| Yaygın Uygulamalar | Şekillendirilmiş parçalar, tel örgü, donanım bileşenleri vb. | Sac metal, hassas parçalar, yapısal bileşenler vb. |
| Otomasyon Türü | Çok noktalı kaynak, otomatik nokta kaynağı | Platformlar, galvanometre tarayıcıları, robotlar vb. |
| Ana Seçim Faktörleri | Akım, basınç, süre, elektrotlar vb. | Lazer gücü, malzeme, sac kalınlığı, kaynak dikişi vb. |
Not: Bu tablo yalnızca ön bilgi amacıyla hazırlanmıştır ve ekipman seçimi için tek başına temel alınmamalıdır.
Ekipman seçimini nihai hâle getirmeden önce gerçek ürün örnekleriyle süreç doğrulaması yapılması zorunludur.
VI. Neden kaynak ekipmanı satın alırken deneme kaynak işlemi önerilir?
Nokta kaynak mı yoksa lazer kaynak mı seçerseniz seçin, ürün adlarına veya ekipman teknik özelliklerine yalnızca dayanmak yanlış sonuçlara yol açabilir.
Örneğin paslanmaz çelik ürünlerde bile sac kalınlığı, yapısal tasarım ve kaynak noktalarının konumundaki farklılıklar, ekipman konfigürasyonu ve kaynak parametreleri açısından farklı gereksinimlere neden olabilir.
Mantıklı bir iş akışı şu şekildedir:
Ürün örnekleri/çizimleri → Malzeme ve kalınlık onayı → Kaynak konumu analizi → İşlem planı → Örnek deneme kaynakları → Kaynak kalitesi incelemesi → Ekipman nihai kararlaştırılması
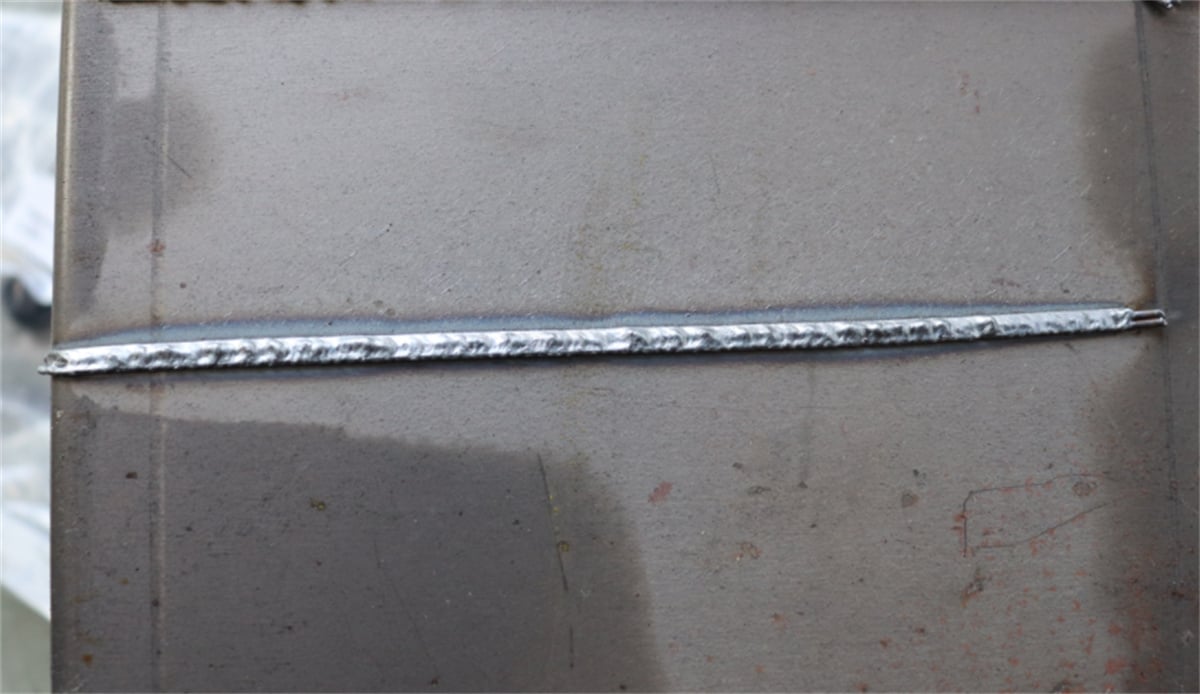
İşletmeler için deneme kaynakları, sadece kaynak kalitesinin değerlendirilmesine olanak tanımakla kalmaz, aynı zamanda ekipmanın çalışması, üretim döngüsü süreleri ve ürün ile ekipman arasındaki uyumluluk hakkında erken bilgi de sağlar.
Sonuç
Nokta kaynak, öncelikle sabit nokta bağlantıları gerektiren ürünler için daha uygundur; buna karşılık lazer kaynak, sürekli dikişler, yol boyu kaynaklar ve yüksek hassasiyet ile üstün estetik sonuçlar gerektiren uygulamalar için uygundur. Kaynak ekipmanı seçerken işletmelerin göz önünde bulundurması gereken en kritik faktör, ürün ile kaynak işlemi arasındaki uyumluluktur.

