





Daha Yüksek Güç, Lazer Kaynak Makineleri İçin Her Zaman Daha İyi Değildir! Yüksek Güç Seçmenin 3 Gizli Dezavantajı
Bir lazer kaynak makinesi satın alırken, birçok işletme sezgisel olarak güç değerine bakar—1000 W, 1500 W, 2000 W, 3000 W ya da daha yüksek. Daha yüksek güç, otomatik olarak daha hızlı kaynak hızları ve daha geniş uygulama yelpazesi anlamına mı gelir?
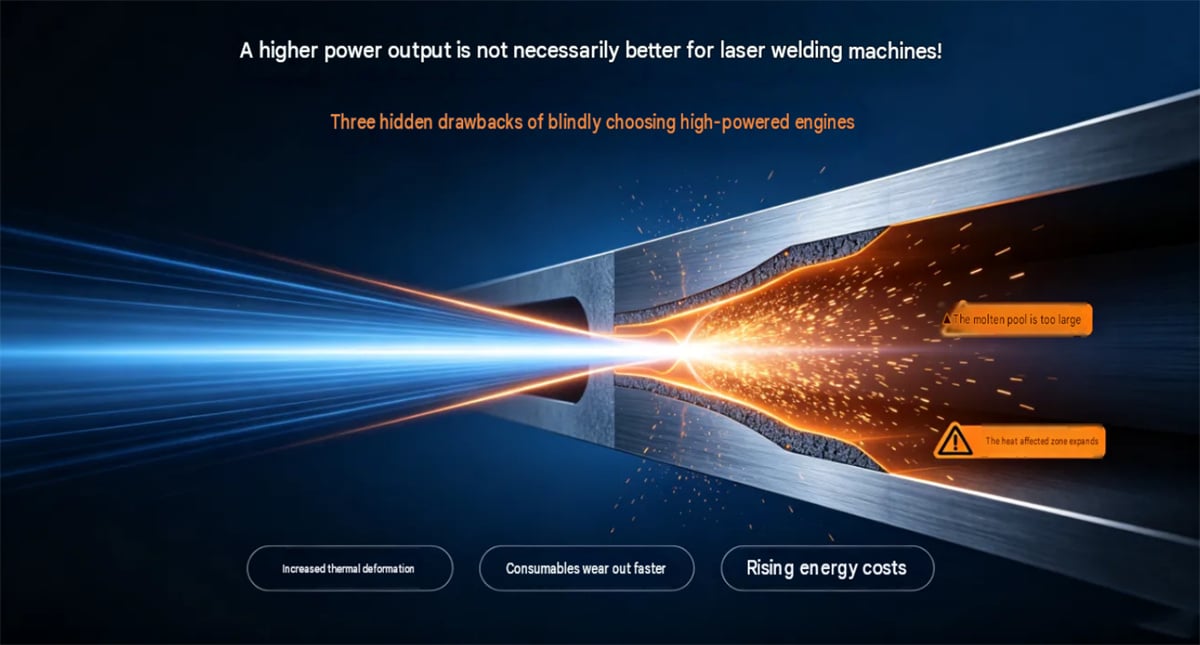
Gerçek şu ki, daha yüksek güç lazer kaynak makineleri için her zaman daha iyi değildir.
İdeal lazer gücü, malzeme türüne, plaka kalınlığına, kaynak birleşimine ve üretim gereksinimlerine bağlı olarak değişir. Sadece "yüksek güç" elde etmeye çalışmak, sadece ekipman satın alma maliyetlerini artırabilir, aynı zamanda süreç uyumluluğu, enerji verimliliği ve ürün kalitesi açısından sorunlara da yol açabilir.
Bu nedenle, bir lazer kaynak makinesi seçerken gerçek öncelik, ekipmanın gücünün belirli kaynak uygulamanızla uyumlu olduğundan emin olmaktır.
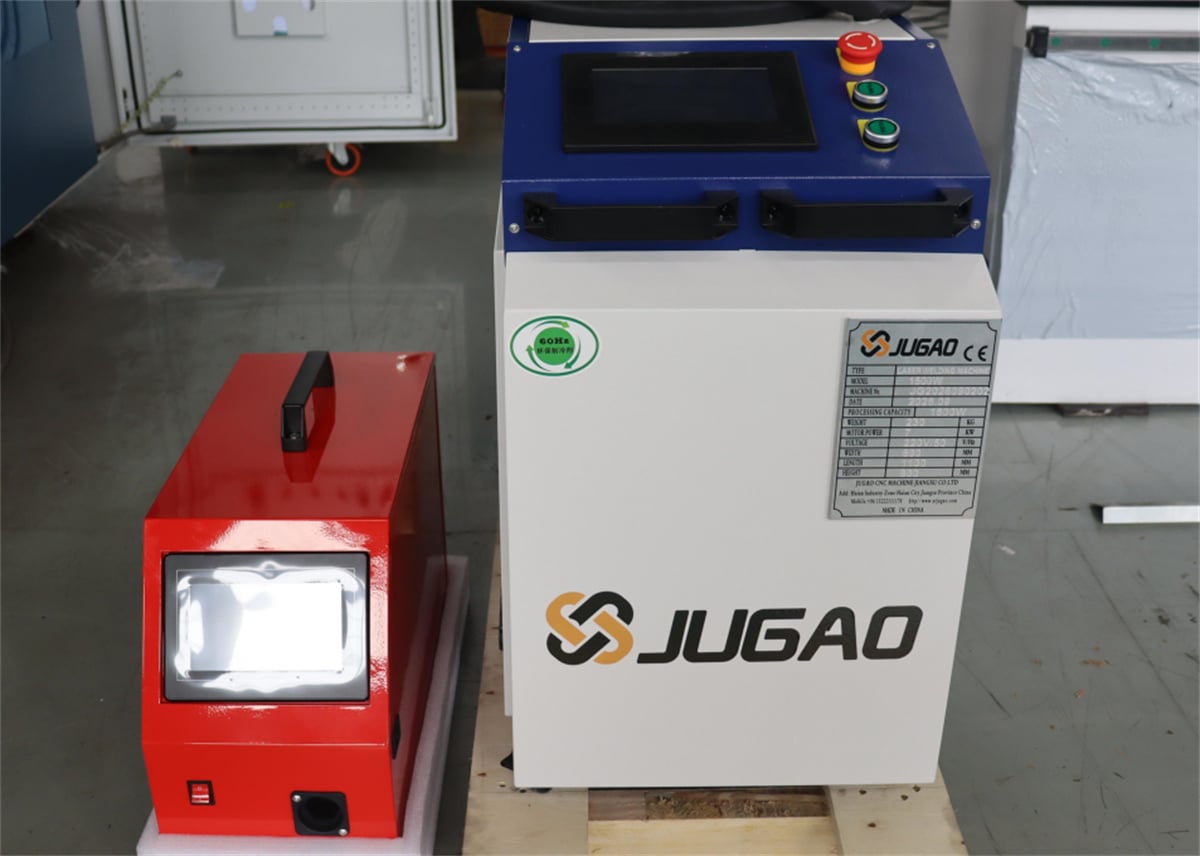
I. Lazer Kaynak Makinesi Gücü Gerçekten Ne Anlama Gelir?
Bir lazer kaynak makinesinin gücü genellikle lazer kaynağının nominal çıkış gücüne atıfta bulunur; örneğin 1000 W, 1500 W, 2000 W veya 3000 W.
Basitçe ifade edersek, lazer gücü, iş parçasına birim zamanda iletilen enerji miktarını belirler; bu nedenle kaynak hızı, nüfuz derinliği ve malzeme uyumluluğu gibi faktörlerle ilişkilidir.
Ancak bu şu anlama gelmez:
3000 W’lik bir güç, 2000 W’lik bir güçten mutlaka daha iyi kaynak sonuçları vermez; aynı şekilde 2000 W’lik bir güç de her iş parçası için 1500 W’lik bir güçten mutlaka daha uygundur.
Gerçek kaynak performansı ayrıca aşağıdaki faktörlerden de etkilenir:
İş parçası malzemesi
Malzeme Kalınlığı
Kaynak dikişi genişliği
Kaynak Hızı
Odak pozisyonu
Işın salınım modu
Korumalı Gaz
Lazer Kaynak Başlığı
İş parçası yüzey koşulu
Kaynak yapısı ve montaj aralığı
Dolayısıyla lazer gücü, seçim sürecinde dikkate alınması gereken tek bir parametredir—tek başına belirleyici kriter değildir.
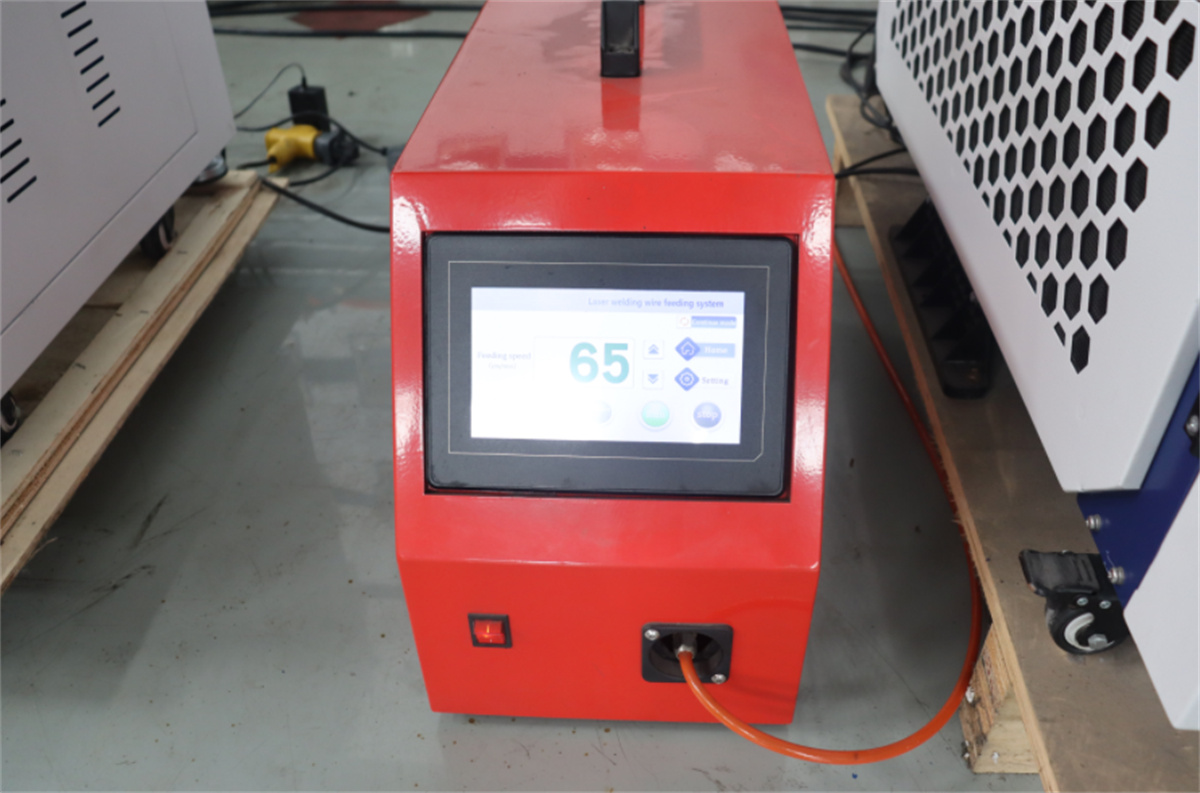
II. Yüksek Güçlü Lazer Kaynak Makineleri Seçiminde Görülmeyen 3 Sakin Dezavantaj
Dezavantaj 1: Gerçek üretim verimliliğinde garantili bir artış olmadan ekipman yatırımı artışı
Bu, birçok işletme tarafından göz ardı edilen bir sorundur. Üretilen iş parçaları çoğunlukla ince levhalar, küçük metal parçalar veya sınırlı kaynak gerektiren ürünlerse ancak ekipmanın lazer gücü gerçek süreç gereksinimlerini çok aşarsa, makineye yapılan ek yatırım üretim verimliliğinde buna karşılık gelen bir kazanç sağlamayabilir.
Örneğin, metal levha kaynak işlemi düşünülebilir:
Lazer gücüne yönelik gereksinimler, iş parçası kalınlığına, kaynak dikişi uzunluğuna ve üretim çevrim sürelerine bağlı olarak değişir.
Ürünün aslında daha yüksek güç gerektirmemesi durumunda, yalnızca "yüksek güç" elde etmek amacıyla ekipman satın almak, başlangıç yatırım maliyetlerini gereğinden fazla artırabilir.
Dolayısıyla ekipman seçimi, aşağıdaki basit mantığa dayandırılmamalıdır:
"Bütçe izin veriyorsa → Daha yüksek güçte ürün alın"
Bunun yerine seçim süreci şu sırayı izlemelidir:
"Gerçek iş parçası → Süreç gereksinimleri → Üretim çevrim süresi → Ekipman gücü"
İşletmeler için uygun bir güç konfigürasyonu, genellikle en yüksek mümkün gücü elde etmeye çalışmaktan çok daha pratik fayda sağlar.
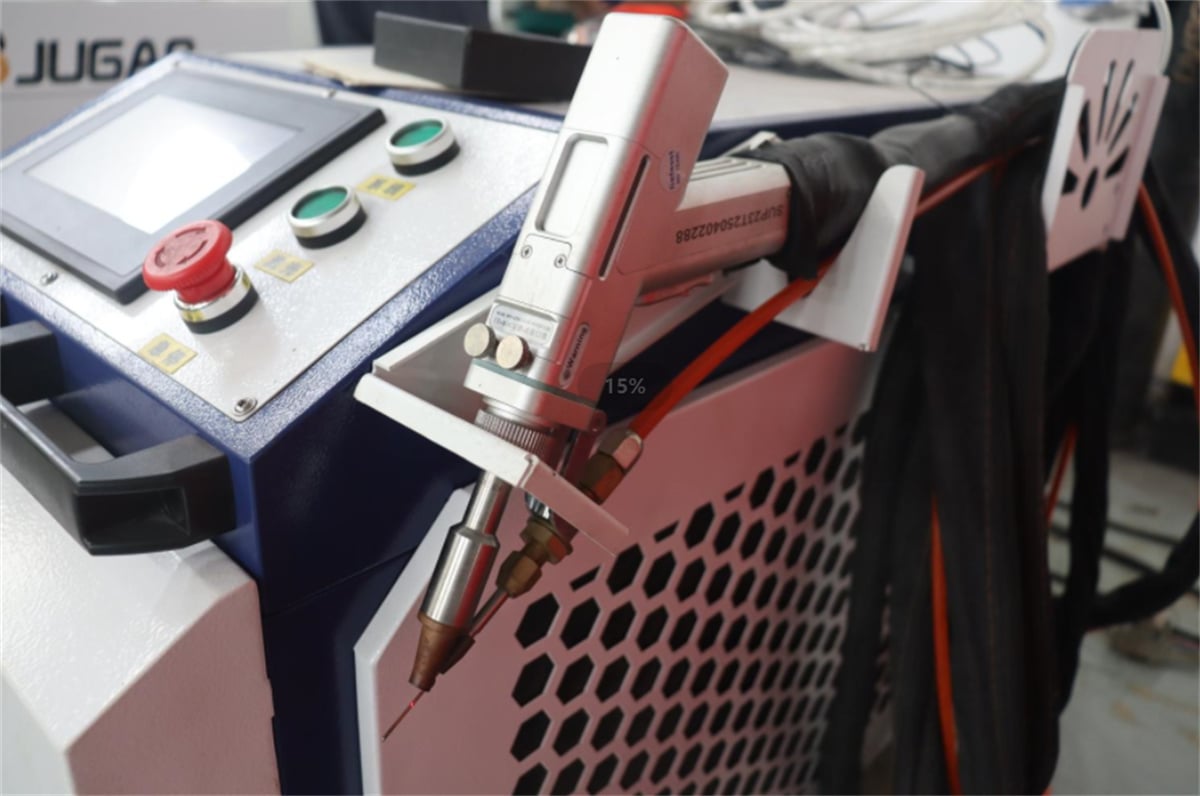
III. Eksiklik 2: Aşırı güç, süreç parametrelerinin eşleştirilmesini zorlaştırır
Lazer kaynak, gücü maksimum seviyeye çıkarıp doğrudan kaynak yapmakla sınırlı değildir.
Gerçek üretim, lazer gücü, kaynak hızı, odak konumu, ışın salınım genliği ve koruyucu gaz gibi çeşitli süreç parametrelerinin entegre kontrolünü gerektirir.
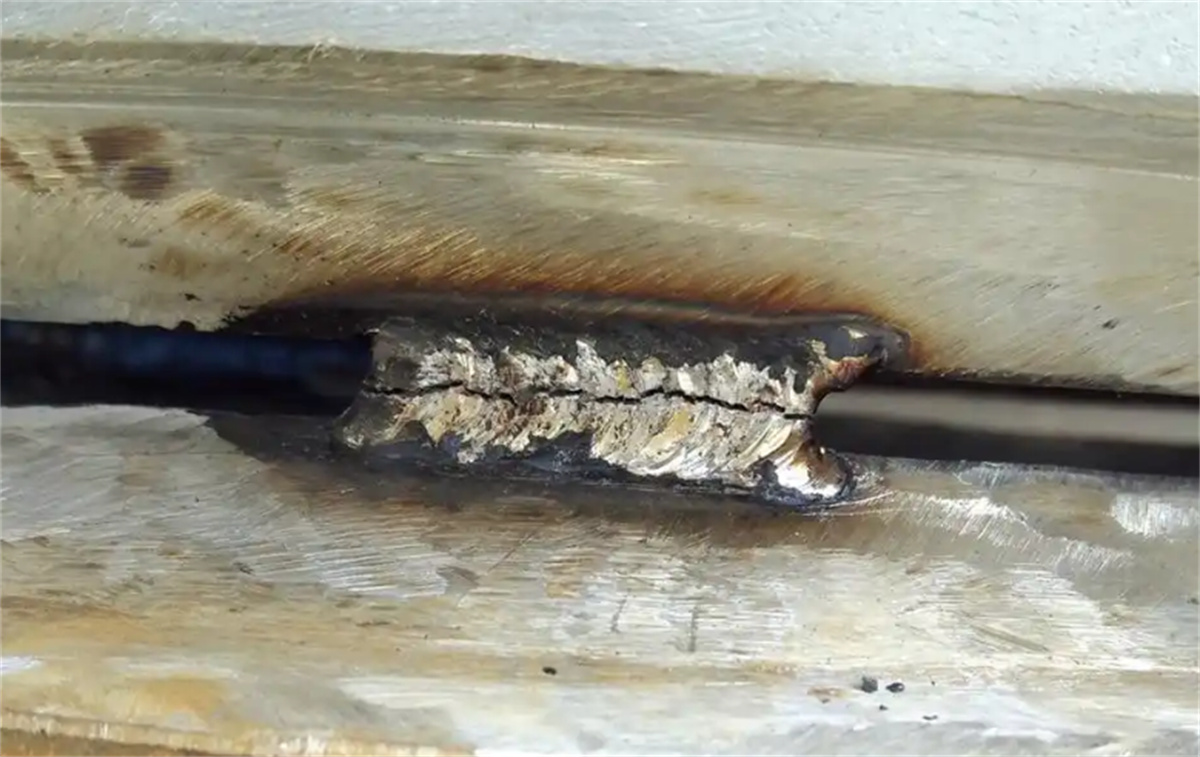
Eğer iş parçası inceyse ancak lazer gücü yüksek olarak ayarlanmışsa ve parametreler uygun şekilde eşleştirilmemişse aşağıdaki sorunlar ortaya çıkabilir:
Yanma
Aşırı geniş kaynak dikişi
Aşırı ısı girdisi
Yüzey Deformasyonu
Artmış kaynak sıçraması
Düzensiz kaynak dikişi görünümü
Özellikle ince levha kaynağı, ısı girdisi kontrolüne son derece duyarlıdır.
Elbette yüksek güçte lazer kaynak makineleri, farklı iş parçalarına uyum sağlamak için (güç, hız ve diğer parametreler aracılığıyla) ayarlanabilir; bu nedenle "yüksek güçte ekipmanlar ince levhaları kaynatamaz" ifadesi doğru değildir.
Gerçek sorun şudur:
Daha yüksek ekipman gücü, kaynak sürecinin eşleştirilmesini göz ardı edebileceğiniz anlamına gelmez.
İşletmeler için ekipman çoğunlukla ince levhalar, hassas parçalar veya estetik açıdan katı gereksinimler içeren ürünler için kullanılıyorsa, ekipmanın yalnızca maksimum güç derecelendirmesine değil, aynı zamanda güç ayarlama aralığına ve genel süreç kontrol yeteneklerine odaklanmak daha önemlidir.
IV. Eksiklik 3: Enerji kullanımı ve ekipman konfigürasyonunda olası "fazlalık"
Bir lazer kaynak makinesinin gerçek işletme maliyeti, yalnızca lazer gücüne değil, aynı zamanda çalışma süresi, soğutma yöntemleri, yardımcı ekipmanlar, sarf malzemeleri ve üretim döngüsü süreleri gibi faktörlere de bağlıdır. Eğer ekipman, gerçek ürünün yüksek güç gerektirmemesine rağmen uzun süre düşük yükte çalışıyorsa, yüksek güçlü ekipmanın avantajları tam olarak ortaya çıkmayabilir.
Basit bir örnek düşünelim:
Bir fabrika, çoğunlukla yaklaşık 1 mm kalınlığında ince paslanmaz çelik veya karbon çelik levhalar üretir ve günlük kaynak hacmi sabit bir düzeydedir. Testler, üretim ihtiyaçlarını karşılamak için 1500 W veya 2000 W’lık ekipmanın yeterli olduğunu doğrulamıştır.
Bu senaryoda, 3000 W’lık bir ekipman seçmek, güçteki artışla orantılı üretim kazançları sağlamaz.
Dolayısıyla, bir lazer kaynak makinesi seçerken işletmeler şunları göz önünde bulundurmalıdır:
Ekipman yatırımı + gerçek üretim kapasitesi + işletme gereksinimleri + gelecekteki genişleme planları
…sadece lazer watt değerlerini karşılaştırmak yerine.
V. Düşük güçte bir lazer kaynak makinesi her zaman tercih edilmeli midir?
Bu noktada bazı işletmeler başka bir yanlış anlayışa düşebilir:
"Yüksek güç mutlaka daha iyi değilse, düşük güçte bir ekipman almak daha maliyet etkin olmaz mı?"
Bu da tam olarak doğru değildir.
Ekipmanın gücü, gerçek süreç gereksinimlerinin altına düşerse, gerekli kaynak nüfuz derinliği ve kaynak hızı sağlanamayabilir.
Örneğin, daha kalın metal levhalarla, derin kaynaklarla veya yüksek üretim verimliliği gerektiren uygulamalarla çalışırken yetersiz güç, kaynak hızını yavaşlatmak zorunda bırakabilir ya da hatta istenen kaynak kalitesini elde edememeye neden olabilir.
Dolayısıyla, lazer kaynak makinesi gücü seçiminin anahtarı şudur:
"Ne kadar yüksekse o kadar iyidir" ya da "Ne kadar düşükse o kadar para tasarrufu sağlanır."
Bunun yerine şudur:
Yeterlilik, uygunluk ve makul bir güvenlik payı.
VI. Lazer kaynak makinesi gücü farklı çalışma koşullarına göre nasıl belirlenmelidir?
Gerçek seçim yapılırken aşağıdaki yönleri göz önünde bulundurun:
İnce Levhaların Kaynağı
Ana görevler ince levhaların, küçük sac parçalarının veya elektronik ve ev aletleri için metal parçaların kaynağıysa, odak noktası sadece yüksek güce ulaşmak değil, hassas kontrol ve ısı girdisidir.
Yaygın güç değerleri—örneğin 1000 W, 1500 W ve 2000 W—her birinin kendi uygulama senaryoları vardır.
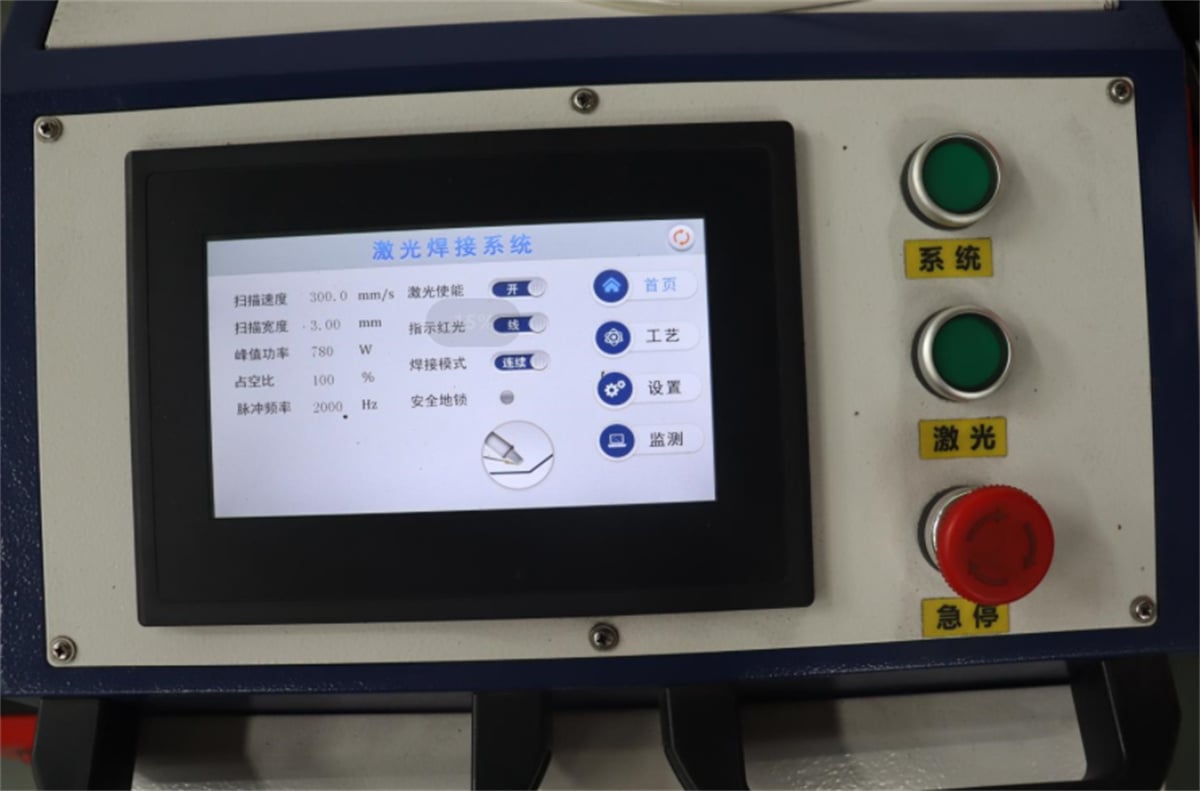
Sonuçta, karar, gerçek malzemeler ve kalınlıklarla yapılan test sonuçlarına dayanmalıdır.
Orta kalınlıkta metal levhalar
Ürün kalınlığı artarsa ve kaynak hızı ile nüfuz derinliği açısından daha yüksek talepler ortaya çıkarsa, 2000 W veya 3000 W gibi daha yüksek güçte cihazlar değerlendirilmelidir.
Bu senaryoda, kaynak hızı, kaynak dikişi konfigürasyonu ve üretim çevrim süresi gibi faktörler bütünsel olarak göz önünde bulundurulmalıdır.
Daha kalın levhalar veya yüksek verimli sürekli üretim
Daha kalın metal malzemeler için veya birim zamanda daha yüksek kaynak verimliliği gerektiren üretim senaryoları için daha yüksek güçte lazer ekipmanları daha büyük potansiyele sahip olabilir.
Ancak nihai güç ayarı, levha kalınlığına göre yalnızca bir güç seviyesi seçmek yerine hâlâ gerçek süreç testleriyle belirlenmelidir.
VII. Bir lazer kaynak makinesi seçerken dikkat edilmesi gereken beş temel faktör
1. malzeme
Lazer kaynak özellikleri, paslanmaz çelik, karbon çelik, galvanizli sac ve alüminyum alaşımı gibi malzemelere göre değişir.
Öncelikle kaynağa tabi tutulacak gerçek malzemeyi belirleyin, ardından gerekli gücü değerlendirin.
2. kalınlığı
Sac kalınlığı, lazer gücünü belirlemede temel bir referans faktörüdür.
Ancak güç yalnızca kalınlığa göre belirlenemez; kaynak dikişi konfigürasyonu, kaynak hızı ve ürün spesifikasyonları gibi diğer faktörler de dikkate alınmalıdır.
3. Kaynak hızı
İşletme üretim çevrim süreleriyle ilgili sıkı gereksinimlere sahipse, ekipman gücü ile hedef kaynak hızı arasındaki denge göz önünde bulundurulmalıdır.
4. Kaynak gereksinimleri
Farklı ürünler, kaynak görünümü, nüfuz derinliği, deformasyon ve kaynak mukavemeti açısından değişken gereksinimlere sahiptir.
Görünüş açısından yüksek gereksinimleri olan ürünlerde genel süreç kontrolü özellikle önemlidir.
5. Gelecekteki üretim ihtiyaçları
İşletme, gelecekte ürün yükseltmeleri, artan sac kalınlığı veya genişletilmiş üretim kapasitesi planlıyorsa, mevcut süreç gereksinimlerinin ötesinde bir yedek kapasiteye sahip ekipman seçmesi önerilir.
Bu, mevcut ekipmanın yetersiz kalmasını önlerken aynı zamanda kısa vadeli tekrarlanan ekipman satın alımını da engeller.
VIII. Neden bir lazer kaynak makinesi satın alınmadan önce örnek testi yapılmalıdır?
Lazer kaynak makineleri, sürecin kendisinin kritik olduğu ekipmanlardır.
Aynı 2 mm metal sac bile olsa, malzeme türüne, kaynak dikişi konfigürasyonuna, montaj aralığına ve üretim hızına bağlı olarak ekipman gücü gereksinimleri değişebilir.
Dolayısıyla işletmelerin satın alma öncesi gerçek iş parçaları kullanarak testler yapmaları önerilir.
Gerçek örnek testi ile şunları doğrulayabilirsiniz:
Hangi güç seviyesi uygundur?
Hangi kaynak hızı elde edilebilir?
Nüfuz derinliği gereksinimleri karşılanıyor mu? Kaynak görünümü standartlara uyuyor mu?
Delik açma, sıçrama veya deformasyon gibi sorunlar var mı?
Ekipman, sonraki seri üretim için uygun mu?
Gerçek iş parçalarında yapılan testler, ekipman teknik özellik tablolarına yalnızca bakmaya kıyasla daha sezgisel bir değerlendirme sağlar.
Bu, özellikle lazer kaynak teknolojisini ilk kez benimseyen şirketler için çok önemlidir; örnek testleri, ekipman seçimi ile gerçek üretim gereksinimleri arasındaki farkı en aza indirmeye yardımcı olur.
IX. Lazer Kaynak Makinesi Gücü Seçimine Doğru Yaklaşım
Seçim sürecini tek bir cümleyle özetlemek gerekirse:
İlk olarak iş parçasını inceleyin, sonra işlemi belirleyin; önce testler yapın, sonra gücü belirleyin.
Rakip bir şirket 3.000 W’lık bir makine kullanıyorsa, sizin de aynı güce sahip bir makineye ihtiyacınız olduğunu varsaymayın.
Benzer şekilde, 1.000 W’lık bir modelin daha düşük fiyat etiketine sahip olması nedeniyle otomatik olarak düşük güç gerektiren bir makinenin doğru seçim olduğunu düşünmeyin.
Daha mantıklı bir seçim süreci şöyle görünür:
Malzeme belirle → Kalınlık belirle → Kaynak gereksinimlerini netleştir → Üretim çevrim süresini belirle → Gerçek iş parçalarında test et → Lazer gücünü belirle → Ekipmanı yapılandır.
Bu şekilde seçilen bir lazer kaynak makinesi, gerçek üretim ihtiyaçlarıyla daha iyi uyum sağlayacaktır.
X. Lazer Kaynak Makineleri: Daha yüksek güç her zaman daha iyi değildir—uyum anahtardır.
Lazer kaynak çözümleri, ekipman gücünü belirli malzeme, kalınlık, kaynak dikişi yapısı ve üretim çevrim süresine göre ayarlamanıza olanak tanır. Hangi güç seviyesini seçeceğinizden emin değil misiniz? Gerçek iş parçalarınızı bize gönderin; JUGAO ücretsiz süreç değerlendirmesi ve örnek testi sunar. Optimal ekipman çözümünü gerçek kaynak sonuçlarına dayalı olarak belirleriz; böylece tahmin yürütmeden kaçınır ve kaynak makinesinin gerçekten üretim ihtiyaçlarınızı karşıladığını garanti ederiz.

