





จะเลือกเครื่องเชื่อมด้วยเลเซอร์ที่เหมาะสมได้อย่างไร?
จะเลือกเครื่องเชื่อมด้วยเลเซอร์ที่เหมาะสมได้อย่างไร?
เมื่อเทคโนโลยีการเชื่อมด้วยเลเซอร์แพร่กระจายอย่างกว้างขวางมากขึ้นในหลายภาคส่วน เช่น อุตสาหกรรมฮาร์ดแวร์ การผลิตชิ้นส่วนโลหะแผ่น เครื่องใช้ในบ้าน พลังงานใหม่ อุตสาหกรรมอิเล็กทรอนิกส์ และชิ้นส่วนยานยนต์ บริษัทจำนวนมากจึงเริ่มนำเครื่องเชื่อมด้วยเลเซอร์มาใช้งานเพื่อยกระดับประสิทธิภาพการเชื่อมและคุณภาพของผลิตภัณฑ์ อย่างไรก็ตาม ในระหว่างกระบวนการจัดซื้อ บริษัทหลายแห่งมักให้ความสำคัญเป็นหลักกับ "กำลังวัตต์" และ "ราคา" เท่านั้น ที่จริงแล้ว กำลังวัตต์ที่สูงกว่าไม่ได้หมายความว่าเครื่องจะดีกว่าเสมอไป และราคาที่ต่ำกว่าก็ไม่ได้รับประกันว่าจะคุ้มค่ากว่าเสมอไป ปัจจัยต่าง ๆ เช่น ชนิดของวัสดุ ความหนาของชิ้นงาน รูปแบบรอยต่อที่ต้องการเชื่อม ปริมาณการผลิต ความเร็วในการเชื่อม และระดับระบบอัตโนมัติที่ต้องการ ล้วนมีผลต่อการเลือกอุปกรณ์อย่างมีน้ำหนัก การเลือกเครื่องเชื่อมด้วยเลเซอร์ที่เหมาะสมจึงจำเป็นต้องเริ่มต้นจากการประเมินความต้องการเฉพาะด้านการผลิตของคุณ
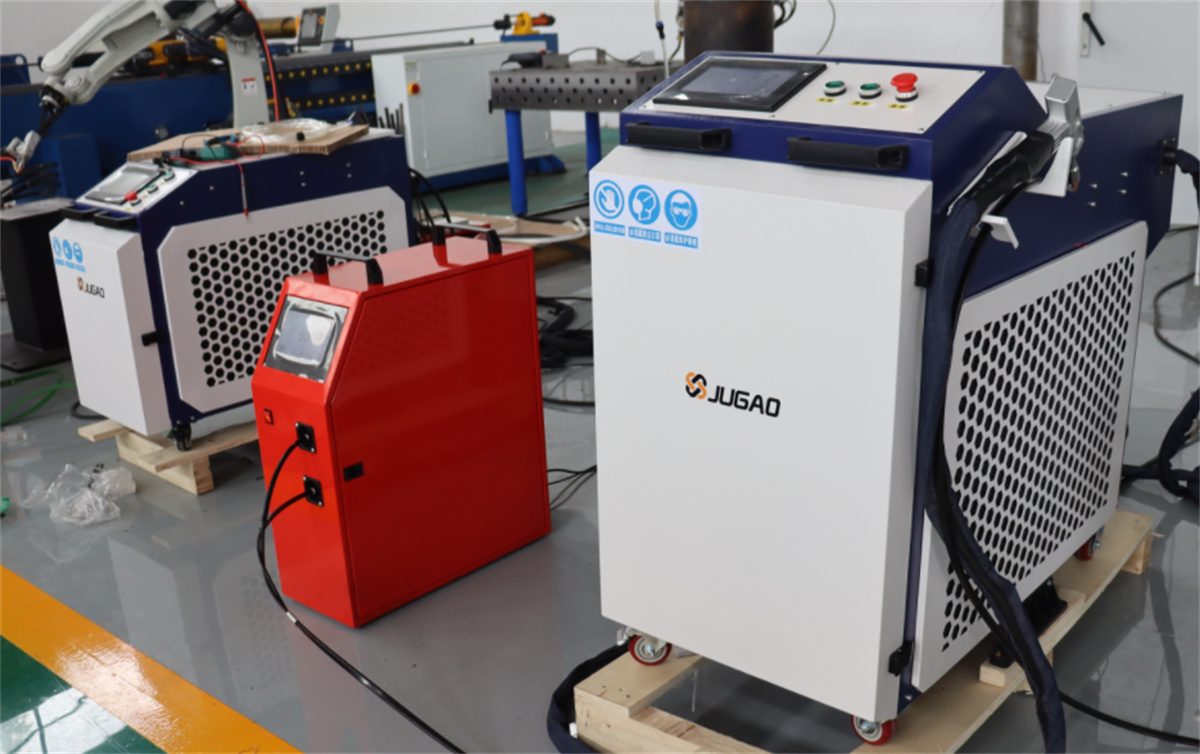
ข้อแรก: การเลือกเครื่องเชื่อมด้วยเลเซอร์ตามชนิดของวัสดุและความหนาของชิ้นงาน
ขั้นตอนแรกในการเลือกเครื่องเชื่อมด้วยเลเซอร์ คือ การระบุวัสดุและขนาดความหนาของวัสดุ วัสดุที่ใช้บ่อย ได้แก่ สแตนเลส โลหะคาร์บอน แผ่นสังกะสี อลูมิเนียมอัลลอย ทองแดง และทองแดงอัลลอย เนื่องจากโลหะต่างชนิดกันมีอัตราการดูดซับพลังงานเลเซอร์ การนำความร้อน และข้อกำหนดเฉพาะสำหรับกระบวนการเชื่อมที่แตกต่างกัน จึงไม่สามารถเลือกอุปกรณ์ได้เพียงแค่พิจารณาชื่อวัสดุเท่านั้น
ตัวอย่างเช่น กระบวนการเชื่อมด้วยเลเซอร์สำหรับวัสดุอย่างสแตนเลสและโลหะคาร์บอนนั้นมีความพร้อมใช้งานสูงแล้ว แต่วัสดุอย่างอลูมิเนียมและทองแดง ซึ่งมีคุณสมบัติสะท้อนแสงสูงและนำความร้อนได้ดีมาก มักต้องการกำลังเลเซอร์ที่สูงขึ้นและพารามิเตอร์การเชื่อมที่แม่นยำยิ่งขึ้น
เมื่อกำหนดชนิดของวัสดุได้แล้ว ก็ต้องพิจารณาความหนาของชิ้นงานด้วย สำหรับวัสดุชนิดเดียวกัน ข้อกำหนดการเชื่อมแผ่นบางหนา 1 มิลลิเมตร จะแตกต่างอย่างมากเมื่อเทียบกับแผ่นหนา 5 มิลลิเมตร ในการเชื่อมแผ่นบาง ประเด็นหลักคือปริมาณความร้อนที่ป้อนเข้า ปัญหาการลุกลามทะลุผ่าน และการควบคุมการบิดงอ ขณะที่ในการเชื่อมแผ่นกลางถึงหนา จุดเน้นจะเปลี่ยนไปเป็นความลึกของการเชื่อม ความเร็วในการเชื่อม และความจำเป็นในการป้อนลวดเชื่อม ดังนั้น กำลังของเครื่องเชื่อมด้วยเลเซอร์จึงไม่สามารถกำหนดได้โดยพิจารณาเพียงลำพังโดยไม่คำนึงถึงชนิดและขนาดความหนาของวัสดุ กระบวนการคัดเลือกควรพิจารณาโดยรวมจากปัจจัยร่วมกัน ได้แก่ "วัสดุ + ความหนา + รูปแบบรอยต่อที่ต้องการเชื่อม + ความเร็วในการเชื่อม"
ข้อที่สอง: การเลือกอุปกรณ์ตามรูปแบบรอยต่อที่ต้องการเชื่อมและวิธีการผลิต
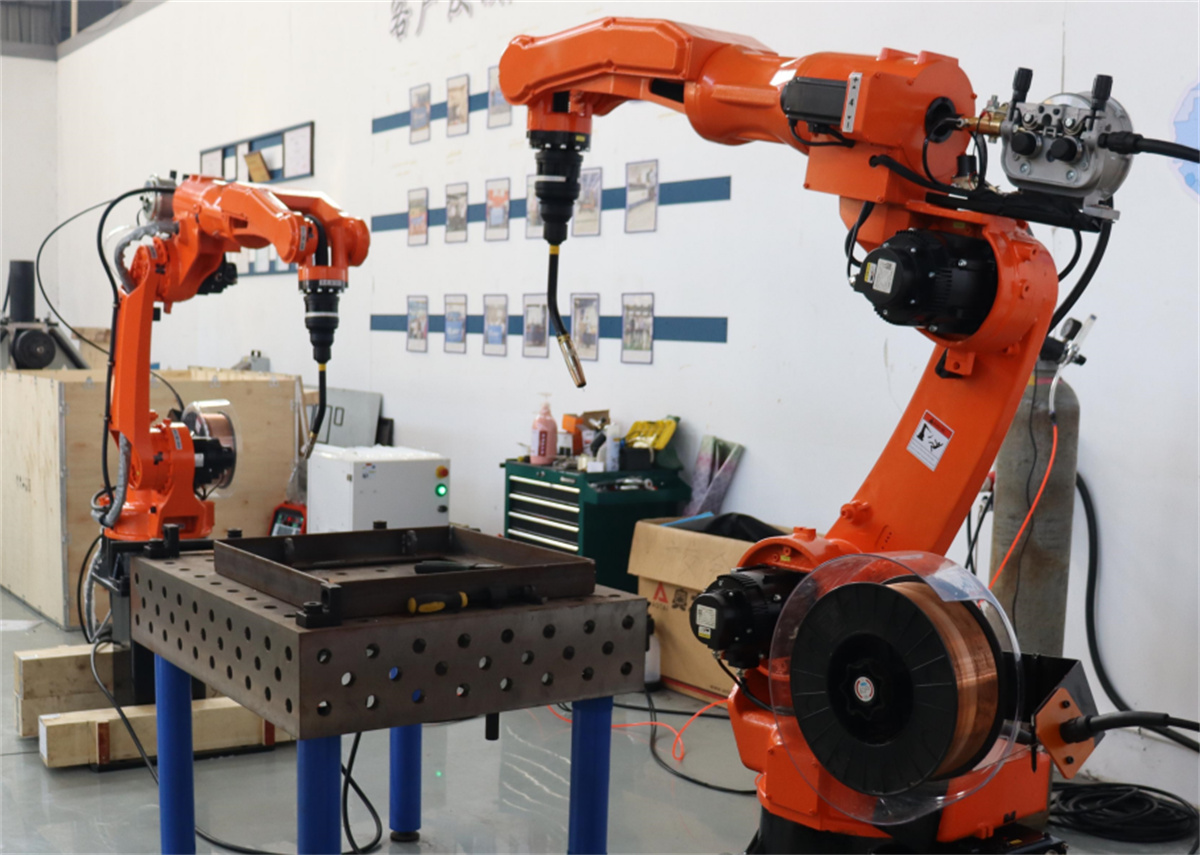
นอกเหนือจากวัสดุและความหนาแล้ว การจัดวางลักษณะของรอยเชื่อมยังเป็นปัจจัยสำคัญอีกประการหนึ่งในการเลือกเครื่องเชื่อมด้วยเลเซอร์ สำหรับรอยเชื่อมแบบเส้นตรงทั่วไป เช่น รอยเชื่อมในชิ้นส่วนแผ่นโลหะ ตัวเรือน หรือโครงสร้าง เครื่องเชื่อมด้วยเลเซอร์แบบมาตรฐานมักเพียงพอต่อการใช้งาน อย่างไรก็ตาม สำหรับผลิตภัณฑ์ที่มีมุมภายในและมุมภายนอกจำนวนมาก เช่น แชสซี ตู้ควบคุม หรือแผงประตู จะต้องพิจารณาพื้นที่ปฏิบัติงานที่จำเป็นสำหรับหัวเชื่อม รวมถึงความจำเป็นในการใช้ฟังก์ชันการเชื่อมแบบ "วอบเบิล" (การสั่นลำแสง) ด้วย หากชิ้นงานมีรูปทรงโค้งซับซ้อนหรือเส้นทางการเชื่อมที่ทำซ้ำบ่อยครั้ง ควรพิจารณาใช้ระบบเชื่อมด้วยเลเซอร์แบบหุ่นยนต์
ยิ่งไปกว่านั้น การเลือกระหว่างเครื่องเชื่อมด้วยเลเซอร์แบบถือด้วยมือกับระบบเชื่อมด้วยเลเซอร์แบบหุ่นยนต์ ควรพิจารณาจากแบบจำลองการผลิตเฉพาะของบริษัท เครื่องเชื่อมด้วยเลเซอร์แบบถือด้วยมือให้ความยืดหยุ่นในการปฏิบัติงานสูง จึงเหมาะอย่างยิ่งสำหรับสภาพแวดล้อมการผลิตที่มีความหลากหลายของผลิตภัณฑ์สูง ขนาดล็อตการผลิตเล็ก และการออกแบบชิ้นงานเปลี่ยนแปลงบ่อยครั้ง ขณะที่ระบบเชื่อมด้วยเลเซอร์แบบหุ่นยนต์เหมาะสมกว่าสำหรับสถานการณ์ที่เกี่ยวข้องกับผลิตภัณฑ์มาตรฐาน ขนาดล็อตการผลิตใหญ่ เส้นทางการเชื่อมคงที่ และความต้องการกำลังการผลิตสูง (เวลาไซเคิลสั้น) ทั้งสองประเภทนี้ไม่มีแบบใดแบบหนึ่งที่เหนือกว่าอีกแบบโดยธรรมชาติ แต่แต่ละแบบได้รับการออกแบบมาเพื่อตอบสนองความต้องการการผลิตที่แตกต่างกัน
ข้อ III: วิธีเลือกกำลังไฟของเครื่องเชื่อมด้วยเลเซอร์
พลังงานเลเซอร์เป็นพารามิเตอร์หลักที่มักถูกตรวจสอบอย่างละเอียดในระหว่างการจัดซื้อเครื่องจักร แต่เป็นความเข้าใจผิดที่คิดว่า “กำลังสูงกว่าเสมอหมายถึงผลลัพธ์การเชื่อมที่ดีกว่า” ตัวอย่างเช่น ในการเชื่อมชิ้นงานที่มีความหนา 2 มิลลิเมตร พารามิเตอร์ที่เหมาะสมที่สุดสำหรับเหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอน โลหะผสมอลูมิเนียม หรือแผ่นโลหะชุบสังกะสีอาจแตกต่างกันมาก ดังนั้น ค่ากำลังที่ระบุจึงต้องเลือกโดยพิจารณาจากวัสดุ ความหนา รูปแบบรอยต่อ ความเร็วในการเชื่อม การใช้ลวดเชื่อมเสริม และคุณภาพผิวของผลิตภัณฑ์สำเร็จรูปที่ต้องการ
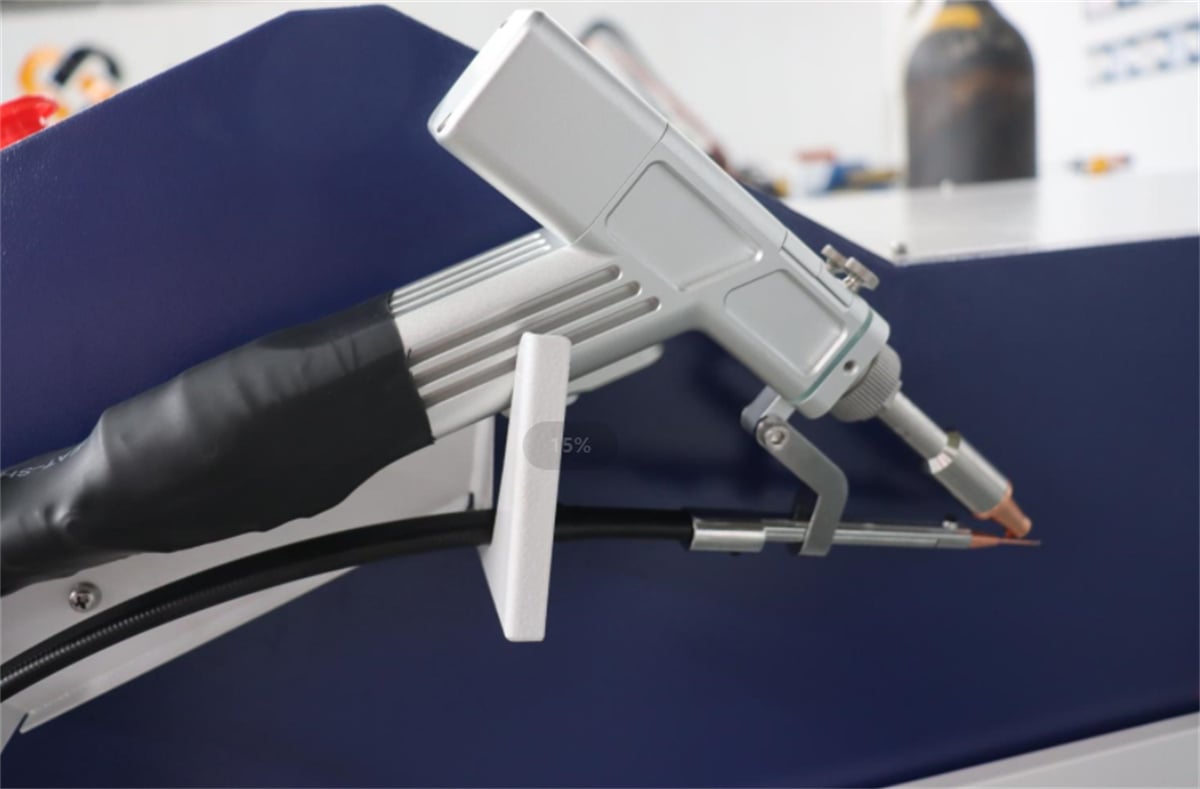
เมื่อซื้อเครื่องจักร แทนที่จะสอบถามผู้ผลิตเพียงอย่างเดียวว่า "คุณมีรุ่นกำลัง 2000 วัตต์ หรือ 3000 วัตต์หรือไม่" แล้ว จะมีประสิทธิภาพมากกว่าหากให้รายละเอียดเฉพาะเจาะจง เช่น วัสดุที่ใช้ ความหนาของชิ้นงาน ตำแหน่งที่ต้องการเชื่อม ภาพถ่ายรอยต่อที่ต้องการเชื่อม และความเร็วในการเชื่อมเป้าหมาย การจัดเตรียมชิ้นงานจริงมาทดสอบยังช่วยให้เลือกเครื่องจักรได้แม่นยำยิ่งขึ้นอีกด้วย โดยในท้ายที่สุด สิ่งที่บริษัทควรให้ความสำคัญเป็นอันดับแรกคือ ความสามารถของเครื่องจักรในการตอบสนองความต้องการการผลิตอย่างสม่ำเสมอ — ไม่ใช่เพียงแค่ค่ากำลังไฟฟ้าที่ระบุไว้บนป้ายชื่อของเครื่อง
ข้อ IV. การเลือกระหว่างระบบระบายความร้อนด้วยอากาศ ระบบระบายความร้อนด้วยน้ำ และฟังก์ชันป้อนลวด
อุปกรณ์เชื่อมด้วยเลเซอร์ในปัจจุบันมักใช้ระบบระบายความร้อนแบบอากาศหรือแบบน้ำ ระบบระบายความร้อนด้วยอากาศทำให้เครื่องเชื่อมเลเซอร์มีขนาดกะทัดรัดและพกพาสะดวก จึงเหมาะสำหรับงานแปรรูปชิ้นส่วนโลหะ งานขึ้นรูปแผ่นโลหะ การผลิตแบบจำนวนน้อย และการใช้งานที่ต้องเคลื่อนย้ายอุปกรณ์บ่อยครั้ง ส่วนเครื่องเชื่อมเลเซอร์ที่ระบายความร้อนด้วยน้ำจะใช้ระบบรีไซเคิลน้ำเพื่อถ่ายเทความร้อนออก จึงเหมาะสมกว่าสำหรับการใช้งานต่อเนื่องเป็นเวลานาน และในสภาพแวดล้อมการผลิตที่ต้องการอัตราการผลิตสูง ดังนั้น ทั้งระบบระบายความร้อนด้วยอากาศและด้วยน้ำจึงไม่มีข้อได้เปรียบเหนือกันโดยธรรมชาติ แต่การเลือกใช้ควรพิจารณาจากปัจจัยต่าง ๆ เช่น กำลังเลเซอร์ ระยะเวลาการใช้งานอย่างต่อเนื่อง สภาพแวดล้อมในการผลิต และวิธีการใช้งานเฉพาะ
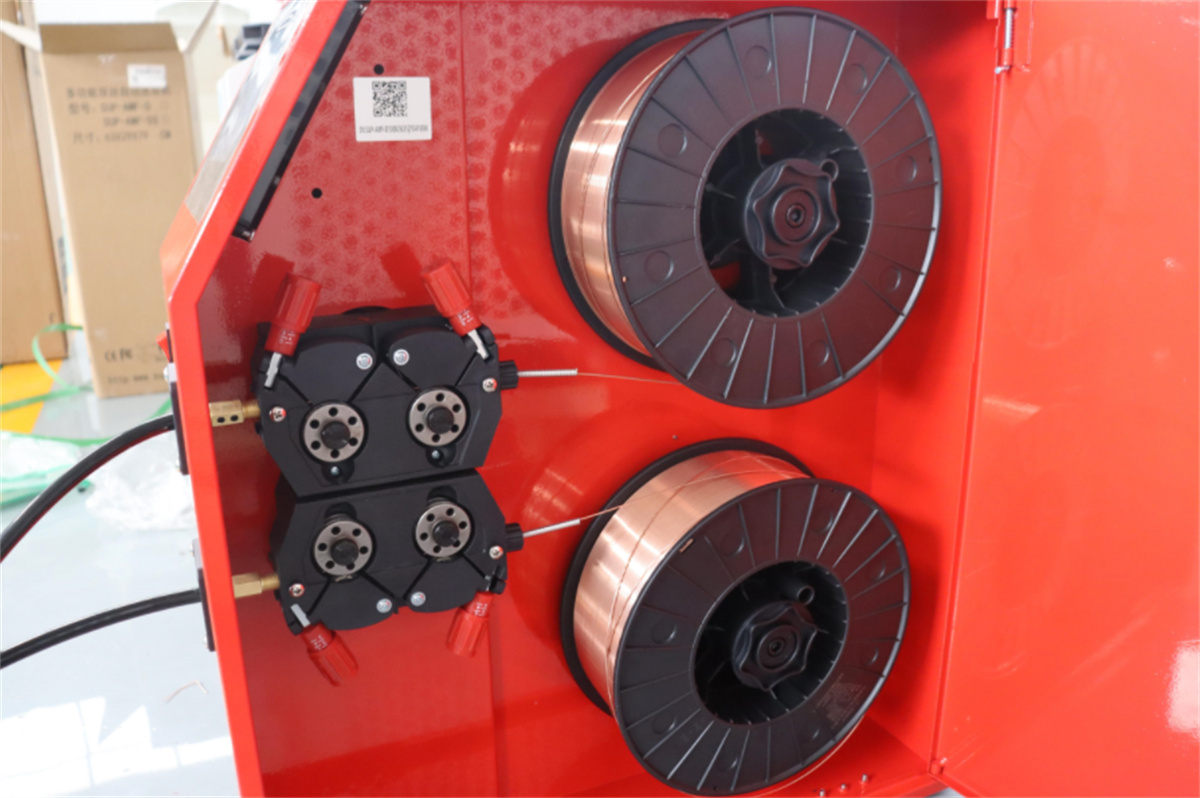
ความจำเป็นในการใช้ระบบป้อนลวดอัตโนมัติขึ้นอยู่กับช่องว่างระหว่างชิ้นงานที่จะประกอบเข้าด้วยกัน และข้อกำหนดเกี่ยวกับรอยเชื่อมเป็นหลัก สำหรับชิ้นงานที่มีความแม่นยำสูงในการประกอบและมีช่องว่างน้อยมาก การเชื่อมโดยไม่ใช้ลวดเติมมักเพียงพอแล้ว อย่างไรก็ตาม หากมีช่องว่างที่รอยต่อการเชื่อม หรือหากจำเป็นต้องเพิ่มความสูงของเนื้อโลหะบริเวณรอยเชื่อม (bead height) หรือปรับปรุงรูปร่างของรอยเชื่อมให้ดีขึ้น ควรพิจารณาใช้อุปกรณ์เชื่อมด้วยเลเซอร์ที่มีระบบป้อนลวดอัตโนมัติ
ข้อที่ 5: มองให้ไกลกว่าราคาซื้อ — พิจารณาต้นทุนรวมตลอดอายุการใช้งาน
เมื่อซื้อเครื่องเชื่อมด้วยเลเซอร์ ราคาที่เสนอมาเป็นเพียงส่วนหนึ่งของต้นทุนรวมเท่านั้น ท่านยังต้องคำนึงถึงค่าใช้จ่ายอื่น ๆ ที่เกี่ยวข้อง เช่น ค่าแรง แก๊สป้องกัน วัสดุสิ้นเปลือง ค่าบำรุงรักษา การใช้พลังงาน และเวลาหยุดทำงานที่อาจเกิดขึ้น เครื่องจักรที่มีราคาซื้อเริ่มต้นต่ำกว่าอาจไม่ได้ทำให้ต้นทุนการผลิตโดยรวมต่ำลงจริง หากเครื่องนั้นมีความเร็วในการเชื่อมช้า ต้องใช้แรงงานมาก หรือต้องบำรุงรักษาบ่อยครั้ง
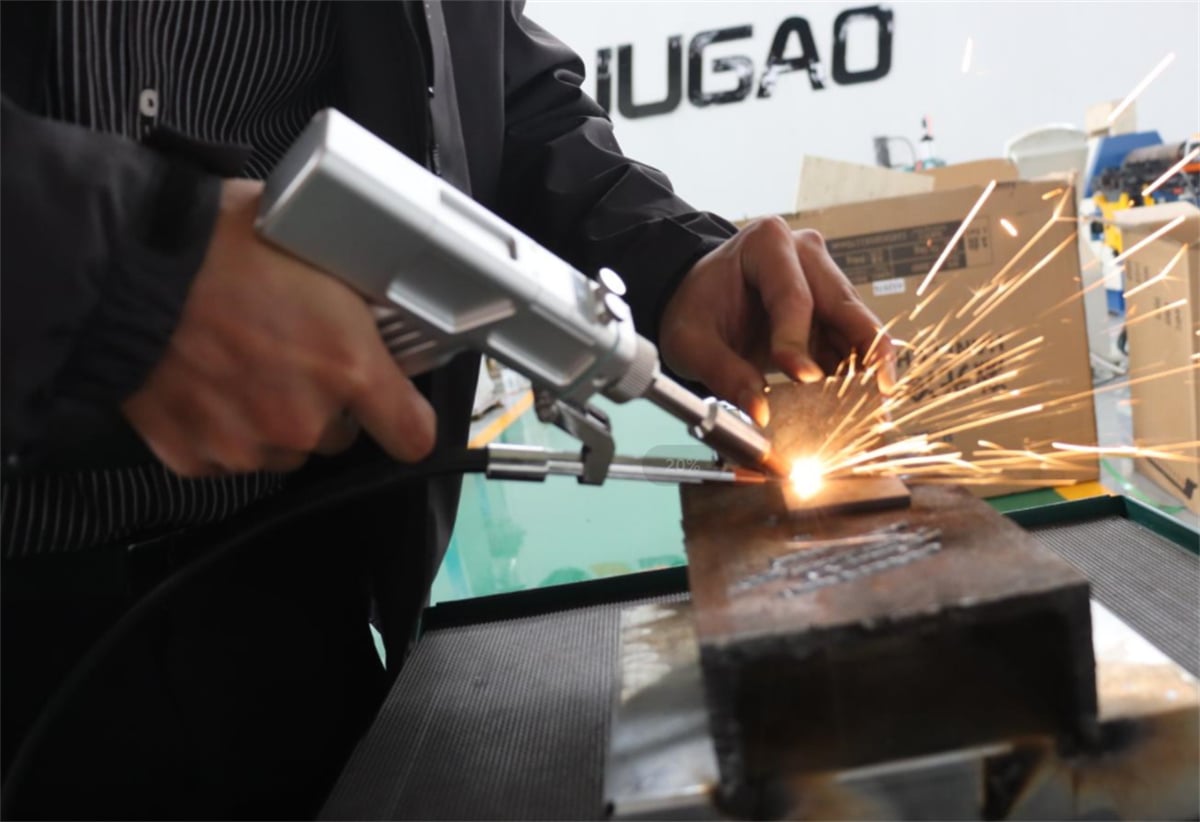
ดังนั้น เมื่อเลือกเครื่องเชื่อมด้วยเลเซอร์ ควรดำเนินการคำนวณอย่างรอบด้าน ซึ่งรวมถึง: การลงทุนในอุปกรณ์ ค่าแรง ค่าใช้จ่ายในการดำเนินงาน ค่าใช้จ่ายในการบำรุงรักษา และประสิทธิภาพการผลิต สำหรับบริษัทที่ดำเนินการผลิตเป็นจำนวนมาก ยังจำเป็นต้องพิจารณาด้วยว่าระดับของระบบอัตโนมัติสอดคล้องกับความต้องการหรือไม่ และมีศักยภาพเพียงใดสำหรับการปรับปรุงสายการผลิตในอนาคต ขณะเลือกอุปกรณ์ ไม่ควรให้ความสำคัญเพียงแต่ต้นทุนการซื้อเบื้องต้นเท่านั้น แต่ควรประเมินว่าอุปกรณ์นั้นจะช่วยลดต้นทุนการผลิตได้มากน้อยเพียงใดเมื่อใช้งานไปเรื่อย ๆ
ข้อ VI: เหตุใดการทดสอบตัวอย่างจึงมีความจำเป็นก่อนซื้อเครื่องเชื่อมด้วยเลเซอร์
การเชื่อมด้วยเลเซอร์มีความสามารถในการปรับตัวตามกระบวนการได้สูง อย่างไรก็ตาม กำลังเลเซอร์เดียวกันอาจให้ผลลัพธ์ที่แตกต่างกันออกไป ขึ้นอยู่กับชนิดของวัสดุ ความหนา และการออกแบบโครงสร้างของชิ้นงาน ดังนั้น การทดสอบตัวอย่างบนชิ้นงานจริงก่อนตัดสินใจซื้อจึงมีความสำคัญยิ่ง
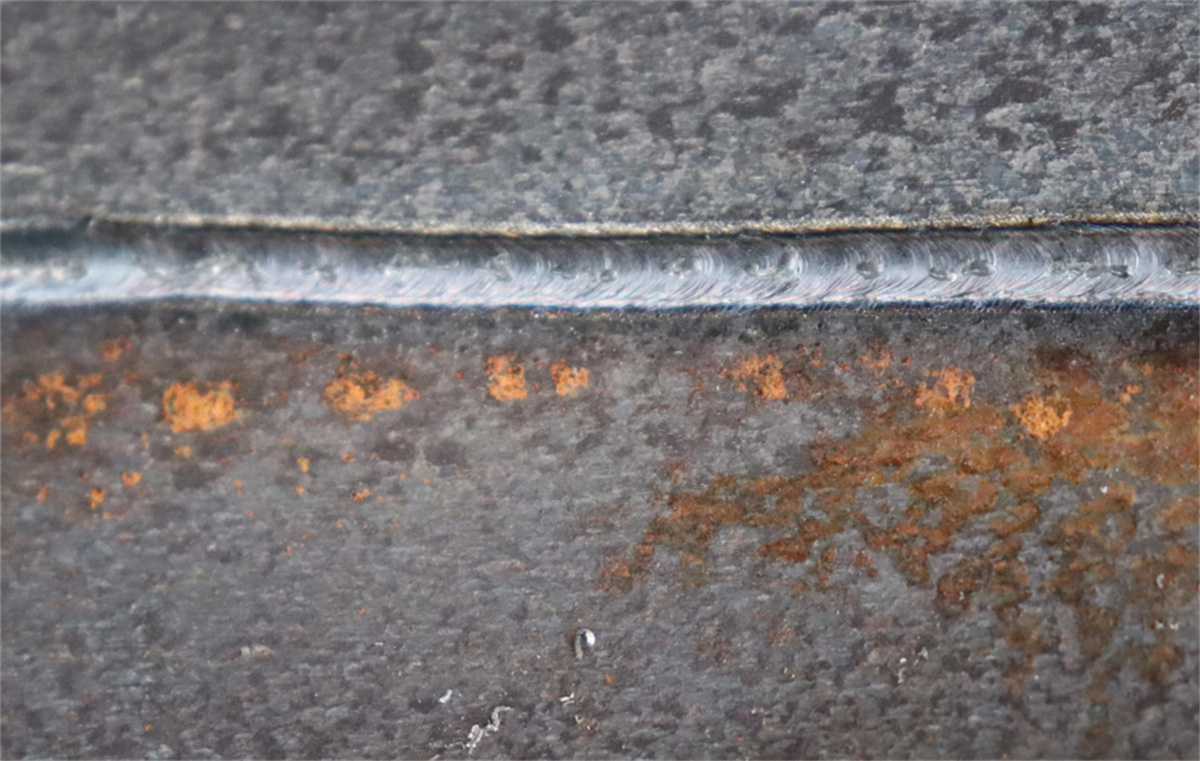
ในระหว่างการทดสอบตัวอย่าง ควรใส่ใจเป็นพิเศษกับปัจจัยต่าง ๆ เช่น ความลึกของการเชื่อม (weld penetration) รูปร่างของแนวเชื่อม (bead profile) ความเร็วในการเชื่อม (welding speed) ความเสี่ยงของการลุกลามทะลุผ่านชิ้นงาน (burn-through) การบิดเบี้ยวของชิ้นงาน (workpiece deformation) การเปลี่ยนสีผิวชิ้นงาน (surface discoloration) และความจำเป็นในการขัดแต่งหลังการเชื่อม (post-weld grinding) สำหรับการผลิตแบบจำนวนมาก ท่านยังควรวัดระยะเวลาการเชื่อมต่อหน่วยเพื่อประเมินว่าอุปกรณ์สามารถรองรับรอบเวลาการผลิตที่ต้องการ (throughput) ได้หรือไม่
การทดสอบตัวอย่างบนชิ้นงานจริงให้ข้อมูลเชิงลึกที่มีคุณค่ามากกว่าการเปรียบเทียบเฉพาะข้อกำหนดทางเทคนิคของอุปกรณ์อย่างเดียว
ข้อ VII. แนวทางการเลือกเครื่องเชื่อมด้วยเลเซอร์
เมื่อเลือกเครื่องเชื่อมด้วยเลเซอร์ องค์กรสามารถใช้ลำดับตรรกะนี้: วัสดุ → ความหนา → รูปแบบรอยต่อ (joint configuration) → ปริมาณการผลิต → ความเร็วในการเชื่อม → ระดับระบบอัตโนมัติ → กำลังเลเซอร์ → วิธีการระบายความร้อน → ความต้องการการป้อนลวด (wire-feeding requirements) → การทดสอบตัวอย่างจริง
สำหรับสถานการณ์การผลิตที่มีปริมาณงานน้อย ผลิตภัณฑ์หลากหลาย และมีการเปลี่ยนชิ้นงานบ่อยครั้ง เครื่องเชื่อมเลเซอร์แบบถือด้วยมือมักเป็นตัวเลือกที่ดีที่สุด ตรงข้ามกัน สำหรับผลิตภัณฑ์ที่ได้มาตรฐาน มีปริมาณการสั่งซื้อจำนวนมาก และมีเส้นทางการเชื่อมคงที่ ระบบเชื่อมเลเซอร์แบบหุ่นยนต์จะเหมาะสมกว่า ถ้าอุปกรณ์จำเป็นต้องเคลื่อนย้ายได้ แนะนำให้ใช้ระบบที่ระบายความร้อนด้วยอากาศ แต่หากใช้งานต่อเนื่องเป็นเวลานาน ระบบที่ระบายความร้อนด้วยน้ำจะเหมาะสมกว่า ในที่สุด การกำหนดค่าอุปกรณ์สุดท้ายควรพิจารณาจากผลการทดสอบที่ดำเนินการกับชิ้นงานจริง
ตอนที่ VIII: เครื่องเชื่อมเลเซอร์ — ออกแบบโซลูชันให้สอดคล้องกับความต้องการเฉพาะของชิ้นงานคุณ
ในฐานะผู้ผลิตอุปกรณ์เชื่อมด้วยเลเซอร์ เราให้บริการโซลูชันหลากหลายประเภท ได้แก่ เครื่องเชื่อมด้วยเลเซอร์แบบถือด้วยมือ ระบบเชื่อมด้วยเลเซอร์ที่ระบายความร้อนด้วยอากาศและน้ำ อุปกรณ์เชื่อมด้วยเลเซอร์แบบป้อนลวดอัตโนมัติ และเซลล์เชื่อมด้วยเลเซอร์แบบหุ่นยนต์ ซึ่งสามารถปรับแต่งให้สอดคล้องกับความต้องการเฉพาะของท่านเกี่ยวกับวัสดุ ความหนาของชิ้นงาน รูปแบบรอยต่อ ปริมาณการผลิต ความเร็วในการเชื่อม และความต้องการด้านระบบอัตโนมัติ
หากท่านกำลังอยู่ในขั้นตอนการเลือกเครื่องเชื่อมด้วยเลเซอร์ ไม่จำเป็นต้องกังวลกับค่ากำลังวัตต์หรือราคาเฉพาะเจาะจงตั้งแต่เนิ่นๆ เพียงแค่ส่งภาพถ่ายของชิ้นงาน รายละเอียดเกี่ยวกับวัสดุและความหนา หรือส่งชิ้นงานจริงมาให้เราเท่านั้น เราให้บริการประเมินกระบวนการเชื่อมและทดสอบตัวอย่างฟรี ซึ่งจะช่วยให้เราแนะนำอุปกรณ์และพารามิเตอร์การปฏิบัติงานที่เหมาะสมที่สุด โดยอิงจากผลลัพธ์การเชื่อมจริง ทำให้ธุรกิจของท่านลดต้นทุนที่เกี่ยวข้องกับการเลือกอุปกรณ์และการทดลองปรับแต่งกระบวนการได้อย่างมีประสิทธิภาพ

