





Које су основе ласерског сечења?
Основни принцип ласерског сечења укључује термичку обраду преко фокусиране, високоенергетске ласерске зраке. Када се високо фокусирани зрак удари у површину радног комада, обрњено подручје одмах достиже изузетно високе температуре, што доводи до тога да се материјал брзо топи или испарава. Када зрак потпуно прође кроз дело, почиње процес резања: ласер се креће дуж унапред постављене контуре, континуирано топи материјал дуж пута. Истовремено, помоћни млаз гаса удара растопљено остатак из резања, стварајући уску резву ширине приближно једнаке ширини дијеметра фокусиране ласерске зраке, чиме се осигурава прецизност резања.
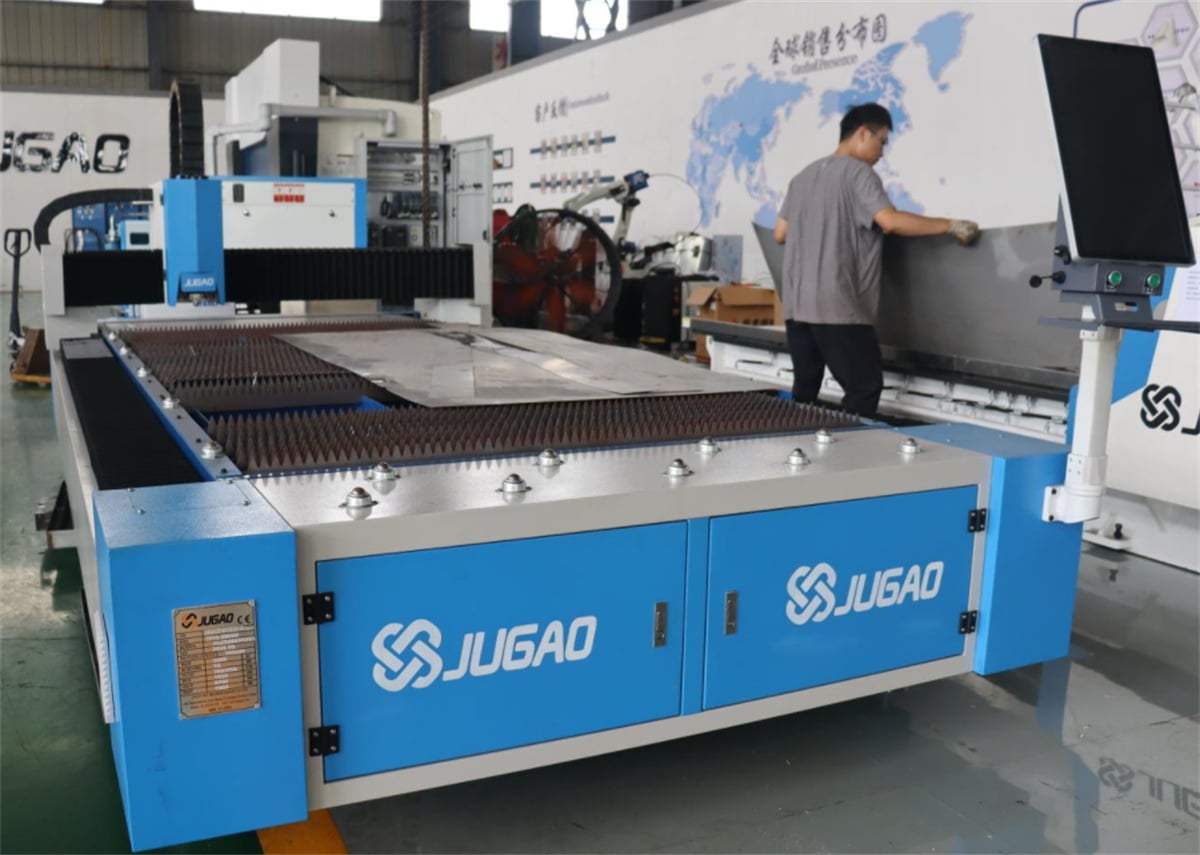
I. Класификација уобичајених ласерских процеса резања
(i) Резање пламена
Резање пламеном је стандардни процес за обраду нискоугледног челика, користећи високочисти кисеоник као помоћни гас за резање. Током рада, кисеоник се под притиском до максималних 6 бара и убризгава у рез на високом брзини. Челик, прегрејени ласером, подвргнут је снажној егзотермичкој реакцији оксидације са киселином под високим притиском. Ово ослобађа значајну топлотну енергију (до пет пута већу од енергије самог ласера), што значајно олакшава топљење и уклањање материјала и ефикасно побољшава ефикасност и стабилност сечења за дебљине плоча.
- Резање фузије
Фузијско сечење је стандардни процес за сечење метала и погодан је и за топљиве неметалне материјале као што су керамика. Овај процес користи инертне гасове као што су азот или аргон под притиском од 2 до 20 бара. Због хемијске стабилности инертних гасова, не долази до хемијске реакције са раствореним металом у резиву; уместо тога, гас под високим притиском једноставно издуха растворени остатак са дна. Осим тога, гас штити површину резања од атмосфере, спречава окисљење и осигурава глатку, чисту завршну косу.
(iii) Резање компресираног ваздуха
Скушено ваздушно сечење је првенствено погодно за брзу обраду танких листова. Под притиском обичног ваздуха до 56 бара, генерише се ефикасан ток високог притиска који души растворени метал из реза. Пошто ваздух садржи око 80% азотакоји даје инертна заштитна својстварезање компресираним ваздухом је у суштини облик резања фузијом. Она нуди предности ниских трошкова обраде и високе ефикасности, што је чини идеалном за апликације које захтевају стандардну прецизност на танким листовима.
(IV) Резање помоћу плазме
Приликом одговарајућих параметара процеса, у региону КЕРФ-а се формира плазмен облак током резања топила; овај облак се састоји од мешавине јонизоване металне паре и јонизованог помоћног гаса. Плазмен облак ефикасно апсорбује ласерску енергију ЦО2 и брзо је проводи у радни комад, чиме се повећава ефикасност спајања енергије, убрзава топљење материјала и значајно повећава брзина сечења. Због тога је овај процес познат и као високобрза плазмена реза.
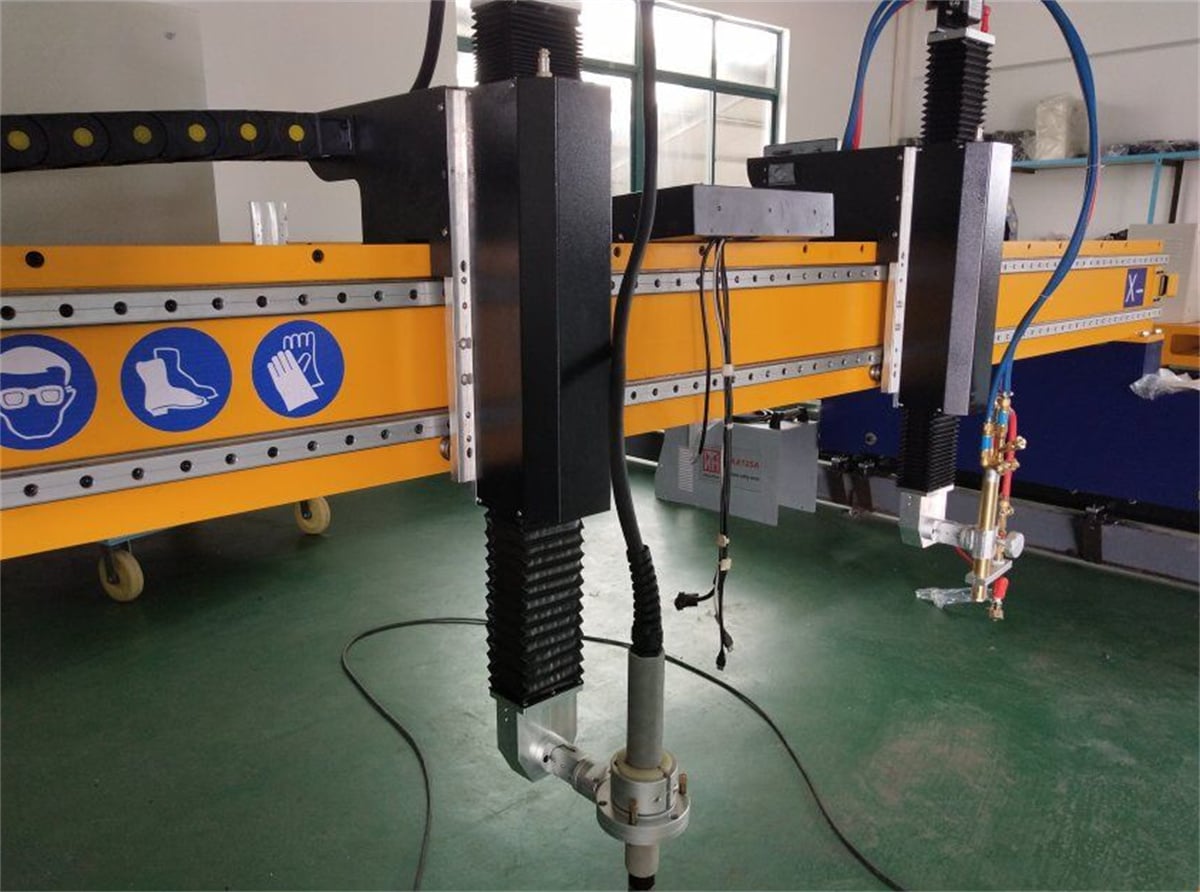
Важно је напоменути да су плазмени облаци прозорни за ласерске таласне дужине чврстог стања и не олакшавају апсорпцију или конверзију енергије; стога је процес сечења подпомогнутог плазмом компатибилан само са системом ласера ЦО2.
(V) Резање испаривањем
Изпарено резање се ослања на директно испаривање и уклањање материјала, чиме се минимизира провођење топлоте у околно подручје и резултира занемарљивом топлотном деформацијом. Користећи ласер ЦО2 са континуираним таласом, прецизно резање испаривањем може се постићи на материјалима који се карактеришу малим топлотним капацитетом, високом апсорпцијом светлости и недостатком понашања топљења, као што су пластичне филмове, дрво, папир и пена
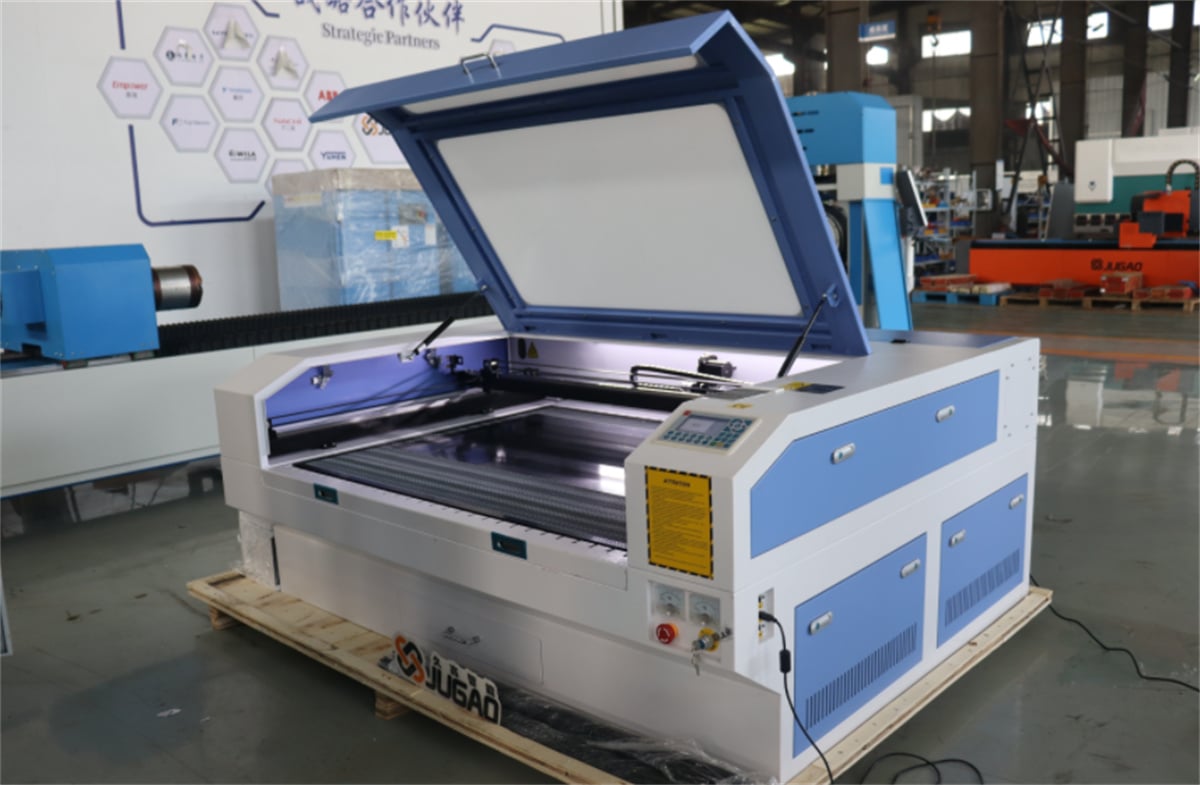
Са напредовањем ултракраткоимпулсне ласерске технологије, опсег испаривања се проширио и на металне материјале. Слободни електрони у металу брзо апсорбују ласерску енергију и подлежу оштром порастањима температуре. Користећи ултракратке импулсе у пикосекунди, осигурава се да ласер не комуницира са растопљеним честицама или плазмом током обраде; уместо тога, материјал подлази директној сублимацији и уклањању пре него што топлота има довољно времена да прође у околно подручје Овај процес не подразумева топлотне ефекте, топљење или формирање бура, омогућавајући ултра-високу прецизност сечења без топлотних оштећења.
II. Уговор Основни параметри процеса за ласерско сечење
На резултате, прецизност и квалитет ласерског сечења утичу комбинација параметара. Неки параметри се одређују капацитетима ласерског извора и хардвера машине, док се други могу флексибилно прилагодити на основу материјала и специфичних захтева процеса. Параметри за регулисање језгра су следећи:
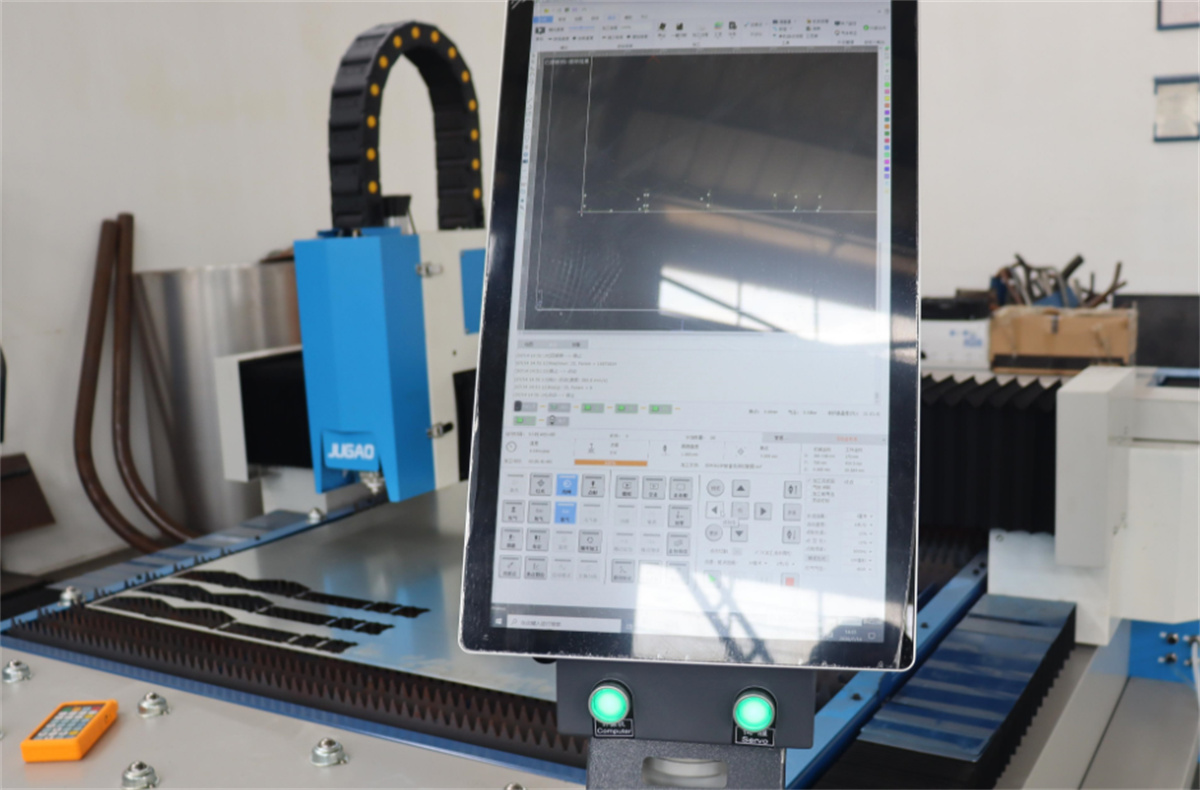
(I) Степен поларизације
Степен поларизације указује на ефикасност конверзије и коришћења ласерске енергије. Стандардна индустријска опрема обично има степен поларизације од око 90%, спецификација која испуњава захтеве огромне већине апликација за резање високе прецизности.
(II) Дијаметар фокусне тачке
Дијаметар фокусне тачке директно одређује ширину резе; овај дијаметар се може прилагодити мењањем фокусирајуће леће на једну са другачијом фокусном дужином. Мањи дијаметар фокусне тачке резултира усађеним резом и већом прецизношћу сечења, што га чини погодним за обраду малих прецизних делова и сложених контура.
(III) Фокусна позиција
Фокална позиција директно утиче на дијаметар ласерске тачке и расподелу густине снаге на површини радног комада, а такође одређује облик реза. То је критичан параметар за контролу гладкоће и перпендикуларности површине резања и захтева прецизну калибрацију на основу дебелине материјала и врсте.
(IV) Ласерска снага
Ласерска снага мора бити прецизно прилагођена техници обраде, типу материјала и дебљини листова. Током обраде густина снаге на површини радног комада мора прећи праг обраде материјала како би се осигурало стабилно топљење и испаравање, тако да се избегавају проблеми као што су некомплетни рези или интермитантно резивање.
(V) Режим рада
Ласери углавном раде у континуираном или импулсном режиму. Режим континуираног таласа (CW) погодан је за стандардно резање контура конвенционалних метала и пластике (дебљине од милиметара до центиметара), пружајући стабилну и ефикасну обраду. Нискофреквентни пулсирани режим се углавном користи за пирсинг листова и ултра-високопрецизно резање контура, јер ефикасно ограничава зону која је погођена топлотом.
(VI) Брзина сечења
Брзина сечења мора бити динамички усаглашена и координисана са ласерском снагом. Превише брзина доводи до недовољног топљења материјала и некомплетан реза, док превише спора брзина узрокује акумулацију топлоте, што резултира дефектима као што су грубе површине реза, бури и топлотне деформације.
(VII) Дијаметар млазнице
Дијаметар млазнице одређује стопу и образац проток ваздуха помоћног гаса, што га чини кључним параметром који утиче на уклањање шлака. Дебљи листови захтевају ширу површину покривености за помоћни гас, што захтева већи дијаметар млазнице како би се осигурало темељно уклањање растопљеног остатка.
(VIII) Чистота гаса и притисак
Кисељ и азот су најчешће коришћени помоћни гасови у ласерском сечењу, а њихова чистоћа и притисак директно одређују квалитет резе. Резање пламеном користи кисеоник као помоћни гас, који захтева чистоћу од 99,95%; посебно, потребан притисак кисеоника смањује се како се дебљина плоче повећава. У резању фузијом се користи азот као помоћни гас, који захтева стандардну чистоћу од 99,995% (идеално 99,999%); када се режу дебеле челичне плоче, потребан је већи притисак азота како би се побољшало уклањање шлака и спречила оксидација.
III. Уговор Примена библиотека параметара процеса
У раним фазама развоја технологије ласерског сечења, оператери су морали да калибрирају параметре процеса кроз понављање пробног сечења - скупог процеса са стрмном кривом учења. Тренутно, уобичајени системи за контролу ласерског сечења имају уграђене, стандардизоване базе података параметара. Ове базе података пружају унапред постављене параметрекао што су ласерска снага, брзина сечења, притисак гаса и фокусна позицијаприлагођене за специфичне типове материјала и дебљине. Извуцивање користи од ових стандардизованих библиотека омогућава чак и неспецијалистима да брзо поставе опрему и започну производњу, знатно смањујући оперативну баријеру и побољшавајући конзистенцију обраде.
ИВ. Стандарди за процену квалитета за ласерско сечење
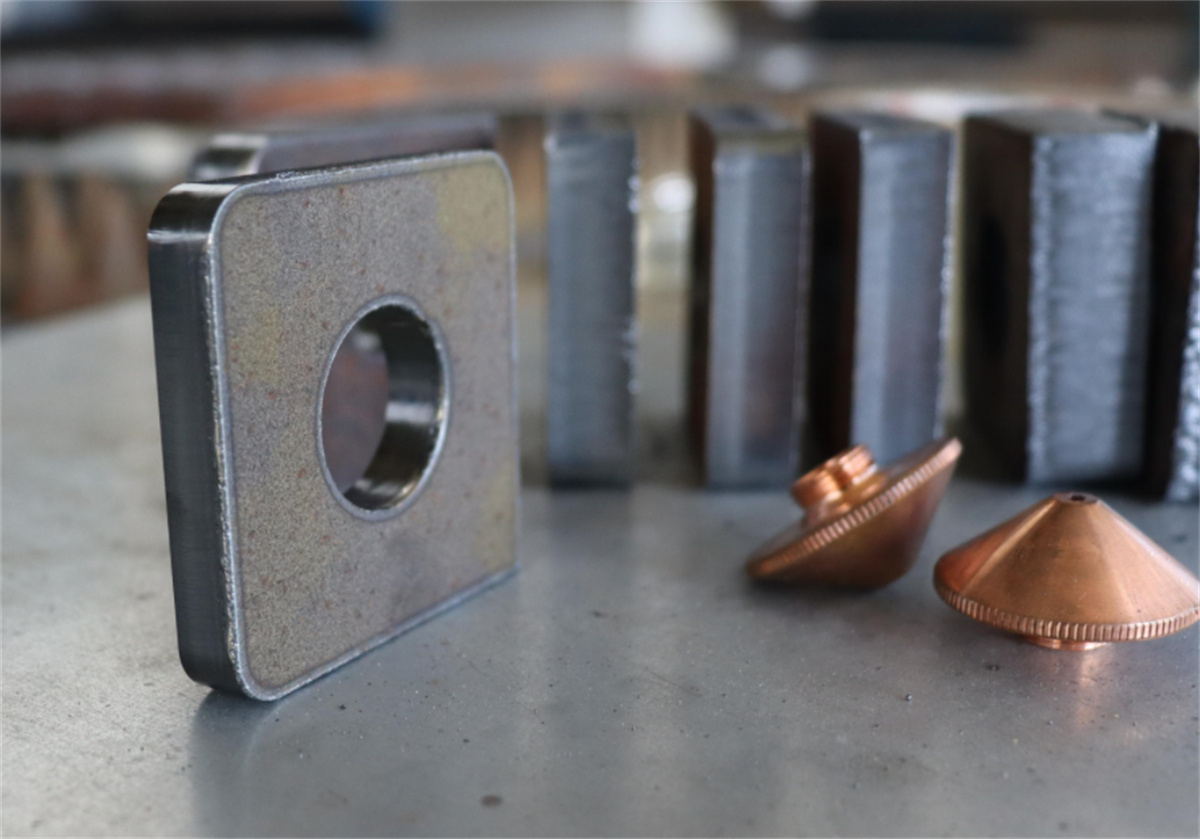
Квалитет готових делова резаних ласером процењује се комбинацијом индикатора, категоризованих у критеријуме визуелне инспекције и прецизна инструментална мерења. Визуелне дефектекао што су бури, упадње и резање стријацијемогу се идентификовати голим оком, док прецизне метрикекао што су перпендикуларност резања, грубост површине и ширина резањатребају професионалне инструменте за мерење. Поред тога, фактори као што су површински одлагања, трагови корозије, величина зоне која је погођена топлотом (ХАЗ) и укупна деформација радног комада служе као кључни мерили за процену квалитета готовог производа.
V. Перспективе примене у индустрији
У поређењу са традиционалним методама као што су механичко сечење, резање пламеном и резање плазме, ласерско сечење нуди бројне предностиукључујући високу прецизност, минималну топлотну деформацију, широку компатибилност материјала, флексибилност обраде и Тхе технологија се тренутно широко примењује у различитим секторима као што су производња хардвера, аутомобилске компоненте, ваздухопловство, обрада листова метала и реклама / декорација. Како се ласерска технологија наставља развијати и побољшавати, ефикасност обраде, прецизност и прилагодљивост ће се даље побољшати, чиме се отвара пут за још шире сценарије примене и обећавајући раст индустрије.

