





Зашто је ласерско сечење и позиционирање нетачно?
Када радим са ласерским резачким системима, понављаност положаја резања је једно од питања која купци најчешће постављају. Једноставно речено, поновљено позиционирање је колико чврсто машина може да се врати на исту координату и то поново и поново кроз понављање резања. Када та прецизност почне да се померава, видећете делове који се не уклапају, грешке у величини и неистоправан квалитет. У овом чланку ћу вам испричати стварне разлоге иза проблема и како га открити и исправити, корак по корак.
Шта тачно позиционирање поновљеног позиционирања значи у пракси
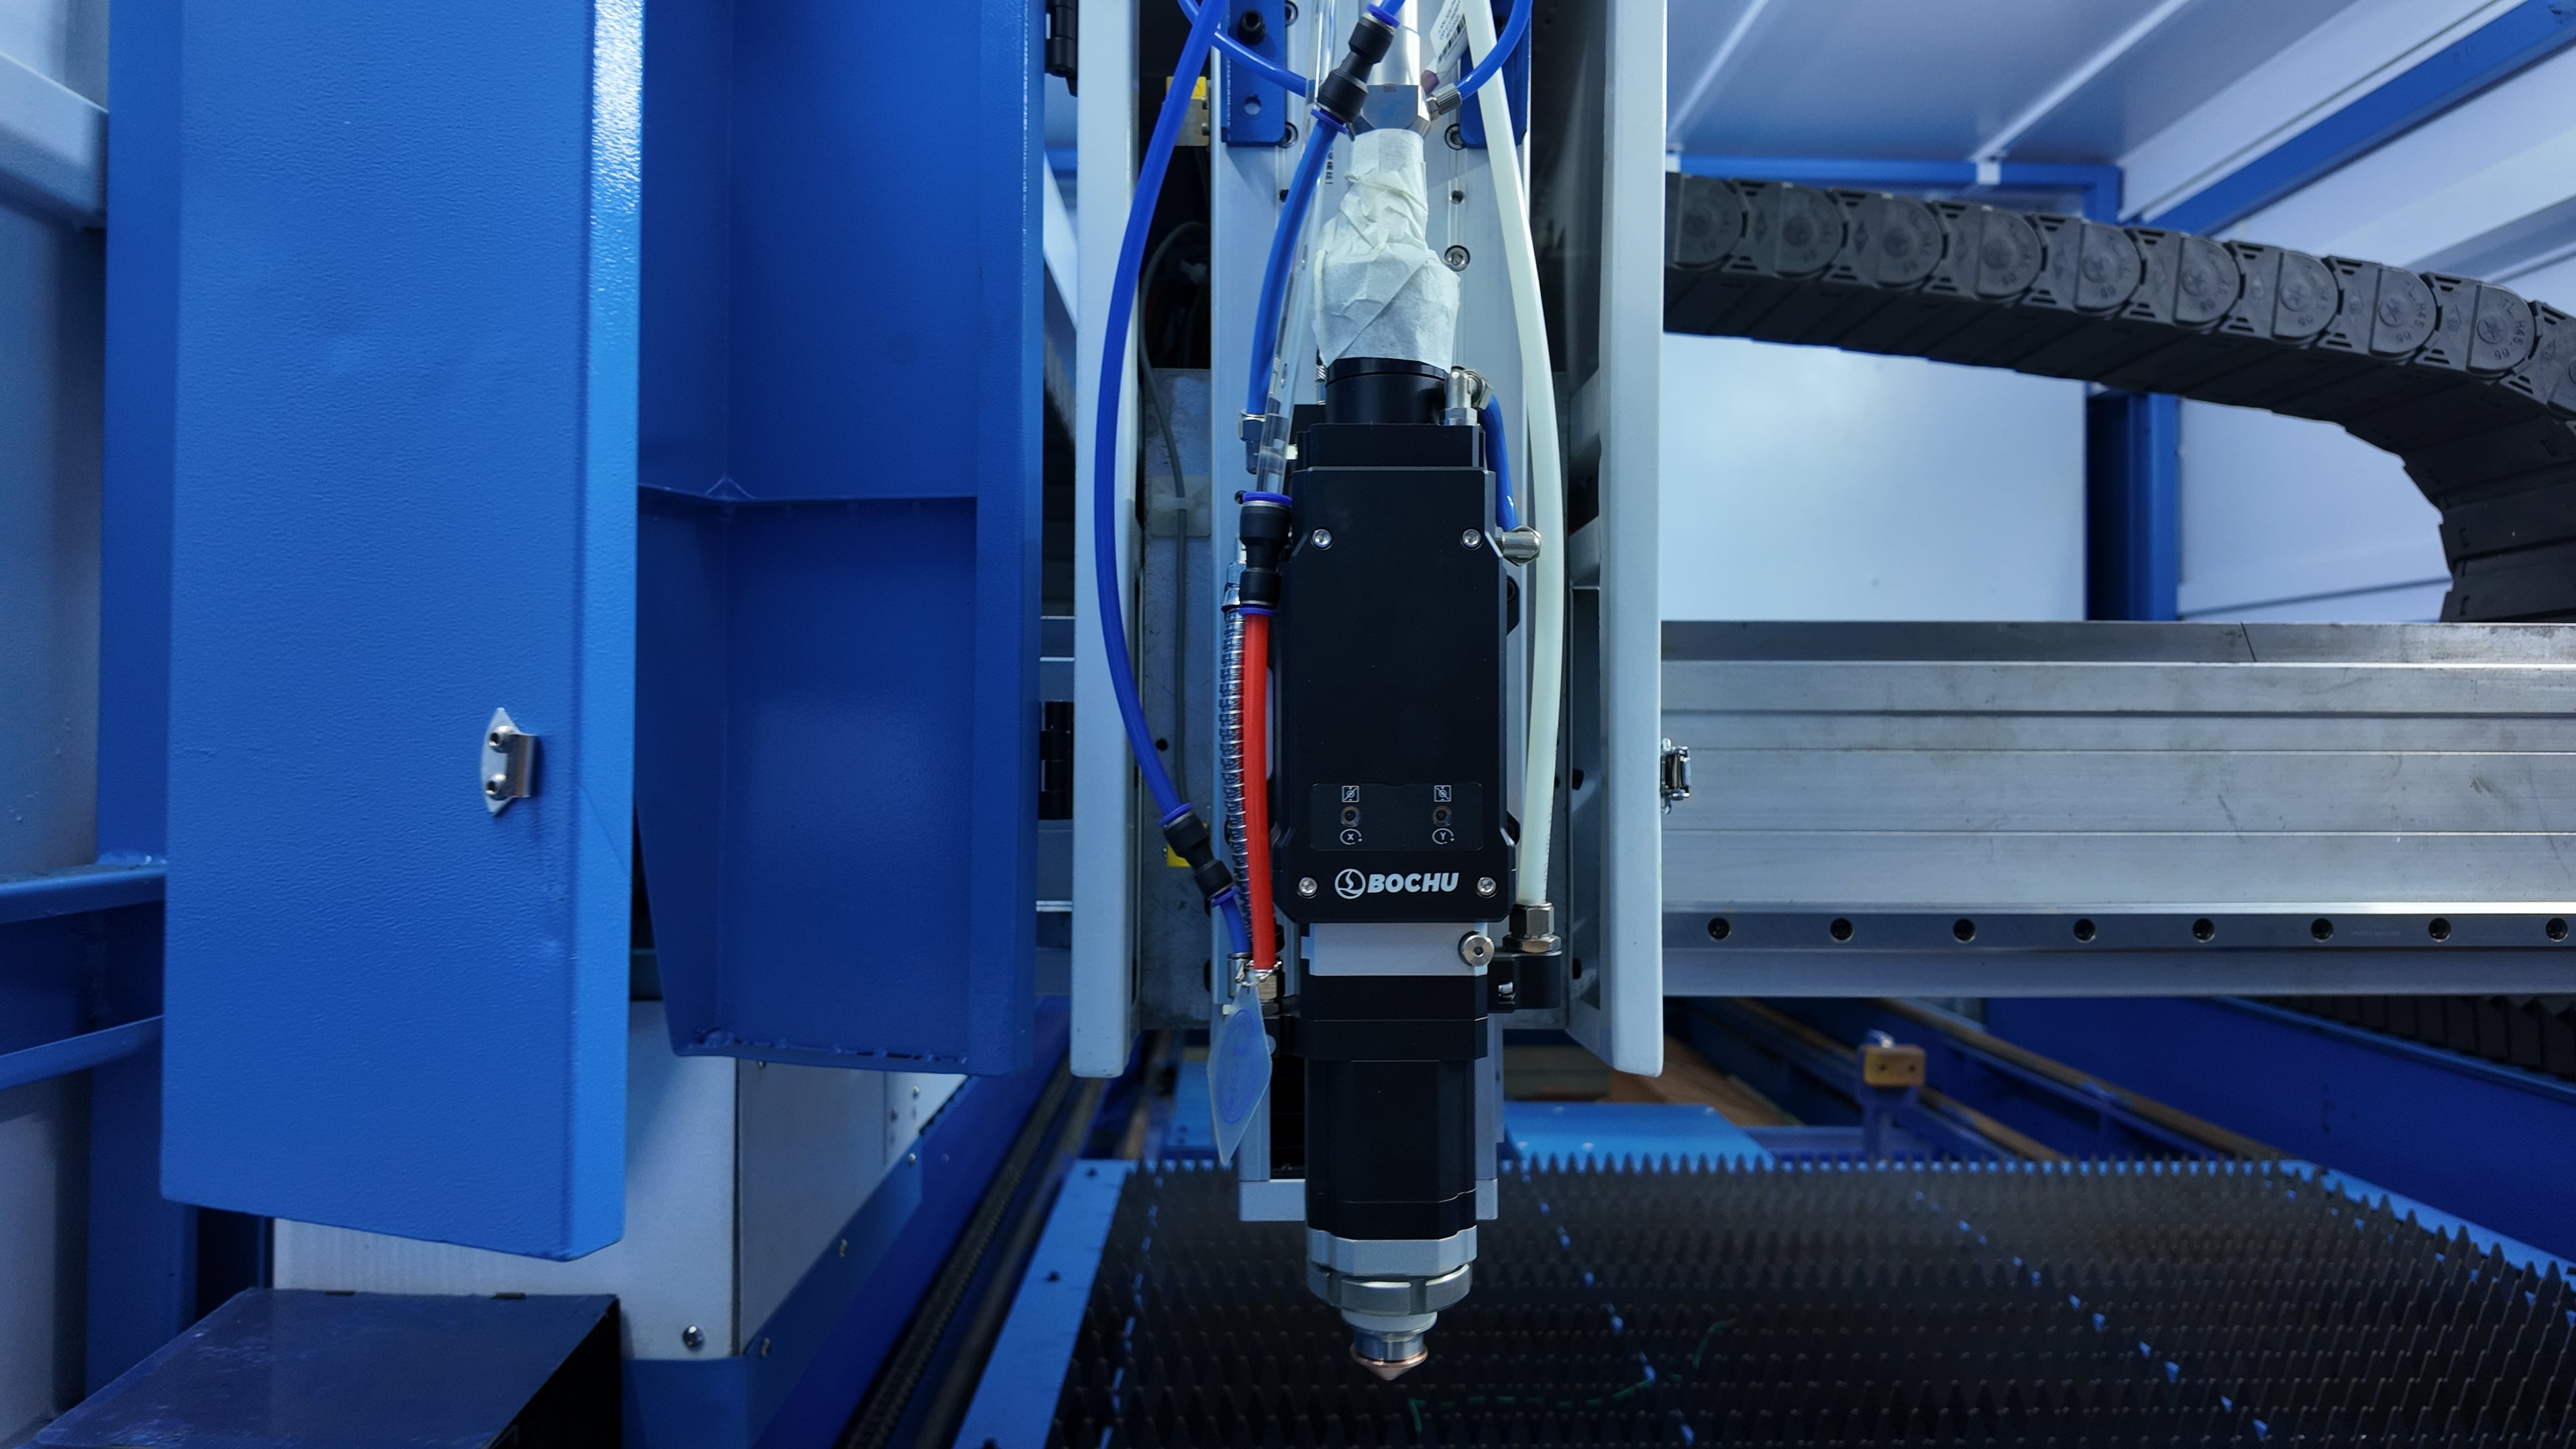
Пре него што се почне било какво фиксирање, корисно је јасно знати шта позиционирање поновљивости представља у свакодневном производу. То је способност машине да стално враћа режућу главу на постављену тачку на радном столу, увек и увек, са само најмањим одступањима.
Чак и мали превидак у томе како се прецизно врати глава може изазвати озбиљне проблеме у прецизној производњи, посебно на деловима који морају да имају чврсте толеранције. Када ваша машина показује нестабилну повтољивост позиционирања, узрок је обично мешавина механичког зноја, грешке на страни контроле и окружења радионице, а не један неуспех.
Механички разлози који одбацују понављање позиционирања
Линеарни водичи или шине који су се издрвали
Одржавање линеарних водича је један од најчешћих криваца лошег позиционирања. Када релсе више не клизу глатко, било од прашине, неуспелог мастивања или дугог сервиса, вагон се не може вратити на исто место. Мале али видљиве грешке се увуче у више поновљених циклуса сечења.
Да бих то решио, увек кажем оператерима да прво провере чистоћу пруга и мачење. У многим случајевима, исправно чишћење и свежа слој мастило може вратити добар део стабилности позиционирања.
Реакција или износ у топчаном виљу
Ако машина прође кроз лопту, реакција је још један велики фактор. С временом се механички прозор повећава, а систем губи своју прецизност када мора да се окрену. Ово директно смањује повтољивост позиционирања, поготово на високим брзинама.
Ако се топловински вит презапремени или замени јединица, често се може вратити тачност.
Проблеми на електричној и серво страни
Проблем кодера на сервомотору
Кодер на сервомотору управља повратном петљицом. Ако се сигнал не поправи или се одвија, машина почиње погрешно да процени где се налази. То се показује као неравномерно понављање позиционирања чак и када је механика у реду.
Обично препоручујем да проверите каблове за енкодер на лабилност или интерференције, јер бука сигнала може лако покварити перформансе позиционирања.
Параметри сервопривода који се не подударају
Неисправна поставка серво може довести до поновљених грешка у позиционирању. Ако вредности убрзања, успоравања или повећања нису подешаване на машину, систем може прескочити или подскочити тамо где треба да се заустави.
У том случају, рекалибрирање параметара серво на смернице произвођача је неопходан потез.
Окружење радионице и како се користи
Температура која се мења
Трпско ширење је лако потцењивати. У продавници у којој се температура често мења, метални делови се мало надувају и смањују. То може да утиче на повтољивост позиционирања током дугих производних серија.
Држење радионице на сталној температури знатно смањује овај проблем.
Вибрације и начин на који је машина монтирана
Машина постављена на неравномерну или тресаву основу осећаће вибрацију у својој прецизности кретања. Чак и мале убоде у поду могу се укупљати у велике грешке позиционирања током непрекидног трчања.
Равноправан, чврст темељ је оно што дуготрајно одржава тачност.
Неисправности контролног система и софтвера
ЦНЦ калибрација се креће
Како године пролазе, систем за управљање може да се одвуче од првобитног калибрације. Резултат је позиционирање команда које машина неисправно извршава.
Редовна калибрација система одржава повтољивост позиционирања на равномерном килу.
Файл или програм је погрешан
Понекад грешка уопште није у машини већ у програму за сечење. Координате које су погрешно постављене или Г-код који је прошао лоше могу учинити да позиционирање изгледа нетачно.
Увек кажем да проверите програмне податке пре него што кривите механичаре.
Како дијагностицирам проблем са поновљеним позиционирањем
Када пратим проблем повтољивости позиционирања, пратим одређени редослед провера:
Прво тестирам механички покрет померајући руком сваку оску како бих осетио њену глаткоћу. Затим гледам серво аларме и сигнале кодера. Након тога прегледавам контролне параметре и коначно потврдим услове у продавници.
Овај упоређени метод брзо открива да ли је грешка у механици, електрици или софтверу.
Често постављана питања
Шта је оно што је учинило да прецизност позиционирања одедном падне?
Унеочаквани губитак је обично последица грешке кодера, лабавог кабела или грешке у систему управљања. Механичко зношење се обично развија полако, а не преко ноћи.
Како могу повећати тачност позиционирања?
Почни тако што ћеш правилно смазати линеарне вође, проверити вредности серво-налагођења и проверити да ли се машина налази на равни основи која није вибрирана.
Да ли се одржавање мења поновљавају позиционирање перформансе?
То је тако. Чишћење шина, проверење реакције и рутинско калибрирање система су оно што одржава тачност стабилном током година.
Закључак
Поновљивост позиционирања ласерског сечања зависи од механичког стања, серво-налагођења, стабилности управљања и околине заједно. Из мог искуства, већина случајева се враћа на зношење, калибрацију која је испала, или основу која није стабилна, а не на једну изоловану грешку.
Држите одржавање и држите систем калибриран, и можете подићи тачност позиционирања са јаком маржином и задржати квалитет сечења стабилан. Ако вас и даље муче проблеми са позиционирањем или вам је потребна техничка помоћ, не брините да се обратите тиму ЈуГАО-а за стручно савете и помоћ у дијагнози.

