





Care sunt unele metode de rezolvare a problemei îndoirii asimetrice a țevilor?
Îndoirea asimetrică a tuburilor este o problemă frustrantă. Tubul se îndoaie neuniform: o parte are unghiul corect, iar cealaltă este excentrică; sau părțile stângă și dreaptă sunt diferite; sau partea frontală și cea dorsală nu sunt consistente. Această problemă este rar cauzată de un singur factor. Am gestionat numeroase astfel de cazuri și, mai jos, am enumerat unele cauze frecvente și metodele corespunzătoare de diagnosticare.
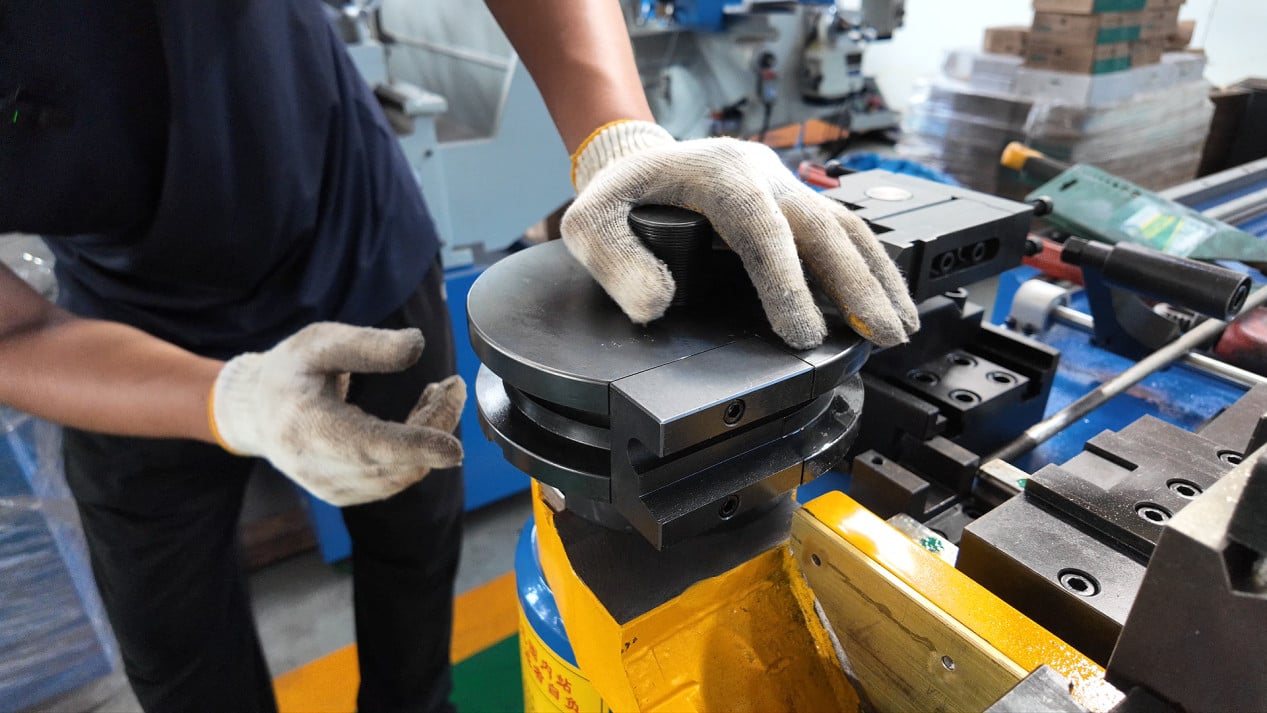
I. Asimetria cauzată de probleme la fixare
Dacă tubul nu este fixat în mod sigur, în timpul îndoirii o parte va suferi o forță mai mare, în timp ce cealaltă parte alunecă — aceasta este cauza cea mai directă a asimetriei.
Forța de strângere neuniformă pe ambele părți ale matriței de strângere va trage țevaa către o parte; suprafețele uzate de strângere vor duce la o distribuție neuniformă a forței de strângere; cursa insuficientă de strângere va împiedica fixarea completă a țevii.
Verificați dacă uzura suprafeței de lucru a matriței de strângere este uniformă pe ambele părți; dacă presiunea de strângere este echilibrată pe ambele părți; dacă țevaa poate fi rotită manual după strângere—dacă se poate roti, forța de strângere este insuficientă.
II. Asimetrie cauzată de probleme de poziționare
Dacă țevaa nu a fost împinsă complet în poziția corectă în timpul încărcării sau dacă există obiecte străine pe suprafața de poziționare, poziționarea stânga-dreapta a țevii va fi inconstantă. Dacă punctul de pornire al îndoirii este decalat, unghiul rezultat al îndoirii va fi, în mod natural, de asemenea, decalat.
Verificați dacă capătul tubului este perfect aliniat cu suprafața de poziționare; verificați prezența de resturi metalice sau ulei pe suprafața de poziționare; confirmați dacă setarea lungimii de alimentare este corectă. După schimbarea specificațiilor, reconfirmați referința de poziționare; nu presupuneți automat că poziția este aceeași ca la lotul anterior.
III. Asimetrie cauzată de probleme legate de instalarea matriței
Matrița de îndoire, matrița de fixare și matrița anti-crețare nu sunt aliniate sau pozițiile lor de instalare pe partea stângă și cea dreaptă nu sunt identice. În timpul îndoirii, direcția forței aplicate tubului este deviată, ceea ce duce la un unghi asimetric.
Verificați dacă liniile centrale ale matriței de îndoire și ale matriței de fixare sunt aliniate; verificați dacă pozițiile de instalare ale matriței pe partea stângă și cea dreaptă sunt identice; verificați dacă există uzură asimetrică a matriței.
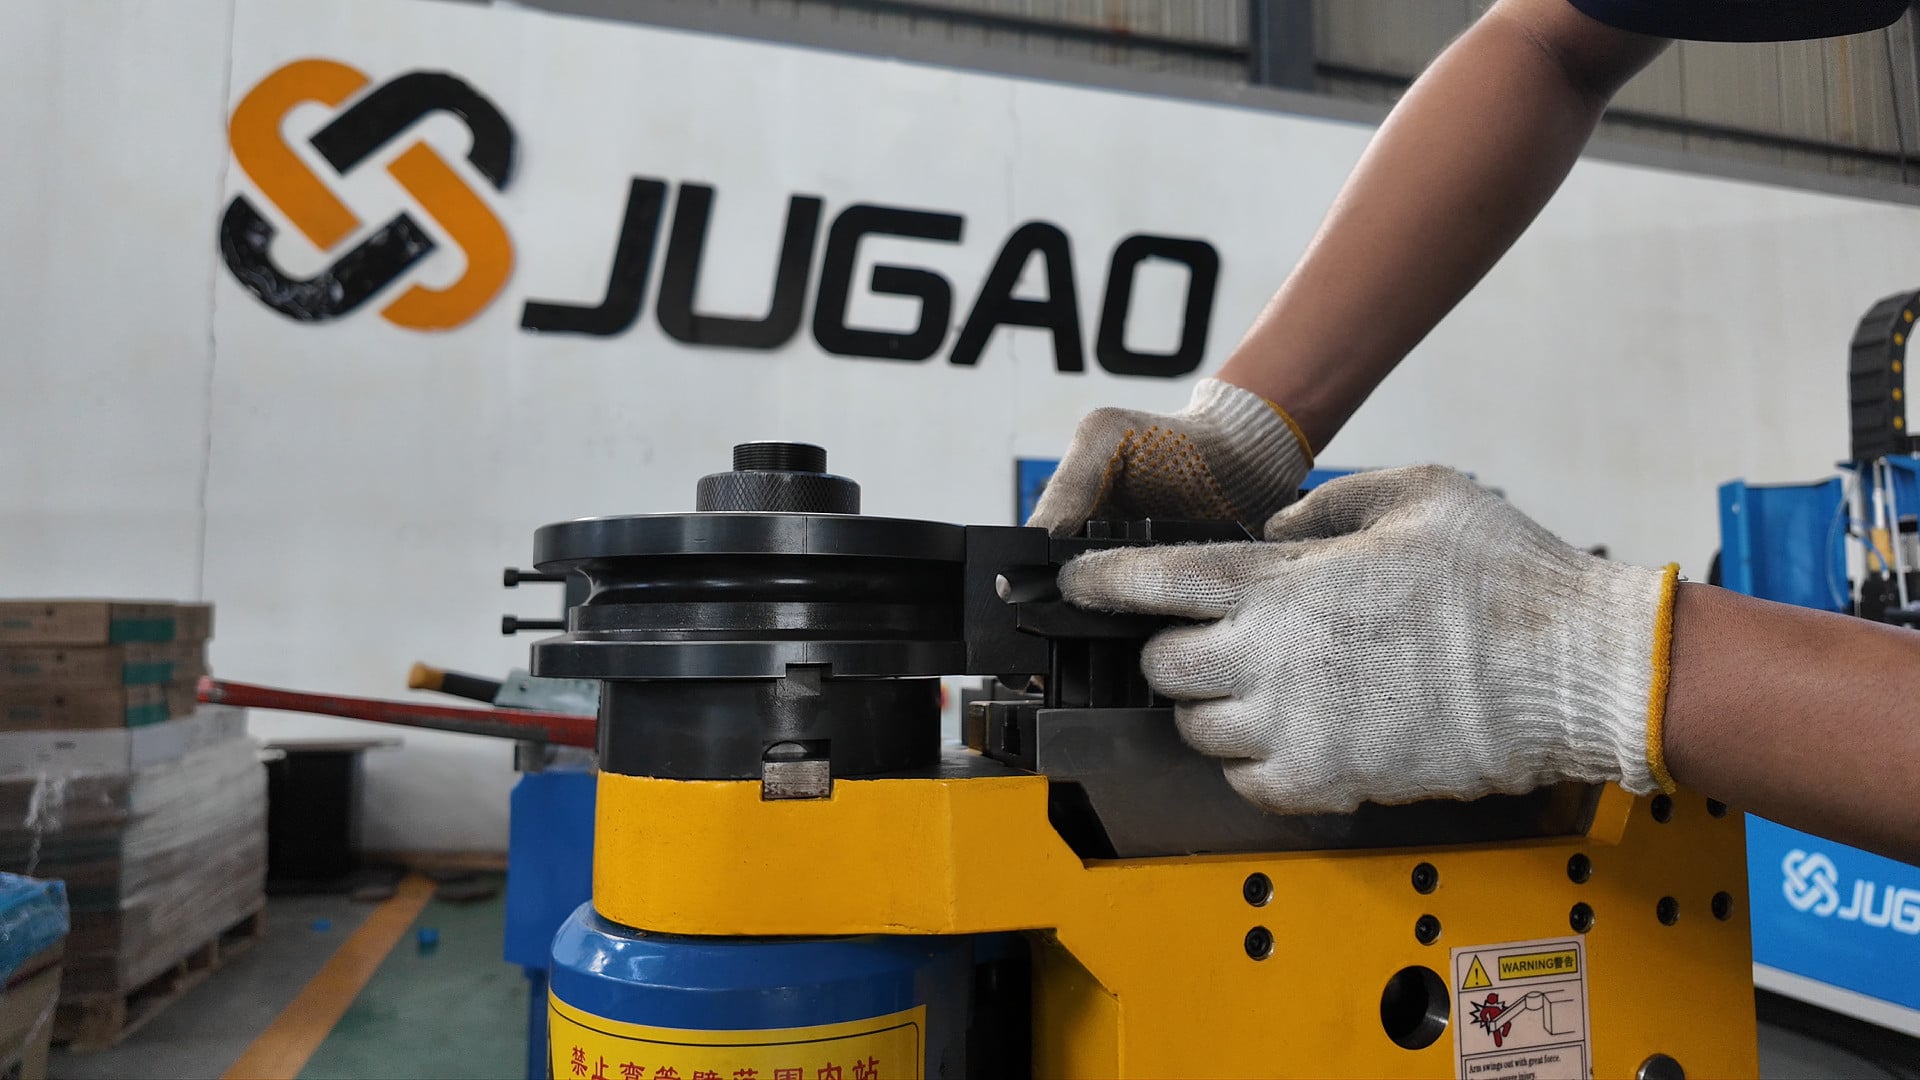
IV. Uzură neuniformă a matriței de îndoire
Dacă o parte a canelurii matriței de îndoire este mai uzată decât cealaltă, forța aplicată tubului în timpul îndoirii va fi orientată spre partea mai puțin uzată, determinând o diferență de unghi.
Observați starea părților stângă și dreaptă ale canelurii matriței de îndoire. Dacă pe una dintre părți apar urme strălucitoare evidente sau caneluri de uzură, aceasta indică o uzură neuniformă. Reparați sau înlocuiți imediat matrița de îndoire.
VI. Grosime neuniformă a peretelui țevii
Grosimea peretelui țevii este distribuită neuniform pe circumferință, fiind mai mare pe o parte decât pe cealaltă. În timpul îndoirii, partea mai groasă întâmpină o rezistență mai mare la deformare, în timp ce partea mai subțire se deformează mai ușor, ceea ce determină îndoirea țevii către partea mai subțire.
Încercați să înlocuiți țeava cu una dintr-un alt lot. Dacă asimetria dispare după înlocuirea țevii, este probabil ca problema să provină din materialul însuși. Comunicați cu furnizorul pentru a confirma domeniul de toleranță al grosimii peretelui țevii.
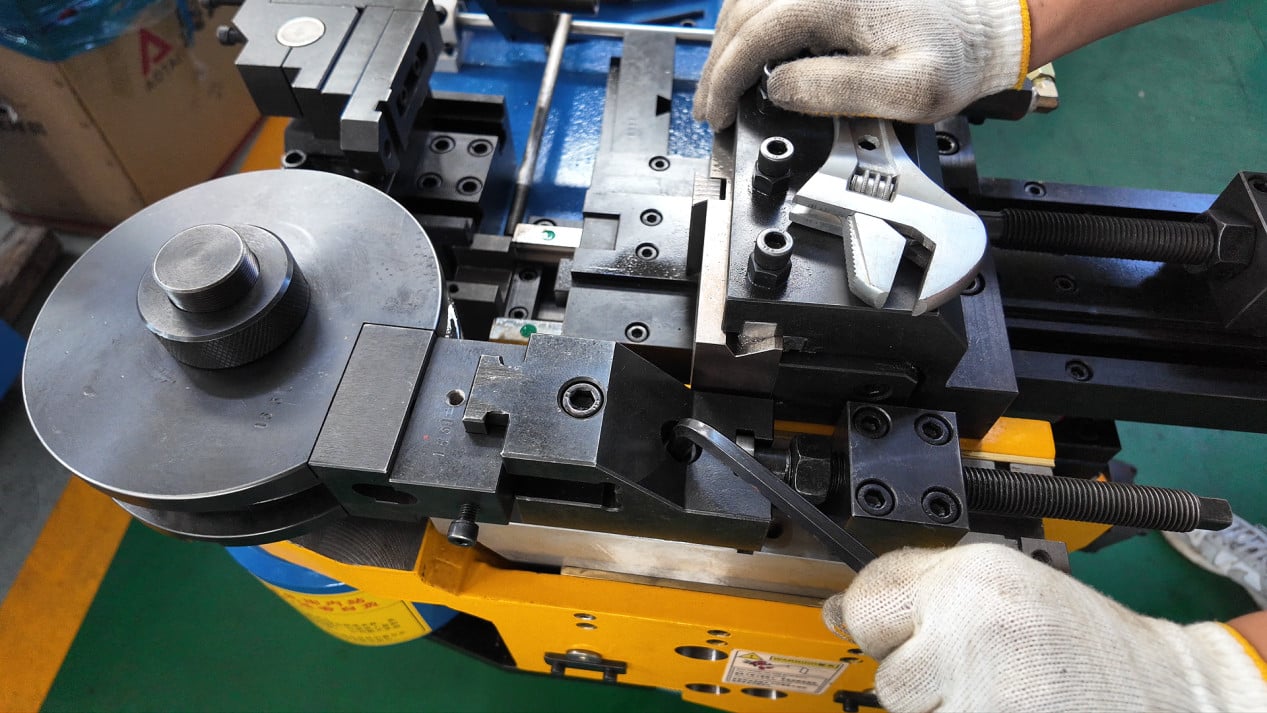
VI. Deviere a axului de alimentare sau a axului de rotație
Pentru racordurile de ţevi cu mai multe îndoieli, abaterile în lungimea de alimentare şi în unghiul de rotaţie dintre fiecare îndoială vor determina deviaţii ale îndoirilor ulterioare. Aceste abateri se acumulează în îndoirile ulterioare, ducând în final la asimetria generală a ţevii.
Verificaţi repetabilitatea axelor de alimentare şi rotaţie. Utilizaţi un indicator cu cadran pentru a măsura distanţa reală de deplasare comparativ cu valoarea setată. Dacă retroalimentarea encoderului nu corespunde poziţiei reale, efectuaţi recalibrarea.
VII. Ordine sugerată pentru depistarea defecţiunilor
În primul rând, confirmaţi că ţeava este împinsă complet în poziţie şi că forţa de strângere este suficientă — aceasta este cea mai simplă etapă, dar şi cea mai uşor de ignorat.
Verificaţi în continuare dacă uzura suprafeţei de lucru a matriţei de strângere este uniformă pe ambele părţi şi dacă există semne de uzură unilaterală în canelura matriţei de îndoire.
Încercaţi o ţeavă de aceeaşi specificaţie, dar dintr-un alt lot, pentru a elimina posibilitatea unei grosimi neuniforme a materialului.
Dacă toate elementele de mai sus sunt normale, verificați dacă există abateri în precizia de poziționare a axului de alimentare și a axului rotativ.
Un detaliu ușor de neglijat
Dacă asimetria apare doar la un anumit unghi de îndoire, în timp ce celelalte unghiuri sunt normale, problema se află adesea în montarea sau poziționarea matriței corespunzătoare acelui unghi de îndoire. Dacă toate îndoirile sunt asimetrice, acest lucru poate indica o problemă legată de echilibrul stânga-dreapta general al mașinii, cum ar fi forța neuniformă de strângere a șuruburilor de ancorare de pe ambele părți sau o bază a mașinii care nu este perfect orizontală.
Când întâlniți probleme de asimetrie, ați observat dacă aceasta apare doar la un anumit unghi sau este prezentă la toate îndoirile? Această caracteristică poate ajuta la limitarea domeniului de diagnosticare. Suntem deschiși discuțiilor.

