





Por que os problemas de temperatura nas máquinas de dobragem de tubos levam a defeitos na dobragem?
A questão da temperatura na curvatura de tubos é, na verdade, bastante sutil. Você pode ter um programa impecável e ferramentas perfeitas, ainda assim os tubos curvados saem incorretos — o primeiro lote está correto, enquanto o segundo está fora das especificações; peças produzidas pela manhã passam na inspeção, mas aquelas fabricadas à tarde saem da tolerância. Frequentemente, o problema não é uma falha na máquina; é a influência silenciosa da temperatura.
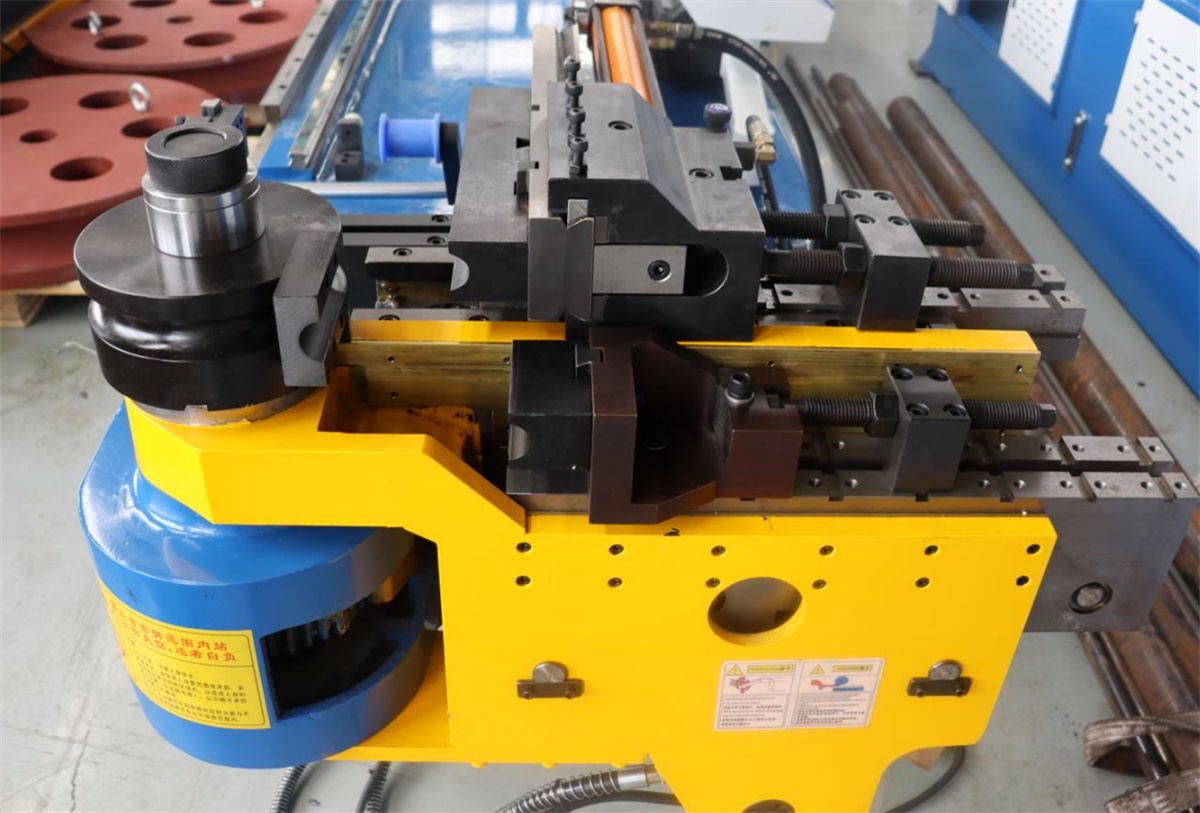
I. Expansão Térmica do Metal
Durante o processo de dobragem, o próprio tubo aquece gradualmente devido à deformação e ao atrito. À medida que a temperatura aumenta, o metal se expande, causando alterações mínimas na distribuição da espessura da parede, no diâmetro e até mesmo no comprimento. Embora essas alterações possam ser desprezíveis no caso do aço, o impacto da expansão térmica é muito mais acentuado no alumínio.
Para tornar a situação ainda mais complexa, as características de recuperação elástica do material diferem entre os estados quente e frio. Ao utilizar exatamente o mesmo programa, um tubo frio pode produzir o ângulo perfeito, enquanto um tubo quente pode apresentar recuperação elástica insuficiente ou excessiva. Isso explica por que a qualidade do tubo varia ao longo do tempo na mesma máquina: tanto a temperatura ambiente quanto a temperatura do material sofreram alterações.
II. Temperaturas variáveis das ferramentas
Ocorre atrito constante entre o tubo e as ferramentas durante a curvatura. Após um determinado número de curvas, as temperaturas da matriz de curvatura, da matriz de fixação e do mandril aumentam gradualmente. À medida que as ferramentas aquecem, a dinâmica de contato entre o tubo e as ferramentas muda.
Isso pode levar a problemas como arranhões na superfície do tubo (marcas de arrasto), resistência à curvatura irregular e degradação do lubrificante de curvatura na interface de contato. Esses problemas raramente aparecem imediatamente; tendem a surgir gradualmente após um período de operação, e os operadores frequentemente não os associam à temperatura das ferramentas.
III. A Temperatura do Óleo Hidráulico Afeta Diretamente a Força de Curvatura
O óleo hidráulico atua como meio de transmissão de potência nas dobradeiras hidráulicas de tubos. Alterações na temperatura do óleo modificam sua viscosidade, afetando assim a eficiência da transmissão de pressão no sistema.
Quando a temperatura do óleo é baixa, o óleo fica viscoso e o sistema responde lentamente; as ações de fixação e dobramento podem perder precisão. Por outro lado, quando a temperatura do óleo é alta, o óleo se torna mais fluido, o que aumenta as perdas internas por vazamento e impede a manutenção da pressão, podendo resultar em força insuficiente de dobramento. Consequentemente, o ângulo de dobramento desvia — ficando maior ou menor do que o desejado.
Durante a produção contínua e prolongada, a temperatura do óleo aumenta progressivamente. Se não for controlada, essa temperatura pode ultrapassar a faixa ideal; isso não só compromete a precisão, mas também acelera o envelhecimento das vedações.
IV. Impacto sazonal da temperatura ambiente
As temperaturas nas oficinas variam entre inverno (frio) e verão (quente), e essas mudanças ambientais afetam as máquinas de dobramento de tubos.
Durante a partida a frio no inverno, as folgas entre os componentes da máquina são menores devido à baixa temperatura, e o óleo hidráulico é mais viscoso. Se a produção em massa começar sem um período de aquecimento prévio, a qualidade dos primeiros tubos dobrados pode diferir daquela dos tubos produzidos posteriormente.
Alguns operadores habitualmente fazem a máquina funcionar sem carga por dez a quinze minutos após a inicialização, aguardando a estabilização da temperatura antes de iniciar o trabalho. Trata-se de uma prática adequada.
V. Métodos para controle de temperatura
Após ligar a máquina diariamente, deixe-a funcionar sem carga por um período para elevar a temperatura do óleo hidráulico e atingir o equilíbrio térmico entre os componentes antes de iniciar a produção formal.
Durante a produção em massa contínua, monitore o indicador de temperatura do óleo. Se a temperatura do óleo permanecer constantemente elevada, verifique o sistema de refrigeração: certifique-se de que o ventilador de refrigeração está operando e de que o trocador de calor do óleo não está obstruído.
A seleção do óleo adequado para dobramento de tubos também é crucial. Diferentes graus de óleo possuem faixas de temperatura aplicável variáveis; escolher um óleo adequado ao seu ambiente de produção específico garante um desempenho de lubrificação mais consistente.
Para produção de alta precisão, considere instalar equipamentos de ar-condicionado ou ventilação na oficina, a fim de minimizar o impacto das flutuações da temperatura ambiente sobre a máquina.
VI. Métodos para Monitoramento Diário
O manômetro de temperatura do óleo serve como ferramenta de referência direta; monitorar a estabilidade da temperatura ajuda a avaliar o desempenho do sistema de refrigeração. Se a temperatura permanecer elevada, inspecione o sistema de refrigeração quanto a obstruções e verifique se o ventilador está funcionando corretamente.
Os operadores também podem avaliar a temperatura de peças em movimento durante a operação — por exemplo, ao trocar moldes ou ajustar equipamentos. Se surgir uma correlação clara entre a qualidade da curvatura de tubos e fatores como tempo ou temperatura do ar, é muito provável que a temperatura esteja afetando a precisão.
Registre e compare conjuntos de dados — incluindo temperatura ambiente, temperatura do óleo, tempo de funcionamento da máquina e qualidade da curvatura de tubos — para identificar padrões.

