





Waarom kan mijn lasersnijder geen metalen plaat doorknippen?
Problemen waarbij een lasersnijder het niet lukt om door een metalen plaat te snijden, behoren tot de meest voorkomende uitdagingen waarmee machinisten dagelijks te maken hebben. Wanneer het apparaat plotseling moeite heeft met het doorsnijden van het werkstuk, gebieden overlaat die het nooit voltooit of randen produceert met een slechte afwerking, bent u zeker niet de enige. Uit mijn ervaring blijkt dat dit soort problemen meestal voortkomen uit verschillende oorzaken: onvoldoende laseruitvoer, verkeerde snijinstellingen, een verstopte mondstuk, problemen met de optiek of een hulpgas dat niet correct functioneert. Hieronder bespreek ik de belangrijkste redenen waarom een snijder het niet lukt om door een metalen plaat te snijden, evenals de praktische controles die snijden snel weer normaal doen verlopen.
Veelvoorkomende oorzaken waarom een snijder het niet lukt om door een metalen plaat te snijden
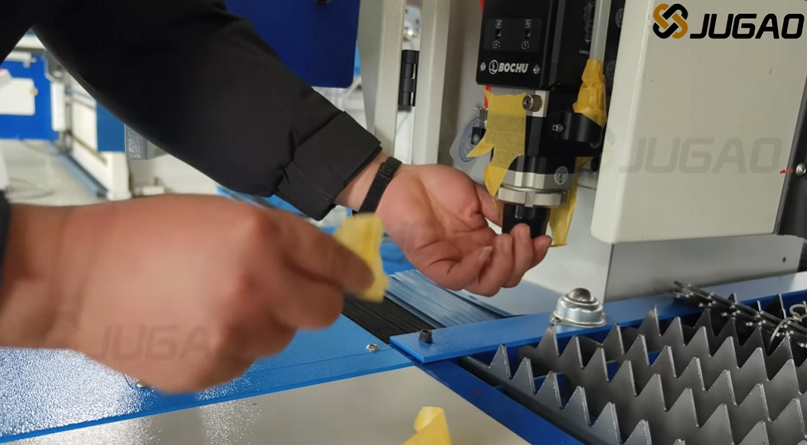
Onvoldoende sterke laseruitvoer
Het eerste wat ik onderzoek, is of de bron daadwerkelijk het vermogen levert dat het zou moeten leveren. Naarmate de machine ouder wordt, verliezen de lasercomponenten langzaam aan kracht, en neemt ook het snijvermogen af.
Typische waarschuwingstekens zijn:
De snede gaat niet volledig door
Extra buren vormen zich langs de randen
De snijsnelheid daalt merkbaar
Dikker materiaal wordt zeer moeilijk te verwerken
Wanneer een machine eerder hetzelfde plaatmateriaal probleemloos verwerkte, maar dat nu niet meer kan, is een versleten lasersbron een sterke verdachte.
Verkeerde snijinstellingen
Instellingen die niet correct zijn, vormen een andere belangrijke reden waarom een snijmachine plaatstaal niet volledig doorknipt zoals het zou moeten.
De waarden die dubbel gecontroleerd moeten worden, zijn:
Hoeveel laserkracht wordt gebruikt
De snijsnelheid
De puls frequentie
De focuspositie
De druk van het hulpgas
Een minieme verandering in een van deze waarden kan het gehele werk verstoren, vooral bij roestvrij staal of zwaar koolstofstaalplaat.
Een verstopte of beschadigde mondstuk
Het mondstuk leidt het hulpgas naar het snijpunt. Zodra het vuil raakt of van vorm verandert, stroomt het gas niet meer gelijkmatig.
Typische problemen die u zult zien zijn:
De straal dringt niet volledig door
Snijkanten zien er ruw uit
Veel slak blijft op het onderdeel zitten
De snijbreedte blijkt ongelijkmatig te zijn
Nauwlettend toezicht houden op de mondstuk is onderdeel van het behouden van de beste snijkwaliteit.
Een vervuilde beschermende lens
Wanneer de beschermende lens niet schoon is, absorbeert deze een deel van de laserstraal, waardoor minder energie daadwerkelijk op het materiaal terechtkomt.
Ik kijk meestal direct naar de lens zodra ik zie:
De snijefficiëntie neemt af
Er ontstaat meer warmte dan normaal
Brandplekken verschijnen op het materiaal
De snijbewerking stopt zonder waarschuwing
Meestal lost het schoonmaken van de lens of het plaatsen van een nieuwe lens het probleem op.
Een stapsgewijs plan om doorsnijproblemen op te lossen Stap 1: Bevestig de materiaalspecificaties
Voordat ik enige instelling aanpas, bepaal ik eerst welk type materiaal ik gebruik en hoe dik het is.
Let op de volgende punten:
De materiaalkwaliteit
De plaatdikte
De staat van eventuele oppervlaktecoating
Hoe vlak het materiaal is
Sommige gecoate of glanzende materialen gedragen zich anders dan gewone platen en vereisen specifieke instellingen.
Stap 2: Controleer de laseruitvoer
Roep de diagnosefunctie van de machine op of plaats een vermetersensor in de lichtbundel om de werkelijke uitvoer te meten.
Wanneer het gemeten getal duidelijk onder de nominale waarde ligt:
Inspecteer de laserbron
Controleer de optische componenten
Bekijk de onderhoudslogboeken
Minder vermogen betekent dat de bundel zijn doordringingskracht verliest.
Stap 3: Controleer de focuspositie
Een onjuiste focusinstelling is één van de meest voorkomende oorzaken van mislukte sneden.
Om de focus juist in te stellen:
Voer een focus-test uit
Vergelijk de snijbreedtes
Verplaats het brandpunt zodat het overeenkomt met de dikte van de plaat
Sla de parameters op die u hebt gekozen
Een juiste focus plaatst de volledige energie van de straal precies daar waar het materiaal moet splijten.
Stap 4: controleer de spuitmond zorgvuldig
Verwijder de spuitmond en onderzoek deze zorgvuldig.
U controleert op:
Spatselopbouw
Vervorming
Verstopte openingen
Verkeerde uitlijning
Vervang elke beschadigde spuitmond onmiddellijk, zodat het gas weer gelijkmatig kan stromen.
Stap 5: Controleer de druk van het hulpgas
Het hulpgas blaast gesmolten metaal uit de snijgroef, en deze taak is van groot belang.
Om het beste resultaat te bereiken:
Controleer de zuiverheid van het gas
Controleer de drukinstellingen
Inspecteer de gastoegangsleidingen
Zorg ervoor dat de drukregelaars correct functioneren
Als de gasdruk te laag is, blijven sneden vaak onvoltooid en vormt zich slak aan de randen.
Stap 6: Reinig de optische onderdelen
Vuile optische onderdelen laten minder van de laserstraal door, waardoor het snijvermogen afneemt.
Ga na en veeg af:
De beschermende lenzen
De collimerende lenzen
De focuslenzen
De oppervlakken van het laserraam
Gebruik uitsluitend de reinigingsproducten die door de fabrikant zijn goedgekeurd; anders kunt u de coating op de optische onderdelen krassen.
Onderhoudsgewoontes die snijfouten voorkomen voordat ze ontstaan Voer dagelijks machine-inspecties uit
Het loont om dagelijks te controleren:
De toestand van de mondstukken
Hoe schoon de lens is
De gasdruk
De status van het koelsysteem
Korte controles als deze detecteren problemen vroegtijdig, voordat ze de werksnelheid kunnen vertragen.
Zorg dat het koelsysteem goed blijft functioneren
Als de machine te heet draait, verliest de laser vermogen en kunnen gevoelige onderdelen beschadigd raken.
Let op:
De watertemperatuur
De kwaliteit van de koelvloeistof
Hoe de chiller functioneert
De waterdebieten
Stabiele koeling zorgt ervoor dat het snijvermogen van begin tot eind constant blijft.
Houdt u zich aan het aanbevolen onderhoudsschema
Een vast onderhoudsritme volgen houdt de machine op zijn hoogste prestatieniveau.
De belangrijke werkzaamheden zijn:
De optische onderdelen schoonmaken
De filters vervangen
De kabels inspecteren
De servosystemen controleren
De snijkop kalibreren
Vroegtijdig onderhoud van de machine vermindert verrassende stilstanden aanzienlijk.
Veelgestelde vragen Waarom kan mijn lasersnijder geen metalen plaat doorsnijden, zelfs niet bij vol vermogen?
Werken bij vol vermogen garandeert niet dat de snede lukt. Een vuile lens, een verkeerde focusinstelling, een te lage gasdruk of een defecte mondstuk kunnen allemaal voorkomen dat de laserstraal volledig doordringt.
Hoe vaak moet ik de beschermlens schoonmaken?
Hoe vaak u hem schoonmaakt, hangt af van hoe vaak u de machine gebruikt en wat u snijdt. Bij zware productie controleer ik de lens elke dag en maak ik hem schoon zodra u vuil kunt zien.
Kan een lage assist-gasdruk onvolledige sneden veroorzaken?
Ja. Als de assist-gasdruk onvoldoende is, wordt het gesmolten metaal niet zoals het hoort weggeblazen, waardoor de snede onvoltooid blijft, slak ontstaat en de randen ruw worden.
Conclusie
Zodra een snijder stopt met het doorsnijden van plaatmetaal, ligt de oorzaak meestal verborgen in het laservermogen, de snijsinstellingen, de focus, de mondstuk, de druk van het hulpgas of de optiek. Werk de controles in een vaste volgorde af en voer regelmatig onderhoud uit, dan vindt u de oorzaak snel en is de machine weer correct aan het snijden.
Regelmatige inspecties, correct afgestemde instellingen en preventief onderhoud zorgen ervoor dat lasersnijden betrouwbaar blijft. Als u ooit hulp nodig hebt bij het oplossen van een snijprobleem of bij het afstemmen van de machine, neem dan contact op met het technische team van JUGAO; zij bieden u professionele begeleiding.

