





Wat veroorzaakt verlies van laserkracht tijdens snijbewerkingen?
Verlies van laserkracht kan de snijefficiëntie, precisie en totale productie in de metaalbewerking sterk negatief beïnvloeden. Als uw lasermachine plotseling moeite heeft met het doordringen van materiaal, ongesneden plekken achterlaat of langzamere snijsnelheden dwingt, moet u begrijpen wat hierachter zit. In dit artikel geef ik een overzicht van de belangrijkste factoren die leiden tot verlies van laserkracht en bied ik praktisch advies voor probleemoplossing. Behandel deze factoren adequaat en operators kunnen de optimale prestaties herstellen, de nauwkeurigheid behouden en onnodige stilstandtijd verminderen — wat resulteert in schone sneden en soepele werking op talloze plaatmetaalmaterialen.
De gebruikelijke oorzaken van verlies van laserkracht
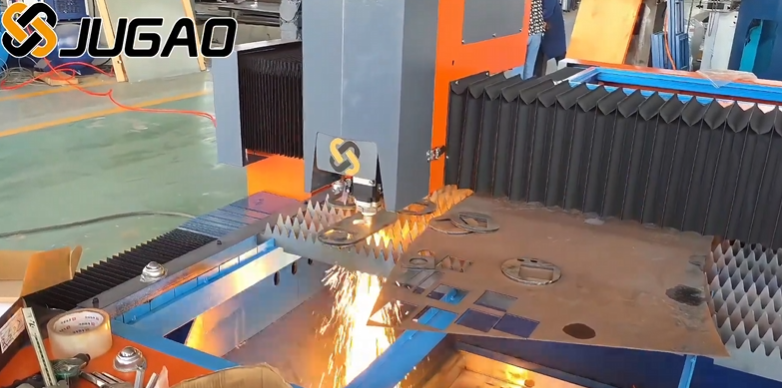
Een versleten lasersource
Laserbuizen en vezelbronnen verliezen met de tijd hun efficiëntie. Een lagere uitvoerkracht beïnvloedt direct de snijprestaties, vooral bij dikker of reflecterend materiaal.
Vuile of misuitgelijnde optica
Verontreinigde spiegels, lenzen of beschermglas verminderen de hoeveelheid laserenergie die daadwerkelijk het werkstuk bereikt. Onderdelen die misuitgelijnd zijn, verminderen de werkkerkracht nog verder en kunnen ongelijkmatige sneden veroorzaken.
Een defect koelsysteem
Oververhitting verlaagt de laseruitvoer en kan mogelijk een ingebouwde verminderingsfunctie activeren. Controleer de koelvloeistofstroming, de waterkwaliteit en de werking van de chiller om ervoor te zorgen dat de laser optimaal blijft functioneren.
Problemen met de elektrische voeding
Spanningspieken of een onstabiele stroomvoorziening kunnen de laseruitvoer tijdelijk verlagen. Zorg ervoor dat de voeding stabiel en krachtig genoeg is voor betrouwbare werking.
Reflecterend of gecoat materiaal
Zeer reflecterende metalen zoals aluminium of koper kunnen de laserenergie terugkaatsen, waardoor het effectieve snijvermogen afneemt en vermogensverlies optreedt.
Problemen met het hulpgas
Lage druk, het verkeerde gastype of verstopte mondstukken kunnen de materiaalafvoer belemmeren en de snijweerstand verhogen, waardoor de laser zwakker lijkt dan hij in werkelijkheid is.
Een stapsgewijze methode voor probleemoplossing
Stap 1: Meet het laseruitgangsvermogen
Gebruik diagnosehulpmiddelen of de ingebouwde software om het werkelijke laservermogen te controleren. Vergelijk dit met het opgegeven uitgangsvermogen.
Stap 2: Controleer en reinig de optische onderdelen
Reinig regelmatig de lenzen, spiegels en beschermglas. Stel de optische onderdelen bij indien nodig, zodat zo veel mogelijk energie het werkstuk bereikt.
Stap 3: Controleer het koelsysteem
Controleer de waterstroom, de temperatuur en de kwaliteit van de koelvloeistof. Vervang of stel het koelsysteem bij als de laser te heet draait.
Stap 4: Bevestig dat de elektrische voeding stabiel is
Zorg ervoor dat de stroomvoorziening voldoet aan de vereisten voor spanning en stroom. Houd rekening met overspanningsbeveiliging en afzonderlijke stroomkringen.
Stap 5: Controleer de snijparameters
Stel de focuspositie, de voedsnelheid en de pulsinstellingen in op basis van het materiaaltype en de dikte. Onjuiste instellingen kunnen net zo goed lijken op stroomverlies.
Stap 6: Controleer de hulpgasvoorziening
Controleer het gastype, de druk en de toestand van de mondstukken. Een juiste gasstroom zorgt voor efficiënte materiaalafvoer en stabiel snijden.
Stappen om het probleem te voorkomen
Houd regelmatig onderhoud bij
Plan regelmatige inspecties van de laserbron, de optica, het koelsysteem en het gasstelsel, zodat de prestaties niet langzaam achteruitgaan.
Train de operators
Leer operators om de vroege signalen van verminderd laservermogen te herkennen en om setup, reiniging en parameteraanpassingen op de juiste manier uit te voeren.
Denk Na Over Het Materiaal
Pas de instellingen aan voor reflecterend of gecoat materiaal om het verloren laserenergie te compenseren, zodat sneden niet onvolledig blijven.
Veelgestelde vragen
Waarom verliest mijn laser vermogen bij het snijden van dik metaal?
Dik of reflecterend metaal vereist een hogere energiedichtheid. Vermindering van het laservermogen kan worden veroorzaakt door versleten laseroutput, vuile optica of onjuiste snijinstellingen.
Hoe vaak moeten de laseroptica worden gereinigd?
Afhankelijk van het gebruiksfrequentie van de machine en de materialen die u snijdt, moet u de lenzen en spiegels minstens één keer per week reinigen, en vaker in drukke of stoffige werkplaatsen.
Kunnen problemen met het koelsysteem leiden tot verminderd laservermogen?
Ja. Zwakke waterstroom, hoge temperatuur of vervuilde koelvloeistof kunnen de laser-efficiëntie verlagen en automatische verminderingen van het laservermogen activeren.
Hoe merk ik dat de laserbron zelf is versleten?
Bekijk hoe de snijprestaties zich in de loop van de tijd ontwikkelen, lees de vermoeidheidsgegevens en vergelijk deze met de specificaties van de fabrikant. Een langzame, gestage daling wijst op slijtage van de lasersbron.
Conclusie
Het begrijpen van de oorzaken van lasersvermogensverlies is essentieel om de snijkwaliteit, efficiëntie en levensduur van de machine op peil te houden. Regelmatige controles van de lasersbron, de optiek, de koeling, de elektrische voeding en het hulpgas, samen met juiste snijinstellingen, kunnen vermogensverliesproblemen voorkomen of oplossen. Met deze probleemoplossingsstappen kunnen operators de volledige prestaties herstellen, schone sneden garanderen en stilstand tot een minimum beperken. Voor meer advies of ondersteuning kunt u contact opnemen met het technische team van JUGAO om uw lasersnijoperaties te optimaliseren en de machine op topniveau te laten functioneren.

