





Ლაზერული სვლის მანქანებზე რომელი შემოწმებები ტარდება საწარმოდან გამოსვლამდე?
Ლაზერული სველის მანქანის წარმოების დასრულებასა და მის გამოყენებას კლიენტის საწარმოში არსებობს მნიშვნელოვანი ეტაპი: გადაცემამდე შემოწმება.
Ლაზერული სველვის მანქანების შეძენის დროს ბევრი საწარმო ყურადღებას ამახსოვრებს ლაზერის სიმძლავრეს, სველვის სიჩქარეს, მოწყობილობის კონფიგურაციას და ფასს. თუმცა, მანქანის შესაძლებლობა სტაბილურ წარმოებაში შესვლელის გარდა მისი სრული შეკრება, ელექტროსისტემა, ლაზერული სისტემა, მოძრაობის მეхანიზმი და ფაქტობრივი სველვის შედეგი ასევე მნიშვნელოვანია.
Ასე რომ, რა კონკრეტულად იკვლევება ლაზერული სველვის მანქანის საწარმოდან საბოლოო გამოტანამდე?
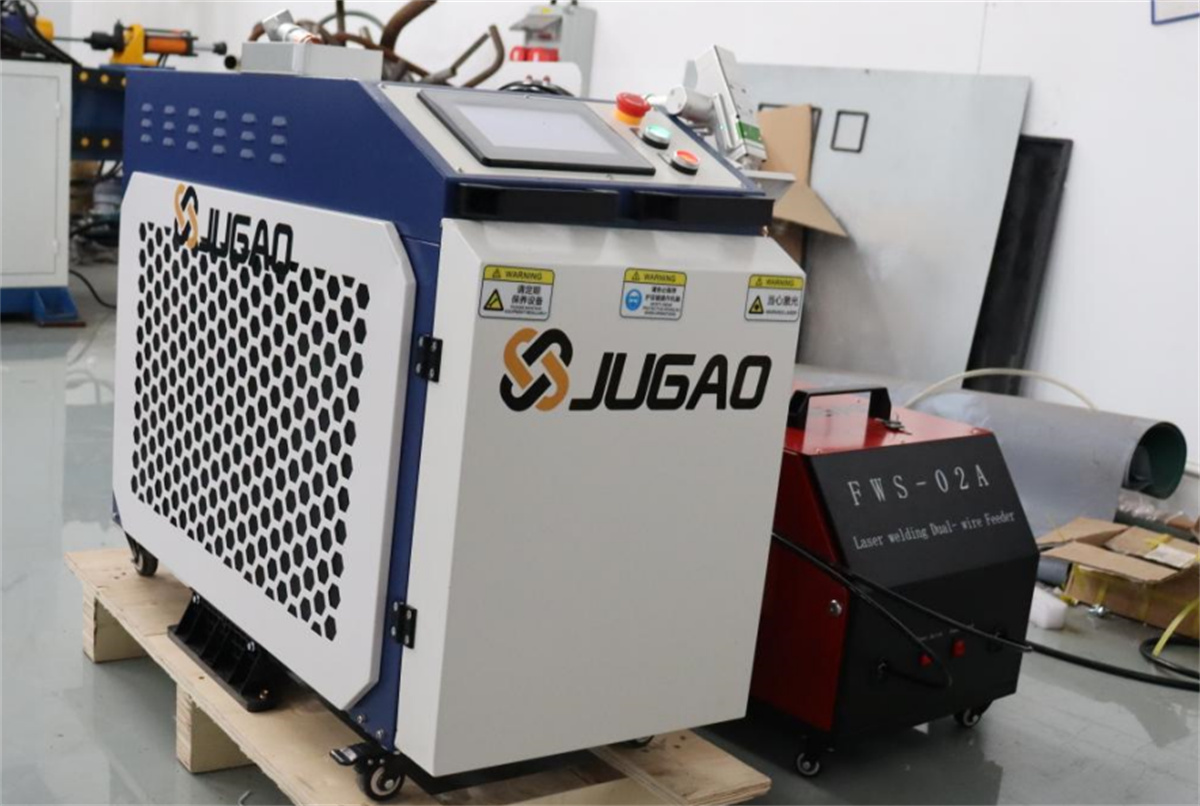
Რატომ არის აუცილებელი გადაცემამდე შემოწმება ლაზერული სველვის მანქანებისთვის?
Ლაზერული სველვის მოწყობილობა არ არის ერთეული, დამოუკიდებელი მოწყობილობა.
Სრული ლაზერული სველვის მანქანა ჩვეულებრივ შედგება ლაზერული სისტემისგან, სველვის თავისგან, მართვის სისტემისგან, მექანიკური სტრუქტურისგან, ელექტროსისტემისგან და გაგრილების კომპონენტებისგან. კონკრეტული მოდელის მიხედვით შეიძლება შეიცავდეს ასევე სადენის მიმაგრებლებს, მოძრაობის პლატფორმებს, ხელოვნური ხედვის სისტემებს, რობოტებს ან ავტომატიზაციის მეхანიზმებს.
Ამიტომ შეკრების დასრულების შემდეგ მანქანას უნდა გადაეცეს რამდენიმე შემოწმება, რათა დარწმუნდეს, რომ ყველა კომპონენტი სწორად მუშაობს ერთად.
Წინასატრანსპორტო შემოწმების მიზანი არ არის მანქანის გარანტირება იმის შესახებ, რომ ის არ შეხვდება პრობლემებს, არამედ ანომალიების აღმოჩენა შეკრების, მართვის, ექსპლუატაციის ან სველვის შესრულების საკითხებში მიწოდებამდე.
Მწარმოებლებისთვის ეს არის მნიშვნელოვანი ეტაპი აღჭურვილობის საწარმოს ფლორიდან მომხმარებლის წარმოების ადგილზე გადატანის პროცესში.
Ნაკლებად 1: სრული შეკრების შემოწმება
Შეკრების შემდეგ ჯერ ყველაზე პირველად უნდა შემოწმდეს მანქანის მექანიკური სტრუქტურა.
Ეს ძირითადად მოიცავს მანქანის გარე ნაკეთობას, საყრდენ სტრუქტურას, სველვის თავს, მოძრავ მეхანიზმებს და შესაბამის შეერთების ნაკეთობას.
Შემოწმების საგნები მოიცავს:
Სტრუქტურული კომპონენტების სწორად დაყენებას;
Სახურავების უსაფრთხოებას;
Მოძრავ მეхანიზმების ნორმალურ მუშაობას;
Სველვის თავის საიმედო დაყენებას;
Გარეთ არ უნდა იყოს შემჩნევადი შეკრების დეფექტები;
Უსაფრთხოებისა და დაცვითი სტრუქტურების შესაბამობა დიზაინის სპეციფიკაციებთან.
Პლატფორმის ტიპის ლაზერული შედუღების მოწყობილობების შემთხვევაში პლატფორმის, მოძრავი მეхანიზმის და შედუღების თავის კოორდინაცია ასევე მნიშვნელოვანი ფოკუსის წერტილია.
Რობოტიზებული ლაზერული შედუღების სამუშაო ადგილების შემთხვევაში საჭიროებს რობოტის, შედუღების სისტემის და გარე მეхანიზმების სრულ შემოწმებას.
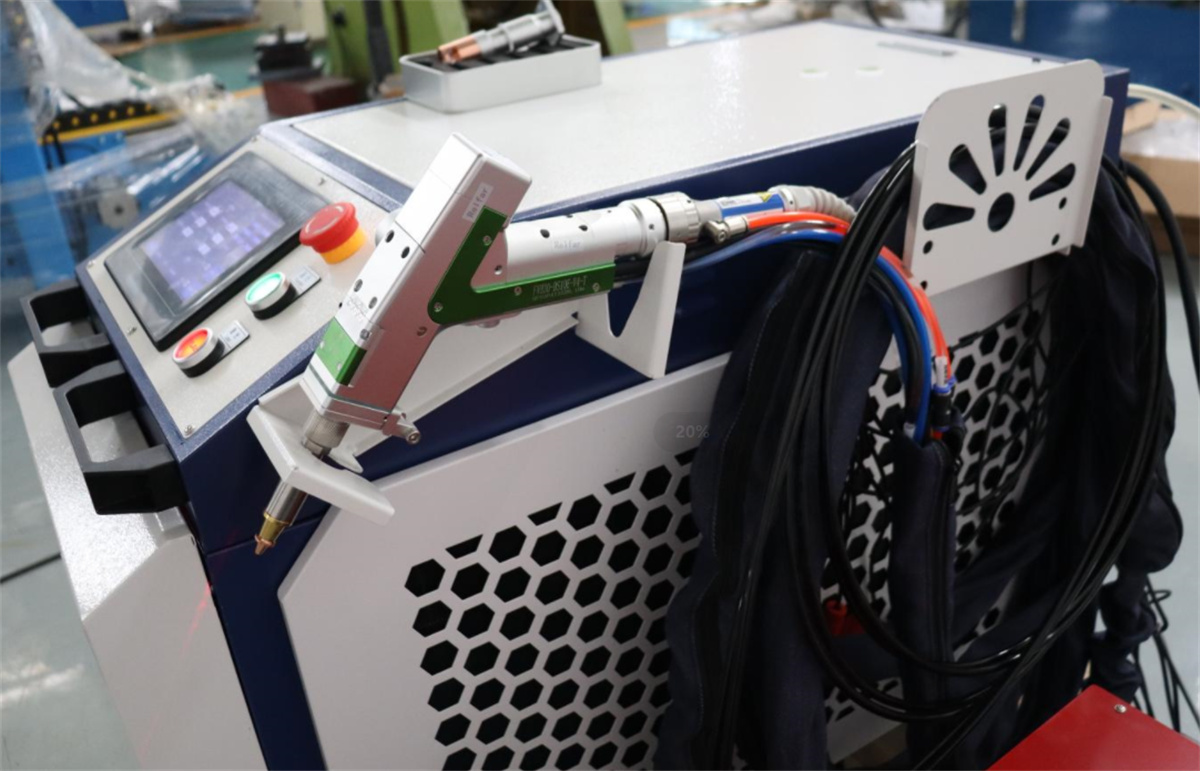
Ნაკრები №2: ელექტროსისტემის შემოწმება
Ლაზერული შედუღების მანქანები მექატრონიკული სისტემებია; ამიტომ ელექტროსისტემა გადაცემის წინა შემოწმების მნიშვნელოვანი ნაკრებია. როგორც კი მოწყობილობა ჩაირთვება, საჭიროებს კონტროლის სისტემის, ელექტროკაბელების და მომხმარებლის ინტერფეისის შემოწმებას.
Მაგალითად:
Შეიძლება თუ არა მოწყობილობის ნორმალურად ჩართვა?
Მომხმარებლის ინტერფეისი სწორად მუშაობს?
Კონტროლის ბრძანებები სწორად ასრულდება?
Სხვადასხვა მეхანიზმის მოძრაობები შეესაბამება მოცემული პარამეტრების მნიშვნელობებს?
Ამასთან, აღჭურვილობის უსაფრთხოების ფუნქციები უნდა შემოწმდეს.
Წარმოების საწარმოებისთვის აღჭურვილობის უსაფრთხოება არ ეხება მხოლოდ ოპერატორებს, არამედ შემდგომ წარმოების პროცესსაც.
Ამიტომ, მხოლოდ მანქანის ჩართვა და მისი განათება არ ნიშნავს ტესტირების დასრულებას; სხვადასხვა კონტროლის ფუნქციები მოითხოვს დამატებით შემოწმებას.
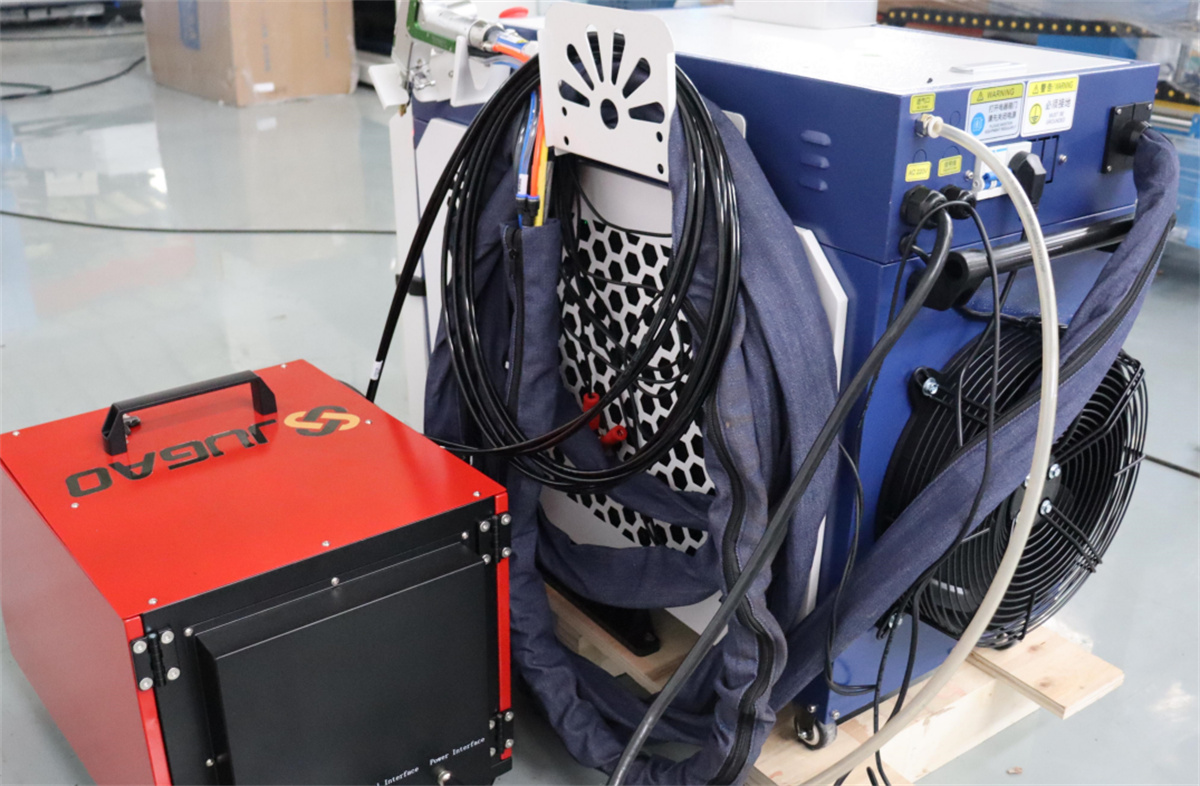
Ნაკლებად 3: ლაზერული სისტემის შემოწმება
Ლაზერული სისტემა არის ლაზერული შედუღების აღჭურვილობის ძირეული კომპონენტი.
Აღჭურვილობის საწარმოდან გამოსვლამდე ლაზერთან დაკავშირებული ფუნქციები უნდა შემოწმდეს, რათა დადასტურდეს, რომ სისტემა მუშაობს ნორმალურად აღჭურვილობის პარამეტრების შესაბამად.
Ტესტირება ჩვეულებრივ ეფოკუსება შემდეგ საკითხებზე:
Ლაზერის გამოტანის მდგომარეობა;
Ლაზერის კონტროლის ფუნქციები;
Ლაზერის მუშაობის პარამეტრები;
Ლაზერისა და შედუღების თავის შორის ინტეგრაცია;
Ოპტიკური ტრაექტორიისა და დაკავშირებული კომპონენტების სტატუსი.
Კონკრეტული სატესტო ელემენტები იცვლება ლაზერული შედუღების მოწყობილობის ტიპისა და კონფიგურაციის მიხედვით.
Ლაზერული შედუღების მოწყობილობების ტესტირების პრიორიტეტები განსხვავდება სხვადასხვა სიმძლავრის და სტრუქტურული დიზაინის მიხედვით.
Ამიტომ, ლაზერული შედუღების მოწყობილობების ტესტირების გაგებისას მნიშვნელოვანია მიაჩნია, რომ ერთი სტანდარტი არ შეიძლება გამოყენებულ იყოს ყველა ლაზერული მოწყობილობის შემთხვევაში.
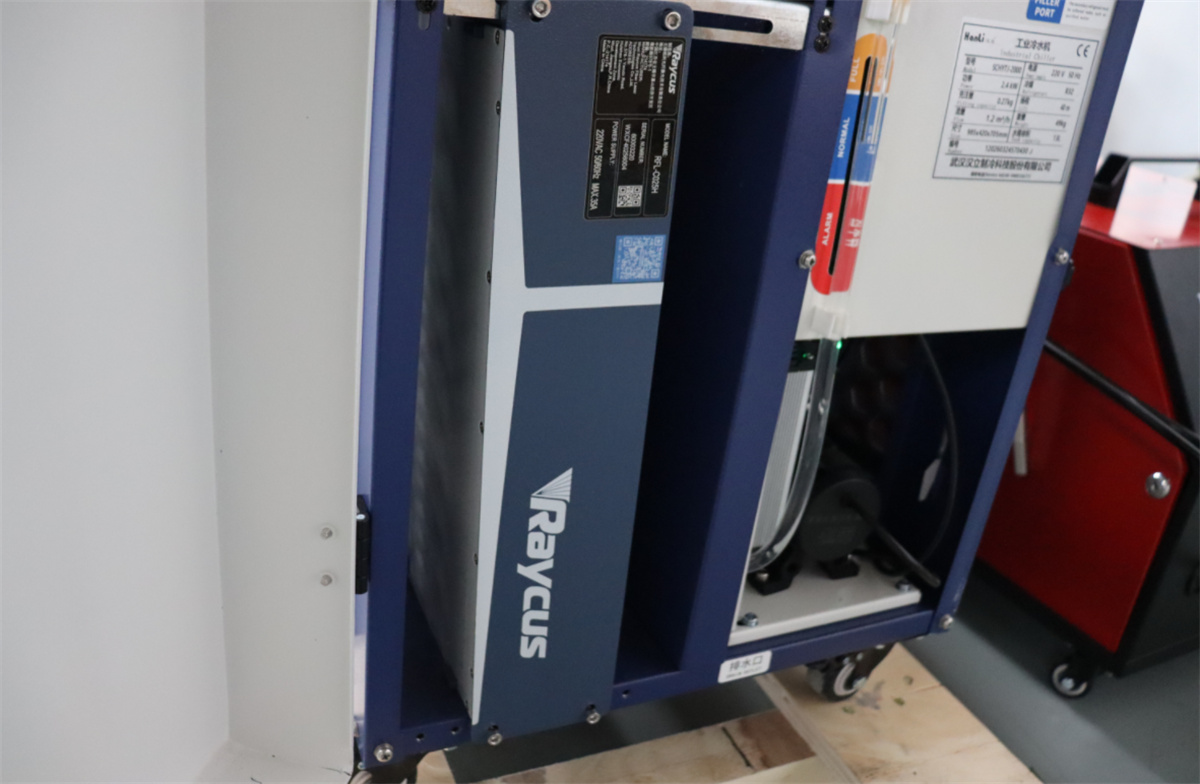
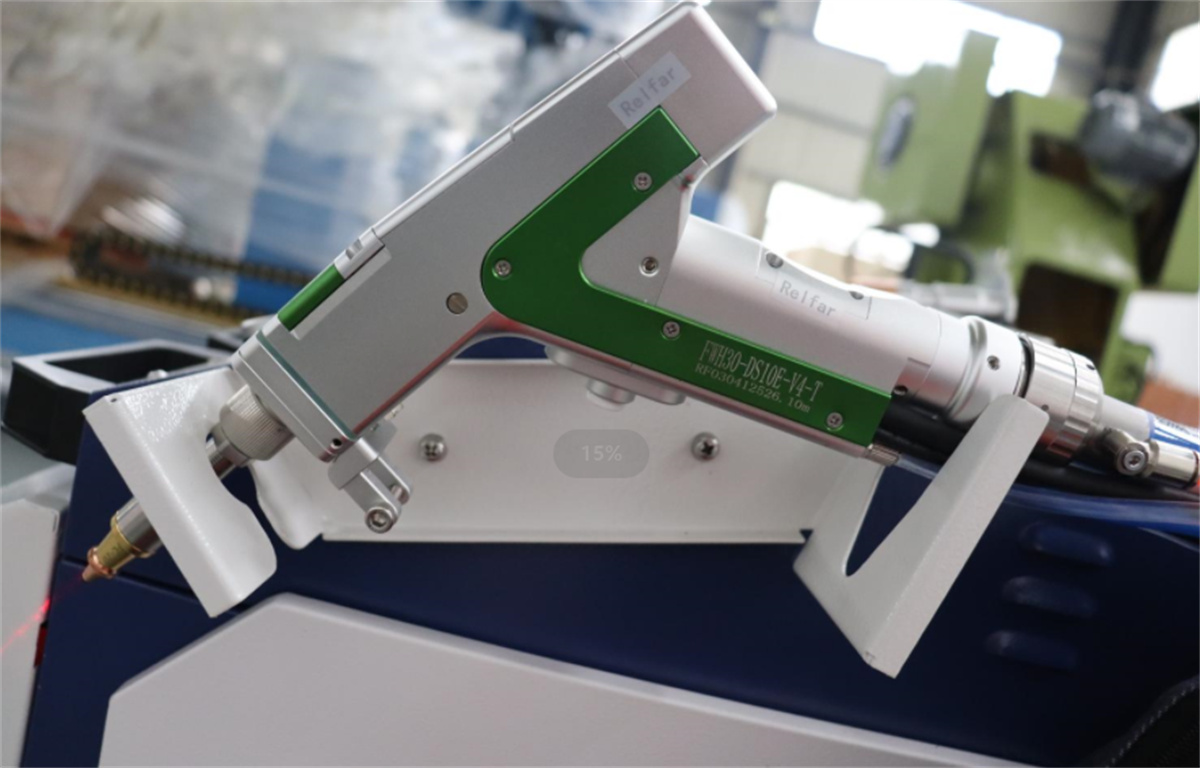
Ელემენტი 4: შედუღების თავისა და მოძრაობის მექანიზმების შემოწმება
Ლაზერული შედუღების ადგილი სამუშაო ნაკრებზე მჭიდროდ არის დაკავშირებული შედუღების თავთან და მოძრაობის მექანიზმებთან.
Თუ შედუღების თავი არასწორად არის დაყენებული ან მოძრაობა არ არის სტაბილური, საბოლოო შედუღების ხარისხი შეიძლება დაზიანდეს, მიუხედავად იმისა, რომ ლაზერული სისტემა სწორად მუშაობს.
Შედეგად, გადაცემამდე შედუღების თავის დაყენების სტატუსი და მოძრაობის მექანიზმების მუშაობა უნდა შემოწმდეს.
Პლატფორმის ტიპის აღჭურვილობის შემთხვევაში, მოძრაობის პროცესის გლუვი მიმდინარეობა არის ძირევანი ყურადღების ცენტრში.
Გალვანომეტრზე დაფუძნებული ლაზერული დაკავშირების აღჭურვილობის შემთხვევაში, ყურადღება გადაინაცვლებს გალვანომეტრული სისტემის მუშაობის მდგომარეობასა და სკანირების შესრულებაზე.
Რობოტიზებული ლაზერული დაკავშირების სამუშაო ადგილების შემთხვევაში, ტესტირებას უნდა მოიცავდეს რობოტის მოძრაობის ტრაექტორიაც.
Სხვა სიტყვებით რომ ვთქვათ, ლაზერული დაკავშირების აღჭურვილობის ტესტირება არ შეიძლება მხოლოდ ლაზერული წყაროს შემოწმებით შეიძლება; აუცილებელია ლაზერული სისტემის, დაკავშირების თავის, მოძრავი მექანიზმების და კონტროლის სისტემის საერთო მუშაობის შემოწმება.
Ნაკვალევი 5: სადენის მიწოდების სისტემის შემოწმება
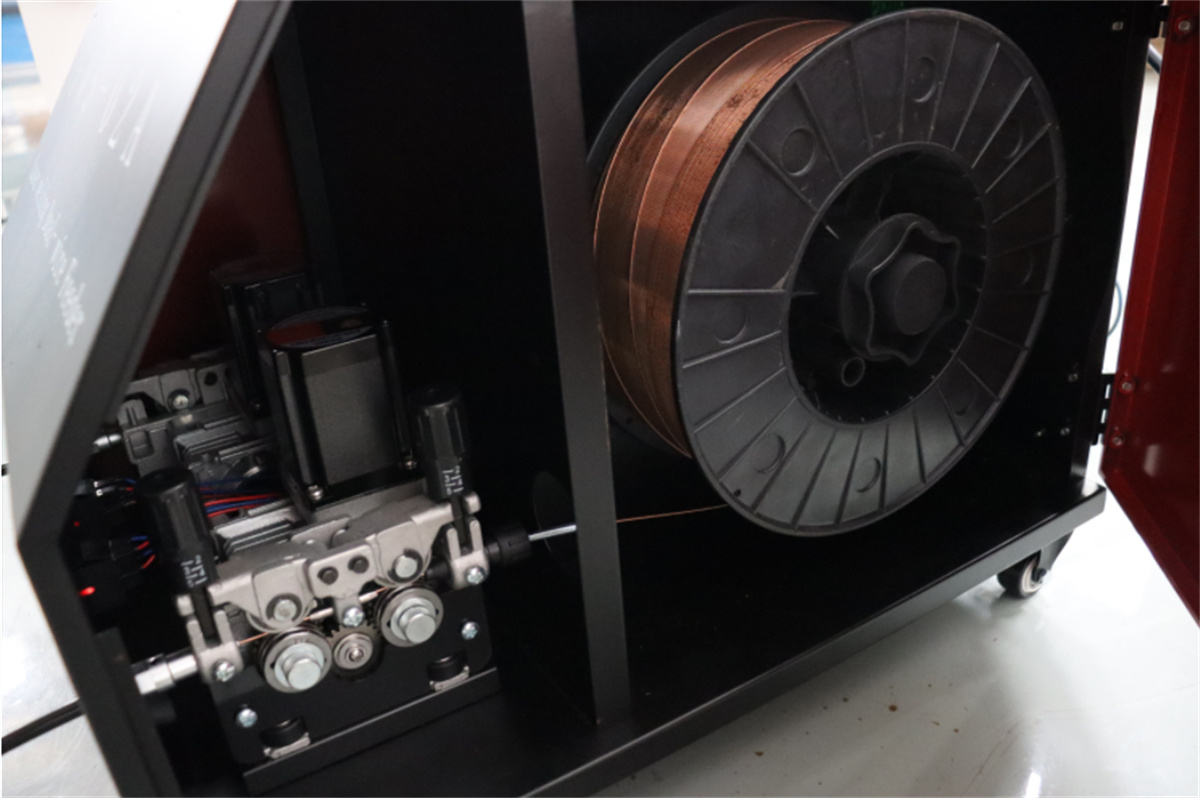
Არ არსებობს ყველა ლაზერული დაკავშირების მოწყობილობა, რომელსაც სადენის მიწოდების სისტემა აქვს. ავტომატური სადენის მიწოდების ფუნქციით აღჭურვილი მოწყობილობის შემთხვევაში, სადენის მიწოდების სისტემასაც უნდა შემოწმდეს.
Მაგალითად, ხელით მართვადი ავტომატური სადენო მიმაგრების ლაზერული შედუღების მანქანების შემთხვევაში აუცილებელია შემოწმება — გადაცემამდე — რომ სადენო მიმაგრების მექანიზმი სწორად მუშაობს, სადენო მიმაგრების პროცესი უფრო მოხერხებულია და სადენო მიმაგრება სწორად ერთდროულად მიმდის შედუღების მოქმედებასთან.
Არასტაბილური სადენო მიმაგრების სიჩქარე უარყოფითად შეიძლება იმოქმედოს შედუღების პროცესზე.
Ამიტომ, სადენო მიმაგრების შესაძლებლობებით მო equipped ლაზერული შედუღების მანქანების შემთხვევაში სადენო მიმაგრების ერთეული უნდა შეიტანილი იქნას სრული სისტემის ტესტირებაში ლაზერული სისტემის მსგავსად.
Ნაკადაგი 6: გაგრილებისა და დაკავშირებული დამხმარე სისტემების შემოწმება
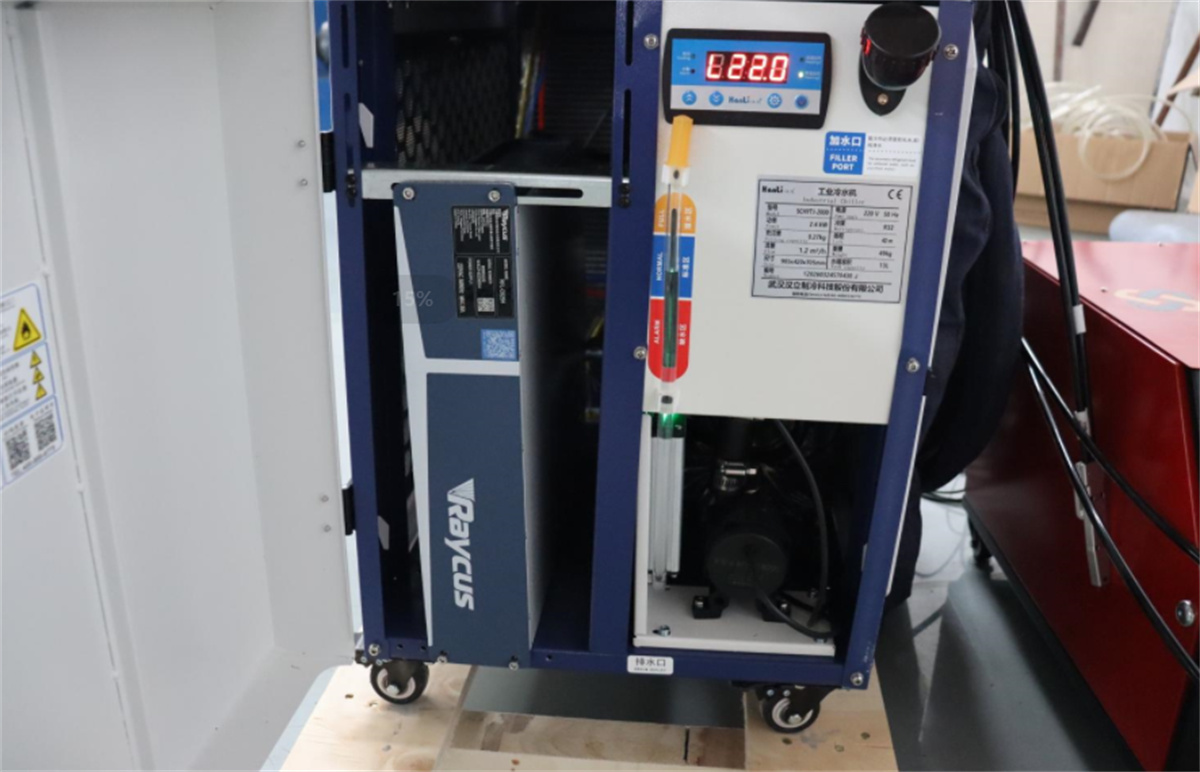
Სხვადასხვა ლაზერული შედუღების მანქანას განსხვავებული სტრუქტურა აქვს, რაც განსხვავებულ მოთხოვნებს ქმნის გაგრილების მეთოდებისა და დამხმარე სისტემების მიმართ.
Მაგალითად, ჰაერით გაგრილებადი ლაზერული შედუღების მანქანები სითბოს გასატარებლად ჰაერით გაგრილებას იყენებენ, ხოლო სხვა აღჭურვილობა შეიძლება გამოიყენოს მათი კონფიგურაციების მიხედვით განსაკუთრებული გაგრილების სისტემები.
Აღჭურვილობის საწარმოდან გამოსვლამდე მისი დამხმარე სისტემები უნდა შეიმოწმდეს მათი სწორი მუშაობის უზრუნველყოფად.
Გამოყენების სისტემებით დაკომპლექტებული ერთეულების შემთხვევაში ასევე აუცილებელია სისტემის მუშაობის სტატუსის, შეერთებების და შეტყობინების ფუნქციების მონიტორინგი.
Მიუხედავად იმისა, რომ ეს ასპექტი არ მოიცავს თავად შეერთების მოქმედებას, იგი მოქმედებს უწყვეტი მუშაობის სიმძლავრეზე და ამიტომ წარმოადგენს სრული სისტემის შემოწმების მნიშვნელოვან ნაკადაგს.
Ნაკადაგი 7: შეერთების პარამეტრებისა და მართვის ფუნქციების შემოწმება
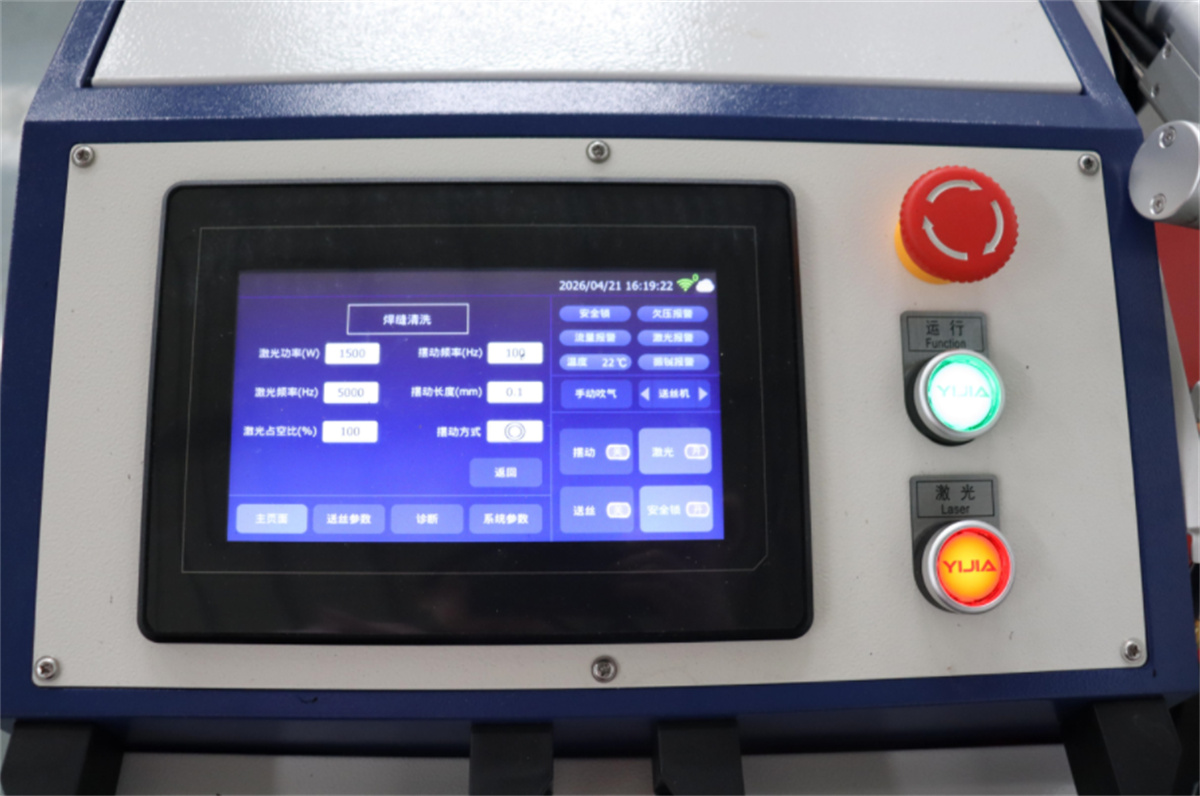
Როგორც კი მოწყობილობა სწორად გაეშვება, შეერთების პარამეტრების დაყენებები და მართვის ფუნქციები უნდა შემოწმდეს.
Მიუხედავად იმისა, რომ მართვის მეთოდები სხვადასხვა ლაზერული შეერთების მანქანებში განსხვავდება, ძირითადი მოთხოვნა არის შემდეგის დადასტურება:
Დაყენებული პარამეტრები სწორად ასრულდება თუ არა.
Მაგალითად, ასრულებს თუ არა მოწყობილობა პარამეტრების შეცვლის შემდეგ დაყენებული მოთხოვნების შესაბამად მუშაობას? სწორად მუშაობს თუ არა ჩართვის და გამორთვის ბრძანებები? სხვადასხვა ფუნქციას შორის არსებობს თუ არა სწორი სინქრონიზაცია?
Ფაქტობრივ წარმოებაში პარამეტრების მართვის სტაბილურობა საკვანძო მნიშვნელობის მოაქვს.
Ეს იმიტომ ხდება, რომ მოწყობილობის შეძენის შემდეგ კლიენტებს საჭიროებს პარამეტრების მორგებას კონკრეტული პროდუქტების, მასალებისა და სისქეების მიხედვით.
Თუ მოწყობილობის მართვის ფუნქციები არ არის საკმარისი, შემდგომი წარმოების მორგება და ტუნინგი დაზიანდება.
Ნაკლებად 8: ყველაზე მნიშვნელოვანი ეტაპი — ნამდვილი ნაკეთობის შეერთების ტესტი
Ლაზერული შეერთების მოწყობილობის შემთხვევაში მექანიკური, ელექტრო და ლაზერული სისტემების შემოწმება თავისთავად არ არის საკმარისი.
Ნამდვილი ნაკეთობის შეერთების ტესტები გადაცემამდე ძალიან მნიშვნელოვანი ვერიფიკაციის ეტაპია.
Თუ კლიენტმა მიაწოდა ნიმუშები, წარმოებელმა შეიძლება ჩაატაროს ტესტული შეერთებები კლიენტის კონკრეტული პროდუქტების გამოყენებით. შემოწმების ძირითადი სფეროები შემდეგია:
Შეერთების ძაფის ფორმირება;
Შეერთების გარეგნული სახე;
Შეერთების პოზიციონირება;
Მასალის შერევის ხარისხი;
Ნაკლის არსებობა, მაგალითად, მნიშვნელოვანი გახვრეტა ან ქვედა გაჭრა;
Ის ის, აკმაყოფილებს თუ არა საკონტროლო ეფექტი მოსალოდნელ მოთხოვნებს.
Რასაკვირველია, კონკრეტული შემოწმების კრიტერიუმები უნდა განისაზღვროს მომხმარებლის პროდუქტისა და ტექნიკური მოთხოვნების მიხედვით.
Მაგალითად, სხვადასხვა მასალაზე — როგორიცაა ნეიტრალური ფოლადი, ნახშირბადის ფოლადი და ალუმინი — სხვადასხვა იქნება შედეგი; ასევე სხვადასხვა პროცესული პარამეტრები სჭირდება თავდაპირველად თავისუფალ და სისქე ფოლადს.
Საბოლოო ჯამში, ლაზერული შედუღების მანქანების შემოწმება უნდა მოხდეს რეალური პროდუქტის მიხედვით.
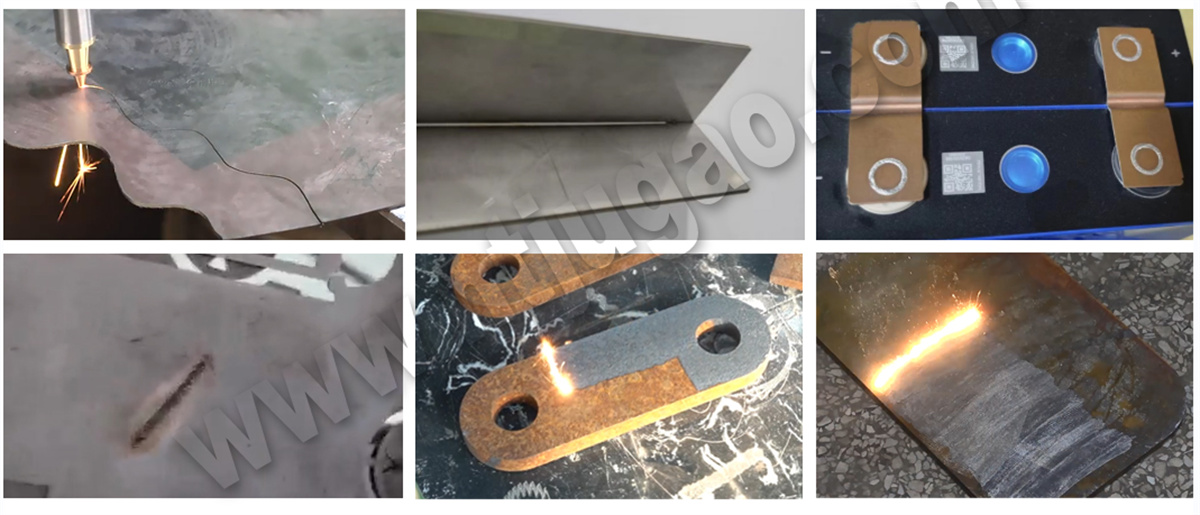
Შემოწმების პრიორიტეტები იცვლება ლაზერული შედუღების მანქანის ტიპის მიხედვით.
Ბაზარზე არსებობს ლაზერული შედუღების მრავალი სახის აღჭურვილობა, რის გამოც შემოწმების პროტოკოლები ასევე განსხვავდება.
Მაგალითები შეიცავს:
Ავტომატური სადენის მიწოდებით ხელით მართვადი ლაზერული შედუღების მანქანები
Ფოკუსირების არეები: ლაზერული სისტემა, შედუღების თავი, სადენის მიწოდების სისტემა, მართვის სისტემა და რეალური ხელით შედუღების შედეგი.
Ჰაერით გაგრილებადი ლაზერული შედუღების მანქანები
Ფოკუსირების სფეროები: ლაზერი და კონტროლის სისტემები, ასევე ჰაერით გაცივების სისტემა და მანქანის სრული ექსპლუატაციური მდგომარეობა.
Პლატფორმაზე დაფუძნებული „ნიშნების გარეშე“ ლაზერული შედუღების მანქანები
Ფოკუსირების სფეროები: პლატფორმის სტრუქტურა, შედუღების თავის მოძრაობა და სამუშაო ნიმუშზე ნამდვილი შედუღების შედეგები.
Გალვანომეტრზე დაფუძნებული ლაზერული შედუღების მანქანები
Ფოკუსირების სფეროები: გალვანომეტრული სკანირების სისტემის კალიბრაცია და ტესტირება ასევე ნამდვილი შედუღების შესრულების შეფასება.
Რობოტიზებული ლაზერული შედუღების სამუშაო ადგილები
Ფოკუსირების სფეროები: ლაზერული სისტემის, რობოტის მოძრაობის, შედუღების ტრაექტორიის, ინსტრუმენტების ინტეგრაციის და სრული ავტომატიზებული ექსპლუატაციის სრული შემოწმება.

