





Უფრო მაღალი სიმძლავრე არ არის ყოველთვის უკეთესი ლაზერული შედუღების მანქანებისთვის! სიმძლავრის მაღალი მაჩვენებლის არჩევის 3 დამალული ნაკლი
Ლაზერული სველვის მანქანის შეძენისას ბევრი საწარმო ინსტინქტურად ყურადღებას ამახსოვრებს სიმძლავრის მაჩვენებლებს — 1000 ვტ, 1500 ვტ, 2000 ვტ, 3000 ვტ ან კიდევე მეტს. არის თუ არა მაღალი სიმძლავრე ავტომატურად სველვის სიჩქარის გაზრდასა და გამოყენების ფართო სფეროს ნიშნავს?
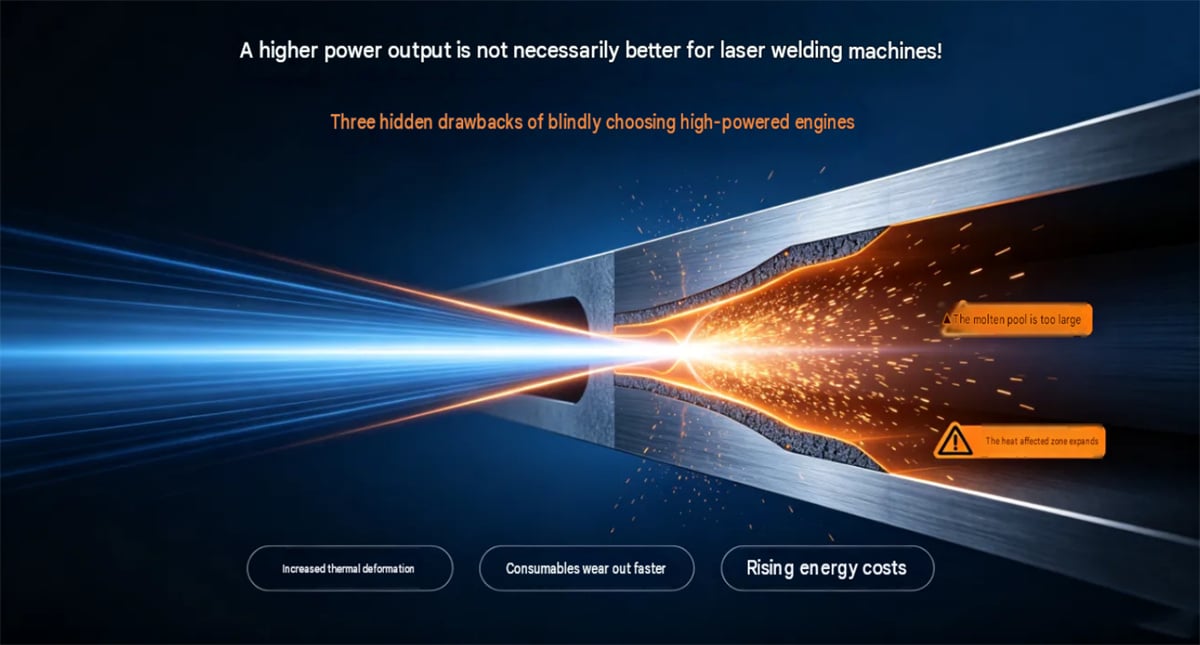
Რეალობაში, მაღალი სიმძლავრე არ არის ყოველთვის უკეთესი ლაზერული სველვის მანქანებისთვის.
Იდეალური ლაზერული სიმძლავრე იცვლება მასალის ტიპის, ფილის სისქის, შეერთების კონფიგურაციისა და წარმოების მოთხოვნების მიხედვით. მხოლოდ "მაღალი სიმძლავრის" მიღწევის მცდელობა არ ამცირებს მხოლოდ აღჭურვილობის შეძენის ხარჯებს, არამედ იწვევს პროცესული თავსებადობის, ენერგიის ეფექტურობის და პროდუქტის ხარისხის საკითხებს.
Ამიტომ, ლაზერული შეერთების მანქანის არჩევისას ნამდვილი პრიორიტეტი არის აღჭურვილობის სიმძლავრის დამატება თქვენს კონკრეტულ შეერთების აპლიკაციას.
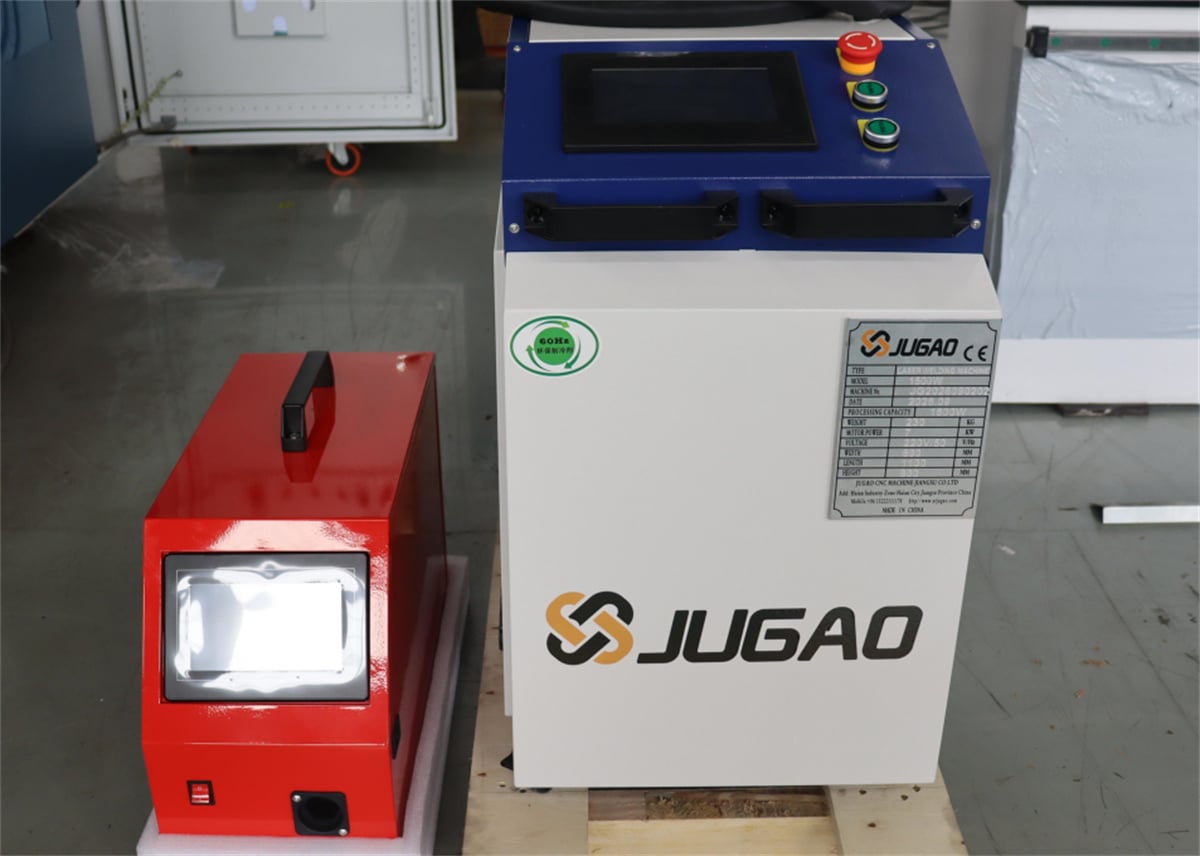
I. რას ნიშნავს ლაზერული შეერთების მანქანის სიმძლავრე ფაქტიურად?
Ლაზერული შეერთების მანქანის სიმძლავრე ჩვეულებრივ აღნიშნავს ლაზერული წყაროს ნომინალურ გამომავალ სიმძლავრეს — მაგალითად, 1000 ვტ, 1500 ვტ, 2000 ვტ ან 3000 ვტ.
Უფრო მარტივად რომ ვთქვათ, ლაზერული სიმძლავრე განსაზღვრავს ერთეულ დროში სამუშაო ნაკრებზე გადაცემული ენერგიის რაოდენობას; ამიტომ ის დაკავშირებულია შეერთების სიჩქარეს, შეღრმავების სიღრმეს და მასალის თავსებადობას.
Თუმცა, ეს არ ნიშნავს, რომ:
3000 ვატი აუცილებლაად უკეთეს შედეგებს იძლევა ვიდრე 2000 ვატი, ასევე 2000 ვატი არ არის აუცილებლად უფრო შესაფერებელი ყველა ნაკეთობას ვიდრე 1500 ვატი.
Ფაქტობრივი სველის შესრულება ასევე დამოკიდებულია შემდეგ ფაქტორებზე:
Დამუშავების მასალა
Მასალის thiclcness
Სველის ხაზის სიგანე
Შედუღების სიჩქარე
Ფოკუსური პოზიცია
Სხივის ოსცილაციის რეჟიმი
Დაცვის აირი
Ლაზერული შედუღების თავი
Ნაკეთობის ზედაპირის მდგომარეობა
Სველის სტრუქტურა და შეკრების შუალედი
Ამიტომ, ლაზერული სიმძლავრე არის მხოლოდ ერთ-ერთი პარამეტრი, რომელსაც არჩევანის დროს უნდა გავითვალისწინოთ — არ არის ერთადერთი კრიტერიუმი.
II. მაღალი სიმძლავრის ლაზერული სველის მანქანების სამი დამალული ნაკლი
Ნაკლი 1: აღჭურვილობის ინვესტიციების გაზრდა ფაქტობრივი სიმშრალის გასაუმჯობესებლად გარანტირებული არ არის
Ეს არის პრობლემა, რომელსაც ბევრი საწარმო უგულებელყოფს. თუ წარმოების ნაკეთობები ძირითადად თავისუფალი ფოლადის ფურცლებია, პატარა მეტალის ნაკეთობები ან პროდუქტები, რომლებსაც შეზღუდული სველის მოთხოვნა აქვთ, მაგრამ აღჭურვილობის ლაზერული სიმძლავრე მკაფიოდ აღემატება ფაქტობრივი ტექნოლოგიური მოთხოვნების დონეს, მაშინ მანქანებზე დამატებითი ინვესტიციები შეიძლება არ გადაისახოს შესაბამის წარმოების ეფექტურობის გაზრდაში.
Მაგალითად, განვიხილოთ მეტალის ფურცლების შედუღება:
Ლაზერული ძალის მოთხოვნები იცვლება მუშაობის ნაკერის სისქის, შედუღების შეერთების სიგრძისა და წარმოების ციკლის დროის მიხედვით.
Თუ პროდუქტს ფაქტობრივად არ სჭირდება მაღალი ძალა, მხოლოდ "მაღალი ძალის" მისაღებად აღჭურვილობის შეძენა შეიძლება უსაჭიროდ გაზარდოს საწყისი ინვესტიციები.
Ამიტომ, აღჭურვილობის არჩევა არ უნდა ეფუნდაცირდეს მარტივ ლოგიკაზე:
"თუ ბიუჯეტი საშუალებას აძლევს → შეიძინე მაღალი ძალის აღჭურვილობა"
Ამის ნაცვლად, არჩევის პროცესი უნდა მიჰყვეს ამ თანმიმდევრობას:
"ფაქტობრივი ნაკერი → ტექნოლოგიური მოთხოვნები → წარმოების ციკლის დრო → აღჭურვილობის ძალა"
Საწარმოებისთვის შესაბამისი ძალის კონფიგურაცია ჩვეულებრივ უფრო პრაქტიკულად სასარგებლოა, ვიდრე უბრალოდ უმაღლესი შესაძლებლობის ძალის ძებნა.
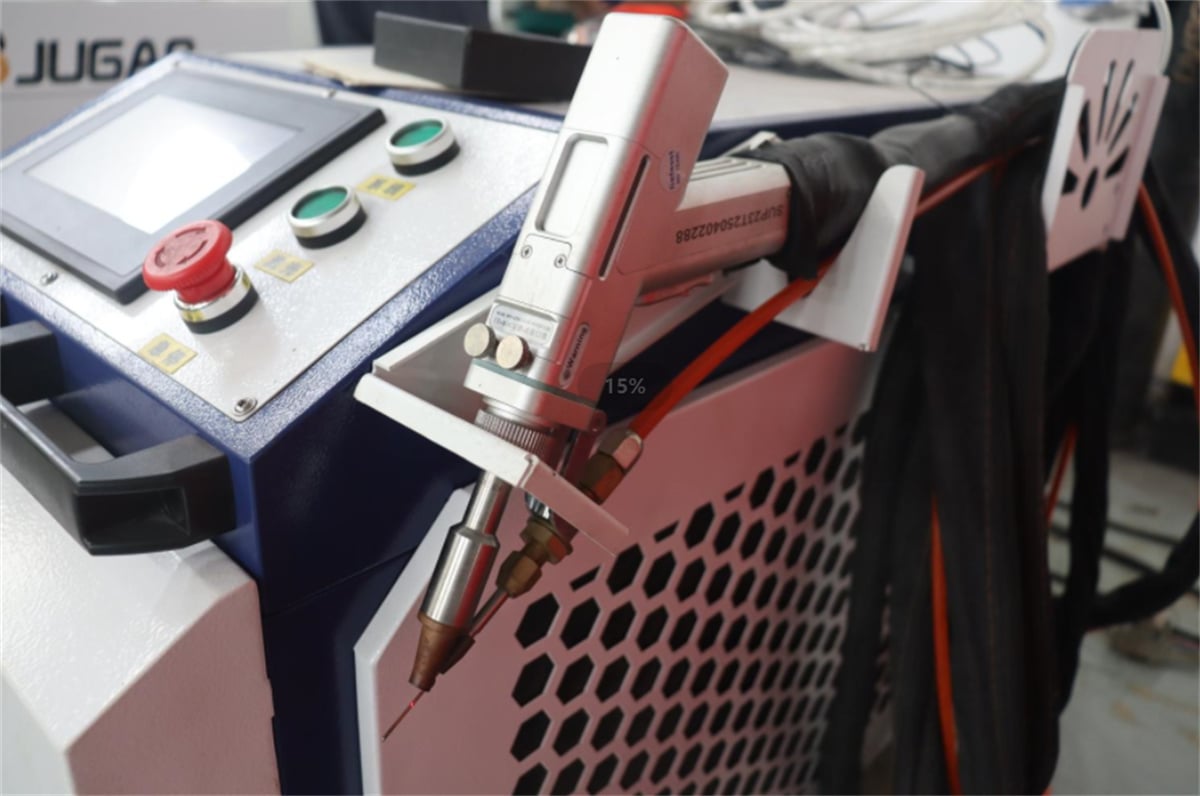
III. ნაკლი 2: ჭარბი ძალა ხდის ტექნოლოგიური პარამეტრების შერჩევას უფრო რთულს
Ლაზერული შედუღება არ არის მხოლოდ ძალის მაქსიმალურად გაზრდა და შემდეგ შედუღების დაწყება.
Ფაქტობრივი წარმოება მოითხოვს სხვადასხვა პროცესული პარამეტრის ინტეგრირებულ კონტროლს, მაგალითად, ლაზერის სიმძლავრეს, შეერთების სიჩქარეს, ფოკუსირების პოზიციას, სხივის ოსცილაციის ამპლიტუდას და დაცვის აირს.
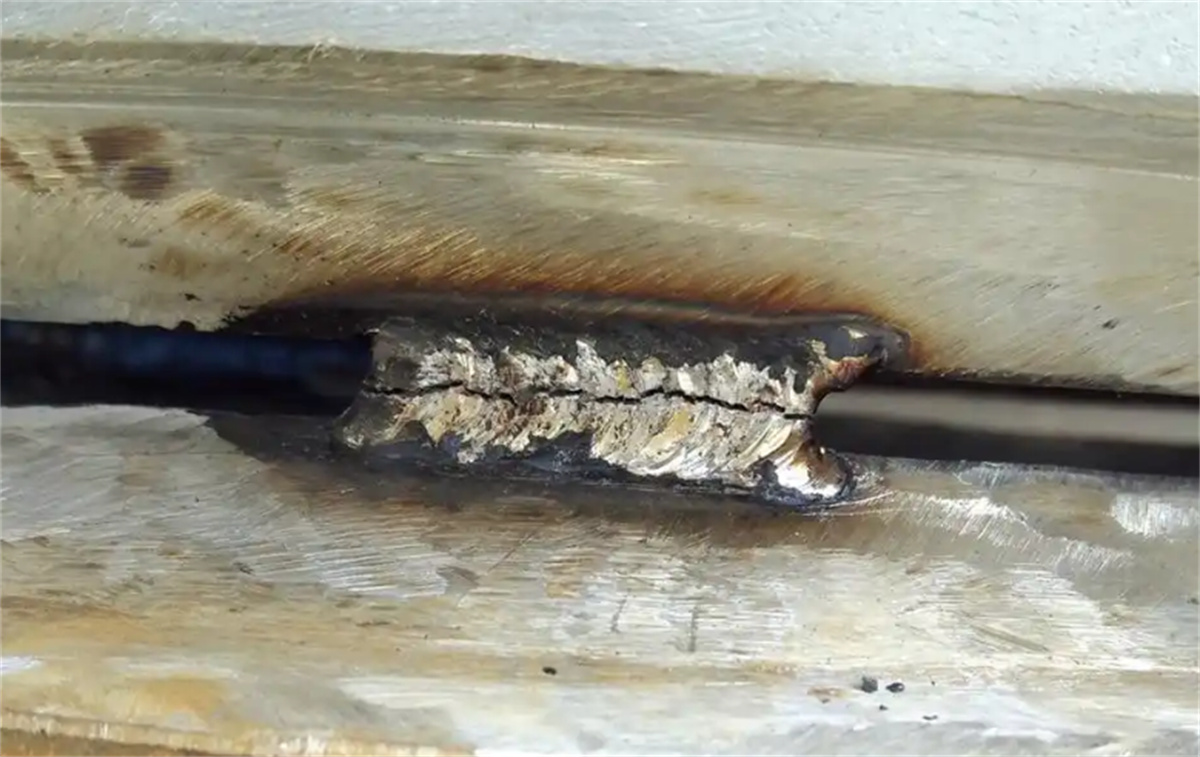
Თუ ნაკეთობა თავისუფალია, მაგრამ ლაზერის სიმძლავრე მაღალია — და პარამეტრები არ არის სწორად შერჩეული — შეიძლება წარმოიქმნას შემდეგი პრობლემები:
Გაჭრა
Ჭარბი შეერთების სიგანე
Ჭარბი სითბოს შეყვანა
Ზედაპირის დეფორმაცია
Შეერთების შეფუთვის გაზრდა
Შეერთების სივრცის არაერთგვაროვნება
Განსაკუთრებით თავისუფალი ფილების შეერთება ძალიან მგრძნობარეა სითბოს შეყვანის კონტროლის მიმართ.
Რასაკვირველობა, მაღალი სიმძლავრის ლაზერული შეერთების მანქანები შეიძლება დააკონტროლონ (სიმძლავრის, სიჩქარის და სხვა პარამეტრების მეშვეობით) სხვადასხვა ნაკეთობის შესატანად; არ არის სინამდვილე ის, რომ "მაღალი სიმძლავრის მოწყობილობა ვერ შეერთებს თავისუფალ ფილებს".
Ნამდვილი პრობლემა არის:
Მაღალი მოწყობილობის სიმძლავრე არ ნიშნავს იმას, რომ შეგვიძლია უგულებელობით მივადგეთ საკარგო შესატანადი პროცესის შერჩევას.
Საწარმოებისთვის, თუ მოწყობილობა ძირითადად გამოიყენება თავდაპირველად ხელოვნური ფურცლების, სიზუსტის მოთხოვნების მქონე ნაკეთობების ან ესთეტიკური მოთხოვნების მქონე პროდუქტების დასამუშავებლად, მეტად მნიშვნელოვანია მოწყობილობის სიმძლავრის რეგულირების დიაპაზონზე და მთლიან პროცესის კონტროლის შესაძლებლობებზე აკენტება, ვიდრე მის მაქსიმალურ სიმძლავრეზე.
IV. ნაკლი 3: ენერგიის გამოყენებისა და მოწყობილობის კონფიგურაციის შესაძლო „ჭარბობა“
Ლაზერული შედუღების მოწყობილობის ფაქტობრივი ექსპლუატაციური ხარჯები დამოკიდებულია არ მხოლოდ ლაზერის სიმძლავრეზე, არამედ სხვა ფაქტორებზეც, როგორიცაა ექსპლუატაციის ხანგრძლივობა, გაგრილების მეთოდები, დამხმარე მოწყობილობა, მოხმარებლის ნაკლებად მდგრადი ნაკეთობები და წარმოების ციკლის ხანგრძლივობა. თუ მოწყობილობა გრძელი ხანით დაბალი ტვირთით მუშაობს, ხოლო ფაქტობრივი პროდუქტი არ მოითხოვს მაღალ სიმძლავრეს, მაღალსიმძლავრიანი მოწყობილობის უპირატესობები შეიძლება არ გამოვიყენოთ სრულად.
Განვიხილოთ მარტივი მაგალითი:
Საწარმო ძირითადად წარმოებს თავისუფალი ფოლადის ან ნახშირბადის ფოლადის თავისუფალი ფოლადის ფურცლებს (დაახლოებით 1 მმ სისქის) და მუდმივი ყოველდღიური შედუღების მოცულობით. გამოცდილები ადასტურებენ, რომ 1500 ვტ ან 2000 ვტ მოწყობილობა საკმარისია წარმოების საჭიროებების დასაკმაყოფილებლად.
Ამ შემთხვევაში 3000 ვტ მოწყობილობის არჩევა არ გარანტირებს წარმოების გაზრდას ძალის მატების პროპორციულად.
Ამიტომ ლაზერული შედუღების მანქანის არჩევისას საწარმოებმა უნდა გაითვალისწინონ:
Მოწყობილობის ინვესტიცია + ფაქტობრივი წარმოების შესაძლებლობა + ექსპლუატაციის მოთხოვნები + მომავალი გაფართოების გეგმები
...არ უნდა შედარებულოს მხოლოდ ლაზერის ვატი.
V. უნდა თუ არ აირჩიოს ყოველთვის დაბალი ძალის ლაზერული შედუღების მანქანა?
Ამ ეტაპზე ზოგიერთი საწარმო შეიძლება მეორე მისაგებობაში მოხვდეს:
"რადგან მაღალი ძალა არ არის აუცილებლად უკეთესი, არ იქნება თუ დაბალი ძალის მოწყობილობის ყიდვა უფრო ეკონომიურად გამართლებული?"
Ეს ასევე არ არის სრულიად სწორი.
Თუ მოწყობილობის ძალა არ აკმაყოფილებს ფაქტობრივი ტექნოლოგიური მოთხოვნებს, შეიძლება ვერ მიიღოს საჭიროების შესაბამი შედუღების სიღრმე და შედუღების სიჩქარე.
Მაგალითად, როცა საქმე გადავდის შედარებით სქელ მეტალის ფურცლებზე, ღრმა შეერთებებზე ან მაღალი წარმოების სიჩქარის მოთხოვნილებების მქონე პროცესებზე, საკმარისი სიმძლავრის დაკლება შეიძლება მოითხოვოს შეერთების სიჩქარის შემცირებას ან საერთოდ სასურველი ხარისხის შეერთების მიღების შეუძლებლობას.
Ამიტომ, ლაზერული შეერთების მანქანის სიმძლავრის არჩევის გასაღები არ არის:
"რაც უფრო მაღალი, მით უკეთესი" ან "რაც უფრო დაბალი, მით მეტი ფული დაიზოგება."
Ამის ნაცვლად, ეს არის:
Საკმარისობა, შესატყოვნებლობა და საკმარისი უსაფრთხოების მარჟა.
VI. როგორ უნდა განისაზღვროს ლაზერული შეერთების მანქანის სიმძლავრე სხვადასხვა ექსპლუატაციური პირობების მიხედვით?
Რეალური არჩევის დროს გაითვალისწინეთ შემდეგი ასპექტები:
Თხელი ფურცლების შეერთება
Თუ ძირითადი ამოცანები მოიცავს თხელი ფურცლების, პატარა ფოლადის ნაკეთობების ან ელექტრონიკისა და საყოფაცხოვრო ტექნიკის მეტალის ნაკეთობების შეერთებას, ყურადღება უნდა მიექცეს სიზუსტის კონტროლს და სითბოს შეყვანას, ხოლო არ უნდა მივყვეთ მხოლოდ მაღალი სიმძლავრის მიღების მიზნით.
Გავრცელებული სიმძლავრის მაჩვენებლები — მაგალითად, 1000 ვტ, 1500 ვტ და 2000 ვტ — ყველა თავისი გამოყენების სფეროს აქვს.
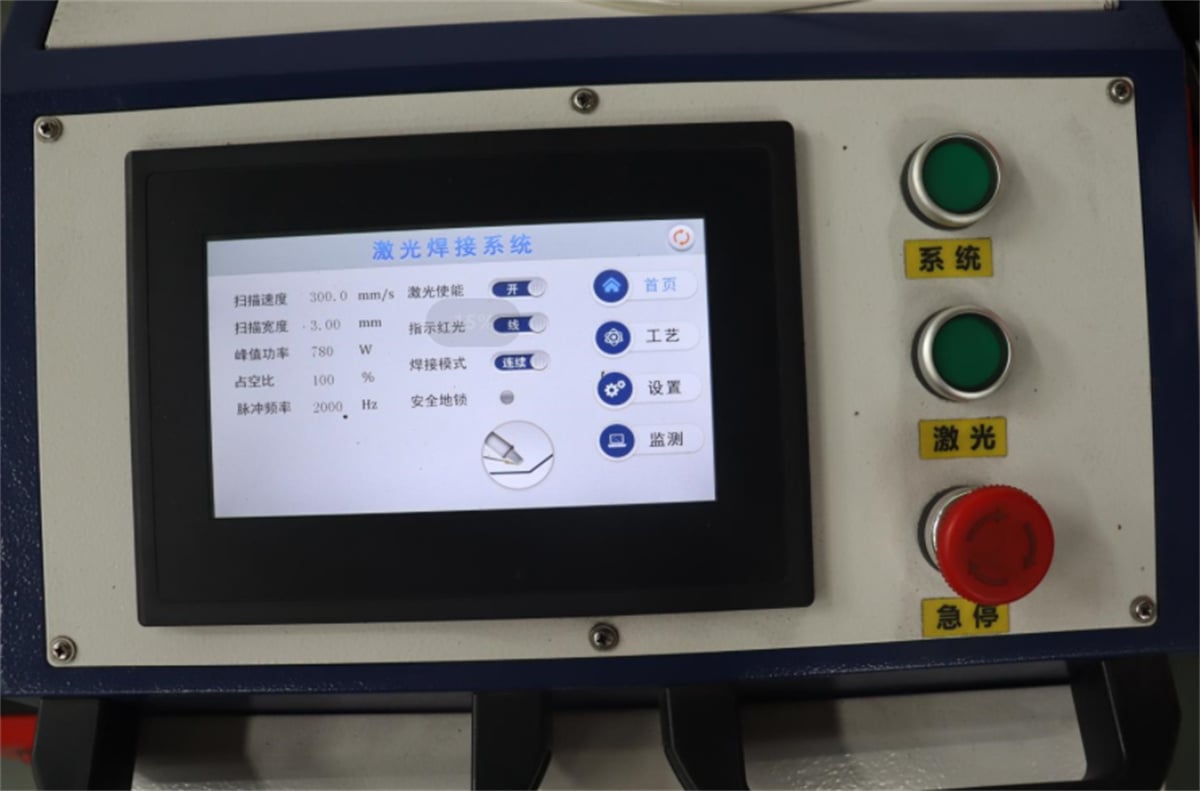
Საბოლოოდ, გადაწყვეტილება უნდა ეფუძნებოდეს სამუშაო მასალებისა და სისქეების მიხედვით ჩატარებულ გამოცდებს.
Საშუალო სისქის მეტალის ფურცლები
Თუ პროდუქტის სისქე იზრდება და სჭირდება მაღალი სიჩქარის და სიღრმის შედეგიანი შედუღება, უნდა შეისწავლოთ მაღალი სიმძლავრის მოწყობილობები — მაგალითად, 2000 ვტ-იანი ან 3000 ვტ-იანი მოდელები.
Ამ შემთხვევაში უნდა განხილული იყოს შედუღების სიჩქარე, შედუღების შეერთების კონფიგურაცია და წარმოების ციკლის ხანგრძლივობა ერთიანად.
Სქელი ფურცლები ან მაღალი ეფექტურობის უწყვეტი წარმოება
Სქელი მეტალის მასალების ან ერთეული დროში მაღალი შედუღების ეფექტურობის მოთხოვნილების მქონე წარმოების სცენარებისთვის მაღალი სიმძლავრის ლაზერული მოწყობილობები შეიძლება მეტ პოტენციალს გამოავლინონ.
Თუმცა, საბოლოო სიმძლავრის პარამეტრი მაინც უნდა განისაზღვროს ფაქტიური პროცესული გამოცდების საშუალებით, ხოლო არ უნდა შეირჩეს მხოლოდ ფურცლის სისქეზე დაყრდნობით.
VII. ლაზერული შედუღების მანქანის არჩევის დროს გასათვალისწინებელი ხუთი ძირევადი ფაქტორი
1. მასალა
Ლაზერული სველვის მახასიათებლები განსხვავდება სხვადასხვა მასალის შემთხვევაში, მაგალითად, ნეიტრალური ფოლადის, ნახშირბადის ფოლადის, ცინკით დაფარული ფოლადის და ალუმინის შენაირების შემთხვევაში.
Პირველ რიგში განსაზღვრეთ ფაქტობრივად სველვის ქვეშ მყოფი მასალა, შემდეგ შეაფასეთ საჭიროებული ძალა.
2. სისქე
Ფოლადის სისქე არის მთავარი სახელმძღვანელო ფაქტორი ლაზერული ძალის განსაზღვრის დროს.
Თუმცა, ძალა არ შეიძლება განისაზღვროს მხოლოდ სისქის მიხედვით; უნდა გაითვალისწინოთ სხვა ფაქტორებიც, მაგალითად, სველვის შეერთების კონფიგურაცია, სველვის სიჩქარე და პროდუქტის სპეციფიკაციები.
3. სველვის სიჩქარე
Თუ საწარმოს აქვს მკაცრი მოთხოვნები წარმოების ციკლის დროზე, უნდა გაითვალისწინოთ აღჭურვილობის ძალისა და სასურველი სველვის სიჩქარის შორის ბალანსი.
4. სველვის მოთხოვნები
Სხვადასხვა პროდუქტს აქვს სხვადასხვა მოთხოვნა სველვის გარეგნობას, შეღრმავების სიღრმეს, დეფორმაციას და სველვის სიმტკიცეს შესახებ.
Მაღალი ესთეტიკური მოთხოვნების მქონე პროდუქტების შემთხვევაში სრული პროცესის კონტროლი განსაკუთრებით მნიშვნელოვანია.
5. მომავლის წარმოების საჭიროებები
Თუ საწარმოს აპლანირებს პროდუქტების განახლებას, ფოლადის ფურცლების სისქის გაზრდას ან წარმოების მოცულობის გაფართოებას მომავალში, რეკომენდებულია აირჩიოს მოწყობილობა, რომელსაც აქვს რაღაც დამატებითი სიძლიერე მიმდინარე ტექნოლოგიური მოთხოვნების გარეშე.
Ეს არ აძლევს მიმდინარე მოწყობილობას არ შეესაბამება მოთხოვნებს და ასევე თავიდან აიცილებს მოკლე ვადაში მოწყობილობის ხელახლა შეძენის აუცილებლობას.
VIII. რატომ უნდა განხორციელდეს ნიმუშების გამოცდა ლაზერული შედუღების მანქანის შეძენამდე?
Ლაზერული შედუღების მანქანები არის ის მოწყობილობები, სადაც თვით პროცესი არის განსაკუთრებით მნიშვნელოვანი.
Უკვე იგივე 2 მმ მეტალის ფურცელზე მოთხოვნები მოწყობილობის სიძლიერეს მიმართ შეიძლება განსხვავდებოდეს მასალის ტიპის, შედუღების შეერთების კონფიგურაციის, შეერთების შუალედის და წარმოების სიჩქარის მიხედვით.
Ამიტომ შეძენამდე საწარმოებს რეკომენდებულია განახორციელონ ტესტები ნამდვილი ნიმუშებით.
Ნამდვილი ნიმუშების ტესტირება საშუალებას აძლევს შეამოწმოთ:
Რომელი სიძლიერის დონე არის შესაფერებელი?
Რომელი შედუღების სიჩქარე შეიძლება მიღწევა?
Შედუღების სიღრმე აკმაყოფილებს მოთხოვნებს? შედუღების გარეგნობა აკმაყოფილებს სტანდარტებს?
Არსებობს თუ არა პრობლემები, როგორიცაა გახვრეტა, შეფუთვა ან დეფორმაცია?
Შეესაძლება თუ არა ამ აღჭურვილობის გამოყენება შემდგომი მასობრივი წარმოების დროს?
Ნამდვილი ნიმუშებზე ტესტირება უფრო ინტუიციურ შეფასებას აძლევს, ვიდრე მხოლოდ აღჭურვილობის ტექნიკური მახასიათებლების სპეციფიკაციის ფურცლების ნახვა.
Ეს განსაკუთრებით მნიშვნელოვანია იმ კომპანიებისთვის, რომლებიც პირველად იყენებენ ლაზერულ შედუღებას; ნიმუშების ტესტირება ეხმარება შეამციროს აღჭურვილობის არჩევისა და ფაქტობრივი წარმოების მოთხოვნების შორის არსებული სხვაობა.
IX. ლაზერული შედუღების მანქანის სიმძლავრის სწორი არჩევის მეთოდი
Შევაჯამოთ არჩევის პროცესი ერთ წინადადებაში:
Ჯერ შეამოწმეთ ნიმუში, შემდეგ განსაზღვრეთ პროცესი; ჯერ ჩაატარეთ ტესტები, შემდეგ განსაზღვრეთ სიმძლავრე.
Არ დაუშვათ, რომ თქვენ 3000 ვტ-იანი მანქანა გჭირდებათ მხოლოდ იმიტომ, რომ კონკურენტი ამ მოდელს იყენებს.
Ასევე, არ დაუშვათ ავტომატურად, რომ დაბალი სიმძლავრის მანქანა სწორი არჩევანია მხოლოდ იმიტომ, რომ 1000 ვტ-იანი მოდელი უფრო იაფია.
Უფრო რაციონალური არჩევის პროცესი ასე გამოიყურება:
Მასალის განსაზღვრა → სისქის განსაზღვრა → შედუღების მოთხოვნების განსაზღვრა → წარმოების ციკლის დროის განსაზღვრა → ნამდვილი ნიმუშებზე ტესტირება → ლაზერის სიმძლავრის განსაზღვრა → აღჭურვილობის კონფიგურაცია.
Ამ მეთოდით შერჩეული ლაზერული შედუღების მანქანა უკეთ შეესატყობინება ნამდვილი წარმოების მოთხოვნებს.
X. ლაზერული შედუღების მანქანები: უფრო მაღალი სიმძლავრე არ ნიშნავს ყოველთვის უკეთესობას — მთავარია შესატყობინებლობა.
Ლაზერული შედუღების ამონახსნები საშუალებას აძლევს აღჭურვილობის სიმძლავრის შესატყობინებლად მასალის, სისქის, შედუღების შეერთების სტრუქტურისა და წარმოების ციკლის დროს. არ ხართ დარწმუნებული, რომელი სიმძლავრის დონე აირჩიოთ? გამოგვიგზავნეთ თქვენი ნამდვილი ნიმუშები; JUGAO სთავაზობს უფასო პროცესულ შეფასებასა და ნიმუშების ტესტირებას. ჩვენ განვსაზღვრავთ საუკეთესო აღჭურვილობის ამონახსნს ნამდვილი შედუღების შედეგების საფუძველზე, რაც საშუალებას აძლევს თავიდან აიცილოთ გამოცდილობა და უზრუნველყოფოთ, რომ შედუღების მანქანა ნამდვილად ემსახურება თქვენს წარმოების მოთხოვნებს.

