





Როგორ შეიძლება გადაჭრას მიიღოს მიმართულების არ შესაბამობის პრობლემა მილებში?
Ასიმეტრიული მილის გამოხრა არის შეუძლებელი პრობლემა. მილი არ ემორჩილება თანაბრად: ერთი მხარე სწორი კუთხით იხრება, ხოლო მეორე — ცენტრიდან გადახრილად, ან მარცხენა და მარჯვენა მხარეები განსხვავდებიან ერთმანეთისგან, ან წინა და უკანა მხარეები ერთმანეთს არ ემთხვევა. ეს პრობლემა იშვიათად იწვევს ერთი მიზეზი მარტო. მე მრავალი ასეთი შემთხვევა მოვაგვარე, და ქვემოთ ჩამოთვლილია ყველაზე გავრცელებული მიზეზები და შესაბამო დიაგნოსტიკის მეთოდები.
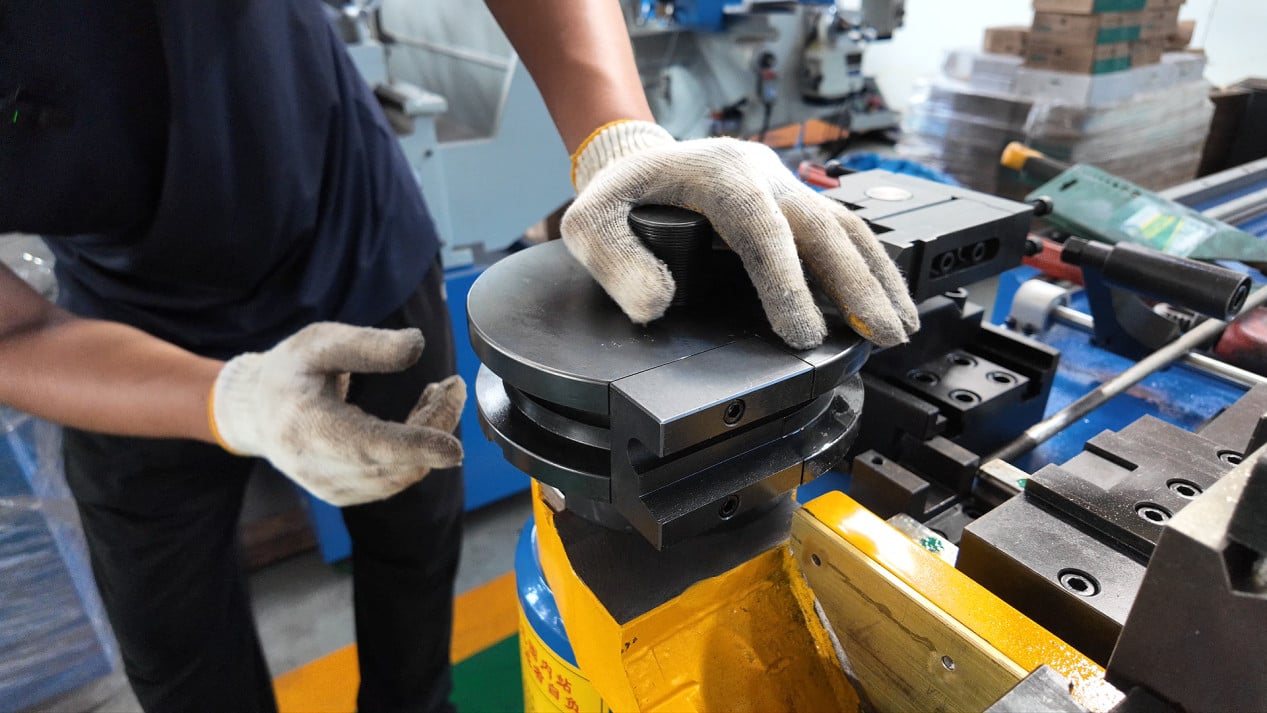
I. ასიმეტრიის მიზეზი — მილის დაკიდების პრობლემები
Თუ მილი არ არის საკმარისად დაკიდებული, გამოხრის დროს ერთი მხარე მეტი ძალა განიცდის, ხოლო მეორე მხარე გადაიხრება — ეს არის ასიმეტრიის ყველაზე პირდაპირი მიზეზი.
Კლამპირების დიეს ორივე მხარეს არათანაბარი კლამპირების ძალა მიიყვანებს მილს ერთ მხარეს; გამოყენებული კლამპირების ზედაპირები გამოიწვევს არათანაბარ კლამპირების ძალის განაწილებას; არასაკმარისი კლამპირების სტროკი არ შეძლებს მილის სრულად დაფიქსირებას.
Შეამოწმეთ, არის თუ არა კლამპირების დიეს ორივე მხარეს მუშაობის ზედაპირზე ტანაბარი აბრაზიული მოცვლა; არის თუ არა კლამპირების წნევა ორივე მხარეს ბალანსირებული; შეიძლება თუ არა მილის ხელით ბრუნვა კლამპირების შემდეგ — თუ შეიძლება, კლამპირების ძალა არ არის საკმარისი.
II. პოზიციონირების პრობლემების გამო წარმოქმნილი ასიმეტრია
Თუ მილი ჩასატვირთად არ იყო სრულად ჩაყვანილი ან პოზიციონირების ზედაპირზე უცხო სხეულები იყო, მილის მარცხენა და მარჯვენა პოზიციონირება არ იქნება თანაბარი. თუ გამოხრის საწყისი წერტილი გადახრილია, შედეგად მიღებული გამოხრის კუთხე ავტომატურად გადახრილი იქნება.
Შეამოწმეთ, არის თუ არა მილის ბოლო სრულიად გასწორებული პოზიციონირების ზედაპირთან; შეამოწმეთ, არის თუ არა მეტალის ნაკვეთები ან ზეთი პოზიციონირების ზედაპირზე; დაადასტურეთ, სწორია თუ არა საკვების სიგრძის მოწესრიგება. სპეციფიკაციების შეცვლის შემდეგ ხელახლა დაადასტურეთ პოზიციონირების საბაზისო წერტილი; არ მიიღოთ წინა სერიის პოზიცია ჩვეულებრივ მიღებულად.
III. ჭრის დაყენების პრობლემების გამო წარმოქმნილი ასიმეტრია
Გამოხრის ჭრის, დამაკავებელი ჭრის და წვრილების წინააღმდეგობის ჭრის განლაგება არ ემთხვევა ერთმანეთს ან მათი მარცხენა და მარჯვენა მხარეებზე დაყენების პოზიციები არ ემთხვევა ერთმანეთს. გამოხრის დროს მილზე მოქმედების ძალის მიმართულება გადახრილია, რაც ასიმეტრიული კუთხის წარმოქმნას იწვევს.
Შეამოწმეთ, ემთხვევა თუ არა გამოხრის ჭრისა და დამაკავებელი ჭრის ცენტრალური ხაზები ერთმანეთს; შეამოწმეთ, ემთხვევა თუ არა ჭრის მარცხენა და მარჯვენა მხარეებზე დაყენების პოზიციები ერთმანეთს; შეამოწმეთ, არსებობს თუ არა ჭრის ასიმეტრიული აბრაზიული მოცვლა.
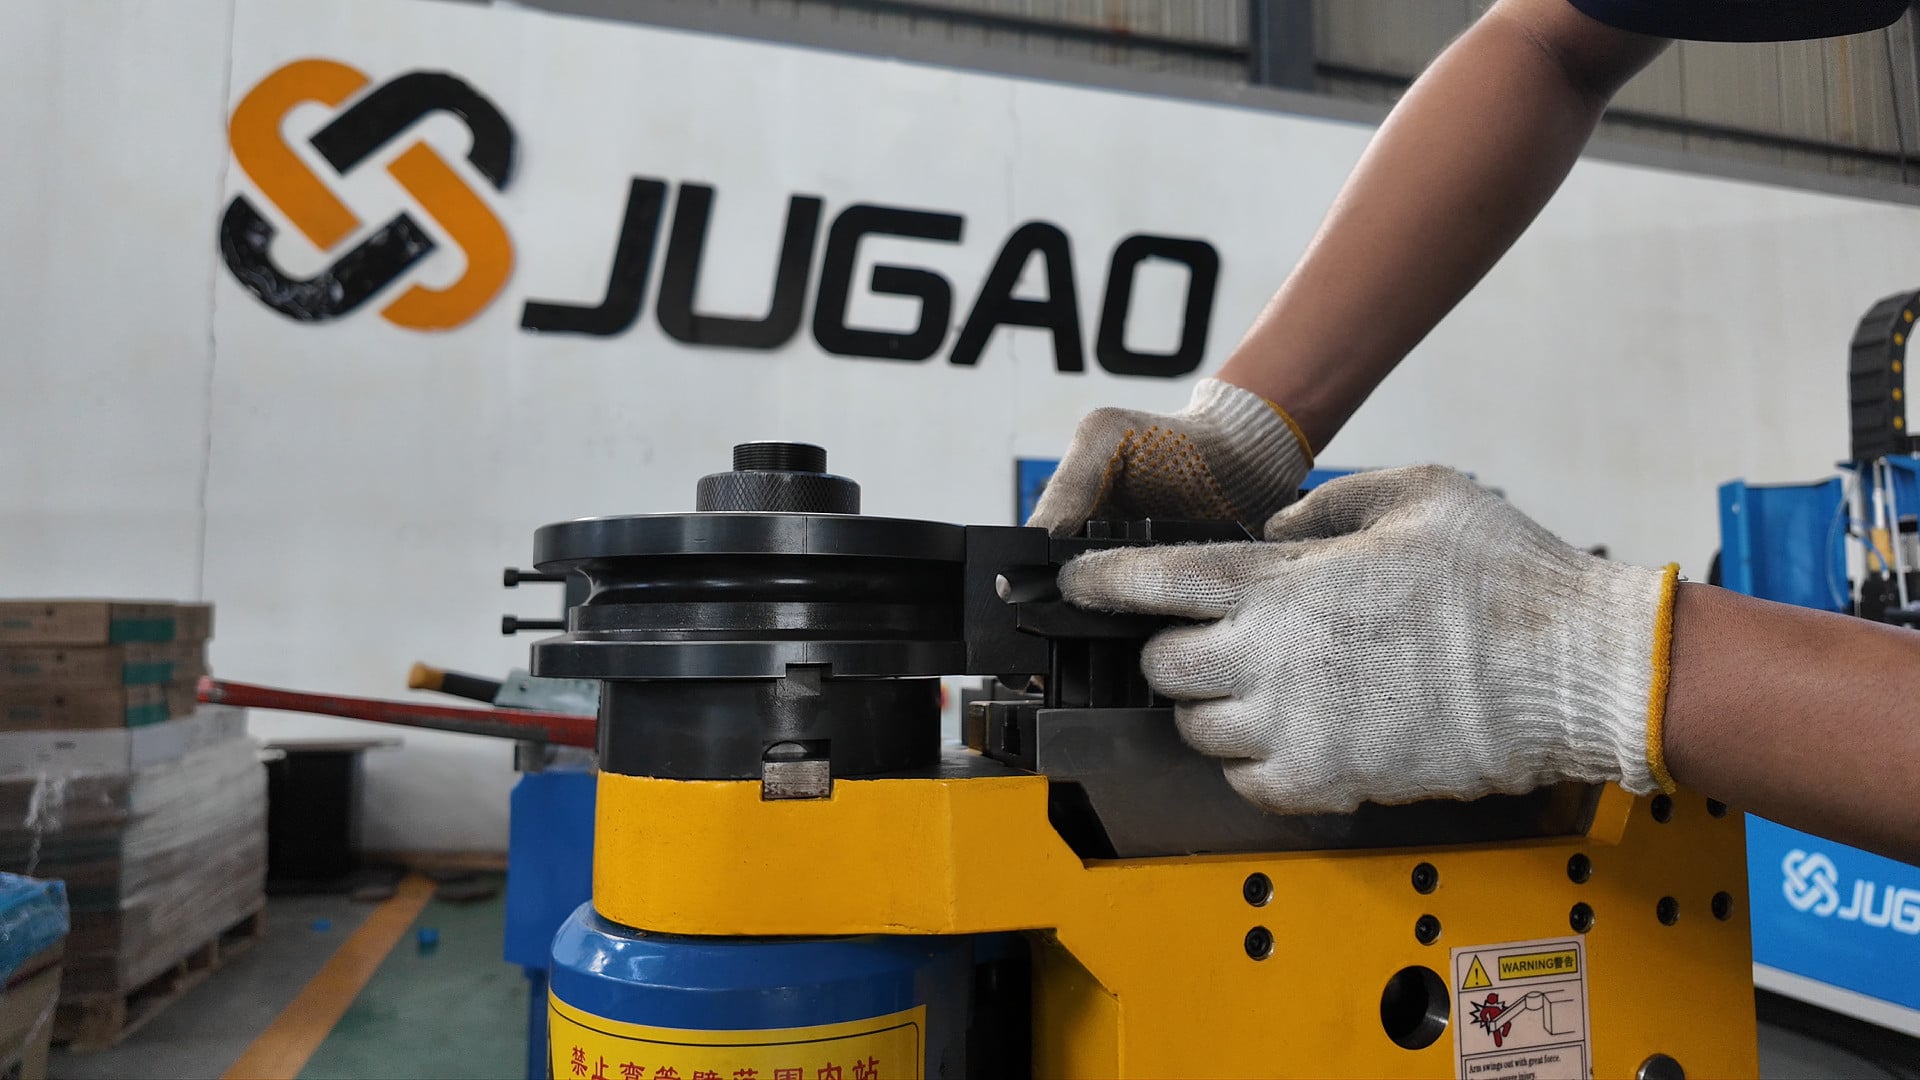
IV. გამოხრის ჭრის არათანაბარი აბრაზიული მოცვლა
Თუ გამოხრის ჭრის ღრმაში ერთი მხარე მეტად აბრაზიულად არის მოცვლილი, ვიდრე მეორე, გამოხრის დროს მილზე მოქმედების ძალა გადახრილი იქნება ნაკლებად მოცვლილი მხარის მიმართ, რაც კუთხის განსხვავებას იწვევს.
Შეამოწმეთ გამოხრის ფორმის ღრუბლის მარცხენა და მარჯვენა მხარეების მდგომარეობა. თუ ერთ-ერთ მხარეს აშკარა ბრეკეტები ან აბრაზიული მოჭრილობები არის, ეს აჩვენებს არათანაბარ აბრაზიას. გამოხრის ფორმა დროულად შეასწორეთ ან შეცვალეთ.
VI. მილის კედლის სისქის არათანაბარობა
Მილის კედლის სისქე წრიულად არ არის თანაბრად განაწილებული: ერთი მხარე მეტად სქელია, ვიდრე მეორე. გამოხრის დროს სქელი მხარე უფრო დიდი დეფორმაციის წინააღმდეგობას აძლევს, ხოლო თავისადან თავისუფალი მხარე უფრო ადვილად იყოს დეფორმირებული, რაც მილის თავისუფალი მხარის მიმართ გამოხრას იწვევს.
Სცადეთ მილის შეცვლა სხვა პარტიით. თუ მილის შეცვლის შემდეგ ასიმეტრია verschwindet, ალბათ პრობლემა მასალაში თავისთვალად არსებობს. დააკავშირდით მიმწოდებელს მილის კედლის სისქის დასაშვები გადახრის დიაპაზონის დასტურების მისაღებად.
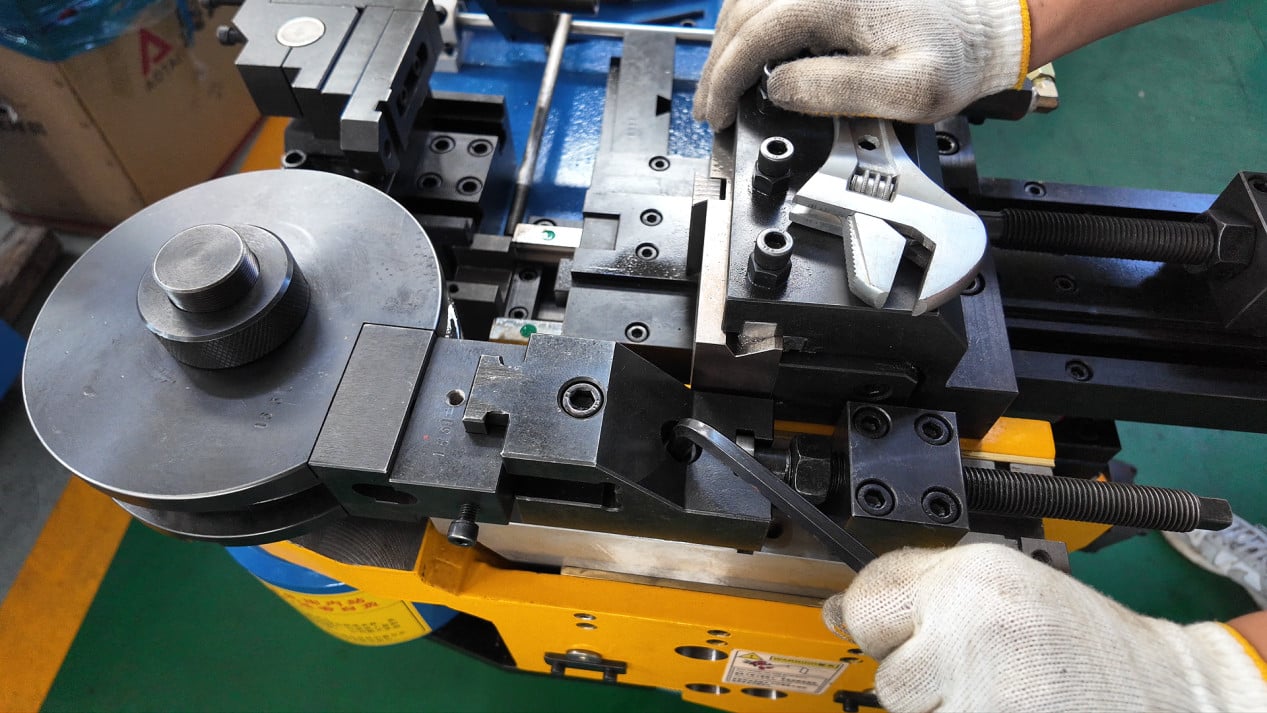
VII. მილის მიწოდების ან ბრუნვის ღერძის გადახრა
Მრავალგამოხრილი სადგურების შემთხვევაში, თითოეული გამოხრილობის შემდეგ მიწოდების სიგრძისა და ბრუნვის კუთხის გადახრები იწვევს შემდგომი გამოხრილობების გადახრას. ეს გადახრები აკუმულირდება მოგვიანებით გამოხრილობებში და საბოლოოდ იწვევს მთლიანი სადგურის ასიმეტრიას.
Შეამოწმეთ მიწოდებისა და ბრუნვის ღერძების მეორედ გამოყენების შესაძლებლობა. გამოიყენეთ ინდიკატორული სახაზავი მიწოდების ფაქტობრივი მოძრაობის მანძილის დასადგენად დაყენებულ მნიშვნელობასთან შედარებით. თუ ენკოდერის სიგნალი არ ემთხვევა ფაქტობრივ პოზიციას, განახდეთ კალიბრაცია.
VII. რეკომენდებული შეცდომების აღმოფხვრის თანმიმდევრობა
Ჯერ დაადასტურეთ, რომ სადგური სრულად ჩაყენებულია და მისი დაჭერის ძალა საკმარისია — ეს ყველაზე მარტივი და ყველაზე ხშირად გამოტოვებული ნაბიჯია.
Შემდეგ შეამოწმეთ, არის თუ არ ერთნაირად აბრუნებული დაჭერის საჭრელის მუშაობის ზედაპირი ორივე მხარეს და არის თუ არ ერთმხრივი აბრუნების ნიშნები გამოხრილობის საჭრელის ღრმაში.
Სადგურის იგივე სპეციფიკაციის, მაგრამ სხვა ბათქის ნიმუშით სცადეთ, რათა გამორიცხოთ მასალის სისქის არ ერთნაირობის შესაძლებლობა.
Თუ ზემოხსენებული ყველაფერი ნორმალურია, შეამოწმეთ კვებავი ღერძისა და ბრუნვადი ღერძის პოზიციონირების სიზუსტეში რომელიმე გადახრა.
Ადვილად გამოტოვებადი დეტალი
Თუ ასიმეტრია მხოლოდ გარკვეული გამოხრის კუთხეზე ხდება, ხოლო სხვა კუთხეებზე ნორმალურია, პრობლემა ხშირად მოდელის დაყენებასა ან ამ გამოხრას შესაბამებლად პოზიციონირებას უკავშირდება. თუ ყველა გამოხრა ასიმეტრიულია, ეს შეიძლება მანქანის მთლიანი მარცხენა-მარჯვენა ბალანსის პრობლემას მიუთითებდეს, მაგალითად, ორივე მხარეს ანკერული ბოლტების გახსნის ძალის არ თანაბარობა ან მანქანის საყრდენის არ ჰორიზონტალურობა.
Როდესაც ასიმეტრიის პრობლემებს ხვდებით, შეამოწმეთ, მხოლოდ გარკვეული კუთხეზე ხდება თუ ყველა გამოხრაზე ასიმეტრიულია. ეს მახასიათებელი დახმარებას აძლევს შეცდომების ძიების სფეროს შესაკუმშად. მოგესალმებით განხილვაში მონაწილეობის მიღებას.

