





Რა არის მიზეზები მილების გამოკვეთის კუთხეში გადახრის?
Კუთხის გადახრა მილების გამოკვეთვის პროცესში ყველაზე გავრცელებული და რთული პრობლემაა. პროგრამა არ არის შეცვლილი, ფორმა არ არის შეცვლილი, წინა სერია კარგად გამოვიდა, მაგრამ ამ სერიაში კუთხე არ ემთხვევა. ხშირად ეს არ არის მანქანის გამოსწორების პრობლემა, არამედ რამდენიმე პროცესი თავისთვის ნაკლებად შემჩნევად იცვლება.
Ქვემოთ მე გავანალიზებ კუთხის გადახრის ძირითად მიზეზებს სისტემის მიხედვით და მოგაწოდებ შესაბამის დიაგნოსტიკურ მიმართულებებს.
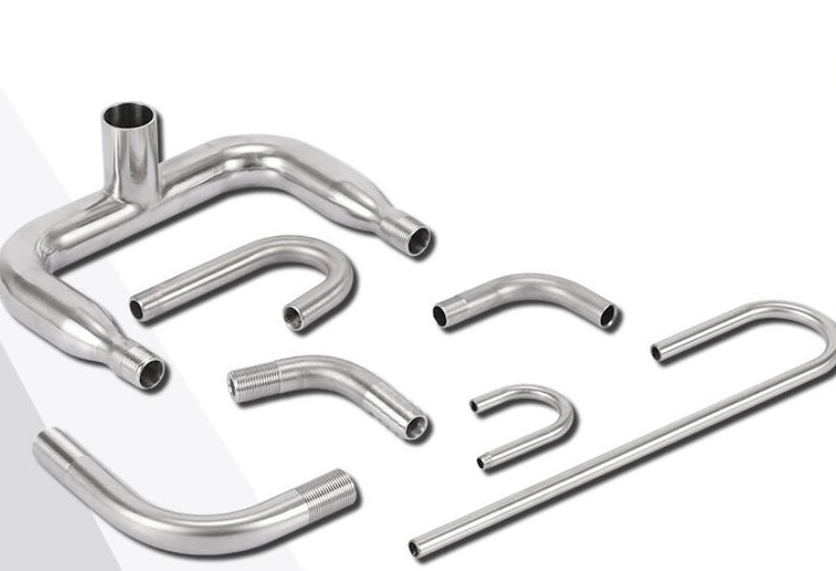
I. მანქანის კალიბრაციის საკითხები
Დროთა განმავლობაში მილების გამოკვეთვის მანქანები მექანიკური ნაკეთობების მცირე გადაადგილებას განიცდიან. გამოკვეთვის ფორმის პოზიციის, უკანა საზომის ნულოვანი წერტილის და თითოეული ღერძის საბაზისო წერტილების ცვლილებები ნაკლებად ან მეტად ბუნებრივად ცვლის გამოკვეთვის კუთხეს.
Რეგულარული კალიბრაცია საჭიროებს. მანქანის ფაქტობრივი დახრის კუთხის შესამოწმებლად გამოიყენეთ კუთხის გაზომვის საშუალება ან სტანდარტული ნიმუშები, რათა დარწმუნდეთ, რომ ის შეესაბამება დაყენებულ მნიშვნელობას, და დროულად შეასწოროთ ნებისმიერი გადახრები. კალიბრაცია უნდა განხორციელდეს მატრიცების შეცვლის შემდეგ, ძირეული რემონტის შემდეგ ან კუთხის ანომალიების აღმოჩენის შემთხვევაში.
II. მასალის თვისებების არასტაბილურობა
Იგივე სპეციფიკაციის მიხედვით შესაძლებელია სხვაობები საწარმოებს შორის. კედლის სისქის დაშვების, წინააღმდეგობის ძალის და ზედაპირის სიმტკიცის პარამეტრების ცვლილებები ზემოქმედებენ დახრის დროს მომხდარ სპრინგბექზე. იგივე 20# ფოლადის შემთხვევაში საწარმოებს შორის სპრინგბექი შეიძლება განსხვავდებოდეს 0,5°–1°-ით.
Მასალის მიღების დროს უნდა შეინახოს საწარმოების ჩანაწერები. საწარმოების შეცვლის შემდეგ გააკეთეთ რამდენიმე საცდელი დახრა, რათა დარწმუნდეთ კუთხის სტაბილურობაში მასობრივი წარმოების დაწყებამდე. არ დაუშვათ, რომ წინა საწარმოს პარამეტრები შეიძლება პირდაპირ გამოყენებულ იქნას შემდეგ საწარმოში.
III. მატრიცების აბრაზიული wear
Გამოყენების შედეგად დროთა განმავლობაში მოხდება გამოკვეთის ფორმების, მიმაგრების ფორმების და მანდრელების ცხელება — ეს კომპონენტები პირდაპირ ეხებიან მილს. ცხელება ამცირებს მილის სწორ პოზიციონირებას ფორმაში, იწვევს არათანაბარ მიმაგრების ძალის განაწილებას, ცვლის დაკვეთის დროს დაძაბულობის მდგომარეობას და შედეგად — კუთხის გადახრას.
Რეგულარულად შეამოწმეთ ფორმის მუშაობის ზედაპირი. შეამოწმეთ ღრმავებში ზედაპირის გახშირება, ზედაპირზე გამოხატული ცხელების ნიშნები და ის, შენარჩუნებს თუ არა მანდრელის ბურთის თავი საჭიროების შესაბამის ფორმას. დროულად შეასწორეთ ან შეცვალეთ ცხელებული ნაკეთობები; არ დაელოდოთ კუთხის მნიშვნელოვან გადახრას, სანამ პრობლემას გადაწყვეტთ.
IV. არასწორი დაკვეთის პარამეტრების დაყენება
Ჭარბი დაკვეთის სიჩქარე არ აძლევს მასალას საკმარის დროს თანაბარად დეფორმირების შესაძლებლობას და შეიძლება გამოიწვიოს კუთხის ჭარბი ან ნაკლები მნიშვნელობა. არასაკმარისი მიმაგრების ძალა იწვევს მილის გამოსრიალებას და შედეგად — კუთხის ნაკლები მნიშვნელობას. ჭარბი წნევის დაყენება შეიძლება გამოიწვიოს მილის დაბერვა და ასევე კუთხის გადახრას.
Პარამეტრების დაყენება უნდა ეფუძნებოდეს მასალის სპეციფიკაციებს, მილის დიამეტრსა და კედლის სისქეს, ასევე ფაქტობრივი საცდელი გამოხვევის შედეგებს. ჩაწერეთ თითოეული სპეციფიკაციისთვის პარამეტრების კომბინაციები, რათა მომავალში იგივე სპეციფიკაციის შემთხვევაში მათ პირდაპირ გამოიყენოთ, რაც შეამცირებს ხელახალი ცდების რაოდენობას.
VIII. რეკომენდებული შეცდომების აღმოფხვრის თანმიმდევრობა
Ჯერ დაადასტურეთ მანქანის კალიბრაციის სტატუსი, მათ შორის თითოეული ღერძის სასაძღოლო წერტილები და ფორმის დაყენების პოზიცია; შემდეგ შეამოწმეთ ფორმის მუშაობის ზედაპირზე აბრაზიული wear; შემდეგ დაადასტურეთ, არის თუ არ ამ ბათქის მასალა წინა ბათქებისგან განსხვავებული; შემდეგ შეამოწმეთ გამოხვევის პარამეტრების დაყენების შესატყობარობა; ბოლოს განიხილეთ, სჭირდება თუ არა სპრინგბექის კომპენსაციის რეგულირება.
Თუ ზემოხსენებული ყველაფერი ნორმალურია, მაგრამ კუთხე მაინც გადახრილია, განიხილეთ ტემპერატურის ფაქტორები და ჰიდრავლიკური სისტემის წნევის სტაბილურობა.
Სხვადასხვა მიზეზით გამოწვეული გადახრები სხვადასხვა მახასიათებლით გამოიხატება. მანქანის გადახრები ჩვეულებრივ ერთი მიმართულებით არის სტაბილური, მასალის განსხვავებები შეიძლება გამოიწვიოს გასაკეთებლად არსებული პარტიების შეცვლის შემდეგ მოულოდნელი ცვლილებები, ხოლო ტემპერატურის გავლენა მუშაობის დროს თანდათანობით გადაადგილდება. მახასიათებლების დაკვირვება შეიძლება შეავსების სფეროს შეავსოს და მიზეზის უფრო სწრაფად პოვნას შეუძლია.
Როდესაც წარმოებაში კუთხის გადახრებს ხვდებით, რომელი მიმართულებიდან ჩვეულებრივ იწყებთ შეცდომების აღმოფხვრას?

