





Რამდენად მოახდენს გავლენას საჭრელი მანქანის ტემპერატურის კონტროლი ჩაბერების ხარისხზე?
Ბევრი ადამიანი არ აღიქვამს საკმარისად მნიშვნელოვანად მილების გამოხრის მანქანების ტემპერატურის კონტროლს. ისინი აყენებენ მანქანას, არეგულირებენ პროგრამას და იწყებენ მასობრივ წარმოებლობას. მაგრამ მუშაობის პროცესში აღმოაჩენენ, რომ: პირველი სერიის მილებს სწორი კუთხე აქვთ, მეორე სერია კი უკვე გადახრის მიმართულებით იწყებს ცვლილებას; დილით გამოხრილი მილები შემჩნევად განსხვავდებიან საღამოს გამოხრილი მილებისგან; ამავე პროგრამა ზაფხულში და ზამთარში მკაფიოდ განსხვავებულ შედეგებს იძლევა.
Პრობლემა ტემპერატურაში მდებარეობს. მანქანა იცვლება, მილები იცვლება, მაგრამ თქვენ არ იცვლებით.
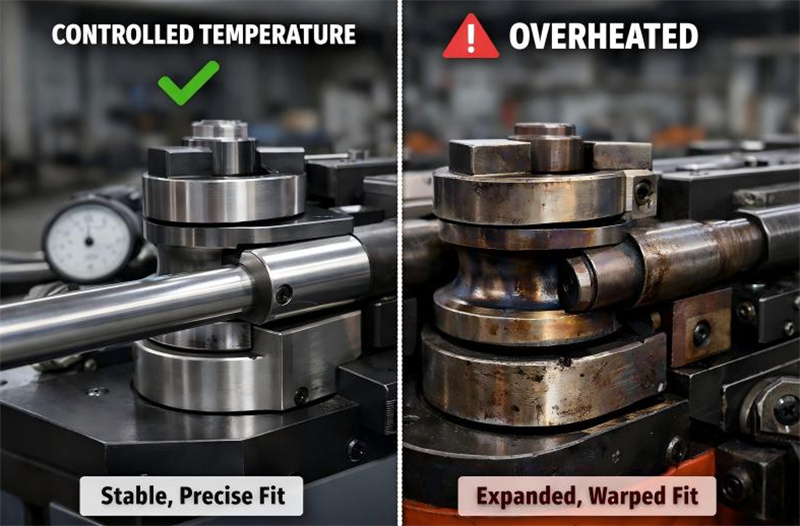
I. თერმული გაფართოება: კომპონენტები ნელა იზრდებიან
Მილების გამოკვეთის მანქანები მეტალისგან არის დამზადებული, ხოლო მეტალი გაცხელების შედეგად ვრცელდება. საყრდენი სტრუქტურა, გამოკვეთის მანკი, მანდრელი და ფორმა — ყველა ეს კომპონენტი მანქანის მუშაობის დროს ნელ-ნელა გაცხელდება. თითოეული კომპონენტი მხოლოდ მილიმეტრის წილს შეიძლება გაფართოვდეს, მაგრამ გამოკვეთის კუთხის შემთხვევაში მილიმეტრის წილის ცვლილება კუთხეში ნახევარი გრადუსის ან უფრო მეტის ცვლილებას ნიშნავს.
Როდესაც მანქანა პირველად ჩაირთმევა, ის ცივია; რამდენიმე საათის განმავლობაში უწყვეტად მუშაობის შემდეგ ყველა კომპონენტი ცხელდება. იგივე დაკვრის კუთხის პარამეტრების დაყენების შემთხვევაში ცივი მანქანით დაკვრილი მილების ფაქტობრივი კუთხე განსხვავდება ცხელი მანქანით დაკვრილი მილების კუთხისგან. ეს არ ნიშნავს, რომ მანქანა დაზიანებულია; ეს მხოლოდ თერმული გაფართება და შეკუმშვაა.
II. ჰიდრავლიკური ზეთის ტემპერატურა: წნევის მაჩვენებელი
Ჰიდრავლიკური ზეთი ჰიდრავლიკური საჭრელი მანქანის ძალის გადაცემის საშუალებაა და მისი სიბლანტე მკაფიოდ იცვლება ტემპერატურის ცვლილებასთან ერთად.
Როდესაც ზეთის ტემპერატურა ძალიან დაბალია, ზეთი მკვრივი ხდება, რაც იწვევს ცუდი ნაკადულობის და სისტემის უფრო ნელი რეაქციას. მუხრუჭების მკლავის მოძრაობა შეიძლება იყოს ნელი ან უთანასწორო, რაც იწვევს მუხრუჭების არაკმარის კუთხეებს ან ზედაპირის ნაოჭებს მუხრუჭე მილში.
Ზეთის ტემპერატურა ძალიან მაღალია. ზეთი იწელება, რაც იწვევს შიდა გაჟონვას და ძნელდება წნევის შენარჩუნება. არასაკმარისი დაჭერის ძალა გამოიწვევს მილის გადმოვარდნას, ხოლო არასაკმარისი მუხრუჭების ძალა გამოიწვევს ნაკლებ მუხრუჭების კუთხეს. გარდა ამისა, ხანგრძლივი მაღალი ტემპერატურის მუშაობა დაჩქარდება სიბერის და ცხიმის ოქსიდაციისა და გაუარესების, რაც კიდევ უფრო აისახება სიზუსტეზე.
Ნავთობის ტემპერატურის შენარჩუნება რეკომენდებულ ფარგლებში გადამწყვეტია სისტემის სტაბილური წნევისა და რეაგირებისათვის. ზეთის ცვლილების ინტერვალები, გაგრილების მდგომარეობა და გაგრილების ფანქრის სწორად მუშაობა ყველა გავლენას ახდენს ზეთის ტემპერატურაზე.
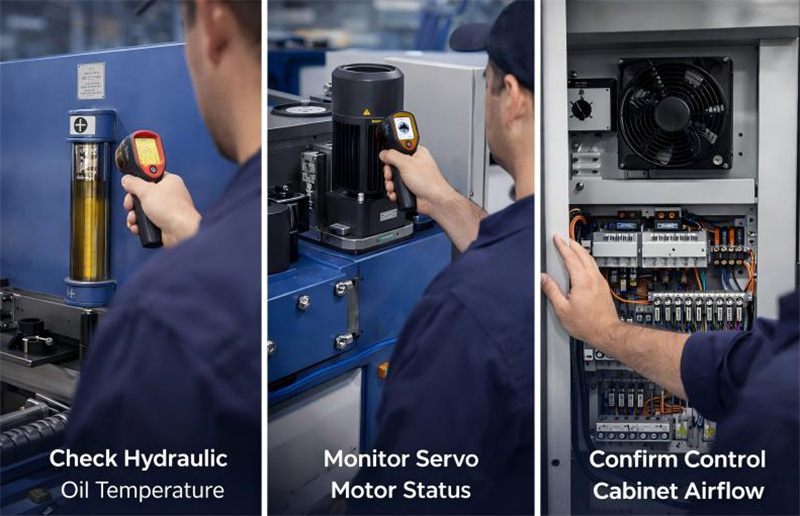
III. სერვომოტორი და ელექტრული სისტემა: მაღალი ტემპერატურა ადვილად გაშვება დაცვა
CNC მილების გამოკვეთის მანქანების სერვო მოძრავებისა და მართველების ტემპერატურის მოთხოვნებიც არსებობს. მაღალი ტემპერატურა შეიძლება გამოიწვიოს სერვო სისტემის სიჩქარის შემცირება ან სიგნალის გამოცემა და გამორთვა. თუ ელექტრო კაბინეტში გამართლება და თბოგამოყოფა არ ხდება საკმარისად, ტემპერატურა უწყვეტად იზრდება, რაც კონტროლერისა და მართველების ელექტრონული კომპონენტების სიცოცხლის ხანგრძლივობას ამცირებს და შეცდომების რიცხვს ამატებს.
Ზოგიერთი პრობლემა, რომელიც საწყის ეტაპზე ჩანს როგორც არასწორი პოზიციონირება ან არანორმალური მუშაობა, საბოლოო ჯამში აღმოჩნდება ელექტრო კაბინეტში ტემპერატურის ჭარბი მაღალობის გამო.
IV. გარემოს ტემპერატურა: საწარმოში ტემპერატურის რყევები ასევე შეიძლება გავლენა მოახდინოს გამოკვეთის სიზუსტეზე
Ზამთრის დაბალი და ზაფხულის მაღალი საწარმოს ტემპერატურები სეზონურ ტემპერატურულ რყევებს ქმნის, რაც გამოკვეთის სიზუსტეზე გავლენას ახდენს.
Ზამთრის გაცივებულ სტარტებზე ჰიდრავლიკური ზეთი შეიძლება იყოს ძალიან ხაჭხაჭოვანი, ხოლო მანქანის კომპონენტებს შორის სივრცეები მცირედება დაბალი ტემპერატურის გამო. თუ მასობრივი წარმოება სტარტის შემდეგ დაიწყება დაუყოვნებლივ, პირველი რამდენიმე მილის ხარისხი შეიძლება განსხვავდებოდეს მოგვიანებით წარმოებულებისგან.
Გარემოს ტემპერატურის ცვალებადობის გადაწყვეტა მარტივია: სტარტის შემდეგ მანქანა უნდა მუშაობდეს ტვირთის გარეშე გარკვეული ხანგრძლივობით, რათა მისი ტემპერატურა სტაბილური გახდეს წარმოების დაწყებამდე. ეს წინასითბობის პროცესი თავიდან არიდებს გაცივებული და გაცხელებული მანქანის პირობებს შორის ხარისხის განსხვავებას.
V. დიეს ტემპერატურა: პირდაპირ ზემოქმედებს კონტაქტური ზედაპირის მდგომარეობაზე
Ჩამოხრების დროს დიესა და მილს შორის ხახუნი სითბოს იწარმოებს. თუ დიეს ტემპერატურა ძალიან მაღალი გახდება, ჩამოხრების ზეთის ლუბრიკაციის ეფექტი მცირდება, რაც შეიძლება გამოიწვიოს მილის ზედაპირზე ხაზების ან მცირე მასალის დაბერების წარმოქმნა.
Როდესაც დიეს ტემპერატურა ძალიან მაღალია, კონტაქტურ ზედაპირზე ზეთის ფილმი ვერ ინარჩუნება, რაც იწვევს პირდაპირ მეტალ-მეტალ კონტაქტს და ზედაპირის ხარისხის გაუარებას. გარემოს სწორად კონტროლირება და გამოყენებული გამომყენებელი ზეთის საკმარისი რაოდენობის უზრუნველყოფა შეიძლება შეამციროს ხახაბის სითბო. თუ სერიის ზომა დიდია და მანქანა გრძელი ხანის განმავლობაში უწყვეტად მუშაობს, მანქანის მოკლე შეჩერება გაცივების მიზნით არ უნდა მოხდეს ჭარბად მაღალი ტემპერატურის დაგროვების თავიდან აცილება.
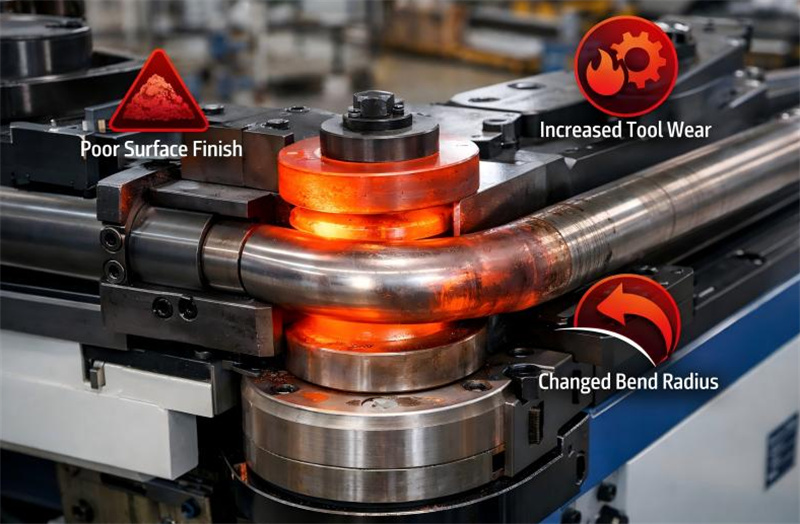
VI. ყოველდღიური ტემპერატურის შემოწმების განრიგის შედგენა
Საჭიროების შემთხვევაში მილების გამომყენებელი მანქანის მუშაობის დროს რამდენიმე ტემპერატურის წერტილის მონიტორინგი არის საჭიროების შემთხვევაში: ჰიდრავლიკური ზეთის ტანკის ტემპერატურა, ელექტრო კაბინეტის შიგნიდან ტემპერატურა, სერვო მოძრავის ზედაპირის ტემპერატურა და მილის გამომყენების დროს ჭარბის და მილის კონტაქტური ზედაპირის ტემპერატურა.
Ზეთის ტემპერატურის მაჩვენებელი ძალიან პირდაპირი სასაძიებლო საშუალებაა. ეკრანზე გამოსახული თითოეული ღერძის ტვირთის მონაცემებით ერთად შეიძლება დამკვიდრდეს საბაზო ტემპერატურის მონიტორინგის რეჟიმი. თუ რომელიმე ტემპერატურის მნიშვნელობა მუდმივად მაღალი რჩება, უნდა შემოწმდეს გაგრილების სისტემა, სითხის მიწოდების სისტემა და ვენტილაცია მათი სწორად მუშაობის შესახებ, არ უნდა მოველოდოთ ტემპერატურის სიგნალიზაციის დონემდე მისვლას მოქმედების დასაწყებად. უმეტესობა მილების გამოკვეთის მანქანები ზეთის ტემპერატურის მაჩვენებელზე ან ეკრანზე რეალურ დროში მნიშვნელობებს აჩვენებს; მთავარი ამ მნიშვნელობების შემოწმებისა და ინტერპრეტაციის ჩვევის ჩამოყალიბებაა.
Როდესმე განიცადეთ სიტუაციები, როდესაც ტემპერატურის ცვლილებებმა გამოიწვია გამოყენებული სადარების ხარისხის ცვალებადობა წარმოების პროცესში? მოგვაწოდეთ თქვენი შეფასება.

