





Როგორ აირჩიოთ შესაბამისი ლაზერული შედუღების მანქანა?
Როგორ ავირჩიოთ სწორი ლაზერული შედუღების მანქანა?
Როგორც ლაზერული დაკავშირების ტექნოლოგია ყველაზე მეტად ვრცელდება სხვადასხვა სფეროში — მაგალითად, მეტალურგიაში, ფოლადის ფურცლების დამუშავებაში, საყოფაცხოვრებო ტექნიკაში, ახალ ენერგიაში, ელექტრონიკაში და ავტომობილების კომპონენტებში, — მეტი და მეტი საწარმო იყენებს ლაზერული დაკავშირების მანქანებს დაკავშირების ეფექტურობის და პროდუქტის ხარისხის გასაუმჯობესებლად. თუმცა, შეძენის პროცესში ბევრი კომპანია ძირითადად აკეთებს აკცენტს „ვატაჟზე“ და „ფასზე“. სინამდვილეში უფრო მაღალი სიმძლავრე არ ნიშნავს ავტომატურად უკეთეს მანქანას, როგორც უფრო დაბალი ფასი არ გარანტირებს უკეთეს ღირებულებას. მანქანის არჩევანზე გავლენას ახდენს რამდენიმე ფაქტორი: მასალის ტიპი, ნაკეთობის სისქე, შეერთების ტიპი, წარმოების მოცულობა, დაკავშირების სიჩქარე და ავტომატიზაციის საჭიროებები. სწორი ლაზერული დაკავშირების მანქანის არჩევანი უნდა დაიწყოს თქვენი კონკრეტული წარმოების მოთხოვნილებების შეფასებით.
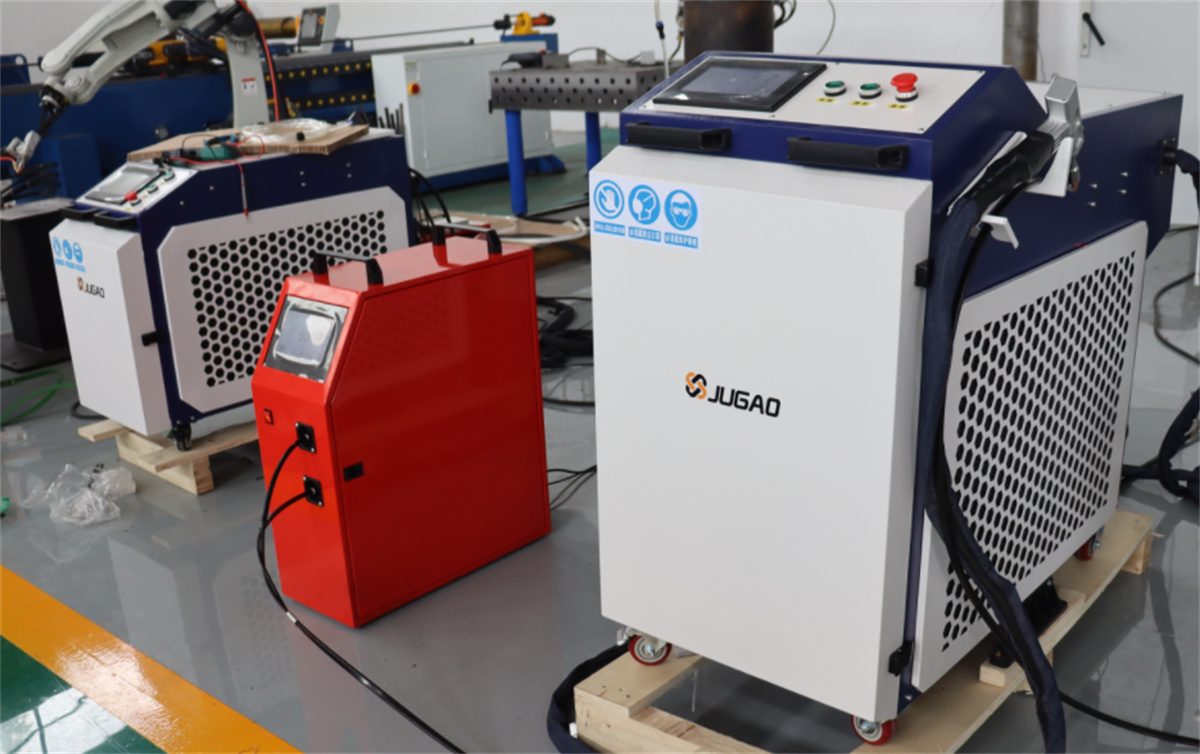
I. ლაზერული დაკავშირების მანქანის არჩევანი მასალის და ნაკეთობის სისქის მიხედვით
Ლაზერული სველვის მანქანის შერჩევის პირველი ეტაპი არის მასალის და მისი სისქის განსაზღვრა. ხშირად გამოყენებული მასალები არის ნეიროსაწინააღმდეგო ფოლადი, ნახშირბადის ფოლადი, ცინკით დაფარული ფოლადი, ალუმინის შენაირები, სპილენძი და სპილენძის შენაირები. რადგან სხვადასხვა ლითონი განსხვავდება ლაზერული ენერგიის შთანთქმის სიჩქარით, თბოგამტარობით და კონკრეტული სველვის პროცესის მოთხოვნებით, არ შეიძლება მოწყობილობის შერჩევა მხოლოდ მასალის სახელწოდების მიხედვით.
Მაგალითად, ნეიროსაწინააღმდეგო ფოლადისა და ნახშირბადის ფოლადის ლაზერული სველვის პროცესები შედარებით მომწიფებულია, ხოლო ალუმინისა და სპილენძის მსგავსი მასალები — რომლებიც გამოირჩევიან მაღალი რეფლექტიურობით და მაღალი თბოგამტარობით — ჩვეულებრივ მოითხოვენ უფრო მაღალ ლაზერულ სიმძლავრეს და უფრო ზუსტ სველვის პარამეტრებს.
Როგორც კი მასალა იდენტიფიცირდება, უნდა გაითვალისწინოს ასევე დამუშავების ნაკვეთის სისქე. იგივე მასალის შემთხვევაში 1 მმ სისქის თავისუფალი ფილის დასაკავშირებლად სჭირდება საერთოდ სხვა მოთხოვნები, ვიდრე 5 მმ სისქის მძიმე ფილის დასაკავშირებლად. თავისუფალი ფილების შემთხვევაში ძირითადი პრობლემებია სითბოს შეყვანა, გახვრეტა და დეფორმაციის კონტროლი; საშუალო და მძიმე ფილების შემთხვევაში ყურადღება გადაინაცვლება შედუღების სიღრმეზე, შედუღების სიჩქარეზე და საჭიროების შემთხვევაში სადუღებლის მიწოდებაზე. ამიტომ ლაზერული შედუღების მანქანის სიმძლავრე არ შეიძლება განისაზღვროს მასალისა და სისქის გარეშე; არჩევის პროცესი უნდა მოიცავდეს მთლიანად შემდეგი კომბინაციის გათვალისწინებას: "მასალა + სისქე + შედუღების კვანძის კონფიგურაცია + შედუღების სიჩქარე".
II. შედუღების კვანძის კონფიგურაციისა და წარმოების მეთოდის მიხედვით აღჭურვილობის არჩევა
Მატერიალისა და სისქის გარდა, შეერთების კონფიგურაცია ასევე მნიშვნელოვანი ფაქტორია ლაზერული შეერთების მანქანის არჩევისას. ხშირად გამოყენებადი წრფივი შეერთებებისთვის — მაგალითად, ფოლადის ფურცლების შეკრებებში, კორპუსებში ან საყრდენ სტრუქტურებში — სტანდარტული ლაზერული შეერთების მოწყობილობა ჩვეულებრივ საკმარისია. შეერთების ტორჩის მუშაობის სივრცის და ასევე "ვობლინგ" (სხივის ოსცილაციის) შეერთების ფუნქციის გათვალისწინება აუცილებელია შასის, კაბინეტების ან კარის ფანჯრების მსგავსი პროდუქტების შემთხვევაში, რომლებშიც მრავალი შიგა და გარე კუთხე არსებობს. თუ ნაკეთობა მოიცავს რთულ მრუდებს ან ძალიან ხშირად მეორდებადი შეერთების ტრაექტორიებს, რობოტიზებული ლაზერული შეერთების სისტემის გამოყენება უნდა განხილული იყოს.
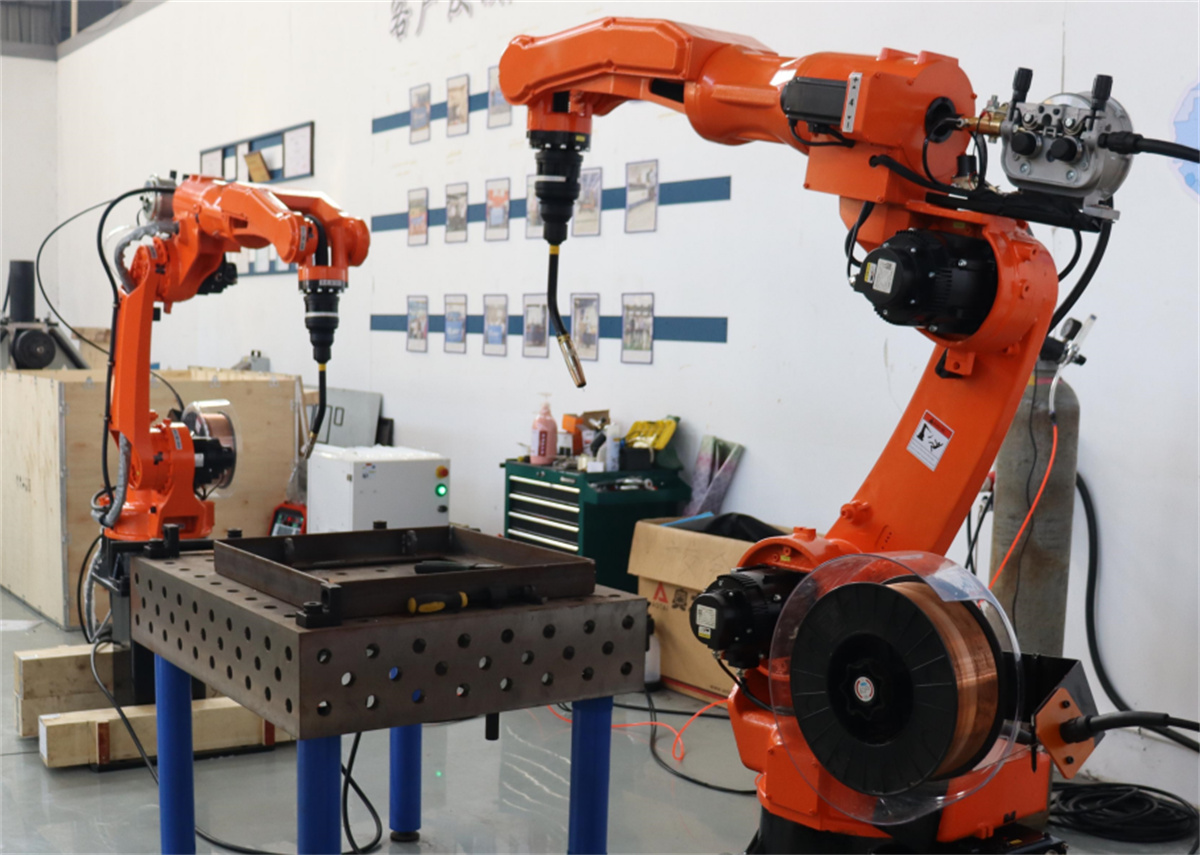
Ამდენად, ხელით მართვადი ლაზერული შედუღების მოწყობილობისა და რობოტიზებული ლაზერული შედუღების სისტემის შერჩევა უნდა მოხდეს კომპანიის კონკრეტული წარმოების მოდელის მიხედვით. ხელით მართვადი ლაზერული შედუღების მოწყობილობები საშუალებას აძლევენ მოქმედების მოქნილობის გამოყენებას, რაც მათ განსაკუთრებით შესაფერებლად ხდის წარმოების გარემოში, სადაც არსებობს მაღალი პროდუქტების სიმრავლე, პატარა სერიები და სამუშაო ნაკვეთების დიზაინში ხშირად მომხდარი ცვლილებები. რობოტიზებული ლაზერული შედუღების სისტემები, პირიქით, უკეთ ესარგებლება სტანდარტიზებული პროდუქტების, დიდი სერიების, განსაკუთრებით განსაზღვრული შედუღების ტრაექტორიების და მაღალი გამომსავლელობის (სწრაფი ციკლის დრო) მოთხოვნილებების შემთხვევაში. არცერთი ტიპი არ არის საერთოდ "უკეთესი" მეორეზე; უფრო სწორედ, ისინი შეიმუშავებულია სხვადასხვა წარმოების საჭიროებების დასაკმაყოფილებლად.
III. როგორ ავირჩიოთ ლაზერული შედუღების სიმძლავრე?
Ლაზერის სიმძლავრე არის გასაღები პარამეტრი, რომელსაც ხშირად აფასებენ აღჭურვილობის შეძენის დროს, მაგრამ არის შეცდომა ვივარაუდოთ, რომ "უფრო მაღალი სიმძლავრე ყოველთვის ნიშნავს უკეთეს შედეგებს შეერთების დროს." მაგალითად, 2 მმ სისქის ნაკეთობების შეერთების დროს აუზის ფოლადის, ნახშირბადის ფოლადის, ალუმინის შენაირების ან ცინკშემცველი ფოლადის საუკეთესო პარამეტრები შეიძლება მნიშვნელოვნად განსხვავდებოდეს. ამიტომ, სიმძლავრის მაჩვენებელი უნდა ირჩევოდეს მასალის, სისქის, შეერთების კონფიგურაციის, შეერთების სიჩქარის, სავსების სადენის გამოყენების არსებობის და საბოლოო პროდუქტის სასურველი ესთეტიკური სახის გათვალისწინებით.
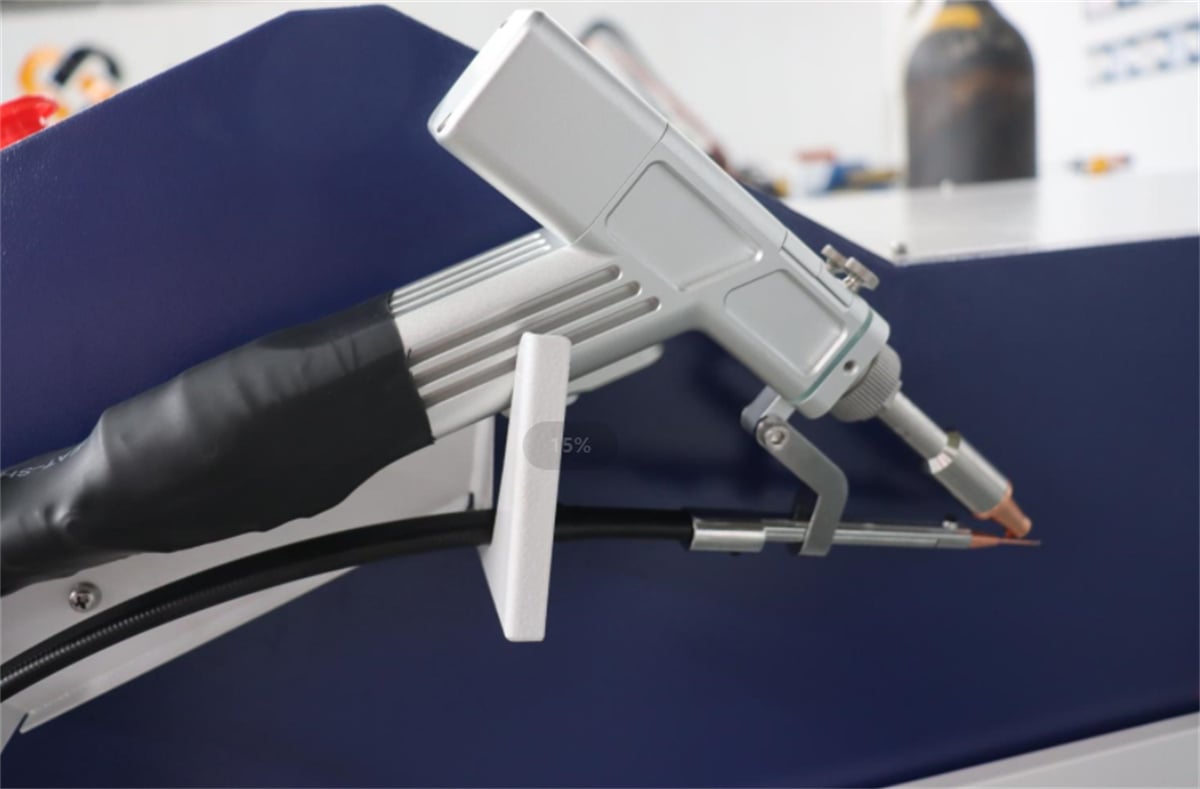
Ორდერის გაცემის დროს მწარმოებლისგან უბრალოდ კითხვა „გაქვთ 2000 ვტ-იანი ან 3000 ვტ-იანი მოდელი?“ დასაკმარებელი არ არის. უფრო ეფექტურია კონკრეტული მონაცემების მიწოდება: მასალის ტიპი, სისქე, შეერთების პოზიცია, შეერთების კვანძების ფოტოები და მისაღები შეერთების სიჩქარე. სამუშაო ნიმუშების გამოყენება ტესტირების მიზნით კი უფრო სწორი აღჭურვილობის არჩევანს უზრუნველყოფს. საბოლოო ჯამში, კომპანიის მთავარი საკითხი ის უნდა იყოს, შეძლებს თუ არა აღჭურვილობა მუდმივად დააკმაყოფილოს წარმოების მოთხოვნები — არ არის მნიშვნელოვანი მხოლოდ მანქანის სახელთარიზე მითითებული სიმძლავრის მაჩვენებელი.
IV. ჰაერით გაგრილების, წყლით გაგრილების და სადენის მიწოდების ფუნქციებს შორის არჩევანი
Ამჟამინდელი ლაზერული შედუღების მოწყობილობა ჩვეულებრივ იყენებს ან ჰაერით გაგრილების, ან წყლით გაგრილების სისტემებს. ჰაერით გაგრილებადი ლაზერული შედუღების მოწყობილობები ჩვეულებრივ კომპაქტური და მობილურია, რაც მათ იდეალურ ადგილს აძლევს საყოფაცხოვრო ტექნიკის დამუშავების, ფოლადის ფურცლების წარმოების, პატარა სერიის წარმოების და ხშირად გადაადგილების საჭიროების მქონე გამოყენების სფეროებში. წყლით გაგრილებადი ლაზერული შედუღების მოწყობილობები ცირკულირებადი გაგრილების სისტემის მეშვეობით გამოყოფილ სითბოს ამოიღებენ და უკეთ ესარგებლება გრძელვადიან და უწყვეტ ექსპლუატაციასა და მაღალ სიჩქარით მიმდინარე წარმოების გარემოში. ამიტომ, არც ჰაერით გაგრილება, არც წყლით გაგრილება არის უპირატესობით გამორჩევადი; არჩევანი უნდა მოხდეს ლაზერის სიმძლავრეს, უწყვეტი ექსპლუატაციის ხანგრძლივობას, წარმოების გარემოს და კონკრეტული გამოყენების მეთოდის მიხედვით.
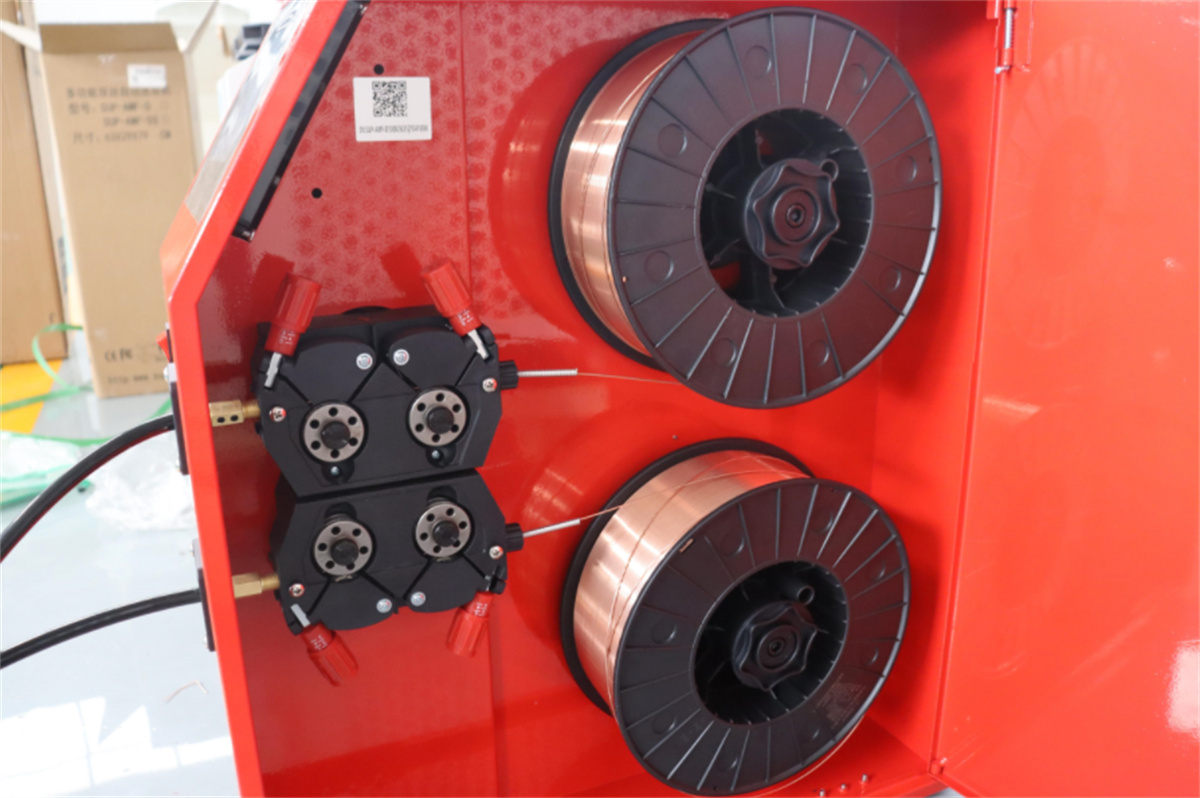
Ავტომატური სადენის მიწოდების სისტემის საჭიროება მთავარად დამოკიდებულია დამუშავების ნაკრების შეერთების ცარცებზე და შეერთების ხაზზე დასტავებული მოთხოვნებზე. მაღალი სიზუსტით დამუშავებული ნაკრებების შემთხვევაში, როდესაც ცარცები მინიმალურია, ხშირად საკმარისია შეერთების დროს სადენის გარეშე მუშაობა. თუმცა, თუ შეერთების ადგილში არსებობს ცარცები ან სჭირდება შეერთების გამაგრების (ბედის სიმაღლის) გაზრდა ან შეერთების ბედის პროფილის გაუმჯობესება, მაშინ უნდა განხილული იყოს ლაზერული შეერთების მოწყობილობა ავტომატური სადენის მიწოდების სისტემით.
V. შეხედეთ შეძენის ფასს გარეთ: განიხილეთ სრული საკუთრების ხარჯები
Ლაზერული შეერთების მანქანის შეძენის დროს მოცემული ფასი სრული ხარჯების მხოლოდ ერთი ნაკრებია. ასევე უნდა გაითვალისწინოთ შრომის ხარჯები, დაცვის აირის ხარჯები, მოხმარებლად გამოყენებადი ნაკრებების ხარჯები, მომსახურების ხარჯები, ენერგიის მოხმარების ხარჯები და შესაძლო შეჩერების ხარჯები. ნაკლები საწყისი შეძენის ფასის მქონე მანქანა შეიძლება ფაქტობრივად არ გამოიწვიოს ნაკლები წარმოების ხარჯები, თუ მისი შეერთების სიჩქარე ნელია, შრომის მოთხოვნები მაღალია ან მომსახურების საჭიროებები ხშირად არის.
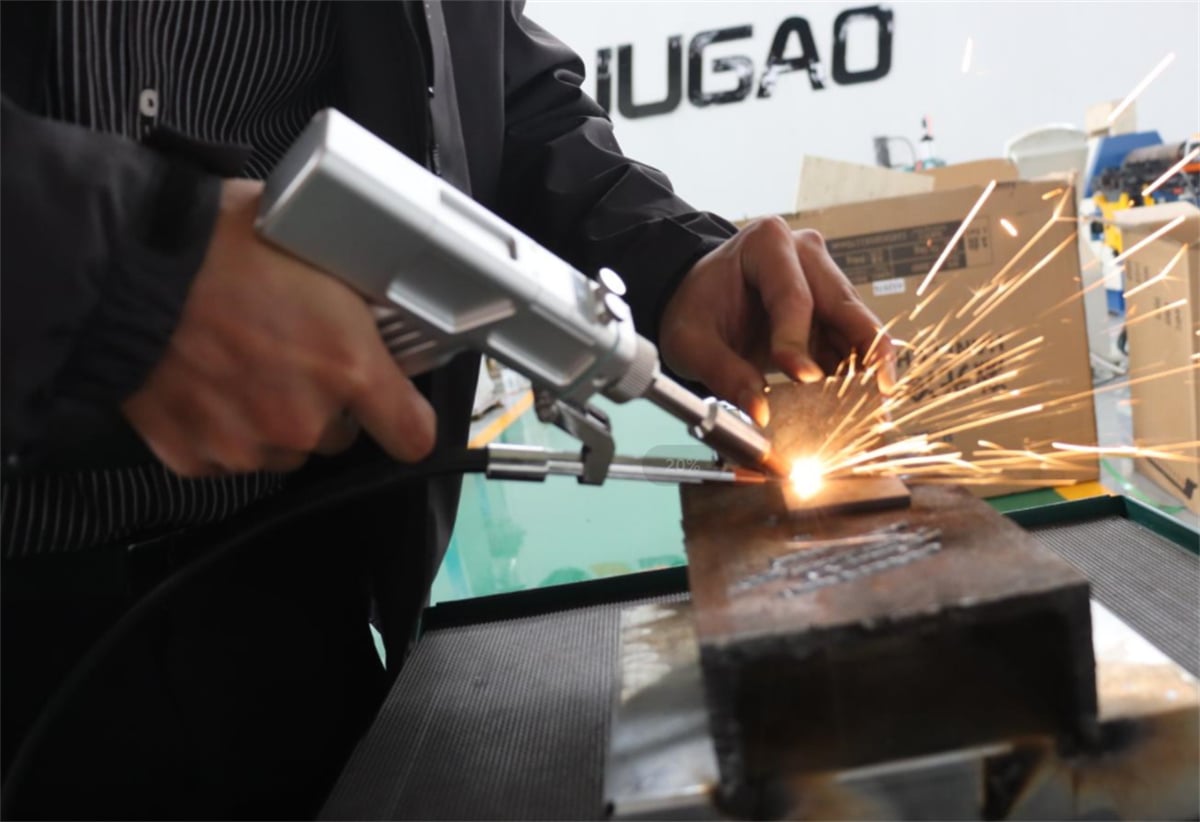
Შედეგად, ლაზერული სველვის მანქანის შერჩევის დროს რეკომენდებულია სრული გამოთვლა, რომელშიც შედის: მოწყობილობაზე ინვესტიციები, შრომის ხარჯები, ექსპლუატაციის ხარჯები, მომსახურების ხარჯები და წარმოების ეფექტურობა. სერიული წარმოებით დაკავებული კომპანიებისთვის ასევე მნიშვნელოვანია ავტომატიზაციის დონის და მომავალში წარმოების ხაზის განახლების შესაძლებლობის გათვალისწინება. მოწყობილობის შერჩევის დროს არ უნდა მივმართოთ მხოლოდ საწყის შეძენის ღირებულებას; ამის ნაცვლად, შეაფასეთ, რამდენად შეძლებს მოწყობილობა წარმოების ხარჯების შემცირებას დროთა განმავლობაში.
VI. რატომ არის ნიმუშების გამოცდა მნიშვნელოვანი ლაზერული სველვის მანქანის შეძენამდე?
Ლაზერული სველვა მაღალი პროცესული ადაპტაციით გამოირჩევა; თუმცა, იგივე ლაზერული სიმძლავრე სხვადასხვა შედეგს იძლევა მუშაობის ნიმუშის მასალის, სისქის და სტრუქტურული დიზაინის მიხედვით. ამიტომ, საბოლოო შეძენის განსაზღვრამდე ნამდვილი ნიმუშების გამოცდა საჭიროებს.
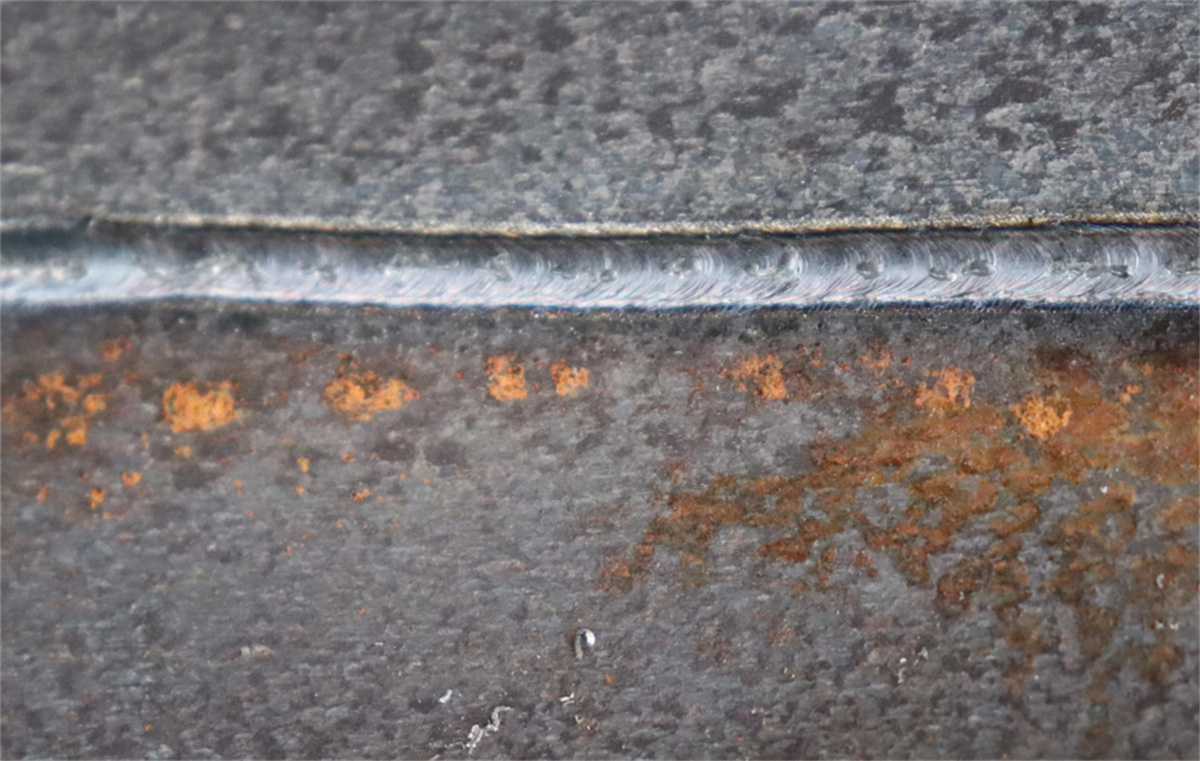
Ნიმუშების გამოცდის დროს ყურადღება მიაქციეთ შემდეგ ფაქტორებს: შეერთების სიღრმე, შეერთების პროფილი, შეერთების სიჩქარე, გახვრეტის რისკი, დამუშავების ნაკლებობები, ზედაპირის ფერის ცვლილება და აუცილებელია თუ არა შეერთების შემდგომი გამოსახვრევა. სერიული წარმოების შემთხვევაში ასევე უნდა გაზომოთ ერთეულზე შეერთების დრო, რათა განისაზღვროს, შეძლებს თუ არა აღჭურვილობა შესასრულებლად თქვენს საჭიროებებს (წარმოების ციკლი/შესრულების მაჩვენებელი).
Ნამდვილი ნიმუშების გამოცდა მეტად მნიშვნელოვან ინფორმაციას აძლევს, ვიდრე უბრალოდ აღჭურვილობის ტექნიკური მახასიათებლების შედარება.
VII. ლაზერული შეერთების მანქანის არჩევის საფუძველი
Ლაზერული შეერთების მანქანის არჩევის დროს საწარმოებს შეუძლია ამ ლოგიკური თანმიმდევრობის მიყოლა: მასალა → სისქე → შეერთების კონფიგურაცია → წარმოების მოცულობა → შეერთების სიჩქარე → ავტომატიზაციის დონე → ლაზერის სიმძლავრე → გაგრილების მეთოდი → სადანაკეთო სადენის მოთხოვნები → პრაქტიკული ნიმუშების გამოცდა.
Პატარა სერიების, მრავალფეროვნების მაღალი პროდუქტებისა და ხშირად ცვლილებების მქონე ნაკეთობების წარმოების სცენარებში ხელით გამოყენებადი ლაზერული სველი ხშირად არის საუკეთესო არჩევანი. საპირისპიროდ, სტანდარტიზებული პროდუქტების დიდი შეკვეთების მოცულობისა და ფიქსირებული სველის ტრაექტორიების შემთხვევაში რობოტიზებული ლაზერული სველის სისტემა უფრო შესაფერებელია. თუ აღჭურვილობას მობილურად გამოყენება სჭირდება, ჰაერით გაგრილებადი სისტემა რეკომენდება; ხანგრძლივი და უწყვეტი წარმოების შემთხვევაში წყლით გაგრილებადი სისტემა უფრო სასურველია. საბოლოო ჯამში, საბოლოო აღჭურვილობის კონფიგურაცია უნდა დაყრდნობილი იყოს ფაქტიური ნაკეთობების ტესტების შედეგებზე.
VIII. ლაზერული სველის მანქანები: ამონახსნების ადაპტაცია თქვენს კონკრეტულ ნაკეთობებზე
Როგორც ლაზერული შედუღების მოწყობილობების წარმოების მწარმოებელი, ჩვენ ვთავაზობთ მთელ სპექტრს ამონახსნების — ხელით მართვადი ლაზერული შედუღების მოწყობილობები, ჰაერით და წყლით გაცივებადი ლაზერული შედუღების სისტემები, ავტომატიზირებული სადუღებლო სამაგრის მიმაგრების ლაზერული შედუღების მოწყობილობები და რობოტიზირებული ლაზერული შედუღების უჯრედები — რომლებიც ინდივიდუალურად არის შეთავსებული თქვენს კონკრეტულ მოთხოვნებს მიხედვით: მასალების ტიპს, ნაკერის სისქეს, შეერთების კონფიგურაციას, წარმოების მოცულობას, შედუღების სიჩქარეს და ავტომატიზაციის საჭიროებებს.
Თუ თქვენ ამჟამად ლაზერული შედუღების მანქანის შერჩევის პროცესში ხართ, არ უნდა დაიწყოთ კონკრეტული ვატიანობის ან ფასების განსაზღვრით. უბრალოდ გამოგვიგზავნეთ თქვენს ნაკერებზე გადაღებული სურათები, მასალების და სისქის შესახებ დეტალური ინფორმაცია ან საერთოდ ნაკერების ნიმუშები. ჩვენ უფასოდ ვაკეთებთ შედუღების პროცესის შეფასებას და ნიმუშების გამოცდას, რაც საშუალებას გვაძლევს რეალური შედუღების შედეგების საფუძველზე რეკომენდაციების გაკეთებას სასურველი მოწყობილობის და ექსპლუატაციური პარამეტრების შესახებ — რაც თქვენს საწარმოს საშუალებას აძლევს შეამციროს მოწყობილობების შერჩევის და პროცესის სცადების-შეცდომების დაკავშირებული ხარჯები.

