





Ինչպե՞ս ընտրել ճիշտ լազերային եռակցման մեքենան
Ինչպե՞ս ընտրել ճիշտ լազերային եռակցման մեքենան:
Քանի որ լազերային եռակցման տեխնոլոգիան ավելի և ավելի է տարածվում սարքավորումների, թերթավոր մետաղների մշակման, սենյակային սարքավորումների, նոր էներգիայի, էլեկտրոնիկայի և ավտոմեքենաների բաղադրիչների ոլորտներում, ավելի շատ ձեռնարկություններ են օգտագործում լազերային եռակցման սարքեր՝ եռակցման արդյունավետությունն ու արտադրանքի որակը բարելավելու համար: Սակայն գնման գործընթացում շատ ընկերություններ հիմնականում կենտրոնանում են «վատտային հզորության» և «գնի» վրա: Իրականում ավելի բարձր հզորությունը չի նշանակում, որ սարքը լավ է, իսկ ցածր գինը չի երաշխավորում ավելի լավ արժեքային հարաբերակցություն: Նյութը, մշակվող մասի հաստությունը, եռակցման միացման կառուցվածքը, արտադրության ծավալը, եռակցման արագությունը և ավտոմատացման անհրաժեշտ մակարդակը բոլորը ազդում են սարքավորումների ընտրության վրա: Ճիշտ լազերային եռակցման սարքի ընտրությունը սկսվում է ձեր կոնկրետ արտադրական պահանջների գնահատմամբ:
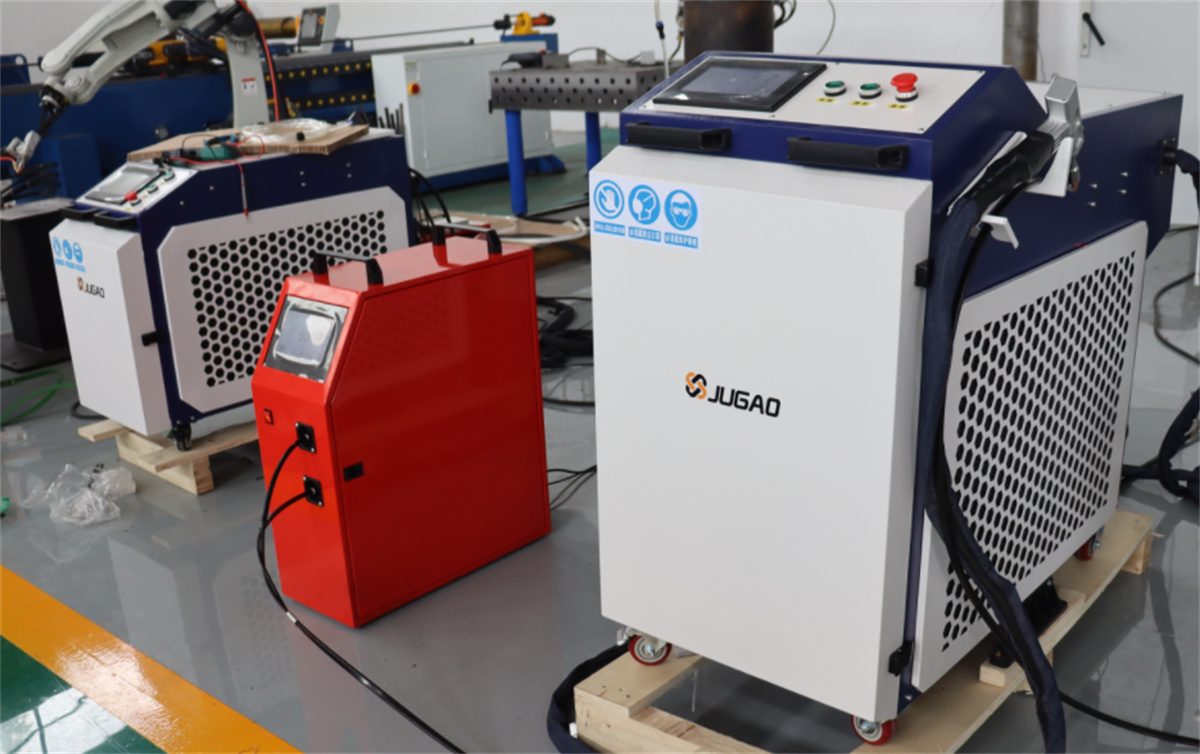
I. Լազերային եռակցման սարքի ընտրությունը ըստ նյութի և մշակվող մասի հաստության
Լազերային կառուցվածքային մեքենա ընտրելու առաջին քայլը նյութի և դրա հաստության որոշումն է: Ընդհանուր նյութերն են՝ չժանգոտվող պողպատը, ածխածնային պողպատը, ցինկապատված թիթեղը, ալյումինե համաձուլվածքները, պղինձը և պղնձի համաձուլվածքները: Քանի որ տարբեր մետաղները տարբերվում են իրենց լազերային էներգիայի կլանման արագությամբ, ջերմահաղորդականությամբ և հատուկ կառուցվածքային գործընթացի պահանջներով, սարքավորումները չի կարելի ընտրել միայն նյութի անվանման հիման վրա:
Օրինակ, չժանգոտվող պողպատի և ածխածնային պողպատի համար լազերային կառուցվածքային գործընթացները համեմատաբար հաստատված են, սակայն ալյումինի և պղնձի նման նյութերը՝ որոնք բնութագրվում են բարձր արտացոլմամբ և բարձր ջերմահաղորդականությամբ, սովորաբար պահանջում են ավելի բարձր լազերային հզորություն և ավելի ճշգրիտ կառուցվածքային պարամետրեր:
Երբ նյութը հաստատված է, պետք է հաշվի առնել նաև մշակվող մասի հաստությունը: Նույն նյութի համար 1 մմ հաստությամբ բարակ թիթեղի համար կատարվող եռակցման պահանջները զգալիորեն տարբերվում են 5 մմ հաստությամբ հաստ սալի համար կատարվող եռակցման պահանջներից: Բարակ թիթեղների դեպքում հիմնական հարցերն են ջերմության մուտքը, այրման վտանգը և ձևափոխման վերահսկումը, իսկ միջին և հաստ սալերի դեպքում կենտրոնանում են եռակցման ներթափանցման, եռակցման արագության և լարի մատակարարման անհրաժեշտության վրա: Այդ պատճառով լազերային եռակցման սարքի հզորությունը չի կարող որոշվել առանձին՝ առանց հաշվի առնելու նյութը և հաստությունը, իսկ ընտրության գործընթացը պետք է համատեղային հաշվի առնի «նյութ + հաստություն + եռակցման միացման կառուցվածք + եռակցման արագություն» համադրությունը:
II. Սարքավորումների ընտրությունը՝ եռակցման միացման կառուցվածքի և արտադրության մեթոդի հիման վրա
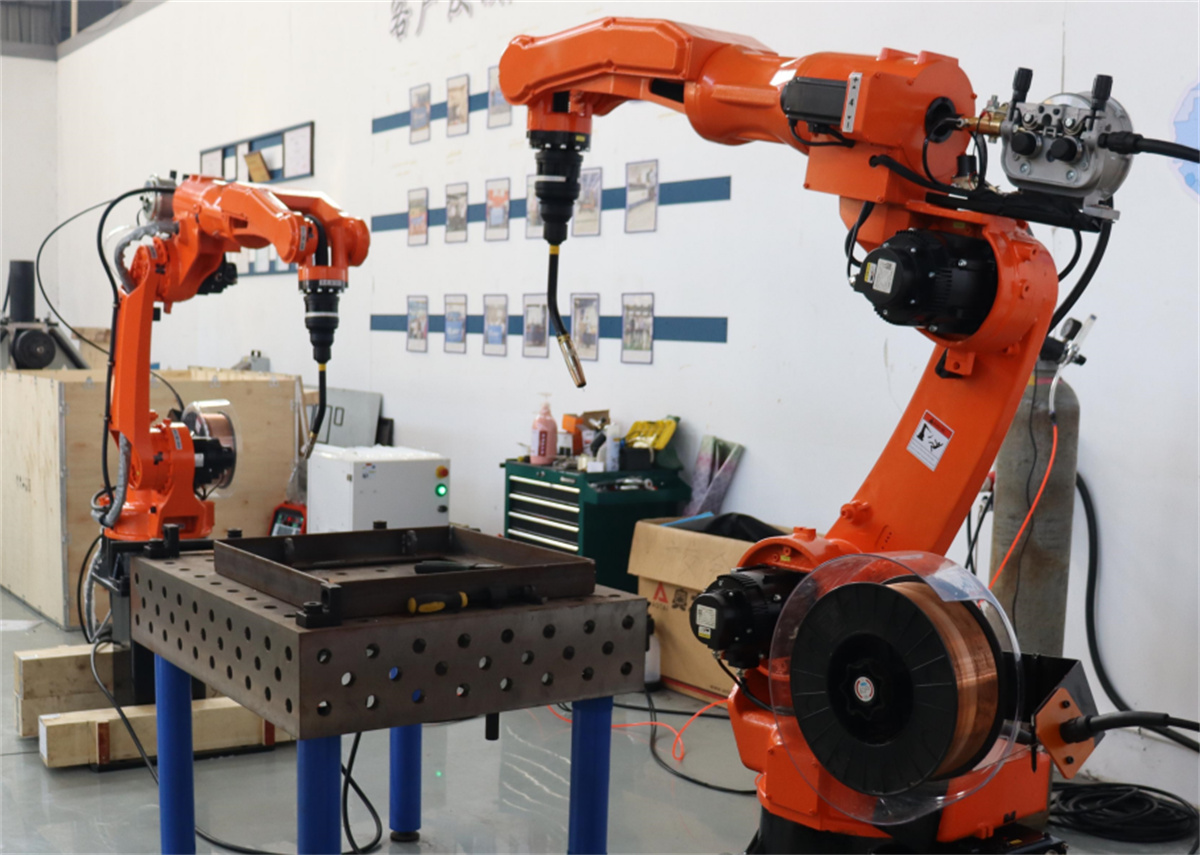
Նյութի և հաստության վրա հիմնված ընտրությունից բացի՝ կառուցվածքային միացման կոնֆիգուրացիան նույնպես կարևոր գործոն է լազերային եռակցման սարքի ընտրության ժամանակ: Սովորական գծային եռակցման համար՝ օրինակ՝ թերթավոր մետաղային կառուցվածքներում, պաշտպանիչ կափարիչներում կամ շրջանակներում, սովորաբար բավարար են ստանդարտ լազերային եռակցման սարքերը: Իսկ շասսի, կաբինետներ կամ դռան թիթեղներ նման արտադրանքների համար, որոնք ունեն բազմաթիվ ներքին և արտաքին անկյուններ, անհրաժեշտ է հաշվի առնել եռակցման փողի աշխատանքային տարածքի պահանջը, ինչպես նաև «վոբլ» (ճառագայթի տատանում) եռակցման ֆունկցիայի առկայությունը: Եթե մշակվող մասը ներառում է բարդ կորեր կամ բարձրացված կրկնությամբ եռակցման ճանապարհներ, ապա անհրաժեշտ է դիտարկել ռոբոտացված լազերային եռակցման համակարգ:
Ավելին, ձեռքի տակ ունեցվող լազերային եռակցման սարքի և ռոբոտացված լազերային եռակցման համակարգի ընտրությունը պետք է հիմնված լինի ընկերության կոնկրետ արտադրական մոդելի վրա: Ձեռքի տակ ունեցվող լազերային եռակցման սարքերը առաջարկում են շահագործման ճկունություն, ինչը դրանք հարմարեցնում է այն արտադրական միջավայրերի համար, որտեղ առկա է բարձր արտադրանքի բազմազանություն, փոքր սերիաներ և հաճախակի փոփոխություններ մշակվող մասերի դիզայնում: Ի հակադրություն դրանց՝ ռոբոտացված լազերային եռակցման համակարգերը ավելի լավ են հարմարված ստանդարտացված արտադրանքների, մեծ սերիաների, ֆիքսված եռակցման ճանապարհների և բարձր արտադրողականության (արագ ցիկլի ժամանակ) պահանջների դեպքում: Երկու տեսակն էլ իրենցից չեն ներկայացնում «լավ» կամ «վատ» տարբերակ՝ դրանք պարզապես նախատեսված են տարբեր արտադրական պահանջների բավարարման համար:
III. Ինչպե՞ս ընտրել լազերային եռակցման հզորությունը:
Լազերային հզորությունը սարքավորումների գնման ժամանակ հաճախ վերլուծվող հիմնարար պարամետր է, սակայն սխալ է ենթադրել, որ «բարձր հզորությունը միշտ նշանակում է լավ եռացման արդյունք»։ Օրինակ՝ 2 մմ հաստությամբ մասերի եռացման դեպքում ստայնլես պողպատի, ածխածնային պողպատի, ալյումինե համաձուլվածքի կամ ցինկապատ թիթեղի համար օպտիմալ պարամետրերը կարող են զգալիորեն տարբերվել։ Հետևաբար, հզորության ցուցանիշը պետք է ընտրվի՝ հաշվի առնելով նյութի տեսակը, հաստությունը, միացման կառուցվածքը, եռացման արագությունը, լրացուցիչ լարի օգտագործման անհրաժեշտությունը և վերջնական արտադրանքի պահանջվող տեսողական վերջավորումը։
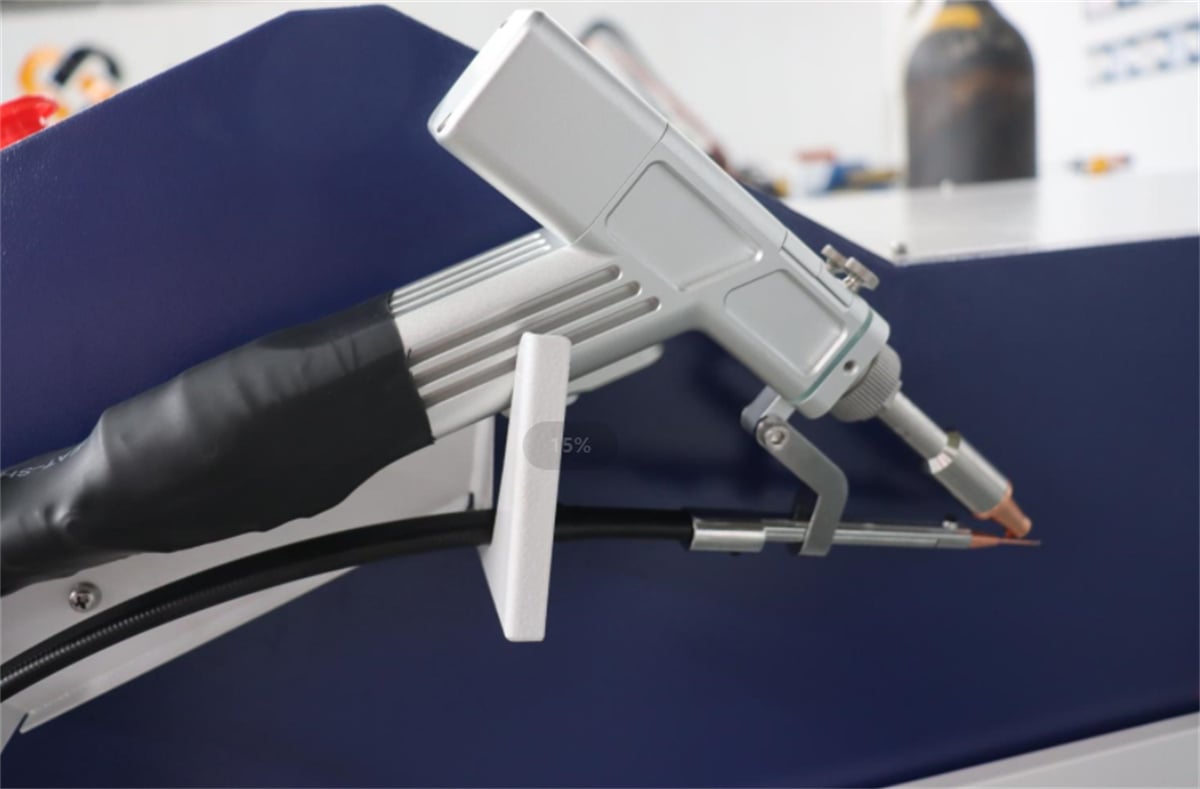
Սարքավորումներ գնելիս ավելի արդյունավետ է չհարցնել արտադրողին պարզապես՝ «Ունե՞ք 2000 Վտ կամ 3000 Վտ հզորությամբ մոդել», այլ տրամադրել կոնկրետ մանրամասներ՝ նյութը, հաստությունը, եռակցման դիրքը, եռակցման միացումների լուսանկարները և նպատակային եռակցման արագությունը: Փորձարկման համար իրական աշխատանքային մասերի տրամադրումը կհանգեցնի ավելի ճշգրիտ սարքավորումների ընտրության: Վերջնականապես՝ ընկերության հիմնական հարցը պետք է լինի այն, թե արդյոք սարքավորումները կարող են հաստատուն բավարարել արտադրական պահանջները, իսկ ոչ միայն սարքի տախտակի վրա նշված հզորության ցուցանիշը:
IV. Օդով սառեցվող, ջրով սառեցվող և լարի մատակարարման ֆունկցիաների ընտրություն
Ժամանակակից լազերային եռակցման սարքավորումները սովորաբար օգտագործում են կամ օդով սառեցվող, կամ ջրով սառեցվող համակարգեր: Օդով սառեցվող լազերային եռակցիչները ընդհանուր առմամբ փոքր են և տեղափոխելի, ինչը դրանք հարմար է դարձնում սարքավորումների մշակման, թերթավոր մետաղների մշակման, փոքր սերիայի արտադրության և հաճախակի տեղափոխվող սարքավորումների պահանջվող կիրառումների համար: Ջրով սառեցվող լազերային եռակցիչները, որոնք ջերմությունը վերացնում են շրջանային սառեցման համակարգի միջոցով, ավելի լավ են հարմարված երկարատև, անընդհատ գործառնության և բարձր արտադրողականության արտադրական միջավայրերի համար: Այսպիսով, ո՛չ օդով, ո՛չ ջրով սառեցումը չի կարելի համարել անհամեմատ լավ՝ ըստ էության, և ընտրությունը պետք է հիմնված լինի լազերային հզորության, անընդհատ գործառնության տևողության, արտադրական միջավայրի և կոնկրետ օգտագործման եղանակի նման գործոնների վրա:
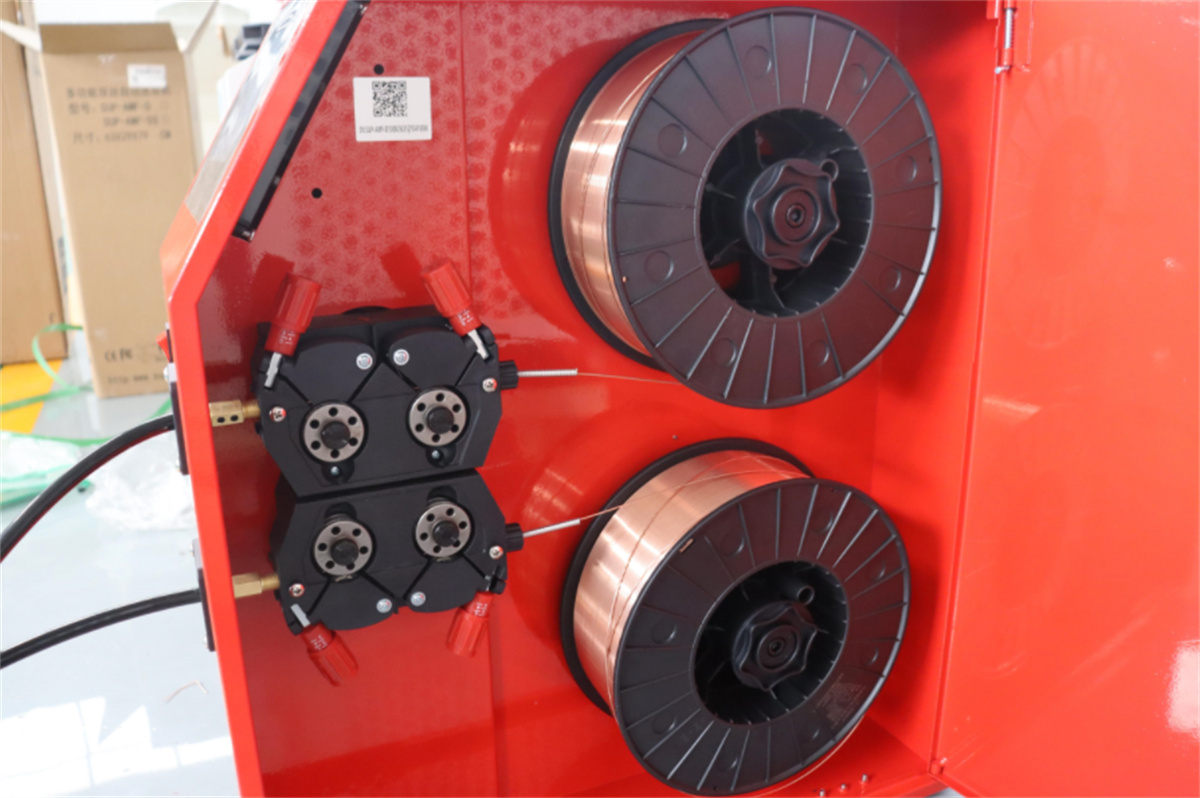
Ավտոմատ լարի մատակարարման համակարգի անհրաժեշտությունը կախված է մասնավորապես մշակվող մասերի հավաքման բացվածքից և կապարի կարի պահանջներից: Բարձր ճշգրտությամբ հավաքված և նվազագույն բացվածքներ ունեցող մասերի համար լարի առանց լրացման կարը հաճախ բավարար է: Սակայն, եթե կապարի միացման վայրում կան բացվածքներ կամ անհրաժեշտ է մեծացնել կապարի ամրապնդումը (կարի բարձրությունը) կամ բարելավել կարի պրոֆիլը, ապա պետք է դիտարկել լազերային կարի սարքավորումներ՝ ավտոմատ լարի մատակարարման համակարգով:
V. Դիտեք գնման գնից այն կողմ՝ Հաշվի առեք ընդհանուր սեփականատիրային ծախսերը
Լազերային կարի մեքենա գնելիս նշված գինը ընդհանուր ծախսերի միայն մեկ մասն է: Դուք պետք է նաև հաշվի առեք աշխատավարձի, պաշտպանիչ գազի, օգտագործվող մասերի, սպասարկման, էներգիայի սպառման և հնարավոր անաշխատունակության ծախսերը: Ցածր սկզբնական գնով մեքենան իրականում կարող է չնվազեցնել արտադրական ծախսերը, եթե այն ունի դանդաղ կարի արագություն, բարձր աշխատավարձի պահանջներ կամ հաճախակի սպասարկման անհրաժեշտություն:
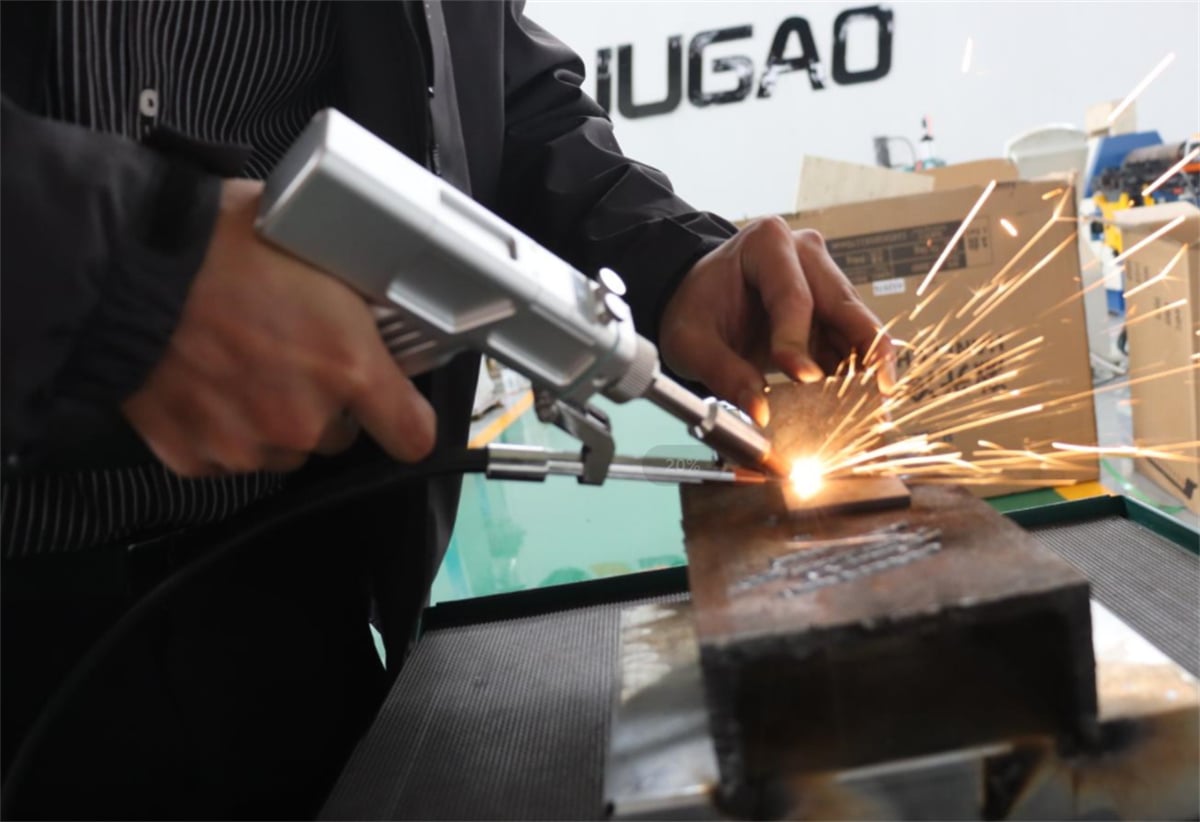
Հետևաբար, լազերային եռակցման սարքի ընտրության ժամանակ խորհուրդ է տրվում կատարել համապարփակ հաշվարկ, որը ներառում է՝ սարքավորումների ներդրումը, աշխատավարձի ծախսերը, շահագործման ծախսերը, սպասարկման ծախսերը և արտադրական արդյունավետությունը: Սերիական արտադրությամբ զբաղվող ընկերությունների համար կարևոր է նաև հաշվի առնել ավտոմատացման մակարդակը և ապագայում արտադրական գծի մոդերնացման հնարավորությունը: Ընտրելիս չպետք է կենտրոնանալ միայն սկզբնական գնման արժեքի վրա, այլ՝ գնահատել, թե որքան կարող է սարքավորումը խնայել արտադրական ծախսերում ժամանակի ընթացքում:
VI. Ինչու՞ է նմուշային փորձարկումը անհրաժեշտ լազերային եռակցման սարք գնելուց առաջ:
Լազերային եռակցումը բարձր գործընթացային հարմարեցվողականություն է ցուցաբերում, սակայն նույն լազերային հզորությամբ կարող են ստացվել տարբեր արդյունքներ՝ կախված մշակվող նյութից, նրա հաստությունից և կառուցվածքային դիզայնից: Այդ պատճառով վերջնական գնումը կատարելուց առաջ իրական մասերի վրա նմուշային փորձարկում կատարելը կարևոր է:
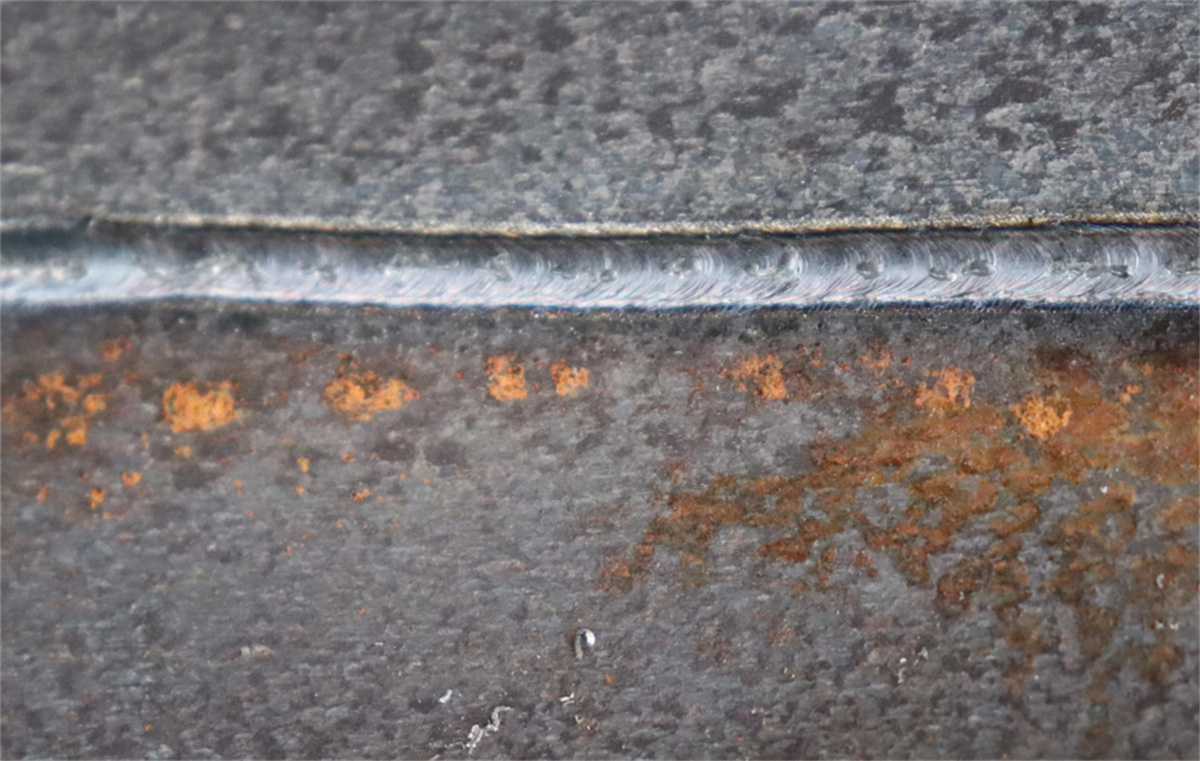
Նմուշների փորձարկման ընթացքում հատուկ ուշադրություն դարձրեք կապարի ներթափանցման խորությանը, կապարի գծի պրոֆիլին, կապարի արագությանը, այրման վտանգին, մշակվող մասի ձևափոխմանը, մակերեսի գունային փոփոխություններին և այն հարցին՝ արդյոք անհրաժեշտ է կապարից հետո մշակում։ Սերիական արտադրության դեպքում նաև չափեք յուրաքանչյուր միավորի համար կապարի ժամանակը՝ որպեսզի որոշեք, թե արդյոք սարքավորումները կարող են բավարարել ձեր անհրաժեշտ արտադրական ցիկլը (արտադրողականությունը)։
Իրական մշակվող մասերի վրա կատարված նմուշների փորձարկումը շատ ավելի արժեքավոր տեղեկատվություն է տրամադրում, քան պարզապես սարքավորումների տեխնիկական բնութագրերի համեմատությունը։
VII. Լազերային կապարի սարքավորում ընտրելու համար համատեղելի մոտեցում
Լազերային կապարի սարքավորում ընտրելիս ձեռնարկատերերը կարող են հետևել այս տրամաբանական հաջորդականությանը՝ Նյութ → Հաստություն → Միացման կառուցվածք → Արտադրական ծավալ → Կապարի արագություն → Ավտոմատացման մակարդակ → Լազերային հզորություն → Օգտագործվող սառեցման մեթոդ → Թելի մատակարարման պահանջներ → Գործնական նմուշների փորձարկում։
Փոքր սերիաների, բարձր արտադրանքի բազմազանության և մշտապես փոխվող մասերի արտադրության դեպքում ձեռքի տակ գտնվող լազերային եռակցման սարքը հաճախ լավագույն ընտրությունն է: Ի հակադրություն դրա՝ ստանդարտացված արտադրանքների, մեծ պատվերների ծավալների և ֆիքսված եռակցման ճանապարհների դեպքում ավելի հարմար է ռոբոտացված լազերային եռակցման համակարգը: Եթե սարքավորումները պետք է լինեն շարժական, ապա առաջարկվում է օդով սառեցվող համակարգ, իսկ երկարատև, անընդհատ արտադրության դեպքում ավելի նախընտրելի է ջրով սառեցվող համակարգը: Վերջնական սարքավորումների կոնֆիգուրացիան պետք է հիմնված լինի իրական մասերի վրա կատարված փորձարկումների արդյունքների վրա:
VIII. Լազերային եռակցման սարքեր. Ձեր կոնկրետ մասերին հարմարեցված լուծումներ
Որպես լազերային եռակցման սարքավորումների արտադրող՝ մենք առաջարկում ենք լուծումների լայն շարք՝ ներառյալ ձեռքի տակ օգտագործվող լազերային եռակցիչներ, օդով և ջրով սառեցվող լազերային եռակցման համակարգեր, ավտոմատացված լարի մատակարարմամբ լազերային եռակցման սարքավորումներ և ռոբոտացված լազերային եռակցման բջիջներ՝ հարմարեցված ձեր հատուկ պահանջներին՝ նյութերի, մասերի հաստության, միացման կառուցվածքի, արտադրատարողության ծավալի, եռակցման արագության և ավտոմատացման պահանջների վերաբերյալ։
Եթե դուք ընտրում եք լազերային եռակցման մեքենա, մի կենտրոնացեք անմիջապես կոնկրետ վատտային հզորության կամ գնի վրա։ Պարզապես մեզ ուղարկեք ձեր մասերի նկարները, նյութերի և հաստության մասին մանրամասներ կամ իրական մասերը։ Մենք անվճար առաջարկում ենք եռակցման գործընթացի գնահատում և նմուշների փորձարկում՝ հնարավորություն տալով մեզ խորհուրդ տալ իդեալական սարքավորումները և շահագործման պարամետրերը՝ հիմնված իրական եռակցման արդյունքների վրա, ինչը օգնում է ձեր ձեռնարկության նվազեցնել սարքավորումների ընտրության և գործընթացի փորձարկման ծախսերը։

