





कटिंग संचालन के दौरान लेज़र शक्ति का नुकसान किन कारणों से होता है?
लेज़र पावर लॉस धातु निर्माण में कटिंग दक्षता, सटीकता और कुल उत्पादन को गहराई से प्रभावित कर सकता है। अगर आपकी लेज़र मशीन अचानक सामग्री को काटने में कठिनाई का सामना करे, अकटे हुए स्थान छोड़ दे या धीमी कटिंग गति को मजबूर करे, तो आपको इसके पीछे के कारणों को समझने की आवश्यकता है। इस लेख में, मैं मुख्य कारकों को सूचीबद्ध करता हूँ जो लेज़र पावर लॉस का कारण बनते हैं, और व्यावहारिक ट्रबलशूटिंग सलाह भी देता हूँ। इन्हें उचित रूप से संबोधित करने से ऑपरेटर शीर्ष प्रदर्शन को वापस प्राप्त कर सकते हैं, सटीकता बनाए रख सकते हैं और अनावश्यक डाउनटाइम को कम कर सकते हैं, जिसका अर्थ है कई शीट मेटल सामग्रियों पर साफ़ कट और चिकनी संचालन।
लेज़र शक्ति ह्रास के सामान्य कारण
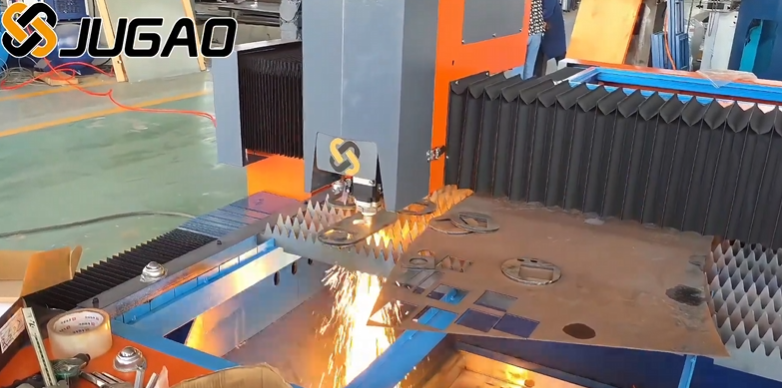
जो लेज़र स्रोत घिस गया है
लेज़र ट्यूबें और फाइबर स्रोत समय के साथ अपनी दक्षता खो देते हैं। कम आउटपुट शक्ति कटिंग प्रदर्शन को सीधे प्रभावित करती है, विशेष रूप से मोटी या प्रतिबिंबित सामग्री पर।
गंदे या असंरेखित ऑप्टिक्स
दूषित दर्पण, लेंस या सुरक्षा काँच लेज़र ऊर्जा की उस मात्रा को कम कर देते हैं जो वास्तव में कार्य-टुकड़े तक पहुँचती है। असंरेखित भाग कार्यशील शक्ति को और अधिक कम कर देते हैं और असमान कटौती का कारण बन सकते हैं।
विफल हो रहा शीतलन प्रणाली
अत्यधिक तापमान लेज़र आउटपुट को कम कर सकता है और एक अंतर्निहित शक्ति कमी को ट्रिगर कर सकता है। लेज़र को अपने उत्तम स्तर पर काम करते रहने के लिए कूलेंट प्रवाह, जल की गुणवत्ता और चिलर के संचालन की जाँच करें।
विद्युत आपूर्ति से संबंधित समस्याएँ
वोल्टेज उतार-चढ़ाव या अस्थिर बिजली आपूर्ति लेज़र आउटपुट को कुछ समय के लिए कम कर सकती है। विश्वसनीय संचालन के लिए सुनिश्चित करें कि बिजली आपूर्ति स्थिर और पर्याप्त रूप से शक्तिशाली है।
प्रतिबिंबित या लेपित सामग्री
उच्च प्रतिबिंबित धातुएँ, जैसे एल्युमीनियम या कॉपर, लेज़र ऊर्जा को वापस परावर्तित कर सकती हैं, जिससे प्रभावी कटिंग शक्ति कम हो जाती है और शक्ति हानि की समस्याएँ उत्पन्न होती हैं।
सहायक गैस की समस्या
कम दबाव, गलत प्रकार की गैस, या अवरुद्ध नोज़ल सामग्री निकालने में बाधा डाल सकते हैं और कटिंग प्रतिरोध बढ़ा सकते हैं, जिससे लेज़र वास्तविकता से कमज़ोर लगता है।
समस्या निवारण के लिए चरणबद्ध तरीका
चरण १: लेज़र आउटपुट का मापन
नैदानिक उपकरणों या अंतर्निर्मित सॉफ़्टवेयर का उपयोग करके वास्तविक लेज़र शक्ति की जाँच करें। इसे नामांकित आउटपुट के साथ साइड-बाय-साइड तुलना करें।
चरण २: ऑप्टिक्स का निरीक्षण और सफ़ाई
लेंस, दर्पण और सुरक्षा काँच की नियमित रूप से सफ़ाई करें। जब भी आवश्यक हो, ऑप्टिक्स को पुनः संरेखित करें ताकि अधिकतम ऊर्जा कार्य क्षेत्र तक पहुँच सके।
चरण ३: शीतलन प्रणाली की जाँच
जल प्रवाह, तापमान और कूलेंट की गुणवत्ता की जाँच करें। यदि लेज़र अत्यधिक गर्म हो रहा है, तो शीतलन प्रणाली को बदलें या समायोजित करें।
चरण 4: विद्युत आपूर्ति स्थिर होने की पुष्टि करें
सुनिश्चित करें कि बिजली आपूर्ति वोल्टेज और धारा की आवश्यकताओं को पूरा करती है। सर्ज सुरक्षा और समर्पित परिपथों पर विचार करें।
चरण 5: कटिंग पैरामीटर की समीक्षा करें
फोकस स्थिति, फीड दर और पल्स सेटिंग्स को सामग्री के प्रकार और मोटाई के अनुसार समायोजित करें। गलत सेटिंग्स को बिजली के नुकसान की तरह दिखाया जा सकता है।
चरण 6: सहायक गैस आपूर्ति की जाँच करें
गैस के प्रकार, दबाव और नोज़ल की स्थिति की जाँच करें। सही गैस प्रवाह सामग्री निकालने को कुशल बनाए रखता है और कटिंग को स्थिर रखता है।
समस्या को रोकने के चरण
नियमित रखरखाव का पालन करते रहें
लेज़र स्रोत, ऑप्टिक्स, शीतलन और गैस प्रणालियों की नियमित जाँच के लिए नियोजित समय निर्धारित करें, ताकि प्रदर्शन धीरे-धीरे कम न हो।
ऑपरेटरों को प्रशिक्षित करें
ऑपरेटरों को लेज़र शक्ति के ह्रास के प्रारंभिक लक्छनों को पहचानना और सेटअप, सफ़ाई और पैरामीटर परिवर्तन को सही ढंग से करना सिखाएँ।
सामग्री के बारे में सोचें
प्रतिबिंबित या लेपित सामग्री के लिए सेटिंग्स को समायोजित करें ताकि ह्रासित लेज़र ऊर्जा की भरपाई की जा सके, जिससे कट अधूरे न रहें।
अक्सर पूछे जाने वाले प्रश्न
मेरा लेज़र मोटी धातु काटते समय शक्ति क्यों खो रहा है?
मोटी या प्रतिबिंबित धातु के लिए उच्च ऊर्जा घनत्व की आवश्यकता होती है। शक्ति ह्रास लेज़र आउटपुट के क्षीण होने, गंदे ऑप्टिक्स या गलत कटिंग सेटिंग्स से हो सकता है।
लेज़र ऑप्टिक्स को कितनी बार साफ़ करना चाहिए?
मशीन के उपयोग की मात्रा और काटी जाने वाली सामग्री के आधार पर, लेंस और दर्पणों की सफ़ाई कम से कम साप्ताहिक रूप से करें, और व्यस्त या धूल भरे कार्यशालाओं में इसे अधिक बार करें।
शीतलन प्रणाली की समस्याएँ लेज़र शक्ति ह्रास का कारण बन सकती हैं?
हाँ। कम पानी का प्रवाह, उच्च तापमान या गंदा कूलेंट लेज़र दक्षता को कम कर सकता है और स्वचालित शक्ति कमी को ट्रिगर कर सकता है।
मैं कैसे पता लगा सकता हूँ कि लेज़र स्रोत स्वयं क्षीण हो गया है?
देखें कि कटिंग का प्रदर्शन समय के साथ कैसे बदलता है, शक्ति मापन पढ़ें, और उन्हें निर्माता के विशिष्टताओं के साथ तुलना करें। धीमी, स्थिर गिरावट लेज़र स्रोत में घिसावट की ओर इशारा करती है।
निष्कर्ष
कटिंग की गुणवत्ता, दक्षता और मशीन के जीवनकाल को बनाए रखने के लिए लेज़र शक्ति हानि के कारणों को समझना महत्वपूर्ण है। लेज़र स्रोत, ऑप्टिक्स, शीतलन प्रणाली, विद्युत आपूर्ति और सहायक गैस की नियमित जाँच के साथ-साथ उचित कटिंग सेटिंग्स, शक्ति हानि की समस्याओं को रोक सकती हैं या उनका समाधान कर सकती हैं। इन ट्रबलशूटिंग कदमों के साथ, ऑपरेटर पूर्ण प्रदर्शन को बहाल कर सकते हैं, साफ़ कटिंग सुनिश्चित कर सकते हैं, और अवरोध के समय को कम रख सकते हैं। अधिक मार्गदर्शन या सहायता के लिए, अपने लेज़र कटिंग संचालन को सुव्यवस्थित करने और मशीन को उच्चतम क्षमता पर कार्य करने के लिए JUGAO तकनीकी टीम से संपर्क करें।

