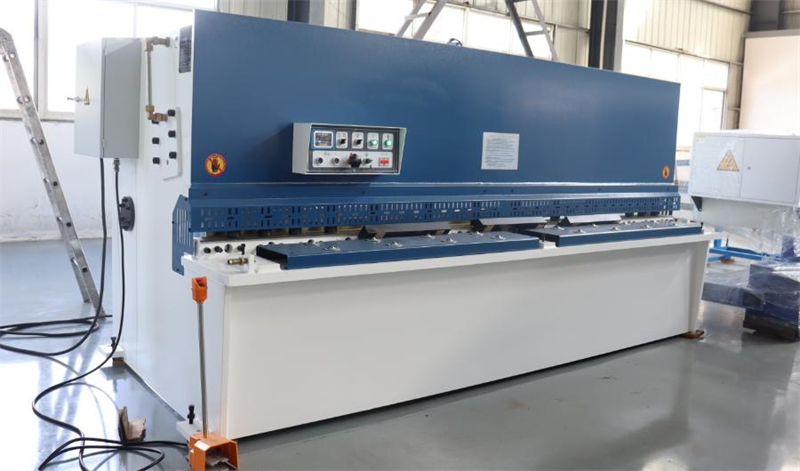
हाइड्रोलिक छेदने वाली मशीन के सामान्य खराबी और समस्या सुलझाने की विधियां
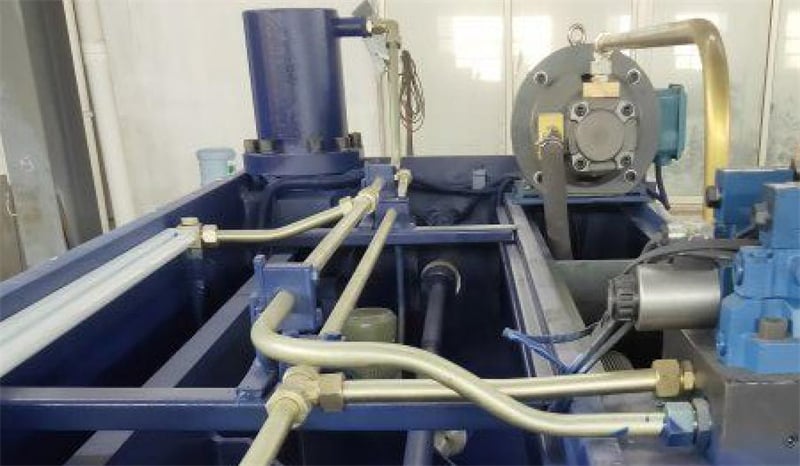
1. हाइड्रॉलिक छाँटने वाली मशीन का पाइपलाइन सील कैसे बदलें?
पहले, हाइड्रॉलिक शीरिंग मशीन का ऊपरी टूल होल्डर को नीचे के मर्म स्थान पर लाएं, फिर मशीन टूल की बिजली कट दें, तेल रिसने वाले हिस्से की पाइप को खोलें और टूटे हुए सील को बाहर निकालें, फिर जोड़ के ग्रेव में एक परत बटर लगाएं, और फिर नए सील को ग्रेव में लगाएं, पाइप को गठित करें, और अंत में हाइड्रॉलिक शीरिंग मशीन में तेल भरें और इसे रिसेट करें ताकि यह सामान्य उपयोग में आ सके।
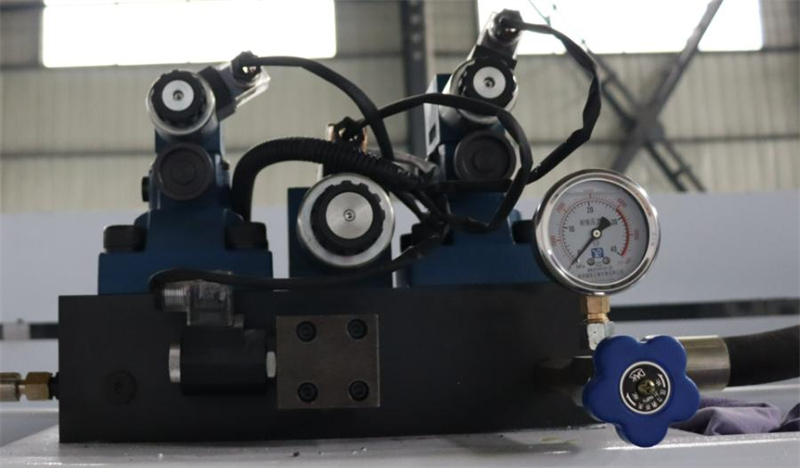
2. हाइड्रॉलिक शीरिंग मशीन कार्यात्मक दबाव नहीं उत्पन्न करती है?
1. शीरिंग मशीन मोटर और तेल पंप के आगे और पीछे के घूमने की जाँच करें कि यह सही है या नहीं।
2. शीरिंग मशीन सुरक्षा ओवरफ्लो वैल्व का वैल्व कोर सफादें।
3. शीरिंग मशीन हाइड्रॉलिक सिस्टम का टू-पोजिशन फोर-वे सॉलेनॉइड वैल्व सफादें।
3हाइड्रॉलिक छेदने वाली मशीन के टूल होल्डर की वापसी गति धीमी है।
1. छेदने वाली मशीन में तेल पुनः भरें।
2. छेदने वाली मशीन के जोड़े हुए हिस्सों पर तेल सीपेज और तेल रिसाव के चिह्नों की जाँच करें।
3. छेदने वाली मशीन के संग्रहीता में नाइट्रोजन दबाव की जाँच करें (सामान्य नाइट्रोजन दबाव 4-5MPa होता है, यदि यह कम है तो कृपया नाइट्रोजन प्रतिस्थापित करें)
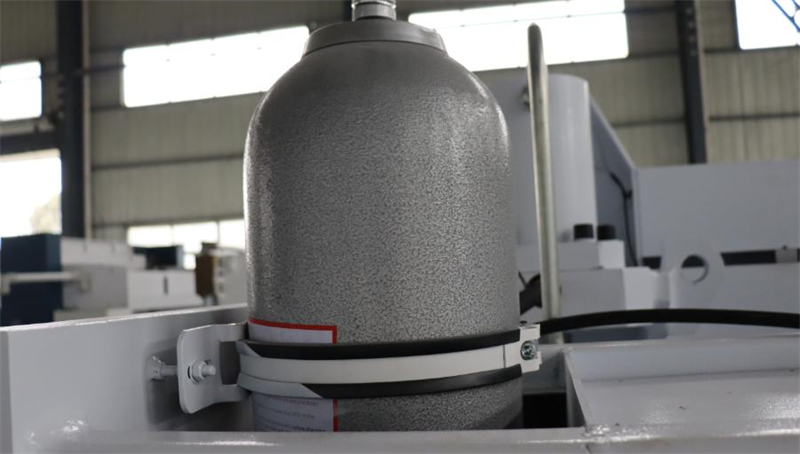
4. हाइड्रॉलिक छेदने वाली मशीन की चादर को उलटना और अंतर की समायोजन
1. हाइड्रॉलिक चालन मशीन कंप उलटाना
चालन कोण कम करने वाले बटन का उपयोग करके ऊपरी टूल होल्डर को शून्य डिग्री पर सेट करें, फिर काम बेंच गाइड प्लेट को हटाएं ताकि निचले कंप को बंद करने वाले स्क्रू ढीले किए जा सकें, और निचले कंप को क्रमिक रूप से बाहर निकालें, फिर ऊपरी कंप को बंद करने वाले स्क्रू ढीले करें, ऊपरी कंप को क्रमिक रूप से बाहर निकालें, और फिर प्रत्येक कंप को उलटें, पहले ऊपरी कंप को लगाएं, फिर निचले कंप को लगाएं। जाँचें कि कंप के बीच का इंटरफ़ेस चालक और सपाट है या नहीं, और अंत में सभी कंप स्क्रू को ठीक से बंद करें और गाइड प्लेट को लगाएं।
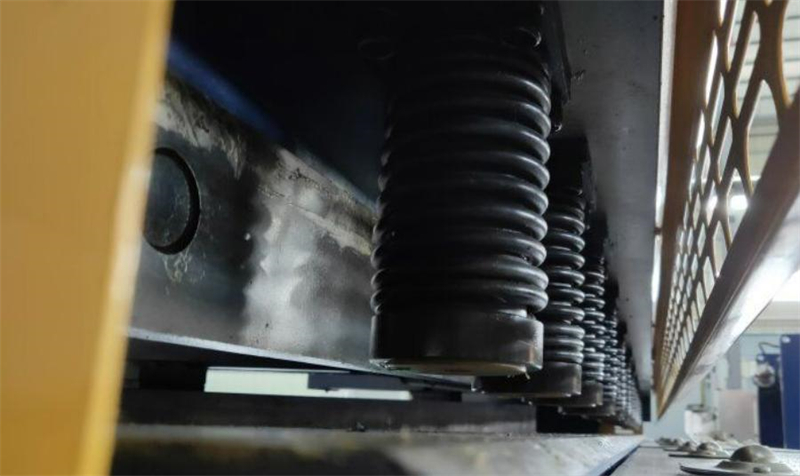
2. हाइड्रॉलिक चालन मशीन खाई की समायोजन
चालन कोण बढ़ाने और कम करने वाले बटन का उपयोग करके ऊपरी कंप को मशीन टूल पर रखें और निचले कंप के दोनों सिरों को 3-5 मिमी ओवरलैप करें, और न्यूनतम खाई मान को समायोजित करें
परिशिष्ट:
| 6-12 मिमी | 0.7 मिमी कटाई | न्यूनतम मान 0.03-0.05mm करार पर समायोजित किया गया है |
| 16 मिमी | 2 मिमी कटाई | न्यूनतम मान 0.15-0.20mm करार पर समायोजित किया गया है |
| 20mm | 4 मिमी कटाई | न्यूनतम मान 0.35-0.40mm तक समायोजित कर दिया गया है |
| 25 मिमी | 5mm चारखाना | न्यूनतम मान 0.50-0.60mm तक समायोजित कर दिया गया है |
| 30 मिमी | 6mm चारखाना | न्यूनतम मान 0.70-0.80mm तक समायोजित कर दिया गया है |
समायोजन के बाद, तेल से मशीन उपकरण को एक बार भरें, ऊपरी टूल होल्डर अपने आप रिसेट हो जाएगा, और कुंजी बटन को छेदने की स्थिति में घुमाया जाएगा ताकि सामान्य उपयोग के लिए उपयोग किया जा सके।