





Por que os problemas de temperatura nas máquinas de dobrado de tubos provocan defectos na dobradura?
A cuestión da temperatura na dobra de tubos é, de feito, bastante sutil. Podes ter un programa impecable e ferramentas perfectas, e, aínda así, os tubos dobrados saíren mal: o primeiro lote é correcto, pero o segundo non cumpre as especificacións; as pezas fabricadas pola mañá pasan a inspección, pero as fabricadas pola tarde desvíanse dos límites de tolerancia. Con frecuencia, o problema non é un fallo da máquina; é a influencia silenciosa da temperatura.
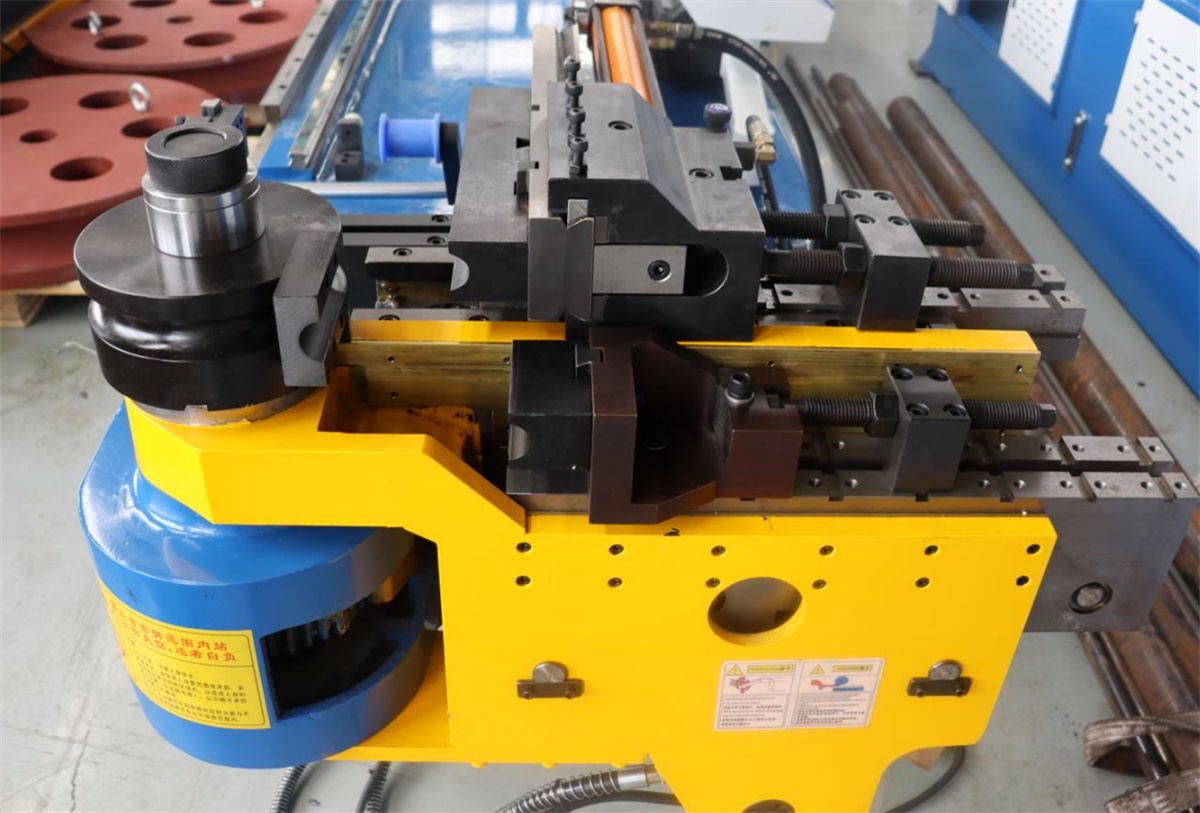
I. Dilatación térmica do metal
Durante o proceso de dobrado, o tubo mesmo quentase gradualmente debido á deformación e á fricción. Ao aumentar a temperatura, o metal expándese, provocando pequenos cambios na distribución do grosor da parede, no diámetro e incluso na lonxitude. Aínda que estes cambios poden ser insignificantes no caso do aceiro, o efecto da dilatación térmica é moito máis pronunciado no aluminio.
Para complicar as cousas, as características de recuperación elástica do material difiren entre os estados quente e frío. Usando o mesmo programa exactamente, un tubo frío pode dar o ángulo perfecto, mentres que un tubo quente pode presentar unha recuperación elástica insuficiente ou excesiva. Isto explica por que a calidade do tubo varía co tempo na mesma máquina: tanto a temperatura ambiente como a temperatura do material cambiaron.
II. Temperaturas variables das ferramentas
Producese fricción constante entre o tubo e as ferramentas durante a dobra. Despois dun certo número de dobras, as temperaturas da matriz de dobra, da matriz de suxeición e do mandril aumentan progresivamente. Ao quentarse as ferramentas, modifícase a dinámica de contacto entre o tubo e as ferramentas.
Isto pode provocar problemas como raios na superficie do tubo (marcas de arrastre), resistencia á dobra desigual e a degradación do lubrificante de dobra na interface de contacto. Estes problemas raramente aparecen de forma inmediata; xeralmente van aparecendo progresivamente tras un período de funcionamento, e os operarios adoitan non relacionalos coa temperatura das ferramentas.
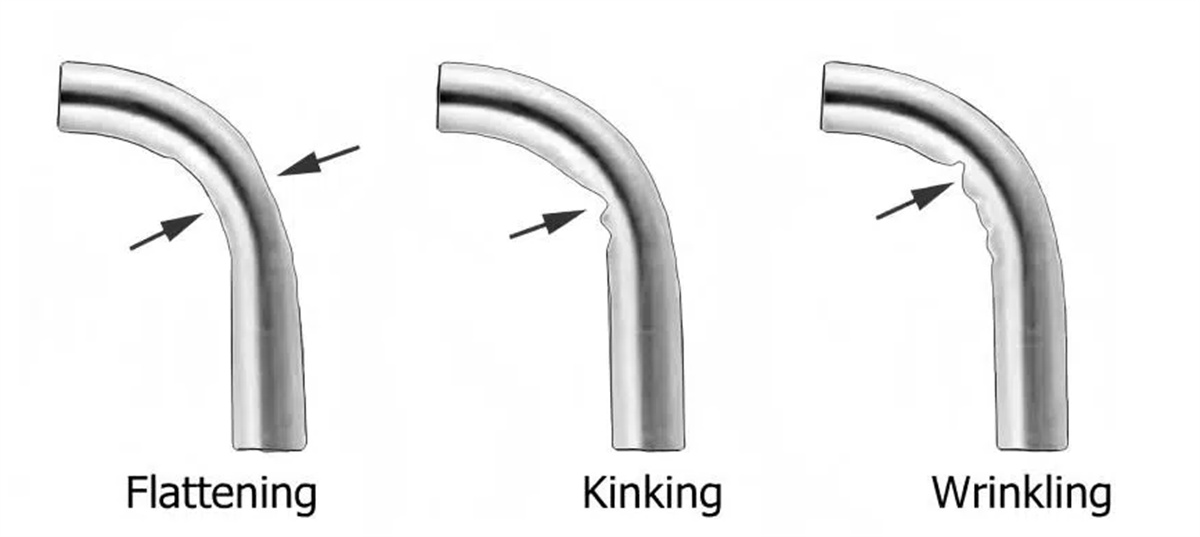
III. A temperatura do aceite hidráulico afecta directamente a forza de dobrado
O aceite hidráulico actúa como medio de transmisión de potencia nas dobradoras hidráulicas de tubos. As variacións na temperatura do aceite alteran a súa viscosidade, afectando así a eficiencia da transmisión de presión no sistema.
Cando a temperatura do aceite é baixa, o aceite é máis viscoso e o sistema responde con lentitude; as accións de aprieto e dobrado poden carecer de precisión. Por outra parte, cando a temperatura do aceite é alta, este enrarece, o que provoca un aumento das fugas internas e a incapacidade de manter a presión, o que pode dar lugar a unha forza de dobrado insuficiente. O resultado é que o ángulo de dobrado se desvía, sendo ou ben excesivamente grande ou ben excesivamente pequeno.
Durante a produción continuada e prolongada, a temperatura do aceite aumenta de maneira constante. Se non se controla, a temperatura pode superar a gama óptima; isto non só compromete a precisión senón que tamén acelera o envellecemento das xuntas estancas.
IV. Impacto estacional da temperatura ambiente
As temperaturas dos talleres varían entre o inverno (frío) e o verán (quente), e estes cambios ambientais afectan ás máquinas de dobrado de tubos.
Durante un arranque en frío no inverno, as folgas entre os compoñentes da máquina son máis estreitas debido á baixa temperatura, e o aceite hidráulico é máis viscoso. Se se comeza a produción en masa sen un período de aquecemento, a calidade dos tubos dobrados inicialmente pode diferir da dos producidos posteriormente.
Alguns operarios acostuman facer funcionar a máquina sen carga durante dez a quince minutos despois do arranque, agardando a que a temperatura se estabilice antes de comezar o traballo. Trátase dunha práctica adecuada.
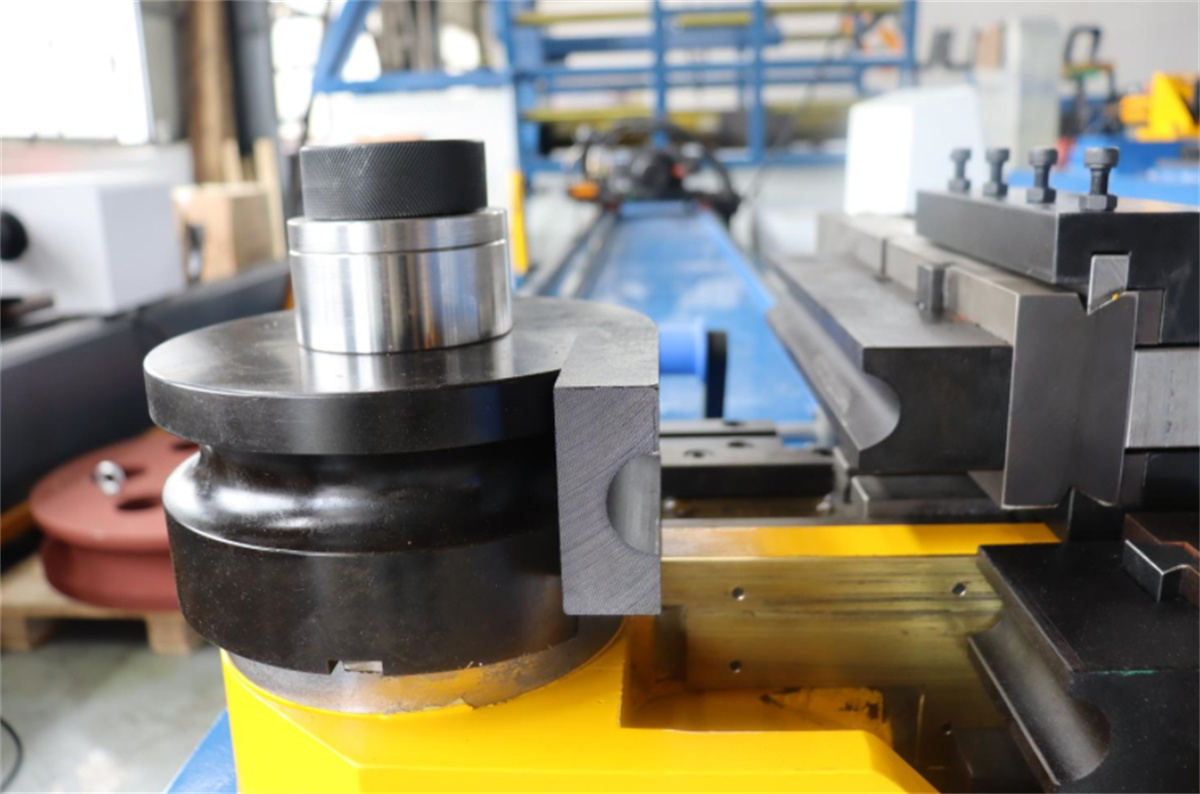
V. Métodos para o control da temperatura
Despois de conectar a máquina á corrente cada día, déixea funcionar sen carga durante un tempo para elevar a temperatura do aceite hidráulico e acadar o equilibrio térmico entre os compoñentes antes de iniciar a produción formal.
Durante a produción en masa continua, supervisa o manómetro da temperatura do aceite. Se a temperatura do aceite permanece constantemente alta, comproba o sistema de refrigeración: asegúrate de que o ventilador de refrigeración está en funcionamento e de que o refrigerador de aceite non está obstruído.
Escoller o aceite axeitado para dobar tubos tamén é crucial. Diferentes graos de aceite teñen distintos intervalos de temperatura aplicables; escoller un aceite adaptado ao seu entorno de produción específico garante un rendemento de lubrificación máis constante.
Para a produción de alta precisión, considere instalar equipos de aire acondicionado ou ventilación no taller para minimizar o impacto das fluctuacións da temperatura ambiente na máquina.
VI. Métodos para a supervisión diaria
O manómetro de temperatura do aceite sirve como ferramenta de referencia directa; supervisar a estabilidade da temperatura axuda a avaliar o rendemento do sistema de refrigeración. Se a temperatura permanece elevada, inspeccione o sistema de refrigeración en busca de obstrucións e verifique que o ventilador funcione correctamente.
Os operadores tamén poden avaliar a temperatura das pezas en movemento durante a operación, por exemplo, ao cambiar moldes ou axustar o equipo. Se aparece unha correlación clara entre a calidade da dobra de tubos e factores como o tempo ou a temperatura do aire, é moi probable que a temperatura estea afectando a precisión.
Rexistrar e comparar conxuntos de datos —incluíndo a temperatura ambiente, a temperatura do aceite, o tempo de funcionamento da máquina e a calidade da dobra de tubos— para identificar patróns.

