





Cales son algúns métodos para resolver o problema de curvado asimétrico en tubos?
A dobra asimétrica de tubos é un problema frustrante. O tubo dóbrase de maneira desigual, cun lado co ángulo correcto e o outro descentrado, ou os lados esquerdo e dereito son diferentes, ou a parte frontal e traseira son inconsistentes. Este problema rara vez se debe a un único factor. Xa manexei moitos casos deste tipo e, a continuación, enumero algunhas causas comúns e os correspondentes métodos de resolución de problemas.
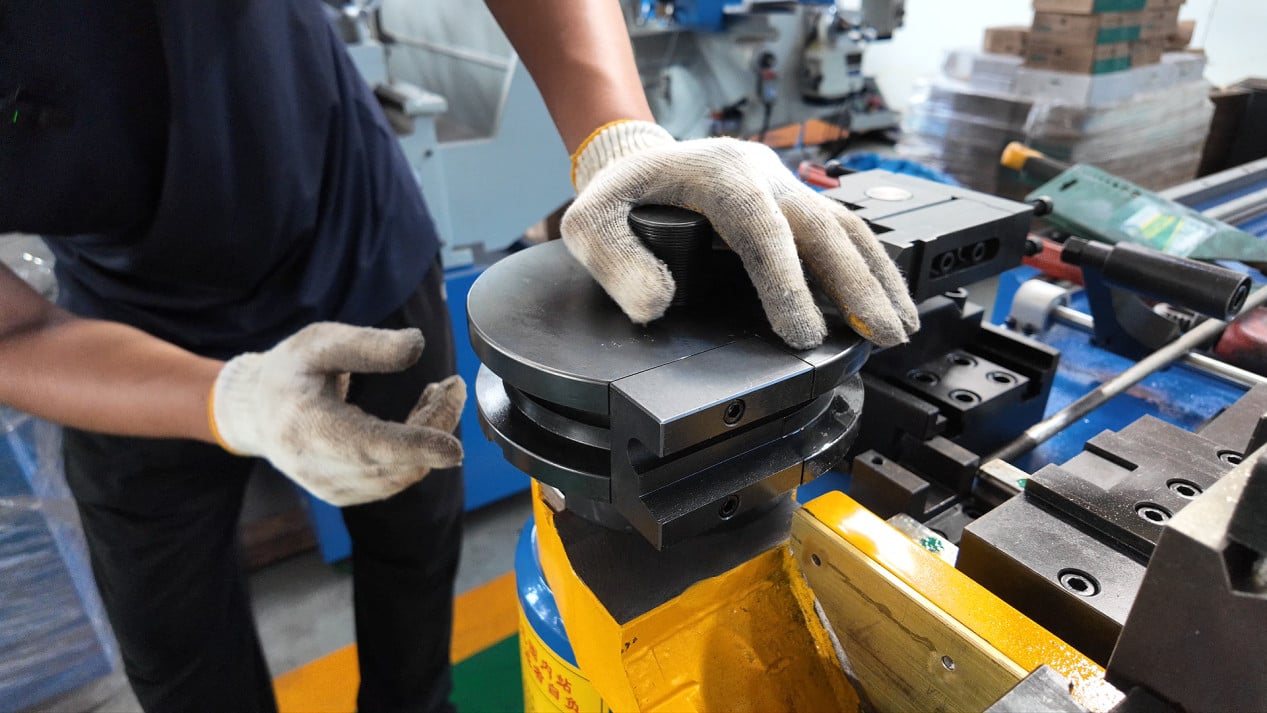
I. Asimetría provocada por problemas de suxeición
Se o tubo non está suxeito de forma segura, un lado experimentará unha forza maior durante a dobra mentres que o outro lado se desliza, o que constitúe a causa máis directa da asimetría.
Unha forza de suxeición desigual en ambos lados do molde de suxeición arrastrará o tubo cara a un lado; as superficies de suxeición desgastadas darán lugar a unha distribución desigual da forza de suxeición; un curso de suxeición insuficiente impedirá que o tubo quede completamente fixado.
Verifique se o desgaste nas superficies de traballo de ambos os lados do molde de suxeición é consistente; se a presión de suxeición está equilibrada en ambos os lados; se o tubo se pode xirar manualmente despois da suxeición—se pode xirar, a forza de suxeición é insuficiente.
II. Asimetría causada por problemas de posicionamento
Se o tubo non foi empurrado ata a súa posición durante a carga, ou se hai obxectos estranhos na superficie de posicionamento, o posicionamento esquerdo e dereito do tubo será inconsistente. Se o punto de inicio da curvatura está desprazado, o ángulo de curvatura resultante tamén o estará.
Verifique se a extremidade do tubo está completamente alinhada coa superficie de posicionamento; comprobe se hai restos metálicos ou aceite na superficie de posicionamento; verifique se a configuración da lonxitude de alimentación é correcta. Despois de cambiar as especificacións, volva confirmar a referencia de posicionamento; non asuma por defecto a posición do lote anterior.
III. Asimetría causada por problemas na instalación do molde
O molde de dobrado, o molde de suxeición e o molde antirrugado non están aliñados, ou as súas posicións de instalación nos lados esquerdo e dereito son inconsistentes. Ao dobrar, a dirección da forza aplicada ao tubo desvía, provocando un ángulo asimétrico.
Comprobe se as liñas centrais do molde de dobrado e do molde de suxeición están aliñadas; comprobe se as posicións de instalación do molde nos lados esquerdo e dereito son consistentes; comprobe se hai desgaste asimétrico no molde.
IV. Desgaste non uniforme do molde de dobrado
Se un lado da ranura do molde de dobrado está máis desgastado que o outro, a forza aplicada ao tubo durante o dobrado inclinarase cara ao lado menos desgastado, provocando unha diferenza no ángulo.
Observe a condición dos lados esquerdo e dereito da ranura do troquel de dobrado. Se un lado presenta marcas brillantes evidentes ou surcos de desgaste, isto indica desgaste non uniforme. Repare ou substitúa o troquel de dobrado de inmediato.
VI. Espesor non uniforme da parede do tubo
O espesor da parede do tubo está distribuído de maneira non uniforme ao redor da circunferencia, sendo un lado máis grosa que o outro. Ao dobrar, o lado máis grosa experimenta maior resistencia á deformación, mentres que o lado máis fino se deforma máis facilmente, provocando que o tubo se dobre cara ao lado máis fino.
Intente substituír o tubo por outro dun lote distinto. Se a asimetría desaparece tras a substitución do tubo, é probable que o problema resida no propio material. Comunique este feito co fornecedor para confirmar o intervalo de tolerancia do espesor da parede do tubo.
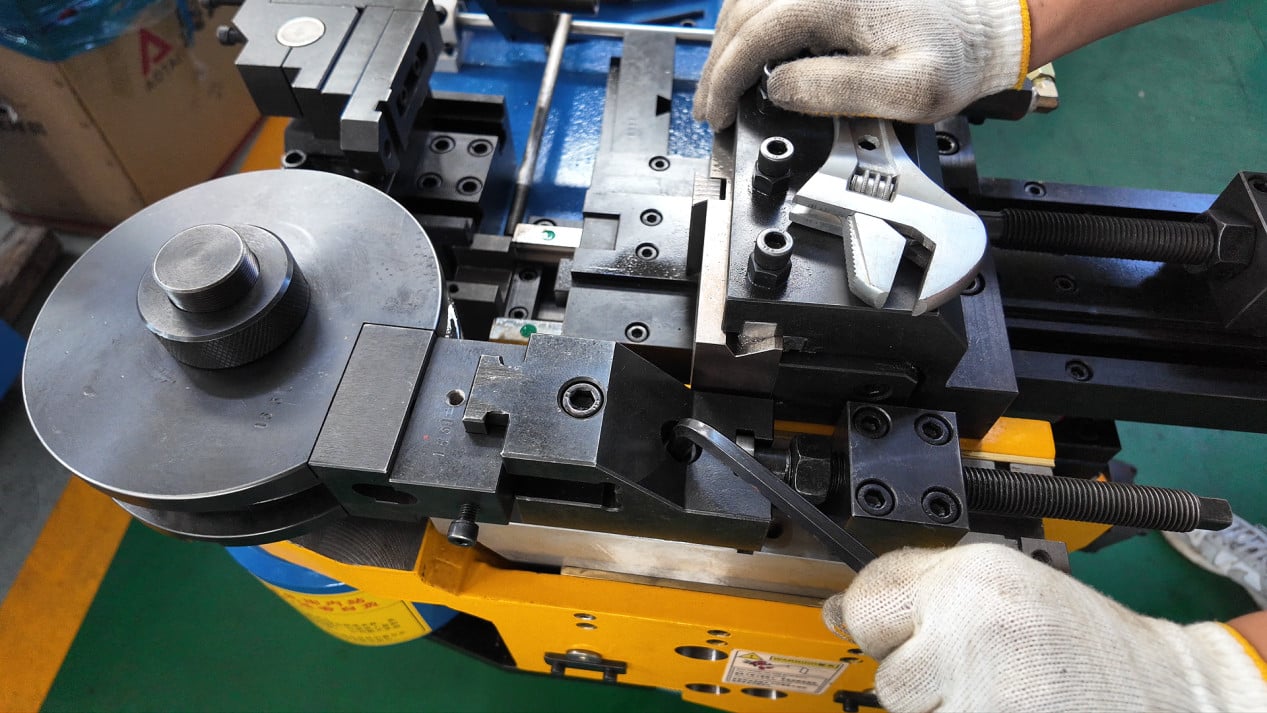
VII. Desviación do eixe de alimentación ou rotación
Para as tubaxes con múltiplas curvas, as desviacións na lonxitude de alimentación e no ángulo de rotación entre cada curva provocarán desviacións nas curvas posteriores. Estas desviacións acumúlanse nas curvas posteriores, levando finalmente a unha asimetría xeral da tubaxe.
Verifique a repetibilidade dos eixes de alimentación e rotación. Use un indicador de reloxo para medir a distancia real de movemento fronte ao valor establecido. Se a retroalimentación do codificador non coincide coa posición real, recalebre.
VII. Orde recomendada para a resolución de problemas
En primeiro lugar, confirme que a tubaxe está ben colocada e que a forza de suxeición é suficiente — este é o paso máis sinxelo e máis facilmente esquecido.
A continuación, comprobe se o desgaste na superficie de traballo do molde de suxeición é uniforme en ambos os lados e se hai sinais de desgaste unilateral na ranura do molde de curvatura.
Probe unha tubaxe da mesma especificación pero dun lote diferente para descartar a posibilidade de espesor desigual do material.
Se todo o anterior é normal, comprobe se hai desviacións na precisión de posicionamento do eixe de alimentación e do eixe rotativo.
Un detalle facilmente esquecido
Se a asimetría só ocorre nun ángulo específico de curvatura, mentres que os demais ángulos son normais, o problema adoita estar na instalación ou no posicionamento do molde correspondente a esa curvatura. Se todas as curvaturas son asimétricas, pode indicar un problema co equilibrio xeral dereita-esquerda da máquina, como por exemplo unha forza de apriete inconsistente dos parafusos de ancraxe en ambos os lados ou unha base da máquina non nivelada correctamente.
Cando atopan problemas de asimetría, observaron se só ocorre nun ángulo específico ou se é asimétrica en todas as curvaturas? Esta característica pode axudar a reducir o ámbito de resolución de problemas. Están todos invitados a debater.

