





Précautions à observer lors de l’utilisation d’une machine de cintrage de profil
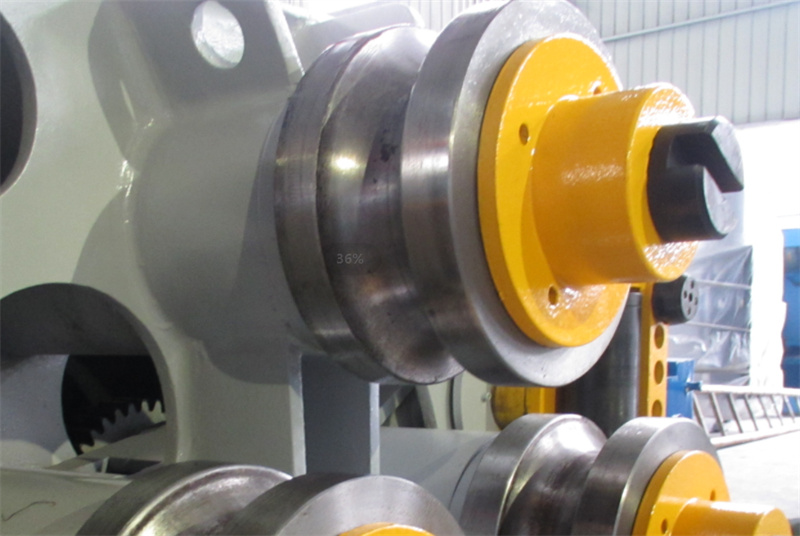
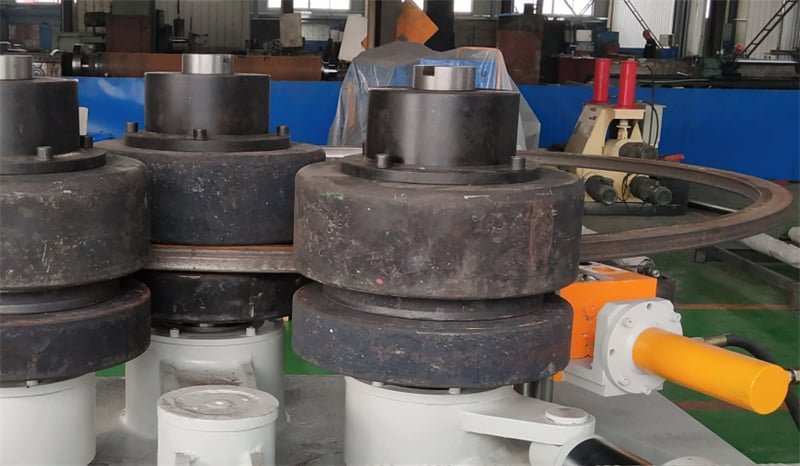
La machine à cintrer les profilés possède une structure en arc, réglable vers le bas. Le rouleau supérieur est fixe, tandis que les deux rouleaux inférieurs se déplacent selon un arc par rapport au rouleau supérieur, autour d’un axe central. La fonction principale de la machine à cintrer les profilés est de pré-cincher les extrémités du profilé ainsi que de le cintrer et de le déformer. Parallèlement, les deux rouleaux inférieurs servent également d’axes moteurs principaux, entraînés par des moteurs hydrauliques, afin de façonner le profilé cintré.
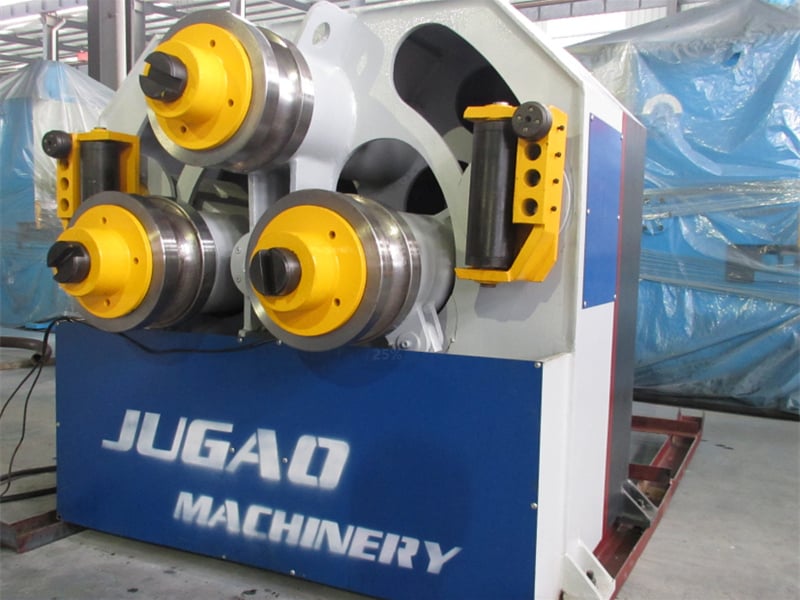
Afin d’éviter toute torsion ou déformation du profilé pendant le cintrage et d’améliorer la précision du cintrage, deux rouleaux de soutien et deux roues sont ajoutés ; ils peuvent se déplacer verticalement, vers le haut ou vers le bas, pour s’adapter aux différentes dimensions des profilés ainsi qu’aux différents rayons de cintrage.
La machine de cintrage de profilés est actionnée hydrauliquement, avec une commande électrique centralisée des mouvements de montée et de descente des deux rouleaux inférieurs. Elle est équipée d’un affichage numérique et est pilotée de manière centralisée depuis la table de travail. La machine présente une structure rationnelle, des performances stables et de bons effets d’économie d’énergie et de matériaux.
Points à observer pendant le fonctionnement de la machine de cintrage de profilés :
1. Fixer d’abord la matrice supérieure, en veillant à ce que le centre de gravité de la matrice coïncide avec celui de la tête de pression. Les plans des matrices supérieure et inférieure doivent être parfaitement ajustés, avec des jeux uniformes ; vérifier également que la course de la matrice supérieure est suffisante.
2. Démarrer la machine de cintrage de profilés, effectuer un essai de pressage et vérifier la présence d’anomalies ainsi que le bon état de la lubrification. Pour les pièces dont l’extraction de la matrice s’avère difficile, appliquer un lubrifiant ou une huile appropriés afin de réduire les frottements et faciliter le démoulage.
3. Avant le pliage officiel, vérifiez à nouveau que le numéro de la pièce et ses dimensions correspondent aux plans, et examinez la présence d’arêtes vives sur la pièce brute pouvant nuire à la qualité du pressage. Pour les grandes séries de pièces, des blocs de positionnement réglables doivent être installés ; tout écart doit être corrigé sans délai.
4. Ne manipulez pas directement les pièces avec vos mains sur la matrice de la machine de cintrage de profilés. Pour les pièces plus grandes, la manipulation peut s’effectuer depuis l’extérieur de la matrice. Pour les pièces plus petites que la matrice, utilisez d’autres outils pour leur manipulation.

