





Étapes clés et précautions pour l’utilisation d’une machine de cintrage de profilés
Une machine à cintrer des profilés peut effectuer les opérations de pré-cintrage, de roulage et de redressage des profilés en une seule passe d’alimentation. Grâce à sa structure et à ses fonctions avancées, elle peut être installée soit verticalement, soit horizontalement, selon les besoins de l’utilisateur. Les machines à cintrer des profilés sont disponibles en versions à cintrage plat et à cintrage vertical. Ce sont des machines hautement performantes destinées au cintrage de tôles plates, d’acier carré, d’acier rond, d’acier en angle, d’acier en I, d’acier en H, de tubes carrés, de tubes rectangulaires et d’autres profilés.
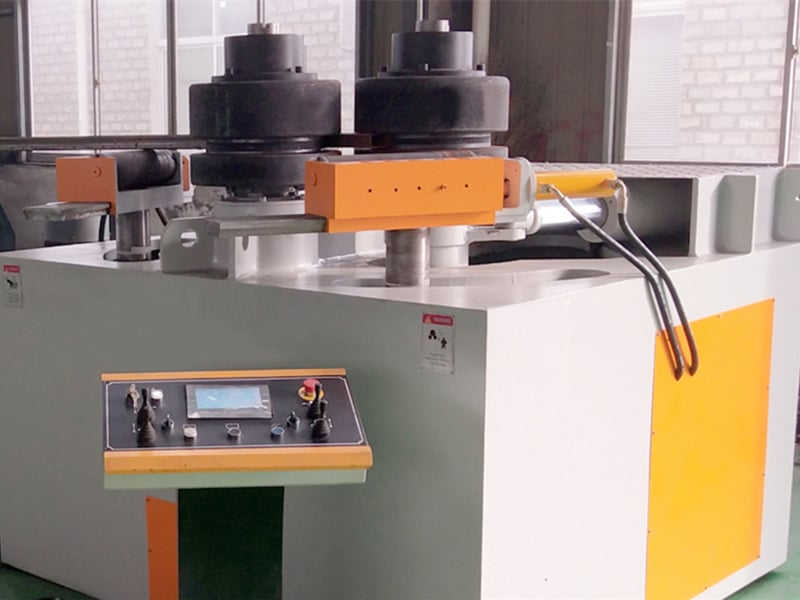
Explication des étapes clés et des précautions à observer lors de l’utilisation d’une machine à cintrer des profilés
I. Essai à vide
1. L’essai à vide de l’entraînement principal et de l’entraînement de levage doit être effectué par cycles intermittents. Chaque cycle dure 15 minutes, et le rapport entre la durée de fonctionnement en un seul déplacement de l’entraînement principal et celle de l’entraînement de levage au cours de chaque cycle est de 2:1.
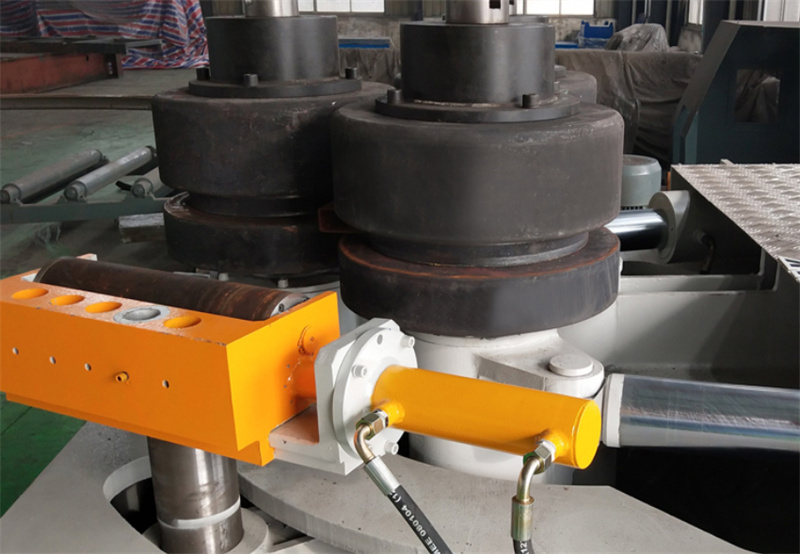
2. Lors d’une seule opération de l’entraînement auxiliaire, les phases de levage et d’abaissement doivent être répétées.
3. Lors d’une seule opération de l’entraînement principal, la matrice cylindrique principale doit entrer en contact avec la matrice cylindrique latérale afin de tourner. Les durées de rotation dans le sens horaire et dans le sens antihoraire doivent chacune représenter la moitié de la durée totale.
II. Essais en charge
1. Les essais en charge ne peuvent être réalisés qu’après un essai à vide normal.
2. La machine doit être correctement lubrifiée pour fonctionner normalement.
3. Découpez le matériau conformément aux paramètres de profil spécifiés dans le tableau des paramètres de base, aplanissez-le, puis pré-courbez les extrémités de la tôle jusqu’au diamètre prescrit.
4. Formez la tôle en pièces circulaires du diamètre prescrit par étapes, en fonction du niveau d’habileté de l’opérateur.
5. Les essais en charge doivent respecter les spécifications de performance pertinentes relatives aux paramètres de base.
6. Pendant la charge et le fonctionnement, le système de transmission doit être fluide, sans à-coups ni bruit anormal.
7. Pendant le laminage, les rouleaux latéraux ne peuvent être relevés ou abaissés qu’après l’arrêt complet de l’entraînement principal. Le profilé doit se déplacer conjointement avec les rouleaux, sans glissement.
8. Pour le déchargement, les rouleaux latéraux doivent être abaissés après l’arrêt complet de la machine, avant que la pièce usinée puisse être retirée.
9. Le système de travail et le système de commande doivent être souples, précis et fiables. Les rouleaux ne doivent pas vaciller, et la température de chaque palier ne doit pas dépasser 80 ℃.
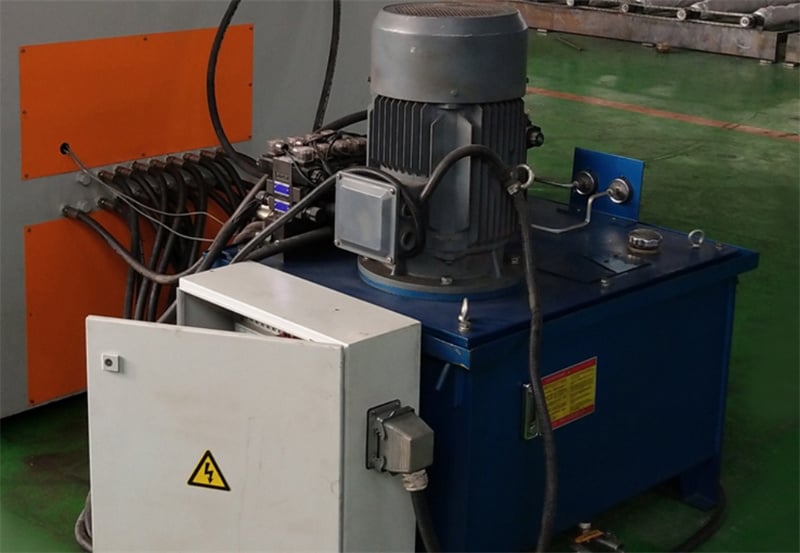
10. Le mécanisme de travail et le mécanisme de commande de la machine doivent être synchronisés et fonctionner de manière souple, sans bruit anormal ni blocage. 11. Pendant l’utilisation, l’alimentation en huile de chaque point de lubrification doit être vérifiée fréquemment afin d’assurer une lubrification suffisante. Le niveau d’huile du réducteur doit être maintenu au niveau spécifié.
12. En cas de bruit anormal, de choc, de vibration ou de fuite d’huile, arrêtez immédiatement la machine pour procéder à une inspection. Le fonctionnement normal ne peut reprendre qu’après correction de l’anomalie. Lors de la réparation du système hydraulique, prenez des précautions strictes afin d’éviter tout risque de projection d’huile sous haute pression pouvant causer des blessures.
13. Pendant l’utilisation, vérifiez fréquemment tous les mécanismes de transmission et toutes les pièces de liaison afin de vous assurer qu’ils ne sont ni desserrés ni endommagés.

