





Votre machine à cintrer les tubes vibre-t-elle de façon anormale ? Ne forcez pas — vérifiez plutôt ces zones.
Lorsqu’une machine à cintrer des tubes commence à vibrer, il devient impossible d’accomplir la tâche. Vous obtenez des motifs en « écailles de poisson » sur la surface du tube, des angles de cintrage incohérents et une usure accélérée des rails de guidage et des roulements. J’ai vu de nombreux opérateurs essayer de corriger les vibrations en ajustant constamment les vitesses ou en modifiant les paramètres — sans succès. En réalité, la cause profonde réside souvent dans l’un des domaines suivants.
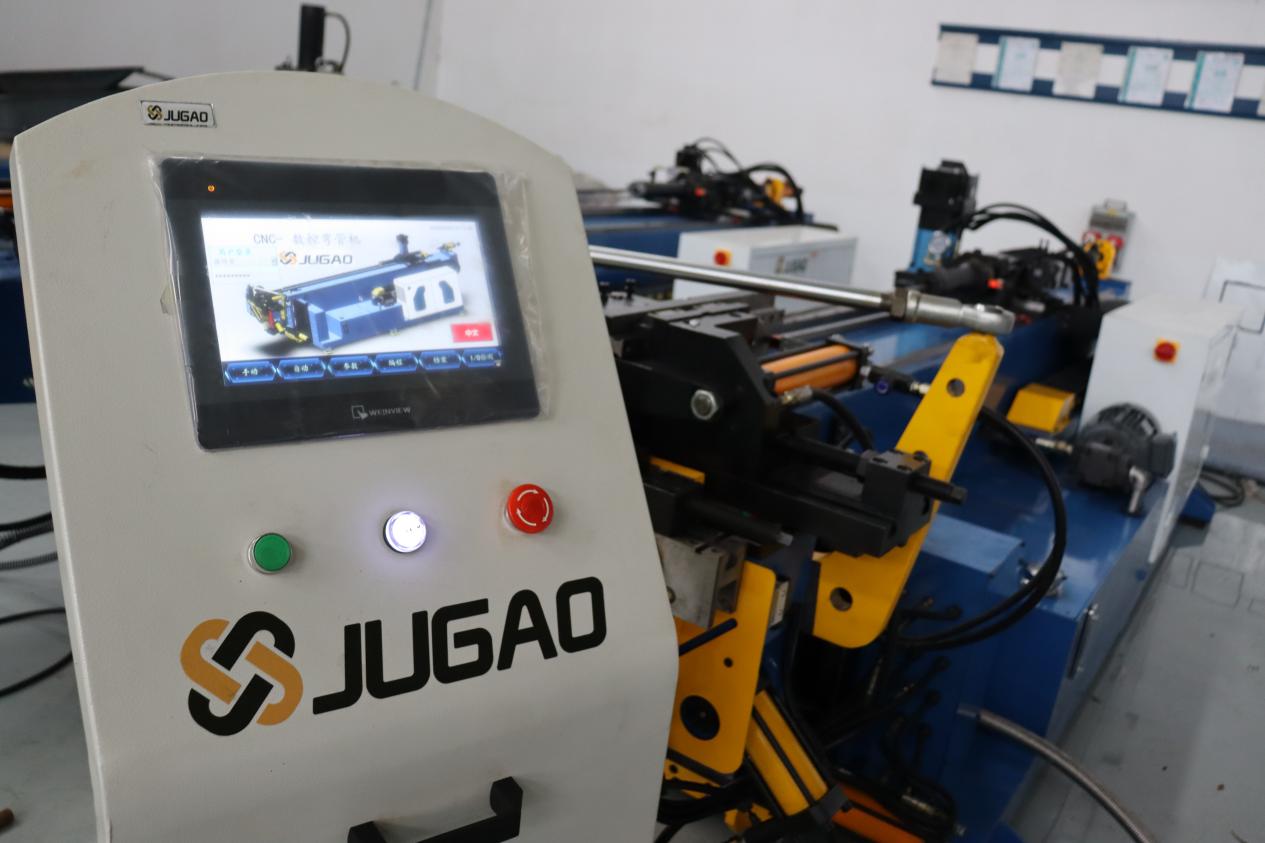
1. De l’air est entré dans le système hydraulique
Il s'agit de la cause la plus fréquente de vibrations. Si le niveau d'huile est trop bas ou si le raccord du tuyau d'aspiration est desserré, la pompe peut aspirer de l'air ; cela provoque des fluctuations de l'aiguille du manomètre et des secousses du bras de pliage. Comment diagnostiquer ce problème ? Écoutez un bruit de « sifflement » (cavitation) provenant de la pompe à huile et vérifiez le voyant de niveau d'huile pour détecter la présence d'écume. Pour résoudre ce problème, remplissez le réservoir d'huile jusqu'au niveau indiqué, ouvrez la vanne de purge d'air située au sommet du vérin hydraulique, puis faites monter et descendre plusieurs fois la pression afin d'éliminer l'air. Vérifiez également si les raccords du tuyau d'aspiration sont desserrés.
2. Jeu incorrect entre la matrice anti-rides et la matrice de pliage
Si le jeu est trop important, le tube peut se déplacer ou « cliqueter » contre la matrice pendant le processus de cintrage, ce qui provoque des vibrations. Vous pouvez vérifier cela en insérant une feuille de papier A4 dans l’espace ; elle doit s’insérer avec une légère résistance. Le jeu idéal permet à la matrice de s’ajuster étroitement contre le tube tout en autorisant un déplacement fluide, sans accrochage.
3. La vitesse de cintrage est trop élevée
Si la vitesse de cintrage est réglée trop haut, le matériau ne peut pas se déformer suffisamment rapidement pour suivre, ce qui provoque des saccades ou des à-coups du bras de cintrage. Essayez de réduire la vitesse de cintrage à 30 %–50 % de sa valeur nominale ; si les vibrations cessent, c’est bien cette cause. Cela est particulièrement important pour les cintrages à petit rayon, où des vitesses plus faibles sont préférables.
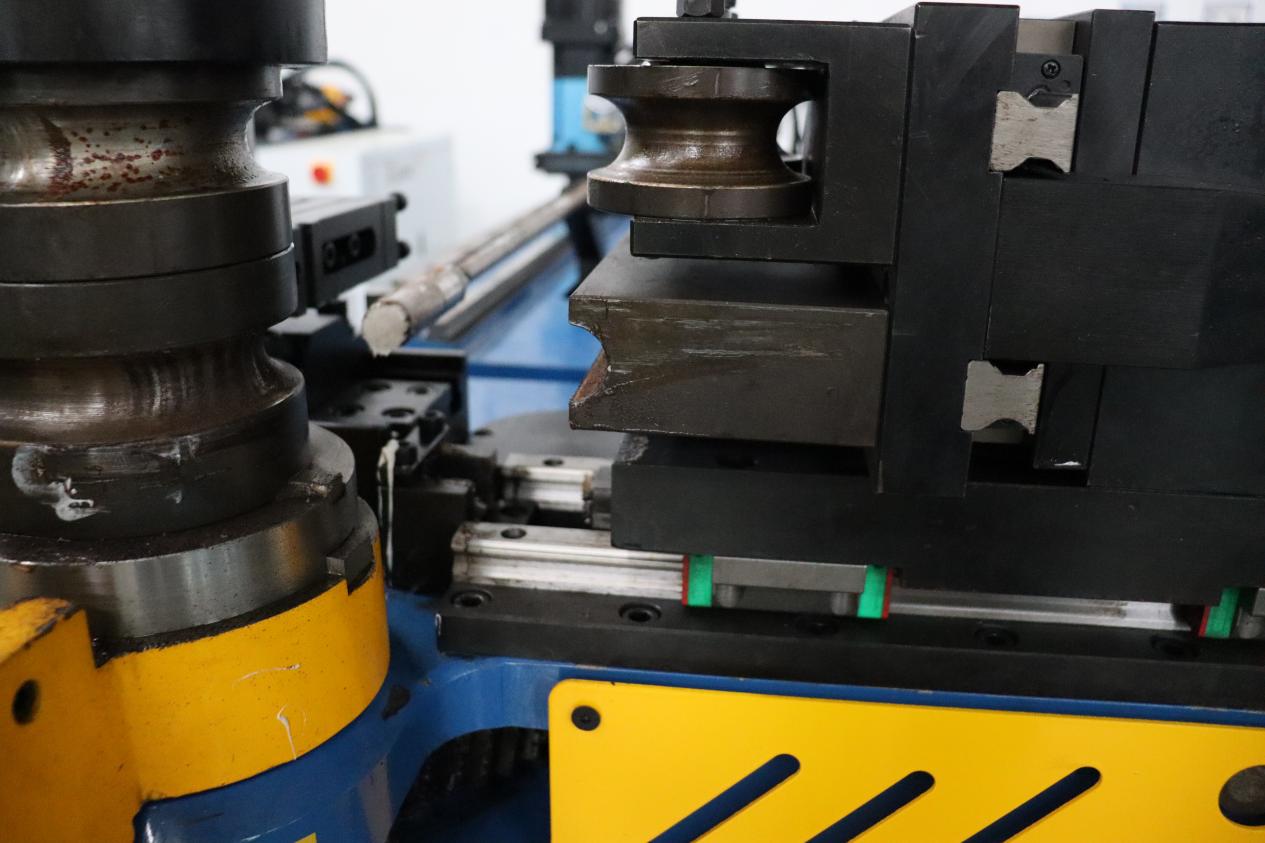
4. Connexions mécaniques desserrées
En raison des vibrations constantes pendant le fonctionnement, les boulons d’une machine à cintrer les tubes se desserreront inévitablement avec le temps. Vérifiez le jeu dans l’écrou de blocage de l’axe principal du bras de cintrage, les liaisons clavetées entre engrenages et arbres, ainsi que les accouplements des vis à billes. Tout jeu à ces endroits crée des jeux, entraînant des chocs répétés et des vibrations. Lorsque la machine est à l’arrêt, utilisez une clé pour vérifier tous les éléments de fixation — portez une attention particulière à l’accouplement de l’encodeur, car tout jeu à cet endroit peut provoquer une dérive de l’angle de cintrage.
5. Les boulons d’ancrage ne sont pas serrés ou la machine n’est pas à niveau
Si la machine elle-même est instable, le bras de cintrage tremblera naturellement. Utilisez un niveau à bulle pour vérifier que le châssis de la machine est bien à niveau. Serrez les boulons d’ancrage à l’aide d’une clé dynamométrique ; placer des caoutchoucs amortisseurs de vibrations sous la machine peut également s’avérer très efficace. Si le sol est irrégulier, assurez-vous que les cales sont correctement positionnées afin de fournir une base stable.
6. Frottement intense entre la mandrin et la paroi intérieure du tube
Si la tête sphérique du mandrin se coince ou s’étend trop loin, exerçant une pression ferme contre la paroi intérieure du tube, cela provoque des vibrations de frottement périodiques pendant le pliage. Vérifiez si l’articulation du mandrin peut tourner librement, ajustez la longueur d’extension afin qu’elle se situe à 0,5–1,5 mm avant le point de tangence, et appliquez davantage de lubrifiant pour le pliage des tubes sur le mandrin.
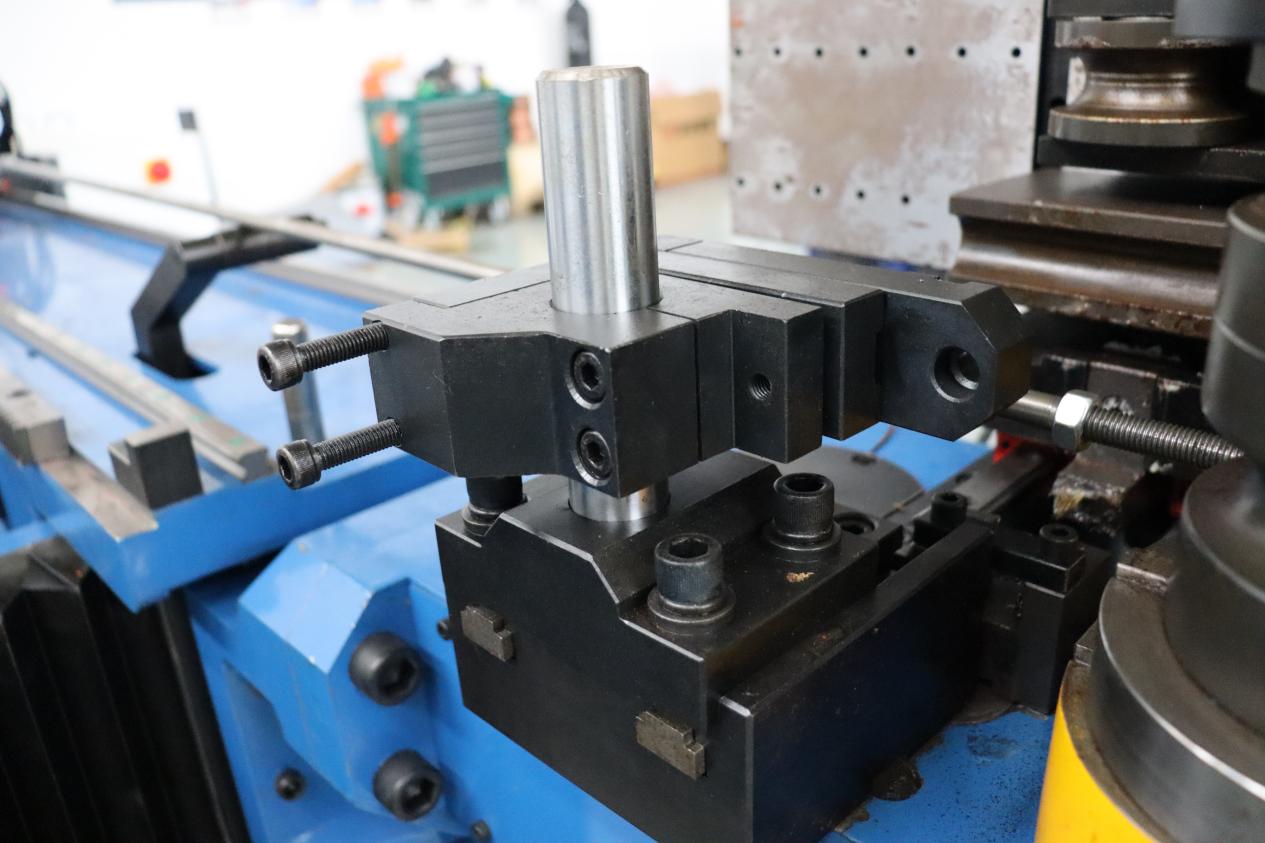
7. Vibrations provenant de la pompe à huile ou du moteur
Une usure importante de la pompe à huile ou un roulement défectueux du moteur peuvent provoquer des vibrations de l’ensemble de la machine. Faites fonctionner la pompe à huile indépendamment (sans effectuer aucun pliage) et écoutez : si la pompe elle-même émet un bruit métallique « cliquetant » ou si le moteur produit un « bourdonnement » anormal, la source du problème réside dans l’unité motrice.
Séquence de dépannage recommandée : ne commencez pas par démonter l’équipement. Essayez d’abord de réduire la vitesse de fonctionnement (pour éliminer les problèmes liés à la vitesse) → puis purgez le système et ajustez la pression (pour éliminer toute entrée d’air dans le circuit hydraulique) → serrez ensuite tous les boulons (pour éliminer tout jeu mécanique) → et enfin, ajustez les outillages et la mandrine (pour éliminer les problèmes liés au procédé). En suivant ces étapes, vous identifierez la cause de la plupart des vibrations.
Les vibrations constituent le cri de détresse d’un équipement. Si vous les ignorez, vos engrenages, roulements et rails de guidage en subiront tous les conséquences. Consacrez-y une demi-heure aujourd’hui pour en identifier la cause profonde, et vous éviterez demain le coût du remplacement de composants majeurs.

