





Comment diagnostiquer les problèmes liés à la mise sous tension d’une machine de cintrage de tubes ? Suivez cette séquence.
Lorsqu’une machine à cintrer des tubes ne réagit pas après avoir appuyé sur le bouton « démarrer » — en particulier lorsque la chaîne de production attend — il est naturel de ressentir de l’anxiété. Toutefois, la panique ne vous aidera pas ; vous devez suivre un processus de dépannage systématique. Dans mon expérience de gestion de ce type de problèmes au démarrage, la cause est rarement une défaillance majeure ; le plus souvent, il s’agit simplement d’un détail négligé. L’approche de dépannage suivante — qui part de l’extérieur vers l’intérieur, et du plus simple au plus complexe — vous permettra généralement d’identifier précisément le problème.
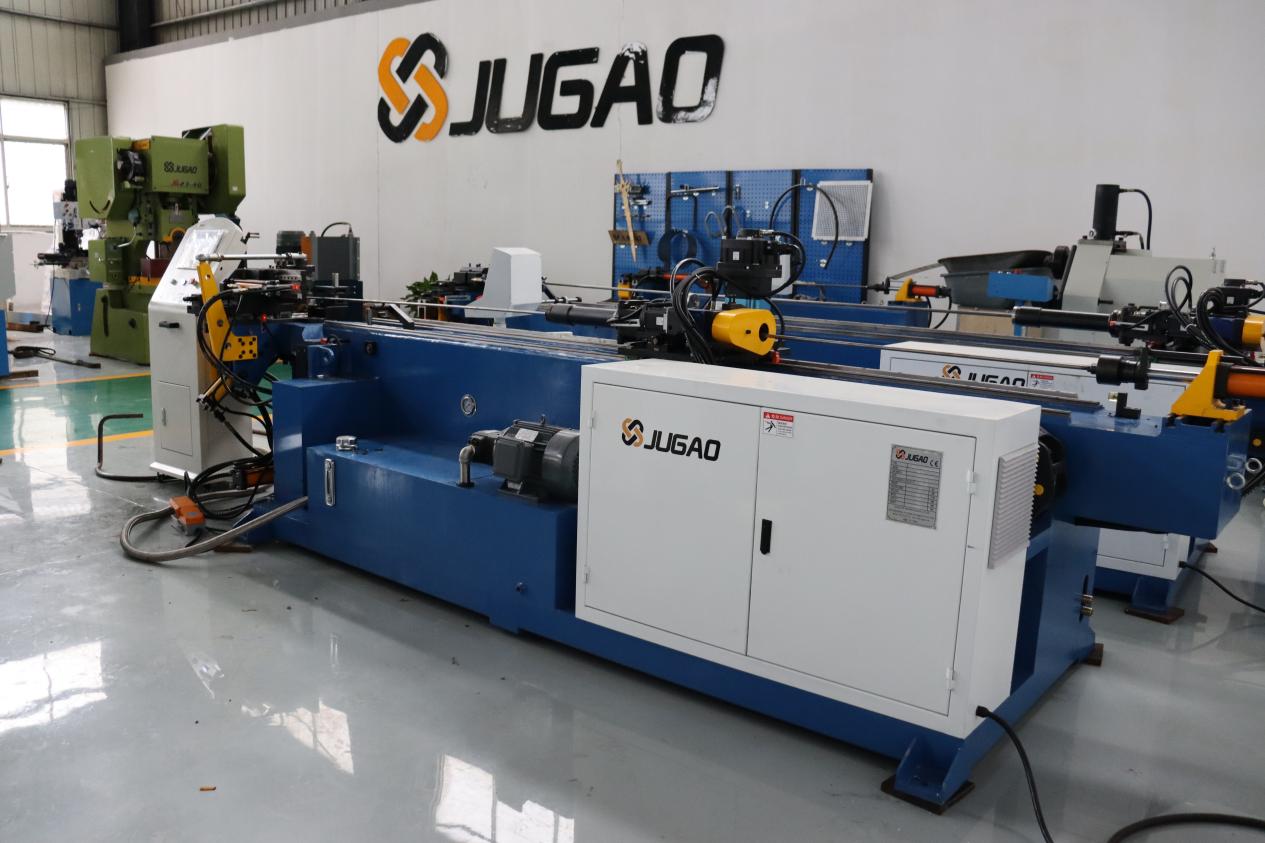
I. Commencez par vérifier l’alimentation électrique principale — ne compliquez pas inutilement les choses.
L’interrupteur principal est-il activé ? Un disjoncteur a-t-il sauté ? Un fusible a-t-il fondu ? La tension d’entrée correspond-elle aux spécifications indiquées sur la plaque signalétique de la machine ? Si la tension est instable ou si une phase fait défaut, la machine ne réagira tout simplement pas.
Jetez également un rapide coup d’œil aux câbles et aux fiches. Des bornes desserrées, des fiches calcinées ou des câbles endommagés (par exemple, écrasés par un chariot élévateur) peuvent tous empêcher la machine de s’allumer. Ce problème est particulièrement fréquent sur les équipements qui ont été déplacés, car les connexions électriques peuvent facilement se desserrer pendant le transport.
II. Boutons d’arrêt d’urgence — si ne serait-ce qu’un seul n’a pas été réenclenché, la machine ne démarrera pas.
Les machines à cintrer les tubes comportent souvent plusieurs boutons d’arrêt d’urgence — situés sur le panneau de commande, sur la télécommande portative ou sur la porte du tableau électrique. Si l’un d’eux a été enfoncé, l’ensemble de la machine perd son alimentation. Parcourez la machine et vérifiez-les un par un : les boutons à déverrouillage par rotation doivent être tournés, et ceux à déverrouillage par traction doivent être tirés vers l’extérieur.
Sur certains modèles, relâcher simplement le bouton d’arrêt d’urgence ne suffit pas ; vous devrez peut-être également confirmer la réinitialisation sur l’écran ou appuyer sur un bouton dédié « réinitialiser » pour rétablir le fonctionnement.
III. Circuits de sécurité : portes, rideaux lumineux et interrupteurs de fin de course.
Les machines modernes de cintrage de tubes sont équipées de verrous de sécurité. Si une porte de protection n’est pas correctement fermée, si un rideau lumineux est obstrué ou si un interrupteur de sécurité n’est pas correctement positionné, le contrôleur empêchera le démarrage de la machine. En outre, la poussière ou l’huile présente à la surface d’un rideau lumineux peut provoquer un déclenchement intempestif, amenant le système à « croire » qu’une personne est entrée dans la zone dangereuse.
Lors de la vérification de ces dispositifs de sécurité, assurez-vous également que leurs vis de fixation sont bien serrées. Si un interrupteur de sécurité s’est déplacé, la porte peut sembler fermée, mais le signal ne sera pas émis — ce qui rendra la machine inopérante.
IV. Vérifiez les codes d’alarme sur le contrôleur — ne faites pas de suppositions.
Si un code d’alarme apparaît sur l’écran de l’automate programmable (PLC) ou de la commande numérique par ordinateur (CNC), notez-le et consultez le manuel. Les problèmes courants comprennent une température trop basse de l’huile hydraulique, des erreurs de communication, la perte de signaux capteurs ou des surcharges sur un axe. La machine n’exécutera pas la commande de démarrage tant que l’alarme n’aura pas été effacée.
Certaines alarmes sont interconnectées ; par exemple, si la température de l’huile hydraulique est trop basse, un mécanisme de protection peut se déclencher. Dans ce cas, appuyer sur le bouton « démarrer » n’aura aucun effet : vous devez d’abord laisser la température de l’huile atteindre le niveau requis.
V. Inspecter l’armoire électrique
Vérifiez l’armoire électrique afin de détecter des bornes desserrées, des fusibles grillés ou des disjoncteurs déclenchés. Une accumulation excessive de poussière ou une humidité élevée peuvent également provoquer des courts-circuits ou de mauvais contacts électriques. Lorsque l’alimentation est coupée, utilisez un aspirateur pour éliminer la poussière ; n’utilisez pas d’air comprimé, car cela pourrait forcer la poussière à pénétrer dans les composants internes.
VI. Conditions de démarrage du système hydraulique
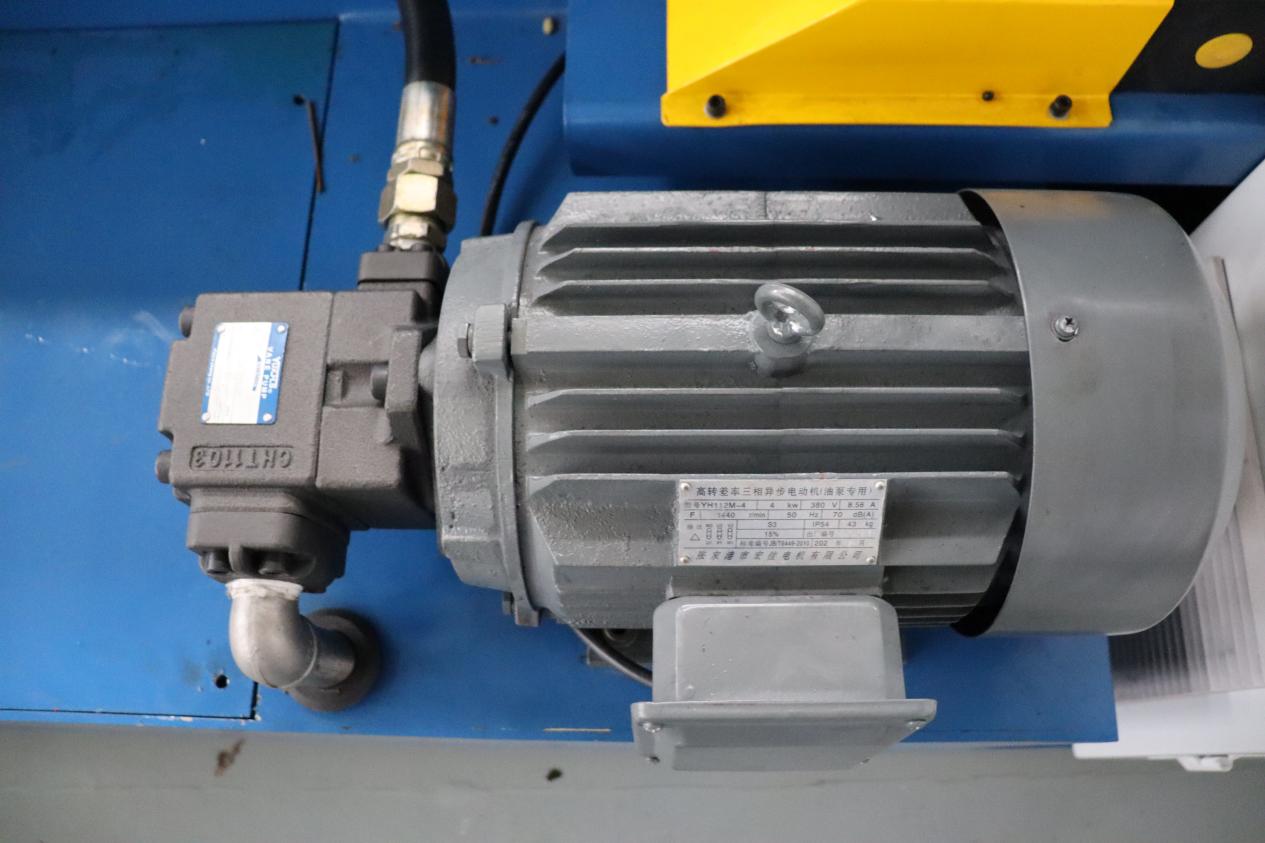
Certaines machines de cintrage de tubes exigent que la pression hydraulique se situe dans une plage normale avant qu’elles puissent être mises en marche. Un niveau d’huile bas, une température d’huile basse ou un défaut de rotation du moteur de la pompe hydraulique déclenchent des verrous de sécurité. Vérifiez le niveau d’huile, prêtez attention à tout bruit inhabituel provenant du moteur de la pompe et assurez-vous que le manomètre affiche une valeur.
En hiver, lorsque les températures de l’huile sont basses, certaines machines nécessitent une période de préchauffage avant leur mise en marche. Cette logique de fonctionnement est généralement décrite dans le manuel d’utilisation.
VII. Tableau de commande et sélection du mode
L’interrupteur à clé est-il en position « ON » ? Avez-vous sélectionné le mode de fonctionnement correct — manuel, automatique ou jog (pas à pas) ? Si le mauvais mode est sélectionné, la machine ne réagira pas lorsqu’on appuie sur le bouton de démarrage. Il s’agit d’un détail mineur facile à négliger, mais qui survient assez fréquemment.
VIII. Redémarrage sécurisé
Une fois que vous avez vérifié que tous les éléments mentionnés ci-dessus sont en ordre, coupez l’alimentation principale, attendez de 10 à 15 secondes, puis rallumez-la. Cette opération réinitialisera le PLC et la CNC. Parfois, le système est simplement figé ; un cycle d’alimentation est souvent la solution la plus efficace.
IX. Si le problème persiste, vérifiez les points suivants
Vérifiez si un protecteur contre les surcharges ou un relais thermique a déclenché ; dans ce cas, réinitialisez-le manuellement. Un câblage de signal capteur desserré ou une rétroaction anormale de l’encodeur peut également empêcher le démarrage du système. Si la panne est survenue après une modification de paramètres, essayez de restaurer le système à partir d’une sauvegarde.
Si le système ne parvient toujours pas à démarrer après ces étapes, le problème ne peut pas être résolu sur site. Contactez l’assistance technique du fabricant et soyez prêt à fournir les codes d’alarme spécifiques ainsi qu’une description claire des symptômes.

