





مزایای دستگاه برش ترکیبی لیزر-شعله
دستگاه برش ترکیبی لیزر-شعله — که بهعنوان سیستم برش ترکیبی لیزر-اکسیسوخت نیز شناخته میشود — نوعی تجهیزات صنعتی پیشرفتهٔ برش است که فناوریهای برش لیزری و برش شعلهای (اکسیسوختی) را در خود ادغام کردهاست.
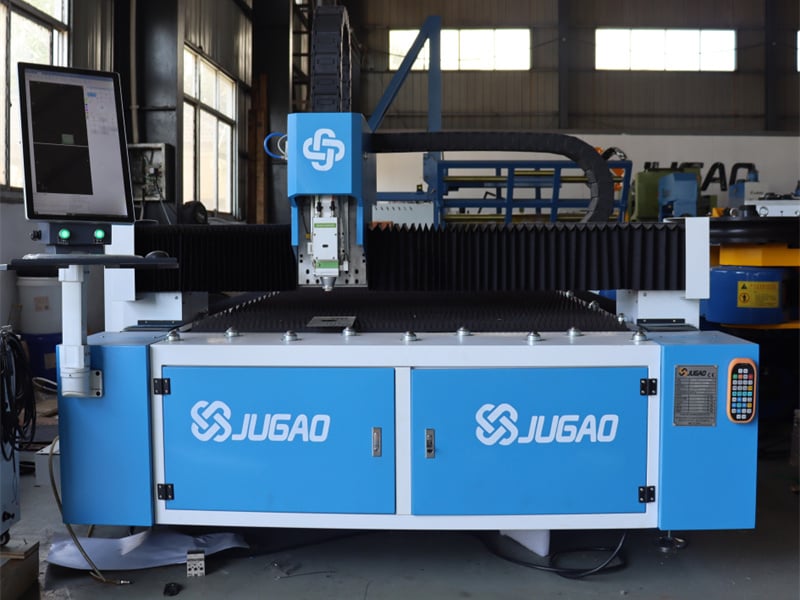
بهصورت ساده، این دستگاه تکی دو نوع برش را انجام میدهد. این طراحی بهطور کامل چالشهای مربوط به برش همهٔ مواد — از ورقهای نازک تا صفحات فوقضخیم — را حل میکند و نیازی به تعویض تجهیزات بر اساس ضخامت ماده نیست.
اصل اصلی عملکرد آن ساده است: از لیزر برای اشتعالزدن و از گرمای منتشرشده توسط شعله برای انجام برش واقعی استفاده میشود.
این سیستم صرفاً دو فناوری را در کنار هم قرار نمیدهد، بلکه آنها را در یک فرآیند سهمرحلهای هماهنگ میکند تا بهصورت همزمان کار کنند:
۱. گرمکردن و سوراخکردن پیشین با لیزر: پرتو لیزر با انرژی بالا بهسرعت ناحیهٔ مشخصی از صفحهٔ فولادی را تا نقطهٔ اشتعال آن — حدود ۱۳۵۰ درجهٔ سانتیگراد — گرم میکند. این امر امکان سوراخکردن سریع صفحات فولادی ضخیم را فراهم میسازد و مشکلات گرمکردن آهسته و سوراخکردن دشوارِ برش شعلهای سنتی را برطرف میکند. در حالی که برش شعلهای سنتی نیازمند گرمکردن طولانیمدت است و در سوراخکردن صفحات ضخیم با مشکل مواجه میشود، لیزر بهراحتی این مسائل را حل میکند.
۲. برش شعلهای (اکسی-سوخت): این دستگاه همزمان اکسیژن خالص با فشار بالا را خارج میکند و واکنش اکسیداسیونی-احتراقی شدیدی بین اکسیژن و فلز داغ ایجاد میکند. این واکنش گرمای عظیمی—سه تا پنج برابر انرژی لیزر—آزاد میکند و همچنین سرباره را دور میکند تا برشی تمیزتر حاصل شود.
۳. کارایی همافزایی: لیزر بهطور دقیق دما را کنترل کرده و جهت برش را هدایت میکند، در حالی که شعله (که واکنش اکسیداسیون را تحریک میکند) عمدتاً گرمای عظیمی را برای برش عمیق فراهم میکند. ترکیب این دو نتیجهای فراتر از مجموع اجزای آنها ایجاد میکند و بهطور قابلتوجهی هم کارایی و هم کیفیت برش را ارتقا میدهد.
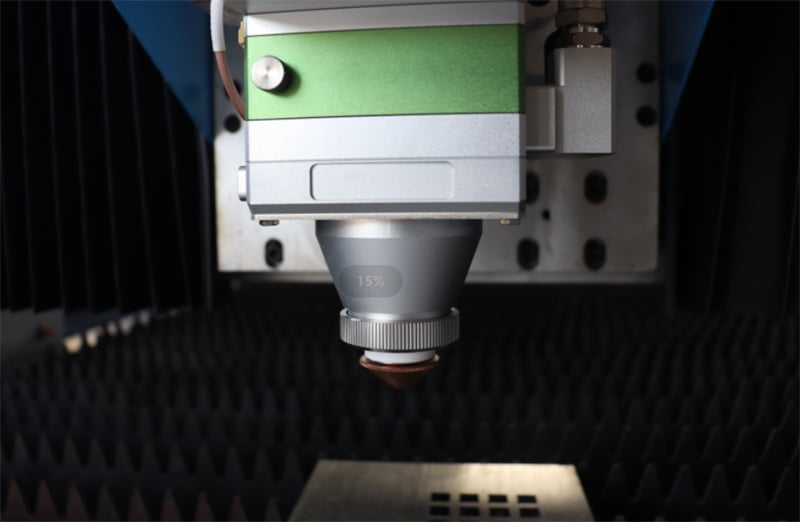
این دستگاه دو حالت برش را ارائه میدهد که بدون نیاز به تنظیمات اضافی تجهیزات، بهراحتی قابل تغییر هستند:
۱. حالت لیزر خالص: برای برش ورقهای نازک تا متوسطضخامت (بهطور کلی زیر ۲۰ میلیمتر) مناسب است. مزایای آن واضح است: دقت بالا، شیار برش باریک، سرعتهای برش سریع و تغییر شکل حرارتی بسیار کم؛ بنابراین برای برش قطعات دقیق ایدهآل است.
۲. حالت ترکیبی لیزر و شعله: برای برش ورقهای متوسطضخامت تا فوقضخیم مناسب است و قادر به پردازش ضخامتهایی تا ۲۰۰ میلیمتر است. این روش از گرمای آزادشده در واکنش شیمیایی برای تسهیل فرآیند برش استفاده میکند؛ این فرآیند هنگام برش ورقهای ضخیم سریعتر و کارآمدتر از نظر انرژی است و از نظر هزینهای مقرونبهصرفهتر از برش لیزر خالص بوده و به کاهش هزینههای تولید کمک میکند.
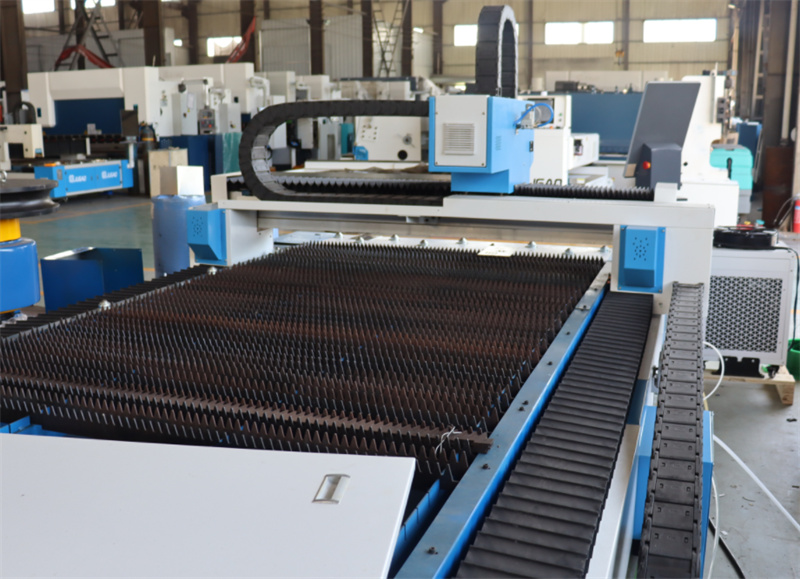
دستگاه برش ترکیبی اکسیسوخت/لیزر مزایای متعددی دارد که میتوان آنها را در پنج نکتهٔ کلیدی دستهبندی کرد:
اولاً، توانایی قوی در برش ورقهای ضخیم دارد؛ بهراحتی میتواند فولاد کربنی فوقضخیم — از چند ده میلیمتر تا ۲۰۰ میلیمتر — را برش دهد و نیاز به تجهیزات برش عظیم را از بین میبرد.
دوم، این روش بازدهی برش بسیار بالایی دارد؛ سوراخکردن با لیزر تنها چند ثانیه طول میکشد—چندین برابر سریعتر از برش سنتی با اکسیسوخت یا پلاسما—و در نتیجه زمان پردازش را بهطور قابلتوجهی کاهش میدهد.
سوم، دقت و کیفیت برش عالیای ارائه میدهد؛ برشهای حاصل دارای عمودیبودن بالا و حداقل ذرات متفرقشده هستند و نتایجی بسیار بهتر از برش اکسیسوخت ارائه میکنند و نیاز به پردازش تکمیلی گسترده روی لبههای برشخورده را از بین میبرند.
چهارم، هزینههای کلی پایینی دارد؛ در برش صفحات ضخیم، مصرف انرژی تنها یکپنجم تا یکدهم برش خالص با لیزر است که منجر به صرفهجویی قابلتوجه در برق و کاهش چشمگیر هزینههای عملیاتی بلندمدت میشود.
پنجم، دستگاهی چندمنظوره و انعطافپذیر است؛ این دستگاه قادر است هم صفحات نازک و هم ضخیم را برش دهد و همچنین برش شیبدار را انجام دهد، بنابراین یک دستگاه تنها نیازهای متنوع برش را برآورده میکند و هزینهی خرید چندین دستگاه را کاهش داده و فضای کارخانه را نیز صرفهجویی میکند.
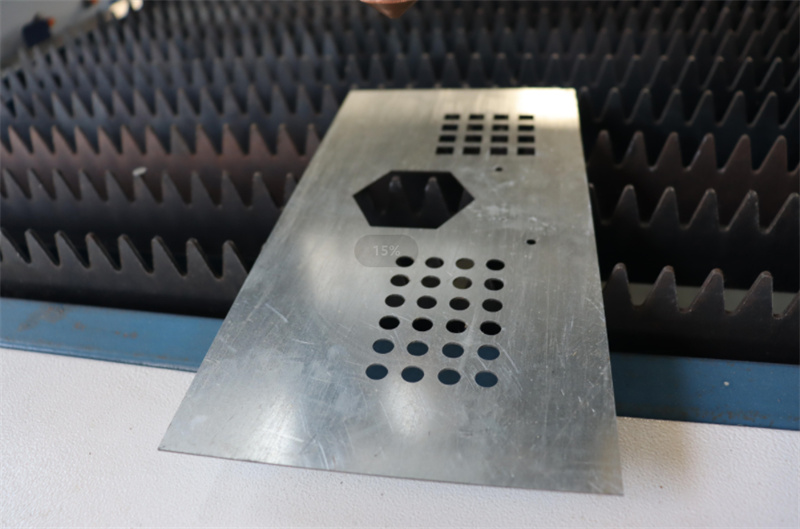
این تجهیزات عمدتاً برای برش فولاد کربنی استفاده میشود و کاربردهای گستردهای در بسیاری از صنایع دارد—از جمله سازههای فولادی، ساخت کشتی، ماشینآلات ساختمانی، ساخت پل، ماشینآلات معدنی و تولید تجهیزات سنگین. این بخشها نیازمند پردازش گستردهی صفحات ضخیم هستند و دستگاه برش ترکیبی اکسیسوخت/لیزر بهطور ایدهآلی برای برآوردهسازی این نیازها مناسب است.

