





کارکرد استاندارد دستگاه برش و کارکرد ایمن برای جلوگیری از قطعشدن برق
دستگاه برشزنی تجهیزات مکانیکی اصلی در صنعت پردازش ورقهای فلزی است. در حین کارکرد تجهیزات، مشکلات متعدد قطع شدن رخ میدهد. بیشتر این موارد ناشی از عملیات نامنظم تأمین هوا، ترتیب نادرست بهکارگیری کلیدهای برق، بار غیرعادی تجهیزات و خطاها در انجام عملیات است. قطع شدن نهتنها پیشرفت تولید را مختل میکند، بلکه بهراحتی موجب آسیب به اجزای الکتریکی تجهیزات، اتصال کوتاه و حتی وقوع حوادث ایمنی میشود. بنابراین، رعایت دقیق رویههای استاندارد در بهکارگیری تجهیزات و سیستمهای الکتریکی همراه با پشتیبانی مناسب، کلید اصلی پیشگیری از قطع شدن دستگاه برشزنی، کاهش خطر خرابی و تضمین تولید ایمن است.
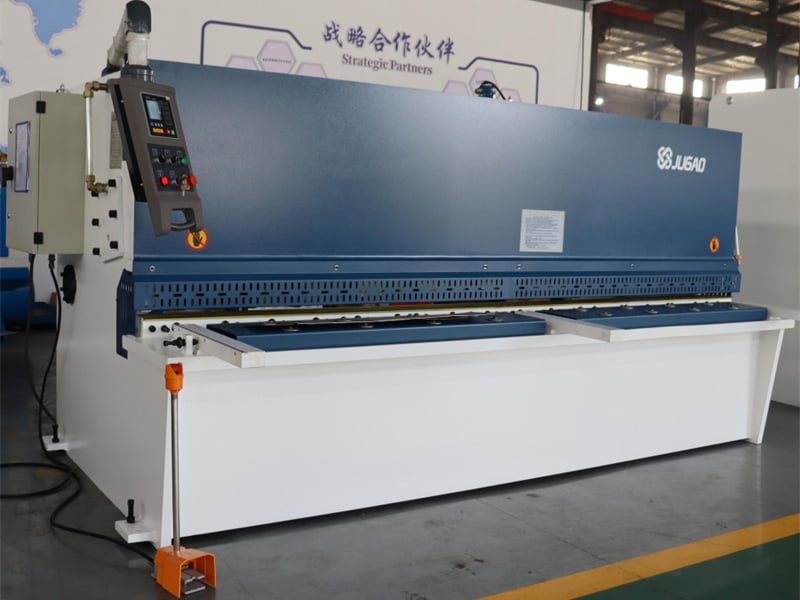
عملیات استاندارد شدهٔ سیستم پنوماتیک دستگاه برش، اساس جلوگیری از قطع حفاظتی ناشی از بار اضافی تجهیزات و فشار غیرطبیعی است. اکثر دستگاههای برش به سیلندرهای نیتروژن برای تأمین نیروی برش وابستهاند. ناپایداری فشار هوا و انجام نادرست عملیات پرکردن باعث میشود بار کاری تجهیزات از حد استاندارد فراتر رود، محافظ بار اضافی مدار را فعال کند و منجر به قطع شدن تجهیزات گردد. در طول عملیات پرکردن، باید پیش از آن یک مخزن ویژهٔ نیتروژن آماده شود و از لولههای اتصال اصلی که توسط سازندهٔ تجهیزات تأمین شدهاند، برای اتصال دقیق خروجی مخزن نیتروژن به ورودی بخار سیلندر دستگاه برش استفاده شود تا اطمینان حاصل شود که اتصال لولهها محکم بوده، نشتی هوا وجود نداشته باشد و اتصال اشتباهی صورت نگرفته باشد. پس از اتمام اتصال، شیر مخزن نیتروژن و سپس شیر ورودی هواي تجهیزات به ترتیب باز میشوند و سیلندر بهآرامی پر میگردد. در طول کل فرآیند پرکردن، اپراتور باید بهطور مداوم و بلادرنگ به مانومتر فشار نیتروژن دستگاه برش توجه کند و فشار هوا را دقیقاً در محدودهٔ فشار استاندارد مشخصشده در دستورالعمل سازندهٔ تجهیزات کنترل نماید. پرکردن با فشار بالاتر از حد مجاز و پرکردن سریع ممنوع است. هنگامی که مقدار نشاندادهشده توسط مانومتر به فشار کاری اسمی تجهیزات برسد، باید فوراً شیر ورودی هوا و شیر مخزن نیتروژن را ببندید تا عملیات تثبیت فشار به اتمام برسد؛ این کار از قفلشدن مکانیکی تجهیزات ناشی از فشار هواي بیش از حد و قطع شدن آن به دلیل افزایش ناگهانی بار مدار جلوگیری میکند و همچنین از شکست عملیاتی تجهیزات ناشی از فشار هواي بسیار پایین جلوگیری مینماید.
علاوه بر عملیات سیستم پنوماتیک، ترتیب قطع و وصل برق خطوط الکتریکی همراه، نکتهٔ اصلی برای جلوگیری از اتصال کوتاه خطوط و قطعشدن غیرمجاز پرتابکنندههاست. این همچنین نقطهای در محل اجرا است که احتمال وقوع اشتباهات عملیاتی بیشتر بوده و میتواند منجر به خرابیهای اساسی شود. هنگام قطع برق خطوط همراه دستگاه برشزننده و پس از بازکردن کلید قطعکننده، باید قوانین سفتوسخت عملیاتی را رعایت کرد: ابتدا کلید جداکنندهٔ طرف بار و سپس کلید جداکنندهٔ طرف اتوبوس را باز کرد. هرگونه معکوس کردن ترتیب عملیات مطلقًا ممنوع است. دو نوع رایج اشتباه عملیاتی در محل اجرا بهراحتی میتوانند باعث قطعشدن و حادثههای ایمنی شوند. اول اینکه علیرغم باز بودن کلید قطعکننده، اپراتور به فاصلهٔ تجهیزات اشتباهی رفته و بهاشتباه کلید جداکنندهٔ خط زنده را باز میکند؛ و دوم اینکه ترتیب عملیات کلید جداکننده معکوس شده و باعث ایجاد اتصال کوتاه قوسی میشود.
دو توالی متفاوت از عملیات کلید جداسازی، پیامدهای خرابی کاملاً متفاوتی ایجاد میکنند که مستقیماً تعیین میکنند آیا قطعکننده فعال میشود یا خیر و همچنین دامنهٔ خرابی را مشخص میسازند. اگر عملیات بهطور دقیق تحت نظارت باشد و پس از قطع کلید مدار، ابتدا کلید جداساز سمت بار کشیده شود، حتی در صورت وقوع خرابی اتصال کوتاه قوسی در حین عملیات، نقطهٔ خرابی همچنان در محدودهٔ حفاظتی کلید مدار قرار دارد. در این حالت، کلید مدار بهسرعت فعال شده و خط معیوب را بهدرستی قطع میکند و دامنهٔ خرابی را درون یک ماشین برش تنها محدود میسازد. این امر بر سیستم تأمین برق بالادستی تأثیری نمیگذارد و زیانهای ناشی از حادثه را به حداقل میرساند.
در مقابل، اگر اپراتور سوئیچ عزل کنندهٔ طرف اتوبوس را در تخلف از مقررات باز کند، خطاى قوس کوتاهشدن ایجادشده خارج از محدودهٔ حفاظت کلید اتوماتیک خط قرار مىگیرد. در این حالت، جریان خطا نمىتواند سیگنالها را از طریق ترانسفورماتور جریان منتقل کند، دستگاه حفاظتى کلید اتوماتیک مربوط به ماشین برش، فعال نخواهد شد، تجهیزات بهصورت عادى قطع نخواهند شد و خطا در زمان مناسب قطع نخواهد شد. خطاى کوتاهشدن مستقیماً به اتوبوس تغذیه گسترش پیدا مىکند و باعث کوتاهشدن اتوبوس مىشود و در نهایت منجر به قطع اضطرارى کلید اتوماتیک سطح بالاتر مىگردد. این امر نهتنها باعث قطع برق کل ناحیهٔ تجهیزات مىشود و دامنهٔ حادثه را بهطور گستردهای افزایش مىدهد، بلکه خطوط و تجهیزات قطعووصل را نیز مىسوزاند و باعث سوختگىهاى قوس، آسیب دیدن تجهیزات و سایر حوادث ایمنىٔ جدی مىشود.
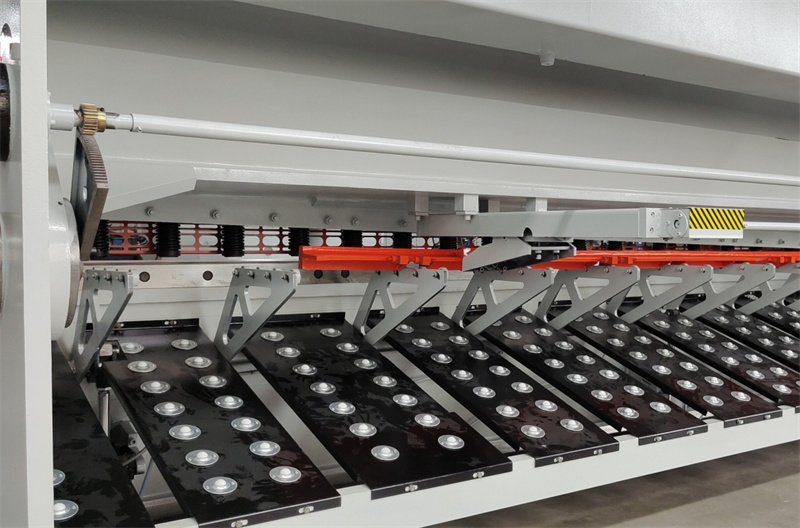
در عین حال، عملکرد استاندارد ساختار مکانیکی روزانه ماشین برشزنی نیز بهصورت غیرمستقیم میتواند از مشکلات قطع شدن جریان جلوگیری کند. دستگاه مسدودکننده مواد در جلوی تجهیزات، کلید عملکرد پایدار آن است. این دستگاه از یک قاب ثابت، ریلهای هدایتکننده، یک قفسهٔ متحرک برای دریافت مواد، موتور سروو، سازوکار انتقال با پیچ و قطعات موقعیتیاب تشکیل شده است. در حین کار، باید اطمینان حاصل شود که موتور سروو و پیچ انتقال بهخوبی کار میکنند، قفسهٔ نگهدارندهٔ مواد بدون تأخیر یا انحراف حرکت میکند و قطعات موقعیتیاب صفحات را دقیقاً در جای خود ثابت نگه میدارند تا از جابهجایی نادرست صفحات و قفلشدن مکانیکی تجهیزات جلوگیری شود؛ زیرا چنین مواردی ممکن است منجر به اضافهبار شدن موتور و فعالشدن قطعکنندهٔ جریان بهدلیل اضافهبار مدار شوند. لازم است سازوکار انتقال دستگاه توقف و مدارهای الکتریکی را هر روز بازرسی کرد، گرد و غبار و آلودگیهای تجهیزات را پاک نمود و عملکرد پایدار سیستمهای مکانیکی و الکتریکی تجهیزات را تضمین کرد تا از ریشه عیوب قطعشدن جریان کاسته شود.
هستهٔ عملیات ضد لغزش ماشین برش در سه نکته قرار دارد: اول، فرآیند پرکردن نیتروژن را بهطور دقیق استاندارد کنید تا فشار کار تجهیزات پایدار شود؛ دوم، ترتیب عملیات الکتریکی را بهدقت رعایت کنید تا از قطعشدن اضطراری ناشی از اتصال کوتاه جلوگیری شود؛ سوم، عملیات بهرهبرداری و نگهداری ساختار تجهیزات را بهخوبی انجام دهید تا از اقدامات حفاظتی مدار ناشی از بار مکانیکی بیشازحد جلوگیری شود.
استانداردسازی هر مرحله از فرآیند عملیات نهتنها میتواند مشکلات قطعشدن تجهیزات را بهطور مؤثر رفع کند، بلکه عملکرد پایدار تجهیزات را نیز تضمین میکند، حوادث ایمنی را جلوگیری مینماید و تضمینی برای تولید ایمن فراهم میسازد.

