





¿Por qué los problemas de temperatura en las máquinas dobladoras de tubos provocan defectos en el doblado?
El problema de la temperatura en el doblado de tubos es, en realidad, bastante sutil. Es posible que tenga un programa impecable y herramientas perfectas, y aun así los tubos doblados resulten incorrectos: el primer lote es correcto, mientras que el segundo no cumple con las especificaciones; las piezas fabricadas por la mañana aprueban la inspección, pero las fabricadas por la tarde se desvían fuera de tolerancia. Con frecuencia, el problema no es una avería de la máquina; es la influencia silenciosa de la temperatura.
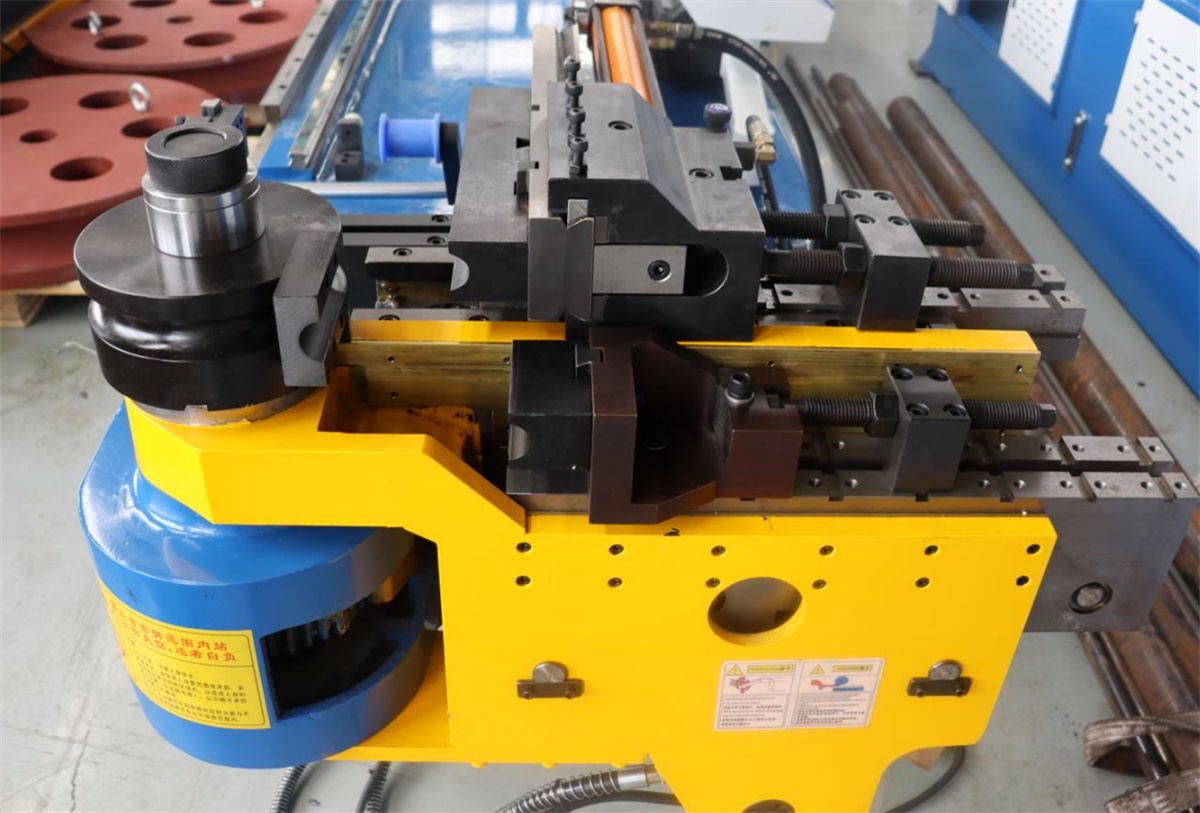
I. Dilatación térmica del metal
Durante el proceso de doblado, el tubo mismo se calienta gradualmente debido a la deformación y la fricción. A medida que aumenta la temperatura, el metal se expande, provocando cambios mínimos en la distribución del espesor de la pared, el diámetro e incluso la longitud. Si bien estos cambios pueden ser despreciables en el acero, el efecto de la dilatación térmica es mucho más pronunciado en el aluminio.
Para complicar aún más la situación, las características de recuperación elástica del material difieren entre los estados caliente y frío. Al utilizar exactamente el mismo programa, un tubo frío podría lograr el ángulo perfecto, mientras que un tubo caliente podría presentar una recuperación elástica insuficiente o excesiva. Esto explica por qué la calidad del tubo varía con el tiempo en la misma máquina: tanto la temperatura ambiente como la temperatura del material han cambiado.
II. Temperaturas variables de las herramientas
Ocurre fricción constante entre el tubo y las herramientas durante el doblado. Después de un cierto número de dobleces, las temperaturas de la matriz de doblado, la matriz de sujeción y el mandril aumentan gradualmente. A medida que las herramientas se calientan, cambian las dinámicas de contacto entre el tubo y las herramientas.
Esto puede provocar problemas como rayaduras superficiales (marcas de arrastre) en el tubo, resistencia al doblado irregular y descomposición del lubricante de doblado en la interfaz de contacto. Estos problemas rara vez aparecen de inmediato; por lo general emergen gradualmente tras un período de operación, y los operadores suelen no relacionarlos con la temperatura de las herramientas.
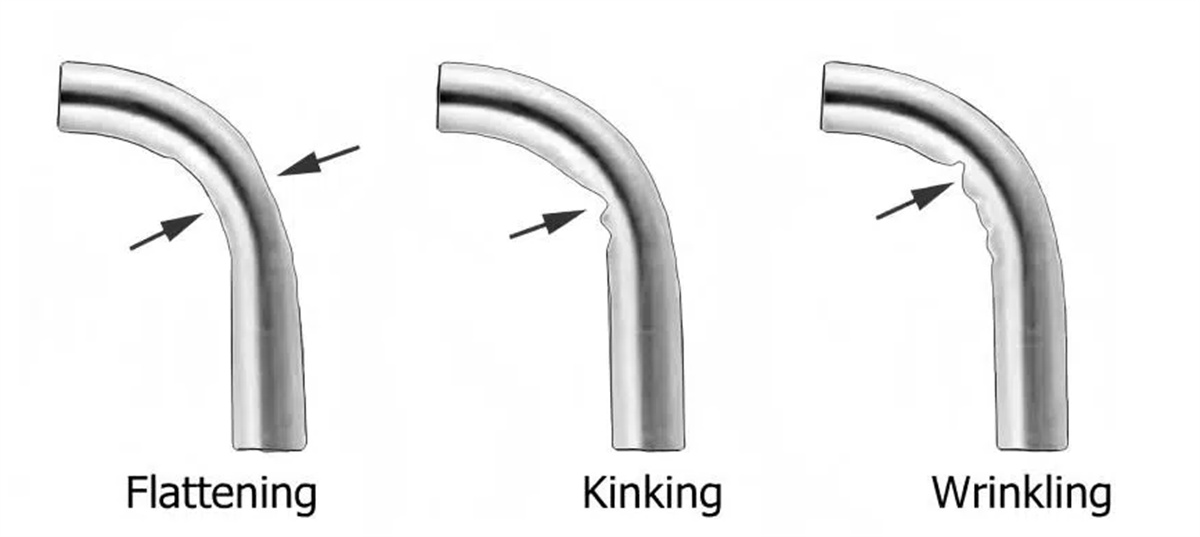
III. La temperatura del aceite hidráulico afecta directamente la fuerza de doblado
El aceite hidráulico actúa como medio de transmisión de potencia en las dobladoras hidráulicas de tubos. Los cambios en la temperatura del aceite modifican su viscosidad, afectando así la eficiencia de transmisión de presión del sistema.
Cuando la temperatura del aceite es baja, este se vuelve viscoso y el sistema responde con lentitud; las acciones de sujeción y doblado pueden carecer de precisión. Por el contrario, cuando la temperatura del aceite es alta, este se vuelve más fluido, lo que provoca una mayor fuga interna y la imposibilidad de mantener la presión, pudiendo ocasionar una fuerza de doblado insuficiente. Como resultado, el ángulo de doblado se desvía: bien es excesivamente grande, bien es demasiado pequeño.
Durante la producción prolongada y continua, la temperatura del aceite aumenta progresivamente. Si no se controla, dicha temperatura puede superar el rango óptimo; esto no solo afecta la precisión, sino que también acelera el envejecimiento de las juntas estancas.
IV. Impacto estacional de la temperatura ambiente
Las temperaturas en el taller varían entre el invierno (frío) y el verano (calor), y estos cambios ambientales afectan a las máquinas de doblado de tubos.
Durante un arranque en frío en invierno, los juegos entre los componentes de la máquina son más reducidos debido a la baja temperatura y el aceite hidráulico es más viscoso. Si se inicia la producción en masa sin un período de calentamiento previo, la calidad de los primeros tubos doblados puede diferir de la de los producidos posteriormente.
Algunos operadores suelen hacer funcionar la máquina sin carga durante diez a quince minutos tras el arranque, esperando a que la temperatura se estabilice antes de comenzar el trabajo. Esta es una práctica adecuada.
V. Métodos para el control de la temperatura
Tras encender la máquina cada día, déjela funcionar sin carga durante un tiempo para elevar la temperatura del aceite hidráulico y lograr el equilibrio térmico entre los componentes antes de iniciar la producción formal.
Durante la producción en masa continua, supervise el indicador de temperatura del aceite. Si la temperatura del aceite permanece constantemente elevada, revise el sistema de refrigeración: asegúrese de que el ventilador de refrigeración esté funcionando y de que el enfriador de aceite no esté obstruido.
Seleccionar el aceite adecuado para doblar tubos también es fundamental. Distintos grados de aceite presentan distintos rangos de temperatura de aplicación; elegir un aceite adaptado al entorno específico de producción garantiza un rendimiento de lubricación más constante.
Para una producción de alta precisión, considere instalar equipos de aire acondicionado o ventilación en el taller con el fin de minimizar el impacto de las fluctuaciones de la temperatura ambiente sobre la máquina.
VI. Métodos para la supervisión diaria
El manómetro de temperatura del aceite sirve como herramienta de referencia directa; supervisar la estabilidad de la temperatura ayuda a evaluar el rendimiento del sistema de refrigeración. Si la temperatura permanece elevada, inspeccione el sistema de refrigeración en busca de obstrucciones y verifique que el ventilador funcione correctamente.
Los operadores también pueden medir la temperatura de las piezas en movimiento durante el funcionamiento, por ejemplo, al cambiar moldes o ajustar equipos. Si surge una correlación clara entre la calidad del doblado de tubos y factores como el tiempo o la temperatura del aire, es muy probable que la temperatura esté afectando la precisión.
Registre y compare conjuntos de datos, incluidas la temperatura ambiente, la temperatura del aceite, el tiempo de funcionamiento de la máquina y la calidad del doblado de tubos, para identificar patrones.

