





Betriebsanleitung für Profilbiegemaschinen
Eine Profilbiegemaschine ist eine spezielle Maschine zum Biegen von Metallprofilen (z. B. Winkelstahl, U-Stahl, I-Träger, Rundrohre, Vierkantrohre, Flachstahl usw.). Sie erzeugt mithilfe mechanischer Übertragung oder hydraulischem Antrieb eine steuerbare Biegekraft am Profil und formt es entsprechend voreingestellter Winkel oder Krümmungen in bestimmte Formen (z. B. Kreisbögen, rechte Winkel, S-Bögen usw.).
Profilbiegemaschinen werden weit verbreitet im Bau von Stahlkonstruktionen (z. B. Fassadenrahmen, Brückenstützen), in der Maschinenherstellung (z. B. Geräterahmen, Rohrbögen), in der Automobilindustrie (z. B. Fahrwerkskomponenten), bei Möbel- und Dekorationsprojekten (z. B. gebogene Zierleisten) sowie in anderen Bereichen eingesetzt. Sie sind Schlüsselausrüstung zur Verarbeitung nichtlinearer Formen von Metallprofilen.
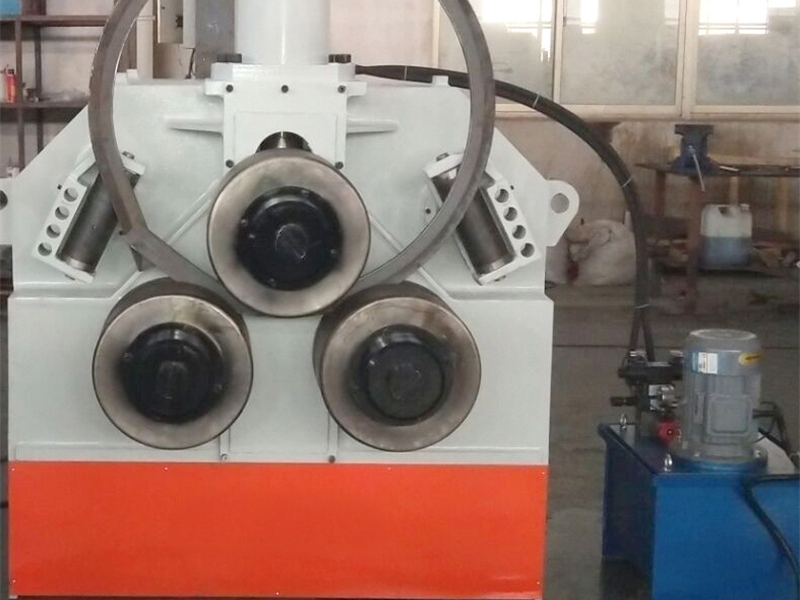
Funktionen von Profilbiegemaschinen
Profilbiegemaschinen können mithilfe von Werkzeugpositionierung und Drucksteuerung präzise den Biegewinkel, den Bogenradius und die Längenabschnitte einstellen, um die Verarbeitungsanforderungen komplexer dreidimensionaler Formen zu erfüllen. Sie unterstützen zudem die kontinuierliche Produktion und steigern so die Effizienz und Konsistenz der Profilformgebung.
Je nach Antriebsart gibt es übliche Typen wie mechanisch (angetrieben durch einen Motor und ein Getriebe), hydraulisch (mit Hydraulikzylindern zur Druckerzeugung) und CNC-vollautomatisch (programmgesteuert zur Winkel- und Geschwindigkeitsanpassung). CNC-Modelle können die Bearbeitung komplexer Kurven automatisieren und eignen sich für hochpräzise, kundenspezifische Anwendungen.
Betriebsanleitung für Profilbiegemaschinen
I. Vorbereitung vor dem Betrieb
Inspektion der Ausrüstung
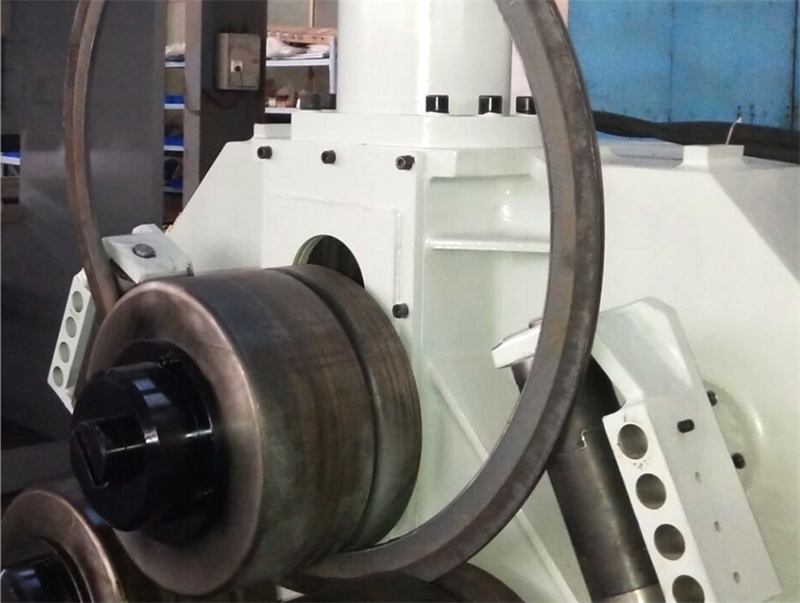
Überprüfen Sie, ob alle Maschinenkomponenten (z. B. Rahmen, Antriebsmechanismus und Werkzeughalter) sicher befestigt sind. Stellen Sie sicher, dass das Hydrauliksystem (bei hydraulischen Modellen) den korrekten Ölstand aufweist (oberhalb der Mittellinie des Ölstandsanzeigers) und dass keine Leckagen in den Rohrleitungen vorliegen.
Stellen Sie sicher, dass die Spezifikationen der Biegebacken (z. B. Biegebacken, Spannbacken und Dornen) mit dem zu bearbeitenden Profil übereinstimmen (z. B. bei Rundrohrbiegung ist eine Biegeradbacke mit entsprechendem Durchmesser erforderlich). Achten Sie darauf, dass die Oberfläche der Backen frei von Rissen und übermäßigem Verschleiß ist (Verschleiftiefe > 1 mm erfordert Austausch).
Reinigen Sie den Arbeitstisch und die Werkzeuge von Schmutz (z. B. Metallspänen und Ölflecken), um Kratzer auf der Profiloberfläche oder Ungenauigkeiten bei der Positionierung zu vermeiden.
Parameter-Einstellungen
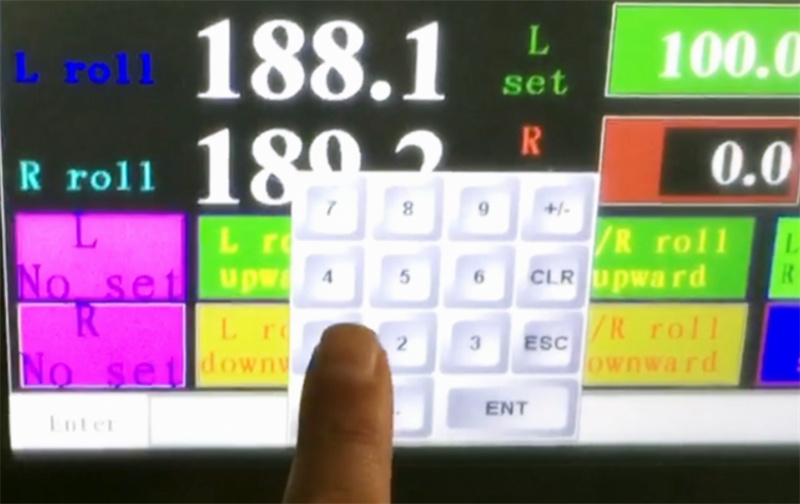
Legen Sie anhand des Profilwerkstoffs (z. B. Stahl Q235, Edelstahl), der Querschnittsform (z. B. Seitenlänge eines quadratischen Rohrs, Durchmesser eines runden Rohrs) sowie des gewünschten Biegewinkels bzw. -radius gemäß Gerätehandbuch oder Verfahrensdokumenten eine angemessene Biegegeschwindigkeit (üblicherweise 5°–30°/Sekunde) und Druckparameter fest (Überlastung vermeiden). Bei CNC-Modellen muss das Bearbeitungsprogramm (einschließlich Biegeabfolge und Winkelkorrekturwerte) vorab eingegeben werden. Während der Inbetriebnahme ist zunächst ein Leerlauftest durchzuführen, um die Abstimmung zwischen Programmlogik und Werkzeugbewegungen zu überprüfen.
Profilvorbehandlung
Überprüfen Sie, ob die Abmessungen des zu bearbeitenden Profils den Toleranzanforderungen entsprechen (z. B. Längenabweichung ≤ ±2 mm), und ob starke Rostbildung oder Verformung an der Oberfläche vorliegen. Bei leicht verformbaren dünnwandigen Profilen (z. B. Aluminium-Vierkantrohr mit Wandstärke < 2 mm) sollte im Biegebereich eine kleine Menge Schmieröl (z. B. Graphit-Emulsion) aufgetragen oder eine spezielle Dornstütze verwendet werden, um innere Faltenbildung oder Bruch zu verhindern.
II. Betriebsanleitungen
Spannen und Fixieren: Legen Sie das Profil in den Positionierungsbereich der Matrize der Biegemaschine. Spannen Sie ein Ende des Profils sicher mit der Spannmatrize (oder einer Druckvorrichtung) ein (die Spannkraft sollte gleichmäßig sein, um lokale Vertiefungen zu vermeiden) und stellen Sie sicher, dass die Profilachse mit der Biegemittellinie ausgerichtet ist (Abweichung ≤ 1 mm). Bei langen Profilen (> 2 m) verwenden Sie einen Hilfsstützrahmen (z. B. eine Rollenhalterung), um Durchhängen aufgrund des Eigengewichts zu verhindern, das zu einer Verschiebung der Biegeposition führen könnte.
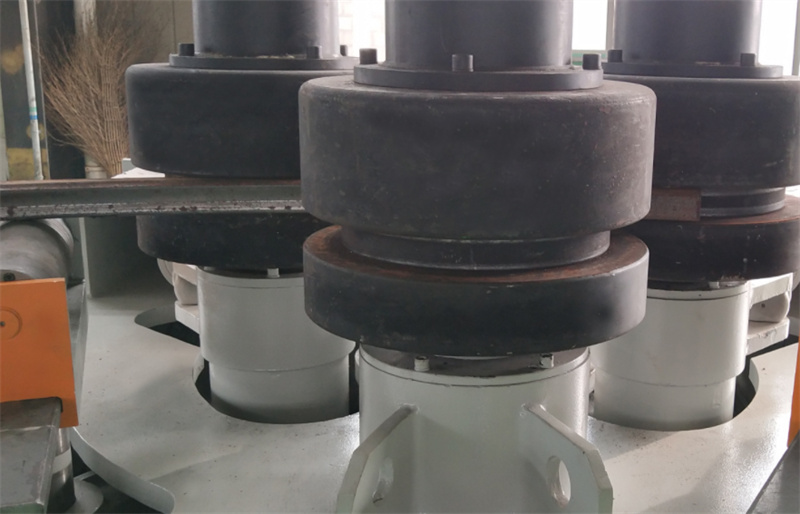
Start des Biegens: Nachdem bestätigt wurde, dass die Sicherheitsvorrichtungen (z. B. Schutzhüllen, Not-Aus-Taster) funktionsfähig sind, wird die Anlage gestartet. Bei manuellen Maschinen wird der Druck schrittweise mithilfe des Bedienhebels aufgebracht; der Profilbiegeprozess wird beobachtet und der Winkel in Echtzeit angepasst. Bei CNC-Maschinen erfolgt der Betrieb automatisch gemäß den Programmieranweisungen. Der Bediener muss die auf dem Bildschirm angezeigten Druck- und Winkel-Rückmeldewerte überwachen und bei Feststellung von Unregelmäßigkeiten (z. B. plötzlichen Druckschwankungen oder übermäßiger Winkelabweichung) unverzüglich anhalten.
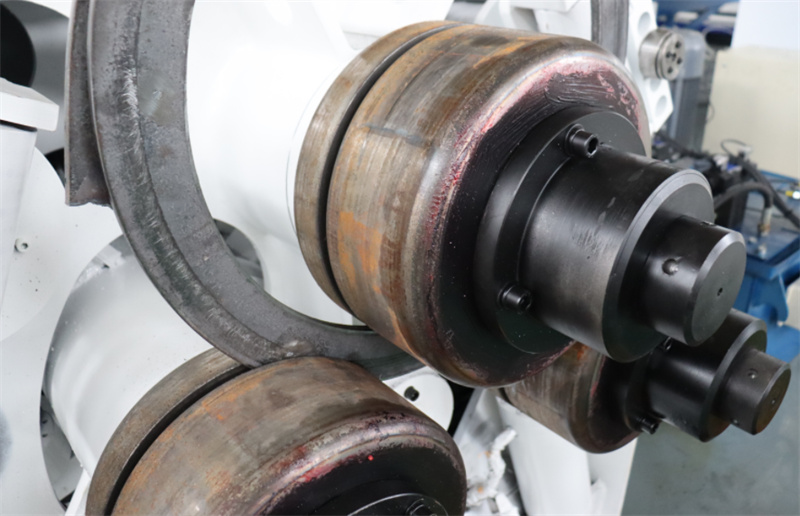
Prozessüberwachung: Während des Biegens ist der Verformungszustand des Profils genau zu beobachten. Bei Ausdünnung der Außenwand, Faltenbildung oder Rissbildung an der Innenwand (z. B. feine Risse bei Edelstahlprofilen) ist der Prozess sofort zu stoppen und die Matrizenpassung, Druckparameter oder das Profilmaterial zu überprüfen. Bei der kontinuierlichen Biegung mehrerer Abschnitte muss jeder Winkel schrittweise gemäß der vorgegebenen Reihenfolge ausgeführt werden, um kumulative Fehler durch gleichzeitiges Stapeln mehrerer Winkel zu vermeiden.
Entladen und Prüfen: Nach Abschluss des Biegevorgangs ist die Spannmatrise zu lösen und das Profil mithilfe von Hebewerkzeugen (oder manueller Unterstützung) schonend zu entnehmen, wobei Kollisionen mit den geformten Bereichen zu vermeiden sind. Mit einem Winkelmesser, Radiuslehre oder einem 3D-Messgerät ist der tatsächliche Biegewinkel und der Radius zu prüfen, mit den Konstruktionsanforderungen zu vergleichen und fehlerhafte Teile nachzubearbeiten.
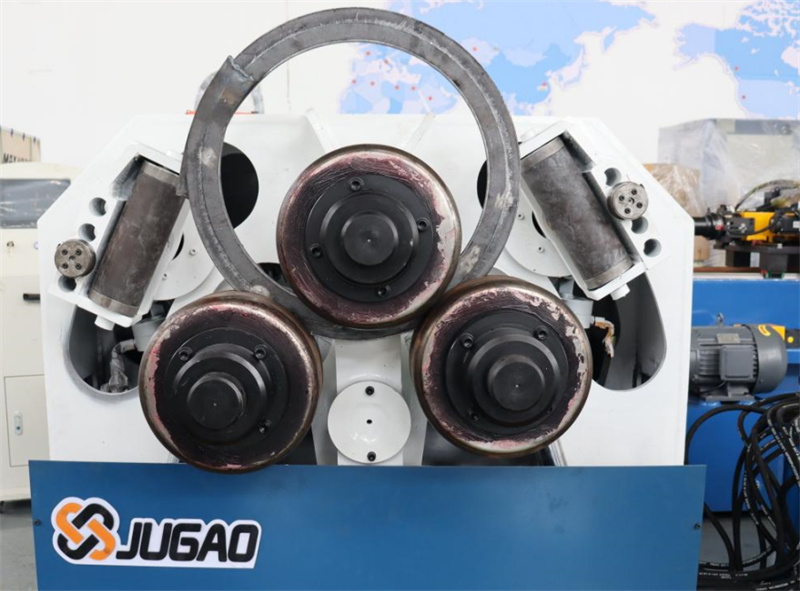
Zusammenfassend ist die Profilbiegemaschine ein wichtiges Werkzeug im Metallverarbeitungsbereich, um gerade Linien in Kurven umzuwandeln. Ihre korrekte Anwendung hängt von standardisierten Vorbereitungsverfahren, präziser Betriebssteuerung und strenger Sicherheitswartung ab. Die Bediener müssen mit den Geräteeigenschaften und den Profilmerkmalen vertraut sein und die Vorschriften strikt befolgen, um einen sicheren und effizienten Betrieb zu gewährleisten.

