





Wichtige Punkte für Wartung und Pflege von Schermaschinen
In der industriellen Produktion ist die Wartung mechanischer Anlagen entscheidend, um die Nutzungsdauer zu verlängern, einen stabilen Produktionsablauf sicherzustellen und Sicherheitsvorfälle zu vermeiden. Die Lebensdauer von Anlagen hängt nicht nur von der fachgerechten Bedienung durch das Personal ab, sondern – noch stärker – von einer regelmäßigen, sorgfältigen Wartung. Als zentrale Maschine in der Blechverarbeitung ist die Abkantpresse hohen Belastungen ausgesetzt: schnittschnelle Metallbearbeitung, hohe Betriebslasten und rascher Verschleiß. Die Vernachlässigung der täglichen Pflege kann leicht zu Problemen wie Messerverschleiß, Hydraulikstörungen oder mechanischem Blockieren führen; solche Störungen mindern die Bearbeitungsgenauigkeit, erhöhen die Reparaturkosten und können sogar Sicherheitsunfälle auslösen. Gemäß den betrieblichen Standards umfasst die Wartung einer Abkantpresse drei Hauptbereiche: tägliche Reinigung und Schmierung, Überwachung des Betriebszustands sowie Fehlerdiagnose und -behebung. Die konkreten Wartungspunkte sind im Folgenden aufgeführt.
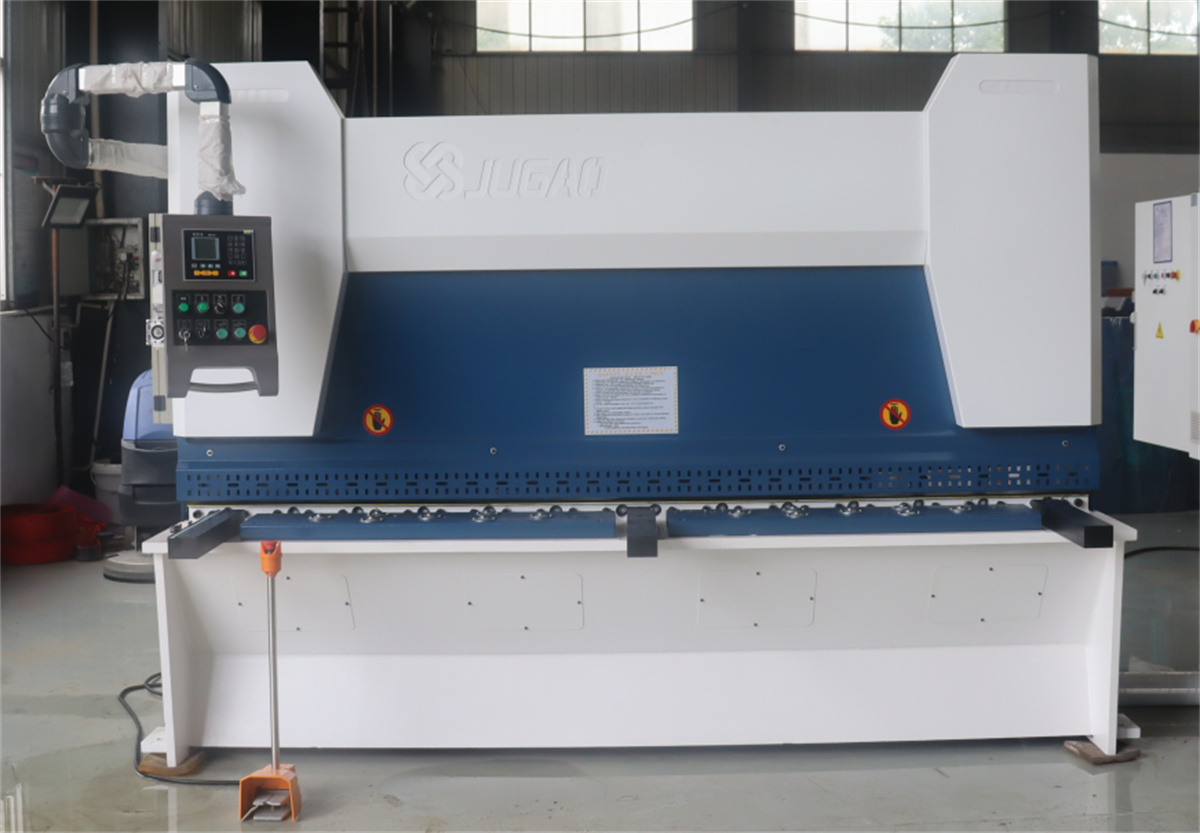
Zunächst kommt die grundlegende Reinigung und Schmierung, die den grundlegendsten und kritischsten Aspekt der Wartung von Schermaschinen darstellt. Langfristiges Schneiden von Stahl erzeugt erhebliche Mengen an Metallspänen und Staub; sammelt sich Schmutz auf dem Arbeitstisch, den Führungsschienen oder in Getriebespaltungen an, so beschleunigt dies den Verschleiß von Komponenten und führt zur Korrosion des Maschinengehäuses. Nach jeder Schicht müssen die Bediener Metallspäne unverzüglich vom Tisch, den Messern und dem Öltankbereich entfernen sowie Ölreste mit einem fusselfreien Tuch abwischen, um zu verhindern, dass verbleibende Verunreinigungen die Maschinenstruktur angreifen. Gleichzeitig muss die regelmäßige Schmierung strikt eingehalten werden. Vor dem Start ist das Schmiermittel vollständig aufzutragen; dabei ist strenge Qualitätskontrolle erforderlich: Es dürfen ausschließlich Schmierstoffe verwendet werden, die mit dem jeweiligen Maschinenmodell kompatibel sind; Öle mit Ablagerungen, Trübung oder Anzeichen einer Zersetzung sind verboten, um Verstopfungen in den Ölleitungen oder Blockierungen im Getriebe zu vermeiden. Lager als zentrale Getriebekomponenten, die die Betriebslast der Maschine tragen, weisen das höchste Risiko für Verschleiß auf. Sie erfordern regelmäßig das Ablassen des alten Öls, die Reinigung der Ölleitungen sowie den Austausch durch frisches Schmiermittel. Der Verschleißzustand der Lager ist monatlich zu prüfen; bei Problemen wie Blockierungen, ungewöhnlichen Geräuschen oder Lockerungen ist eine sofortige Demontage und ein Austausch erforderlich, um Ausfallzeiten infolge eines Getriebedefekts zu vermeiden.
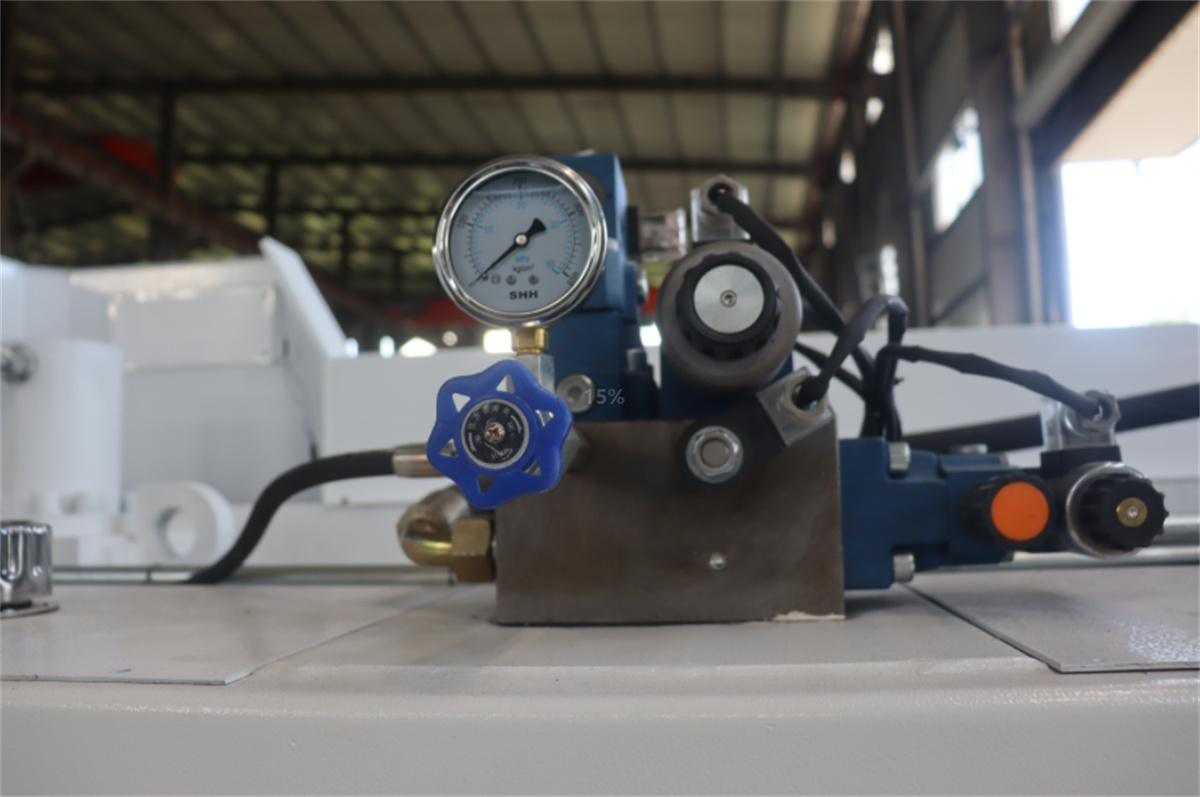
Zweitens ist die Aufrechterhaltung geeigneter Betriebsbedingungen während des gesamten Arbeitsprozesses erforderlich. Dazu gehört eine strenge Kontrolle der Schneidparameter, um sicherzustellen, dass diese mit der zulässigen Betriebslastkapazität der Maschine übereinstimmen. Schermaschinen arbeiten mit festen Schneidschwellen; das Überschreiten dieser Grenzen durch Schneiden besonders dicker Platten oder harter Legierungsbleche ist strikt untersagt. Die Bediener sollten ein schrittweises „dünn-zu-dick“-Probenschneiden anwenden, um schrittweise die maximale Schneidkapazität der Anlage zu ermitteln und ein zwangsweises Überlasten zu vermeiden. Besondere Aufmerksamkeit gilt dem Verhältnis zwischen Blechdicke und Messerspalt: Bei dünnen Blechen ist der Spalt zu verringern, bei dicken Blechen entsprechend zu vergrößern. Falsche Spalteinstellungen können Grate und Verformungen an den Schnittkanten verursachen, den Messerverschleiß beschleunigen und den hydraulischen Antrieb beschädigen. Während des Betriebs ist der Druckmesser in Echtzeit zu überwachen. Bei Standard-Schneidvorgängen an 12-mm-Stahlblech sollte der hydraulische Druck unter 20 MPa gehalten werden; ein Überschreiten dieses Grenzwerts weist auf eine Systemüberlastung oder ungewöhnliche Lastbedingungen hin und erfordert eine sofortige Abschaltung zur Inspektion. Ein langfristiger Betrieb unter hohem Druck beschleunigt den Verschleiß der Hydraulikpumpe und kann zu Ölleckagen oder Zylinderverformungen führen.
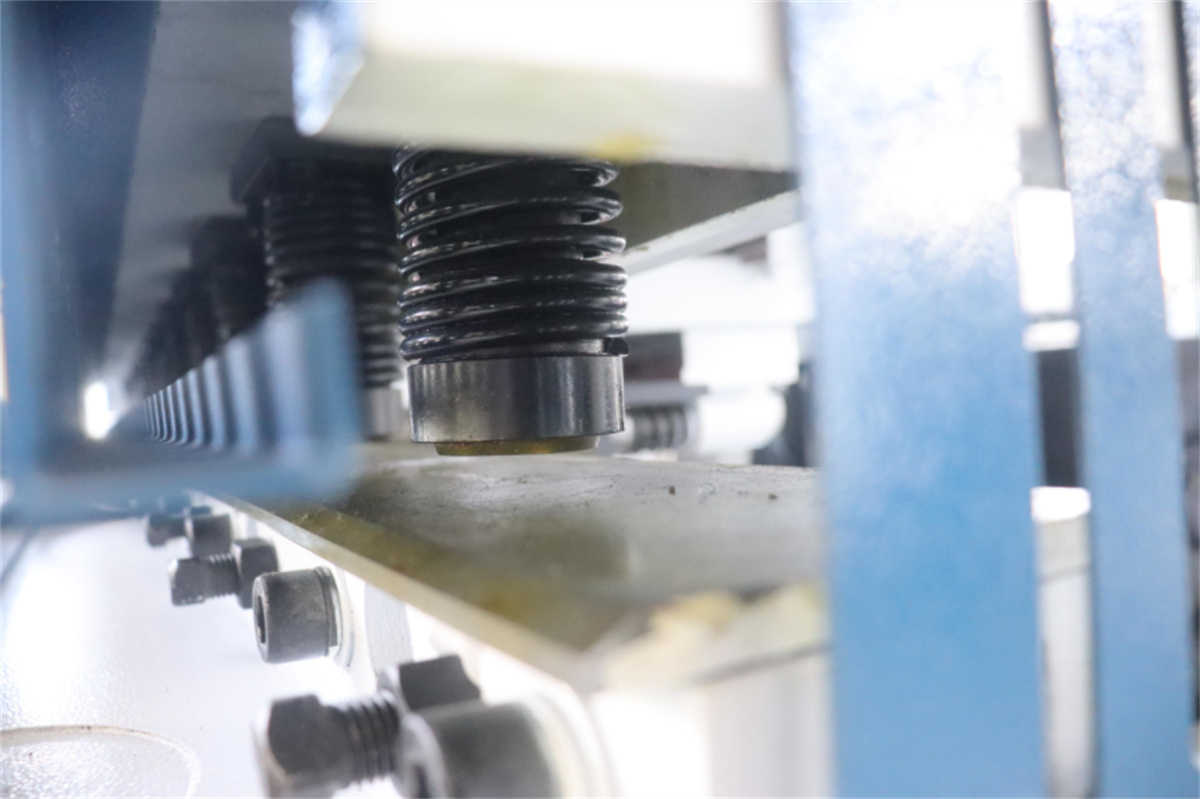
Schließlich sind die Fehlersuche bei Betriebsanomalien und die Wartung des Hydrauliksystems entscheidend, um latente Ausfälle zu verhindern. Unter normalen Bedingungen läuft die Maschine reibungslos und ohne ungewöhnliche Geräusche; treten jedoch Probleme wie metallisches Klirren, Schleifgeräusche oder übermäßige Vibrationen auf, muss der Bediener die Stromversorgung sofort unterbrechen und die Maschine stoppen. Der Betrieb einer fehlerhaften Maschine ist strikt untersagt. Der Bediener sollte systematisch nach Ursachen wie locker sitzenden Messern, unzureichender Lager-Schmierung, Fehlausrichtung der Führungsschienen oder abgefallenen Komponenten suchen und die Arbeit erst wieder aufnehmen, nachdem der Fehler behoben wurde. Zudem ist die Temperaturregelung des Hydrauliköls von entscheidender Bedeutung: Übermäßige Hitze beschleunigt den Ölabbau und die Alterung der Dichtungen, was zu Leckagen führen kann. Die Öltemperatur sollte stets unter 60 °C gehalten werden. Hohe Umgebungstemperaturen im Sommer oder ein langer kontinuierlicher Betrieb können leicht zu Überhitzung führen; wird dieser Grenzwert überschritten, muss die Maschine angehalten und natürlich abkühlen. Eine schnelle Abkühlung mit Wasser ist verboten, um thermischen Schockschäden an den Hydraulikkomponenten zu vermeiden.
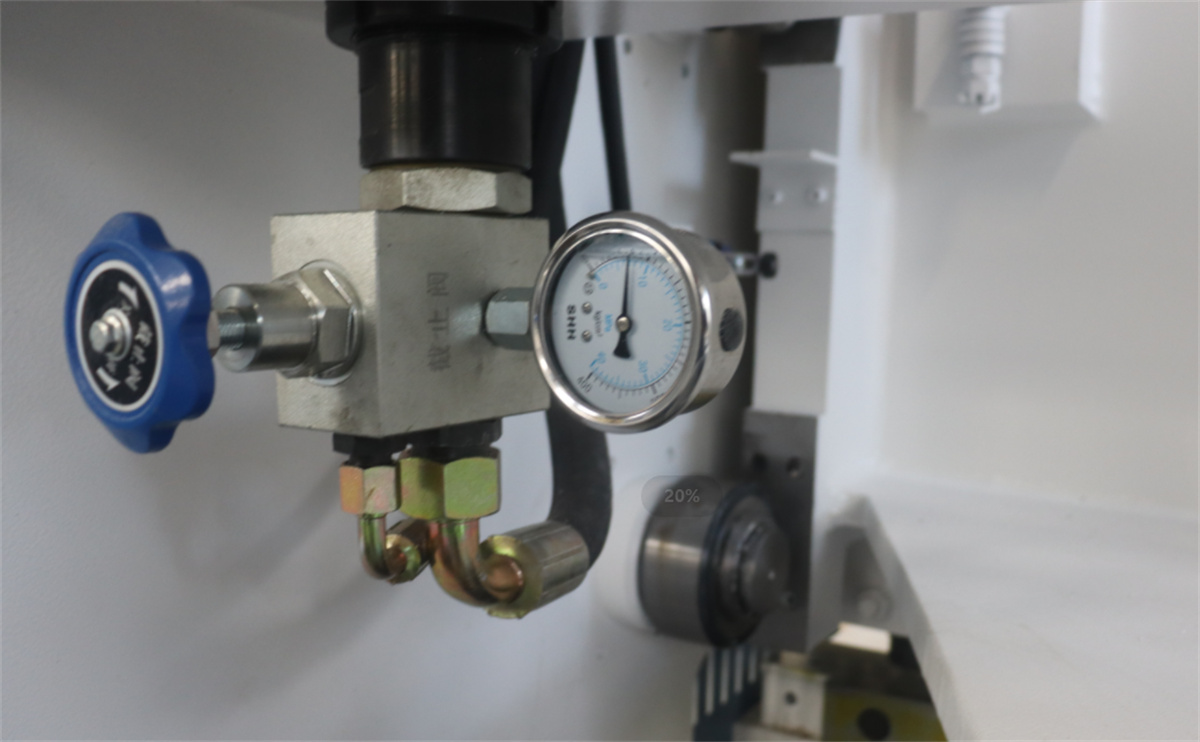
Kein Aspekt der Wartung von Schermaschinen ist unwichtig; tägliche Reinigung, präzise Schmierung, standardisierte Bedienung und Gefahreninspektion sind allesamt sich gegenseitig verstärkende Praktiken. Die Anwendung sorgfältiger Wartungspraktiken gewährleistet nicht nur die Bearbeitungsgenauigkeit der Bleche, verringert die Häufigkeit von Nacharbeit am Gerät und senkt die Produktionskosten, sondern erhöht zudem die Betriebssicherheit und verlängert die Lebensdauer des Geräts – was somit eine effiziente und stabile Fertigung in der Werkstatt ermöglicht.

