





Какви са някои методи за решаване на проблема с асиметричното гънене на тръби?
Асиметричното огъване на тръби е дразнещ проблем. Тръбата се огъва неравномерно – от едната страна ъгълът е правилен, а от другата – изместен, или лявата и дясната страна са различни, или предната и задната част са несъответстващи. Този проблем рядко се дължи на един-единствен фактор. Аз съм обработвал много такива случаи и по-долу съм изброял някои чести причини и съответните методи за диагностика и отстраняване.
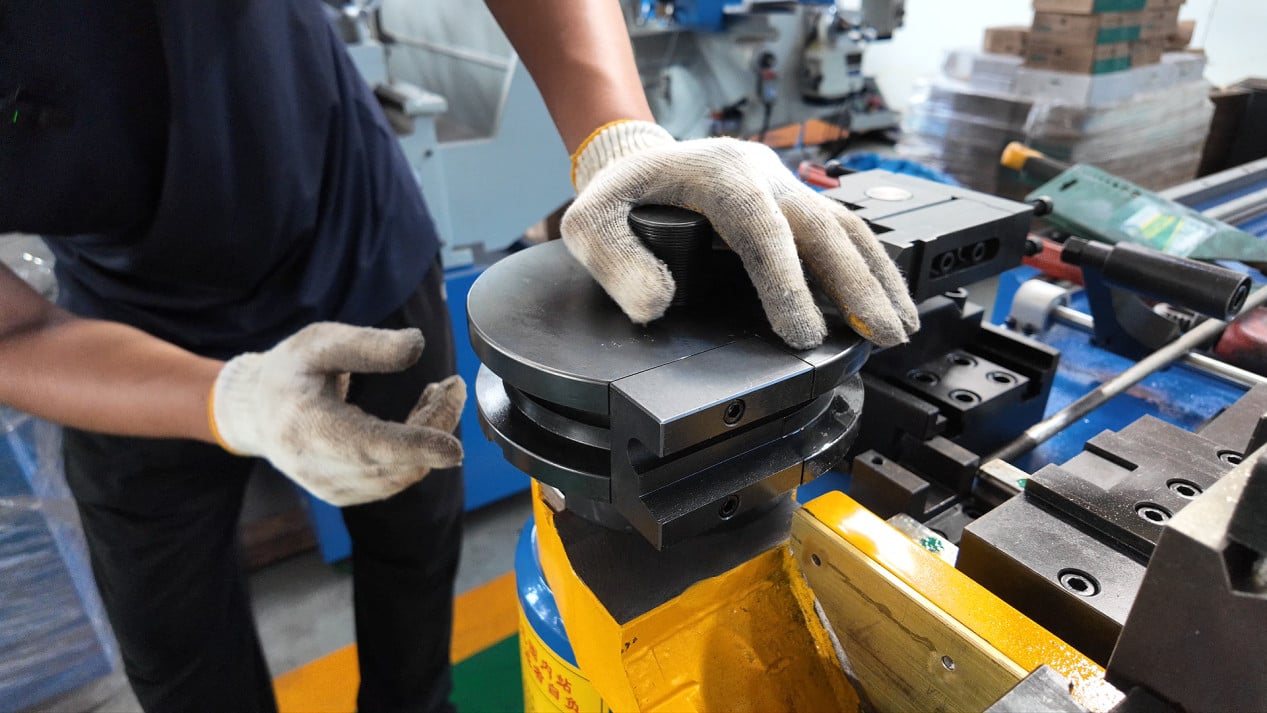
I. Асиметрия, предизвикана от проблеми със стискането
Ако тръбата не е здраво стисната, по време на огъването едната страна ще изпита по-голямо усилие, докато другата страна ще се плъзга – това е най-непосредствената причина за асиметрията.
Неравномерната стягаща сила от двете страни на стягащия шаблон ще извие тръбата към едната страна; износените стягащи повърхности водят до неравномерно разпределение на стягащата сила; недостатъчният ход на стягане не позволява пълното закрепване на тръбата.
Проверете дали износването по работната повърхност на стягащия шаблон е еднакво от двете страни; дали стягащото налягане е балансирано от двете страни; дали тръбата може да се завърти ръчно след стягането — ако е възможно, стягащата сила е недостатъчна.
II. Асиметрия, предизвикана от проблеми с позиционирането
Ако тръбата не е била напъхана напълно при зареждането или ако има чужди тела върху повърхността за позициониране, лявото и дясното позициониране на тръбата ще бъдат несъответстващи. Ако началната точка на огъването е изместена, получената огъваща се ъгъл естествено ще бъде неточен.
Проверете дали краят на тръбата е напълно в една равнина с повърхността за позициониране; проверете дали има метални отпадъци или масло върху повърхността за позициониране; потвърдете, че зададената дължина на подаване е коректна. След смяна на спецификациите повторно потвърдете референтната точка за позициониране; не приемайте по подразбиране предишното положение от предходната партида.
III. Асиметрия, причинена от проблеми при монтирането на матрицата
Матрицата за огъване, стискателната матрица и матрицата против образуване на гънки не са подравнени или техните монтажни позиции от лявата и дясната страна са несъответстващи. При огъването посоката на силата, приложена върху тръбата, е изместена, което води до асиметричен ъгъл.
Проверете дали централните оси на матрицата за огъване и стискателната матрица са подравнени; проверете дали монтажните позиции на матрицата от лявата и дясната страна са еднакви; проверете дали има асиметрично износване на матрицата.
IV. Неравномерно износване на матрицата за огъване
Ако едната страна на жлеба на матрицата за огъване е по-износена от другата, силата върху тръбата по време на огъване ще бъде насочена към по-малко износената страна, което води до разлика в ъгъла.
Наблюдавайте състоянието на лявата и дясната страна на жлеба на огъващия матриц. Ако от едната страна има очевидни бляскави следи или износени жлебове, това показва неравномерен износ. Незабавно поправете или заменете огъващия матриц.
VI. Неравномерна дебелина на стената на тръбата
Дебелината на стената на тръбата е неравномерно разпределена по окръжността – от едната страна е по-дебела, отколкото от другата. При огъване по-дебелата страна оказва по-голямо съпротивление на деформацията, докато по-тънката страна се деформира по-лесно, което води до огъване на тръбата към по-тънката страна.
Опитайте да замените тръбата с друга партида. Ако асиметрията изчезне след замяната на тръбата, вероятно проблемът е в самия материал. Свържете се с доставчика, за да потвърдите допустимия диапазон на отклонение за дебелината на стената на тръбата.
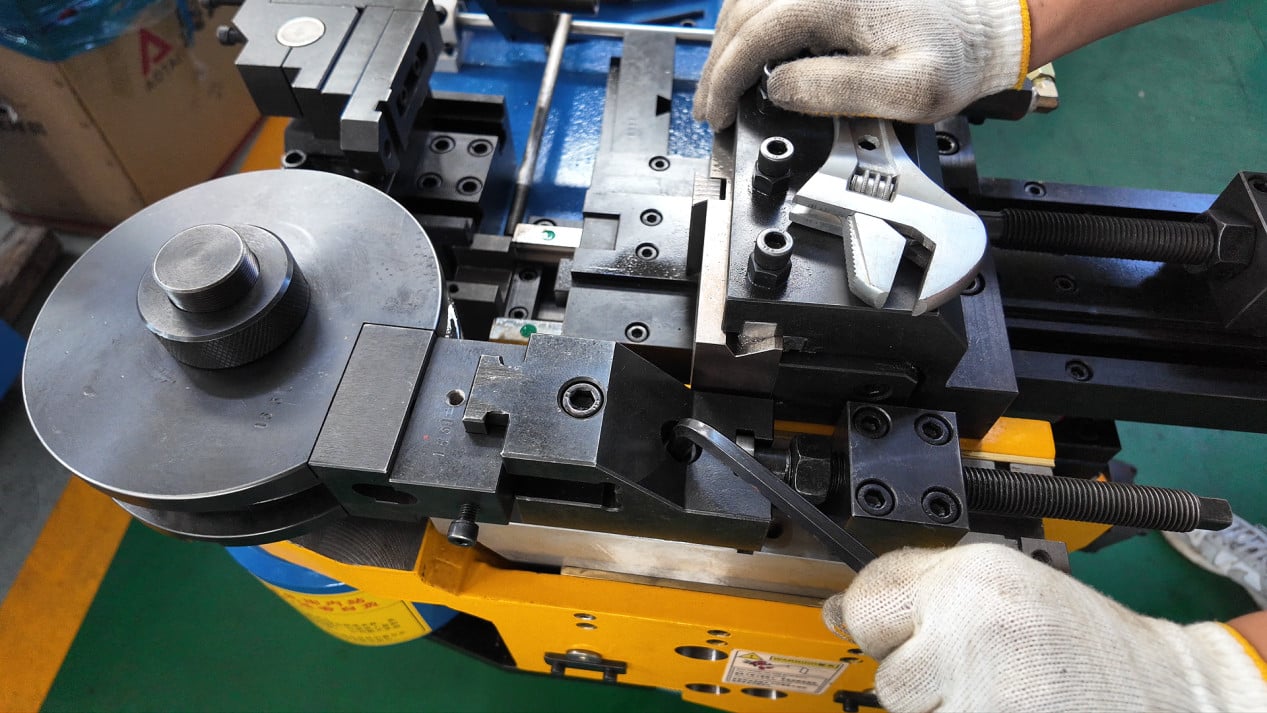
VII. Отклонение на подаващия или въртящия вал
При фитинги за тръби с множество извивки отклоненията в дължината на подаване и ъгъла на завъртане между всяка извивка водят до отклонения в последващите извивки. Тези отклонения се натрупват в по-късните извивки и в крайна сметка предизвикват общо асиметрично оформяне на тръбата.
Проверете повтаряемостта на осите за подаване и завъртане. Използвайте индикаторен часовникови измерител, за да измерите действителното разстояние на движение спрямо зададената стойност. Ако обратната връзка от енкодера не съответства на действителната позиция, извършете повторна калибрация.
VII. Предложена последователност за диагностика на проблеми
Първо потвърдете, че тръбата е напъхана на място и че силата на стискане е достатъчна — това е най-простата и най-често пропускана стъпка.
След това проверете дали износването на работната повърхност на стискателната матрица е равномерно от двете страни и дали има признаци на едностранно износване в жлеба на матрицата за извиване.
Опитайте тръба със същата спецификация, но от различна партида, за да изключите възможността за неравномерна дебелина на материала.
Ако всички горепосочени елементи са нормални, проверете дали има отклонения в точността на позициониране на подаващия вал и ротационния вал.
Лесно пропускан детайл
Ако асиметрията се проявява само при определен ъгъл на огъване, докато при другите ъгли е нормална, проблемът често е свързан с монтажа или позиционирането на матрицата, съответстващи на този ъгъл на огъване. Ако всички огъвания са асиметрични, това може да показва проблем с общото ляво-дясно равновесие на машината, например неравномерна сила на стягане на крепежните болтове от двете страни или нивелирана неправилно основа на машината.
Когато се сблъскате с проблеми на асиметрия, забелязахте ли дали тя се проявява само при определен ъгъл или е асиметрична при всички огъвания? Тази характеристика може да помогне за стесняване на обхвата на диагностика. Добре дошли да обсъждате.

