





Watter inspeksies word op laserlasmasjiene uitgevoer voordat hulle die fabriek verlaat?
Daar is ’n noodsaaklike stap tussen die voltooiing van die vervaardiging van ’n lasersoldeermasjien en sy werklike gebruik op ’n kliënt se werf: voor-afleweringinspeksie.
Wanneer laserlasmasjiene gekoop word, fokus baie ondernemings op laserdryfvermoë, lasspoed, toestelkonfigurasie en prys. Nietemin hang ’n masjien se vermoë om in stabiele produksie te tree ook af van sy algehele samestelling, elektriese stelsel, laserstelsel, bewegingsmeganisme en werklike lasprestasie.
Wat word dan presies geïnspekteer voordat ’n laserlasmasjien amptelik die fabriek verlaat?
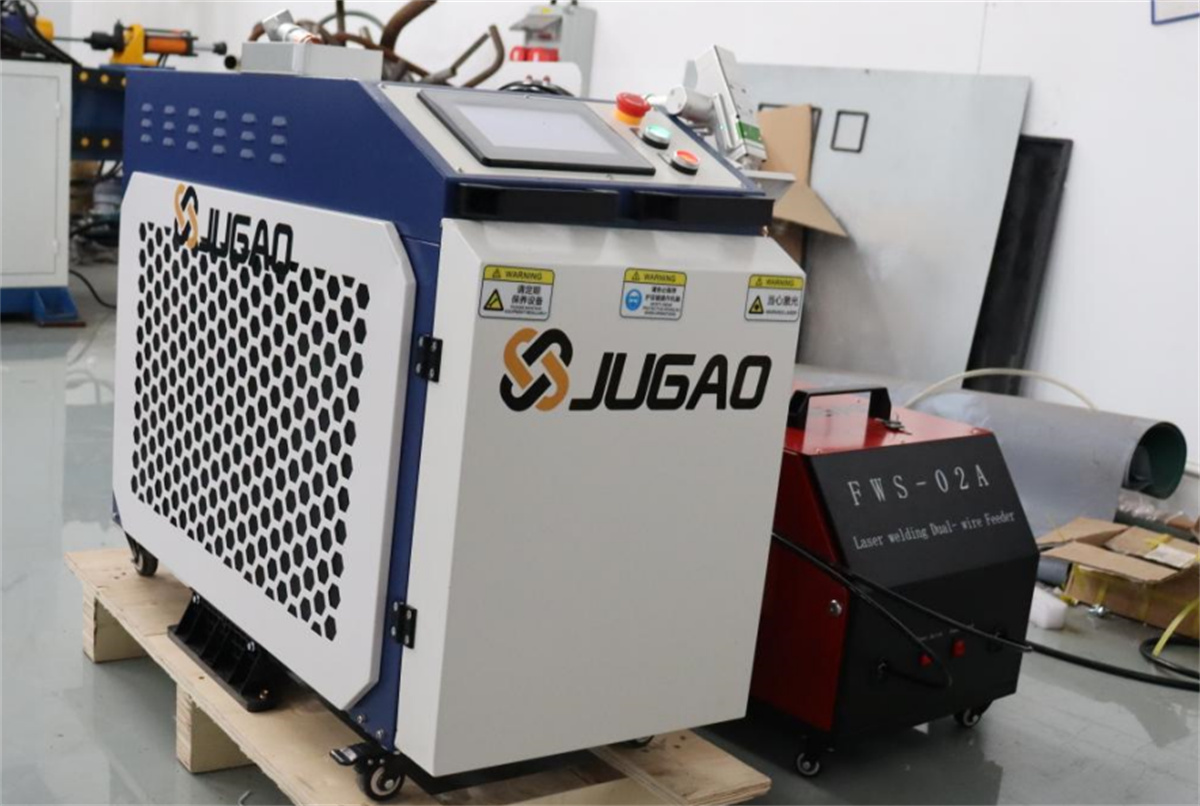
Hoekom is ’n voor-afskeepinspeksie noodsaaklik vir laserlasmasjiene?
Laserlasuitrusting is nie ’n enkele, selfstandige eenheid nie.
’n Volledige laserlasmasjien bestaan gewoonlik uit ’n laserstelsel, laskop, beheerstelsel, meganiese struktuur, elektriese stelsel en koelkomponente. Afhangende van die spesifieke model kan dit ook draadvoerders, bewegingsplatforms, sigstelsels, robotte of outomatiseringsmeganismes insluit.
Daarom moet die masjien, sodra samestelling voltooi is, ’n reeks toetse ondergaan om te verseker dat alle komponente korrek saamwerk.
Die doel van die voor-afleweringinspeksie is nie om te verseker dat die masjien nooit probleme sal ondervind nie, maar eerder om enige afwykings in die samestelling, beheer, bedryf of lasprestasie voor lewering te identifiseer.
Vir vervaardigers is hierdie 'n kritieke stadium in die oorgang van die toerusting vanaf die fabrieksvloer na die kliënt se produksieplek.
Punt 1: Die inspeksie van die algehele samestelling
Na samestelling moet die masjien se meganiese struktuur eers geïnspekteer word.
Dit dek hoofsaaklik die masjien se buitekant, raam, laspunt, bewegingsmeganismes en verwante verbindingsdele.
Die kontroles sluit in die bevestiging van:
Behoorlike installasie van strukturele komponente;
Veiligheid van vasmaakmiddels;
Normale bedryf van bewegingsmeganismes;
Betroubare installasie van die laspunt;
Afwesigheid van voor die hand liggende monteertekortkominge aan die buitekant;
Nakoming van veiligheids- en beskermingsstrukture wat ooreenstem met die ontwerpspesifikasies.
Vir lasersoldeeruitrusting met ’n platformontwerp is die samestelling tussen die platform, bewegingsmeganisme en soldeerkop ook ’n sleutelareas van fokus.
In die geval van robotlaswerkstasies word ’n omvattende inspeksie van die robot, lasstelsel en perifere meganismes vereis.
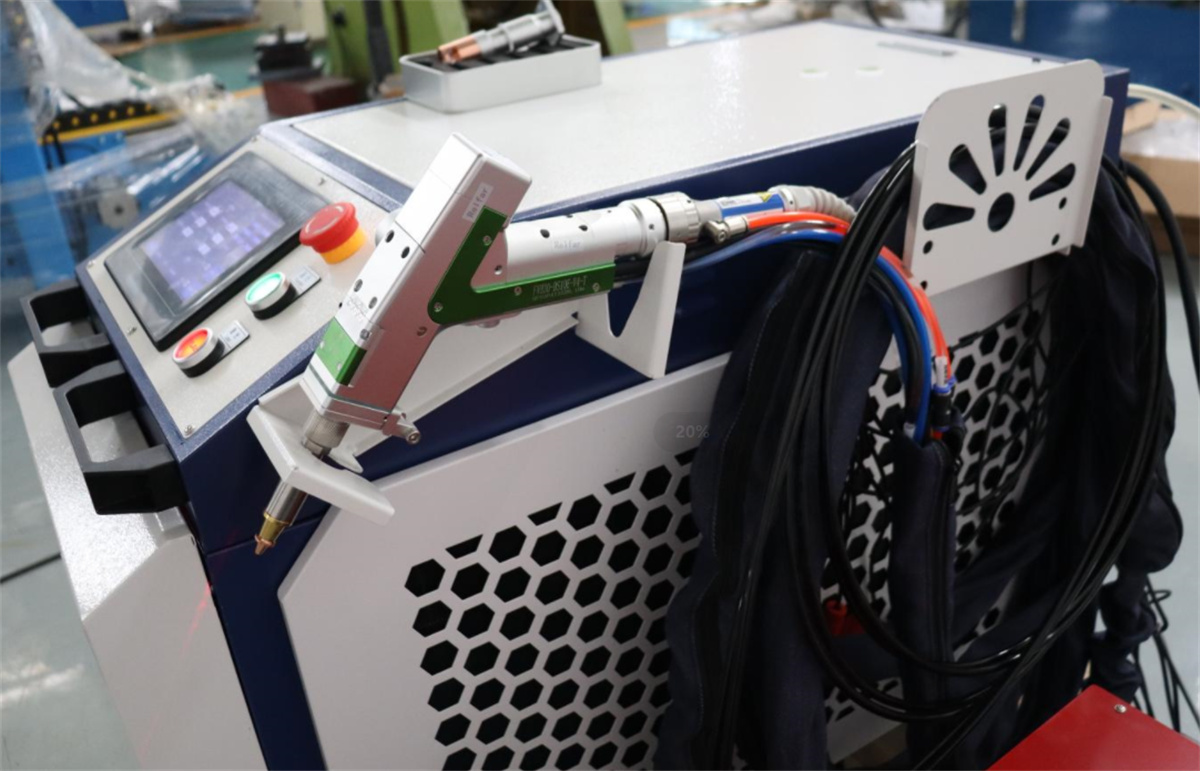
Punt 2: Inspeksie van die elektriese stelsel
Lasersoldeermasjiene is mekaniese-elektriese stelsels; daarom is die elektriese stelsel ’n noodsaaklike komponent van die voor-afleweringinspeksie. Sodra die toestel aangeskakel word, moet die beheerstelsel, elektriese bedrading en gebruikerskoppelvlak geïnspekteer word.
Byvoorbeeld:
Kan die toestel normaalweg begin werk nie?
Werkg die gebruikerskoppelvlak korrek nie?
Word bevels vir beheer akkuraat uitgevoer nie?
Stem die bewegings van verskeie meganismes ooreen met die instellings nie?
Daarbenewens moet die veiligheidsfunksies van die toerusting ook geïnspekteer word.
Vir vervaardigingsondernemings behels toerustingveiligheid nie net die bedieners nie, maar ook die daaropvolgende vervaardigingsproses.
Daarom beteken dit nie dat toetsing voltooi is net omdat die masjien aangeskakel word en die ligte aan gaan nie; die verskeie beheerfunksies moet verder geverifieer word.
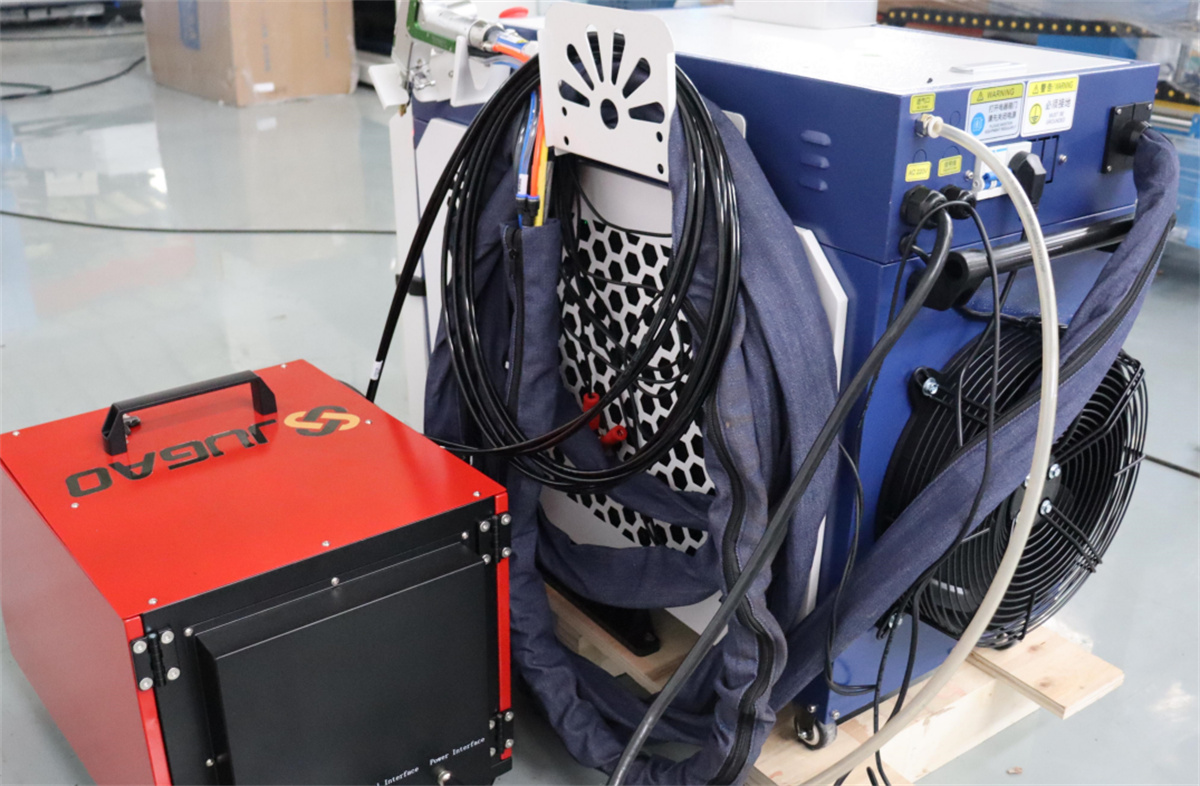
Punt 3: Inspeksie van die Laserstelsel
Die laserstelsel is ’n kernkomponent van lasmasjiene wat lasers gebruik.
Voordat die toerusting die fabriek verlaat, moet laser-verwante funksies geïnspekteer word om te bevestig dat die stelsel normaalweg volgens die toerusting se instellings werk.
Toetsing fokus gewoonlik op:
Laser-uitsetstatus;
Laserbeheerfunksies;
Laserbedryfsparameters;
Integrasie tussen die laser en die las-kop;
Status van die optiese pad en verwante komponente.
Spesifieke toetsitems wissel afhangende van die tipe en konfigurasie van die laserlas-uitrusting.
Toetsprioriteite verskil vir laserlassers met verskillende drywingsvlakke en strukturele ontwerpe.
Daarom, wanneer laserlasser-toetsing verstaan word, is dit belangrik om daarop te let dat ‘n enkele standaard nie op alle laseruitrusting toegepas kan word nie.
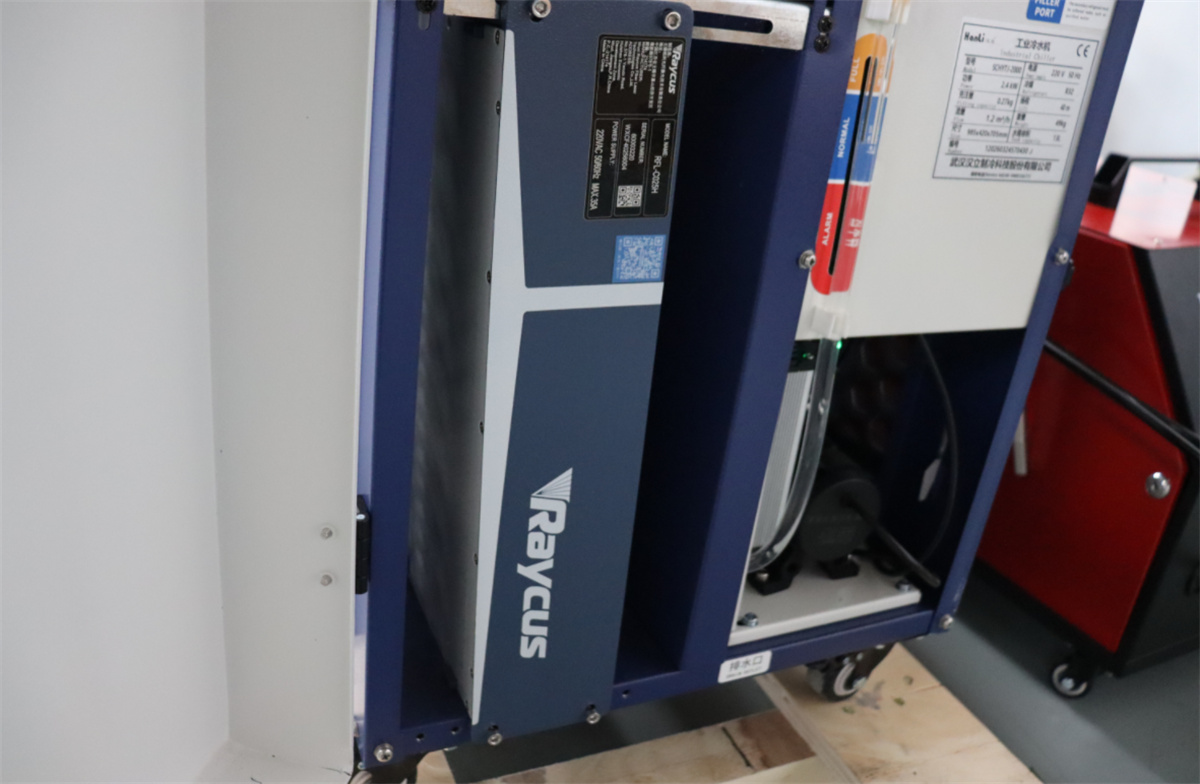
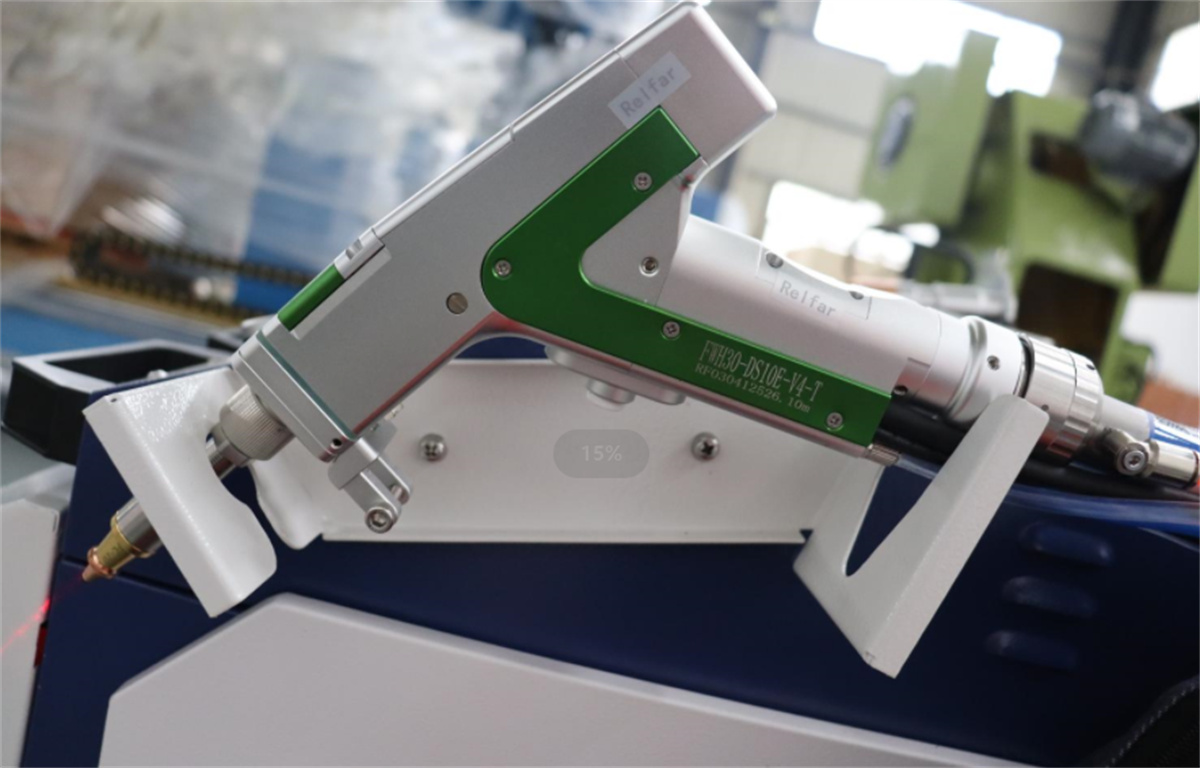
Item 4: Inspeksie van die Las-kop en Bewegingsmeganismes
Die punt waar laserlaswerk op die werkstuk toegepas word, is nou verbind met die las-kop en die bewegingsmeganismes.
Indien die las-kop verkeerd geposisioneer is of die beweging onstabiel is, kan die finale laskwaliteit benadeel word, selfs as die lasersisteem self behoorlik funksioneer.
Gevolglik moet, voor versending, die installasiestatus van die las-kop en die werking van die bewegingsmeganismes geïnspekteer word.
Vir platform-gebaseerde toerusting is die gladheid van die bewegingsproses ’n sleutelfokus.
Vir galvanometer-gebaseerde lasersoldeeruitrusting verskuif die fokus na die bedryfsstatus van die galvanometersisteem en die afskandprestasie.
Vir robotlasersoldeerwerkstasies moet toetsing ook die robot se bewegingspad in ag neem.
Met ander woorde, die toetsing van lasersoldeeruitrusting behels meer as net die lasersbron; dit vereis die bevestiging van die gesamentlike werking van die lasersisteem, soldeerhoof, bewegingsmeganismes en beheersisteem.
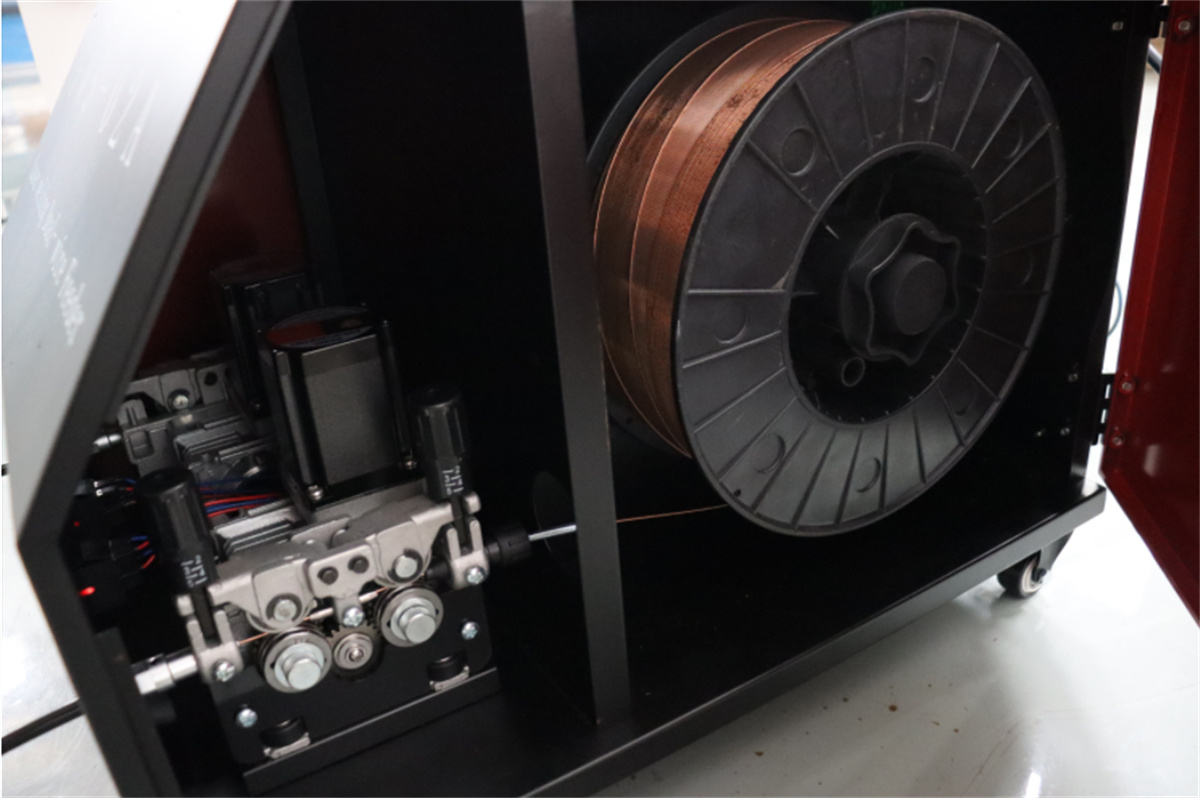
Punt 5: Die inspeksie van die draadvoerstelsel
Nie alle lasersoldeertoestelle is met ’n draadvoerstelsel uitgerus nie. Vir toestelle wat met ’n outomatiese draadvoerfunksie uitgerus is, moet die draadvoerstelsel ook geïnspekteer word.
Byvoorbeeld, met handbediende outomatiese draadvoer-lasmasjiene is dit noodsaaklik om—voor versending—te verifieer dat die draadvoer-meganisme korrek werk, dat die draadvoerproses glad verloop en dat die draadvoer behoorlik gesinchroniseer is met die lasaksie.
Onstabiele draadvoerspoed kan die lasproses nadelig beïnvloed.
Daarom moet die draadvoereenheid vir laserslasmasjiene met draadvoervermoë insluit word in die omvattende stelseltoetsing, tesame met die lasersisteem self.
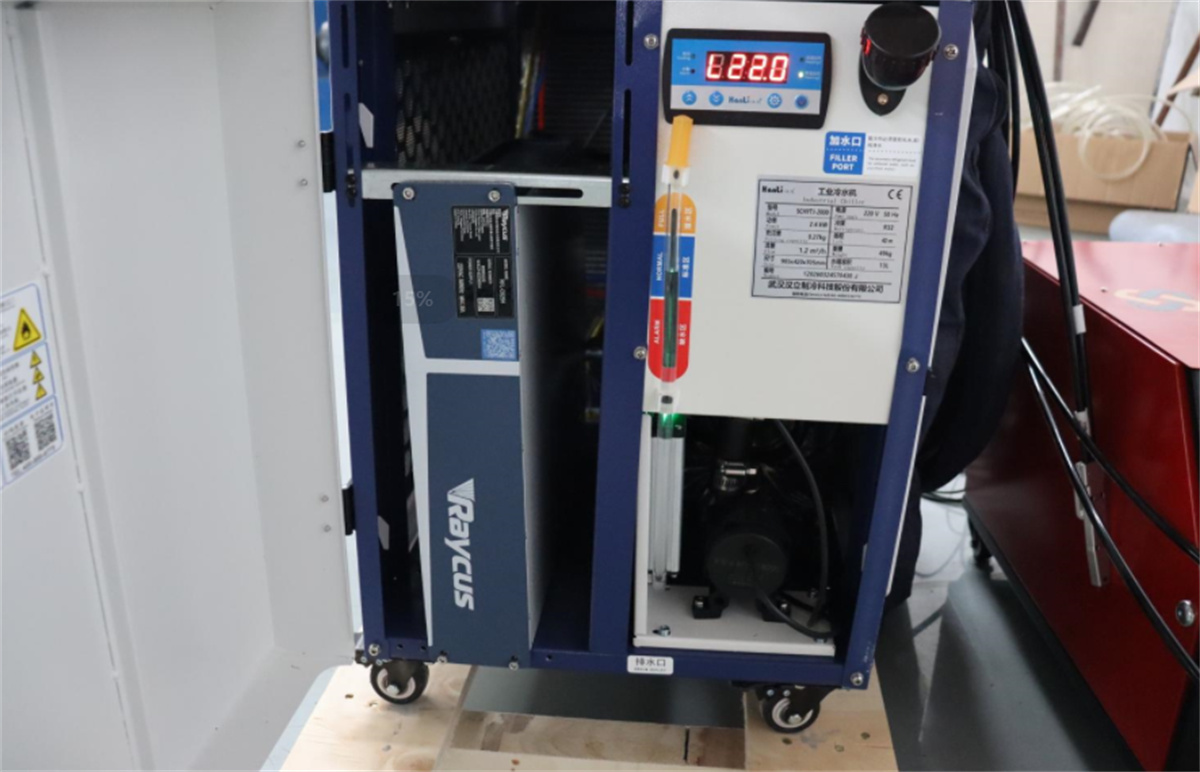
Punt 6: Inspeksie van koel- en verwante aanvullende stelsels
Verskillende laserslasmasjiene het verskillende strukture, wat lei tot verskillende vereistes vir koelmethode en aanvullende stelsels.
Byvoorbeeld, luggekoelde laserslasmasjiene maak staat op lugkoeling vir hitteafvoer, terwyl ander toerusting moontlik spesifieke koelstelsels gebruik wat aangepas is vir hul konfigurasies.
Voordat die toerusting die fabriek verlaat, moet sy aanvullende stelsels geïnspekteer word om behoorlike werking te verseker.
Vir eenhede wat met verkoelsisteme toegerus is, is dit ook nodig om die stelsel se bedryfsstatus, verbindinge en alarmfunksies te monitor.
Alhoewel hierdie aspek nie die laswerkaksie self behels nie, beïnvloed dit die betroubaarheid van aanhoudende bedryf en is dit dus ’n noodsaaklike deel van die algehele stelselinspeksie.
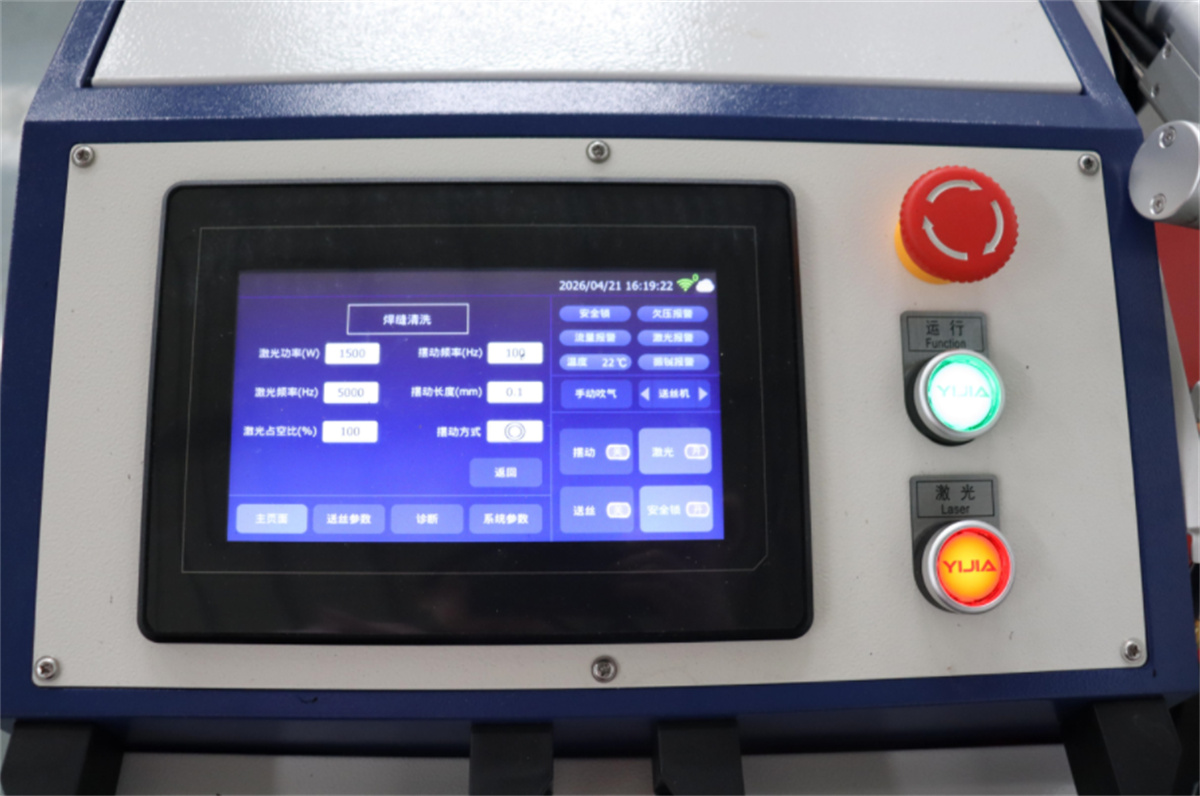
Punt 7: Inspeksie van lasparameters en beheerfunksies
Sodra die toestel korrek opgestart het, moet die lasparametersettings en beheerfunksies geverifieer word.
Alhoewel beheermetodes verskil tussen verskillende laserslasmasjiene, is die kernvereiste om die volgende te bevestig:
Of die ingestelde parameters korrek uitgevoer word.
Byvoorbeeld: werk die toestel volgens die instellings nadat parameters aangepas is? Werk begin- en stopbevele behoorlik? Is daar korrekte samewerking tussen verskillende funksies?
In werklike produksie is die stabiliteit van parameterbeheer van kardinale belang.
Dit is omdat kliënte, nadat hulle die toerusting gekoop het, parameters moet aanpas volgens die spesifieke produkte, materiale en diktes wat betrek is.
Indien die toerusting se beheerfunksies ontoereikend is, sal die verdere produksie-instelling en -afstelling benadeel word.
Punt 8: Die mees kritieke stap—werklike werkstuklasproewe
Vir laserslas-toerusting is dit nie genoeg om slegs die meganiese, elektriese en lasersisteme te inspekteer nie.
Werklike werkstuklasproewe dien as ’n baie waardevolle verifikasie-stap voor versending.
Indien die kliënt monsters verskaf het, kan die vervaardiger proeflasverbindings met die kliënt se spesifieke produkte uitvoer. Belangrike areas vir inspeksie sluit in:
Lasnaadvorming;
Lasvoorkoms;
Lasposisie;
Materiaalversmeltingskwaliteit;
Die teenwoordigheid van gebreke soos beduidende deurbranding of onderuitsnyding;
Of die lasdoeltreffendheid aan die verwagtings voldoen.
Natuurlik moet spesifieke inspeksiekriteria gebaseer word op die kliënt se produk en tegniese vereistes.
Byvoorbeeld wissel die lasprestasie tussen materiale soos roestvrystaal, koolstofstaal en aluminium; net so vereis dun en dik plate verskillende prosesparameters.
Uiteindelik moet die inspeksie van laserslasmasjiene teen die werklike produk gevalideer word.
Inspeksieprioriteite wissel afhangende van die tipe laserslasmasjien.
Daar is ’n wye verskeidenheid laserslasuitrusting op die mark, en inspeksieprotokolle verskil dienooreenkomstig.
Voorbeelde sluit in:
Handbedienbare laserslasmasjiene met outomatiese draadvoer
Fokusgebiede: lasersisteem, laspunt, draadvoersisteem, beheersisteem en werklike handbedienbare lasprestasie.
Luggekoelde laserskermelsmasjiene
Fokusgebiede: laser- en beheersisteme, sowel as die lugkoelsisteem en die masjien se algehele bedryfsstatus.
Platform-gebaseerde "merk-vrye" lasersoldeermasjiene
Fokusareas: platformstruktuur, beweging van die soldeerkop, en werklike soldeerresultate op die werkstuk.
Galvanometer-gebaseerde lasersoldeermasjiene
Fokusareas: kalibrasie en toetsing van die galvanometer-uitskansisteme saam met werklike soldeerprestasie.
Robotiese lasersoldeerwerkstasies
Fokusareas: volledige inspeksie wat die lasersisteem, robotbeweging, soldeerbaan, gereedskapintegrasié en algehele outomatiese bedryf insluit.

