





Wat is sommige metodes om die probleem van assimetriese buiging in pype op te los?
Asimmetriese buiging van pype is' n frustrerende probleem. Die pyp buig ongewoon, met een kant in die regte hoek en die ander buite die middel, of die linker- en regterkant is anders, of die voor- en agterkant is inkonsekwent. Hierdie probleem word selde deur een faktor veroorsaak. Ek het al baie sulke gevalle hanteer, en hieronder het ek 'n paar algemene oorsake en ooreenstemmende probleemoplossingsmetodes gelys.
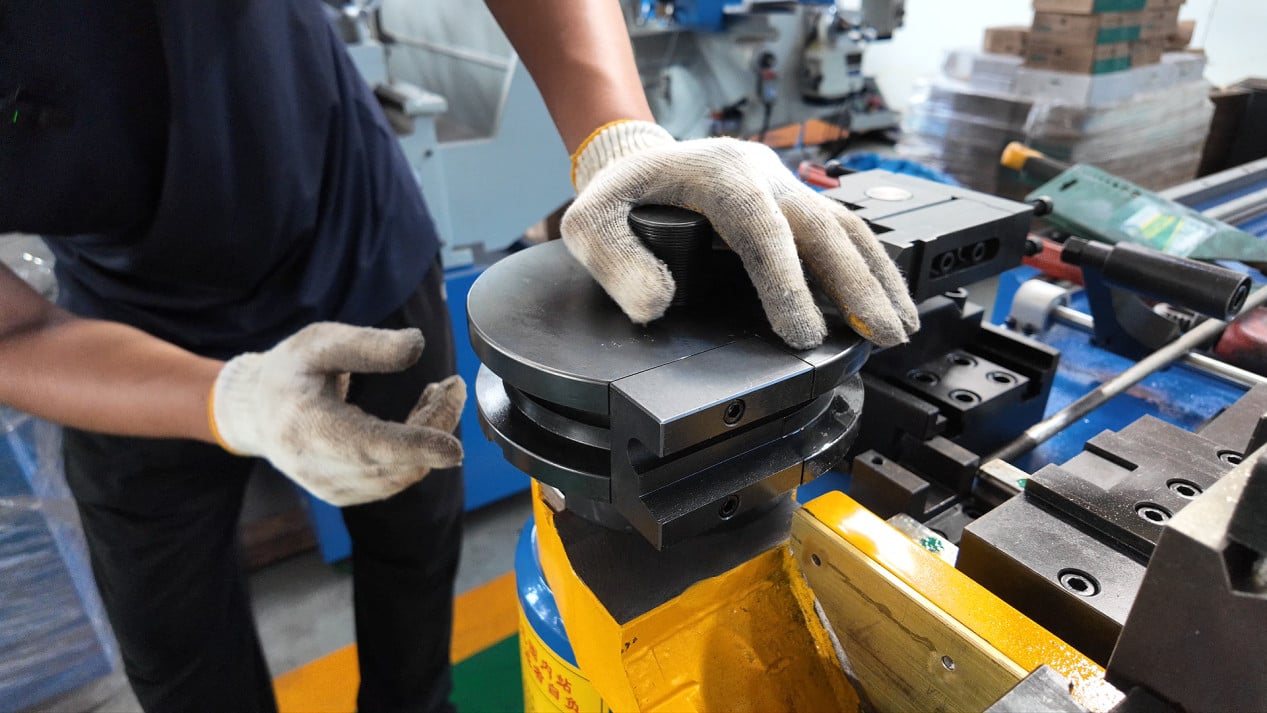
I. Asimetrie wat veroorsaak word deur klemprobleme
As die pyp nie stewig vasgeklem is nie, sal een kant groter krag ervaar terwyl die ander kant buig terwyl die ander kant gly, wat die mees direkte oorsaak van asimmetrie is.
Ongelyke klemkrag aan albei kante van die klemdop sal die pyp na een kant trek; verslete klemoppervlaktes sal lei tot 'n ongelyke verspreiding van klemkrag; 'n ontoereikende klemstroke sal verhoed dat die pyp volledig vasgeklem word.
Controleer of die slytage aan albei kante van die werkoppervlak van die klemdop konsekwent is; of die klemdruk aan albei kante gebalanseer is; of die pyp met die hand gedraai kan word nadat dit geklem is—indien dit draai, is die klemkrag ontoereikend.
II. Asimmetrie wat deur posisioneringsprobleme veroorsaak word
Indien die pyp nie tydens laai in plek gedruk is nie, of indien daar vreemde voorwerpe op die posisioneringsoppervlak is, sal die linker- en regterposisionering van die pyp inkonsekwent wees. Indien die beginpunt van die boog af is, sal die resulterende boghoek natuurlik ook af wees.
Controleer of die pyp-end volkome vlak is met die posisioneringsoppervlak; kontroleer vir metaalafval of olie op die posisioneringsoppervlak; bevestig dat die voerlengte-instelling korrek is. Nadat spesifikasies verander is, moet die posisioneringsverwysing weer bevestig word; moenie outomaties die vorige partjie se posisie gebruik nie.
III. Asimmetrie wat veroorsaak word deur probleme met die stansinstallasie
Die buigstans, klemstans en anti-kreukelstans is nie uitgelyn nie, of hul installasieposisies aan die linkerkant en regterkant is nie konsekwent nie. Tydens buiging is die rigting van die krag op die pyp af, wat lei tot ’n asimmetriese hoek.
Controleer of die middellyne van die buigstans en klemstans uitgelyn is; kontroleer of die installasieposisies aan die linkerkant en regterkant van die stans konsekwent is; kontroleer vir asimmetriese slytas op die stans.
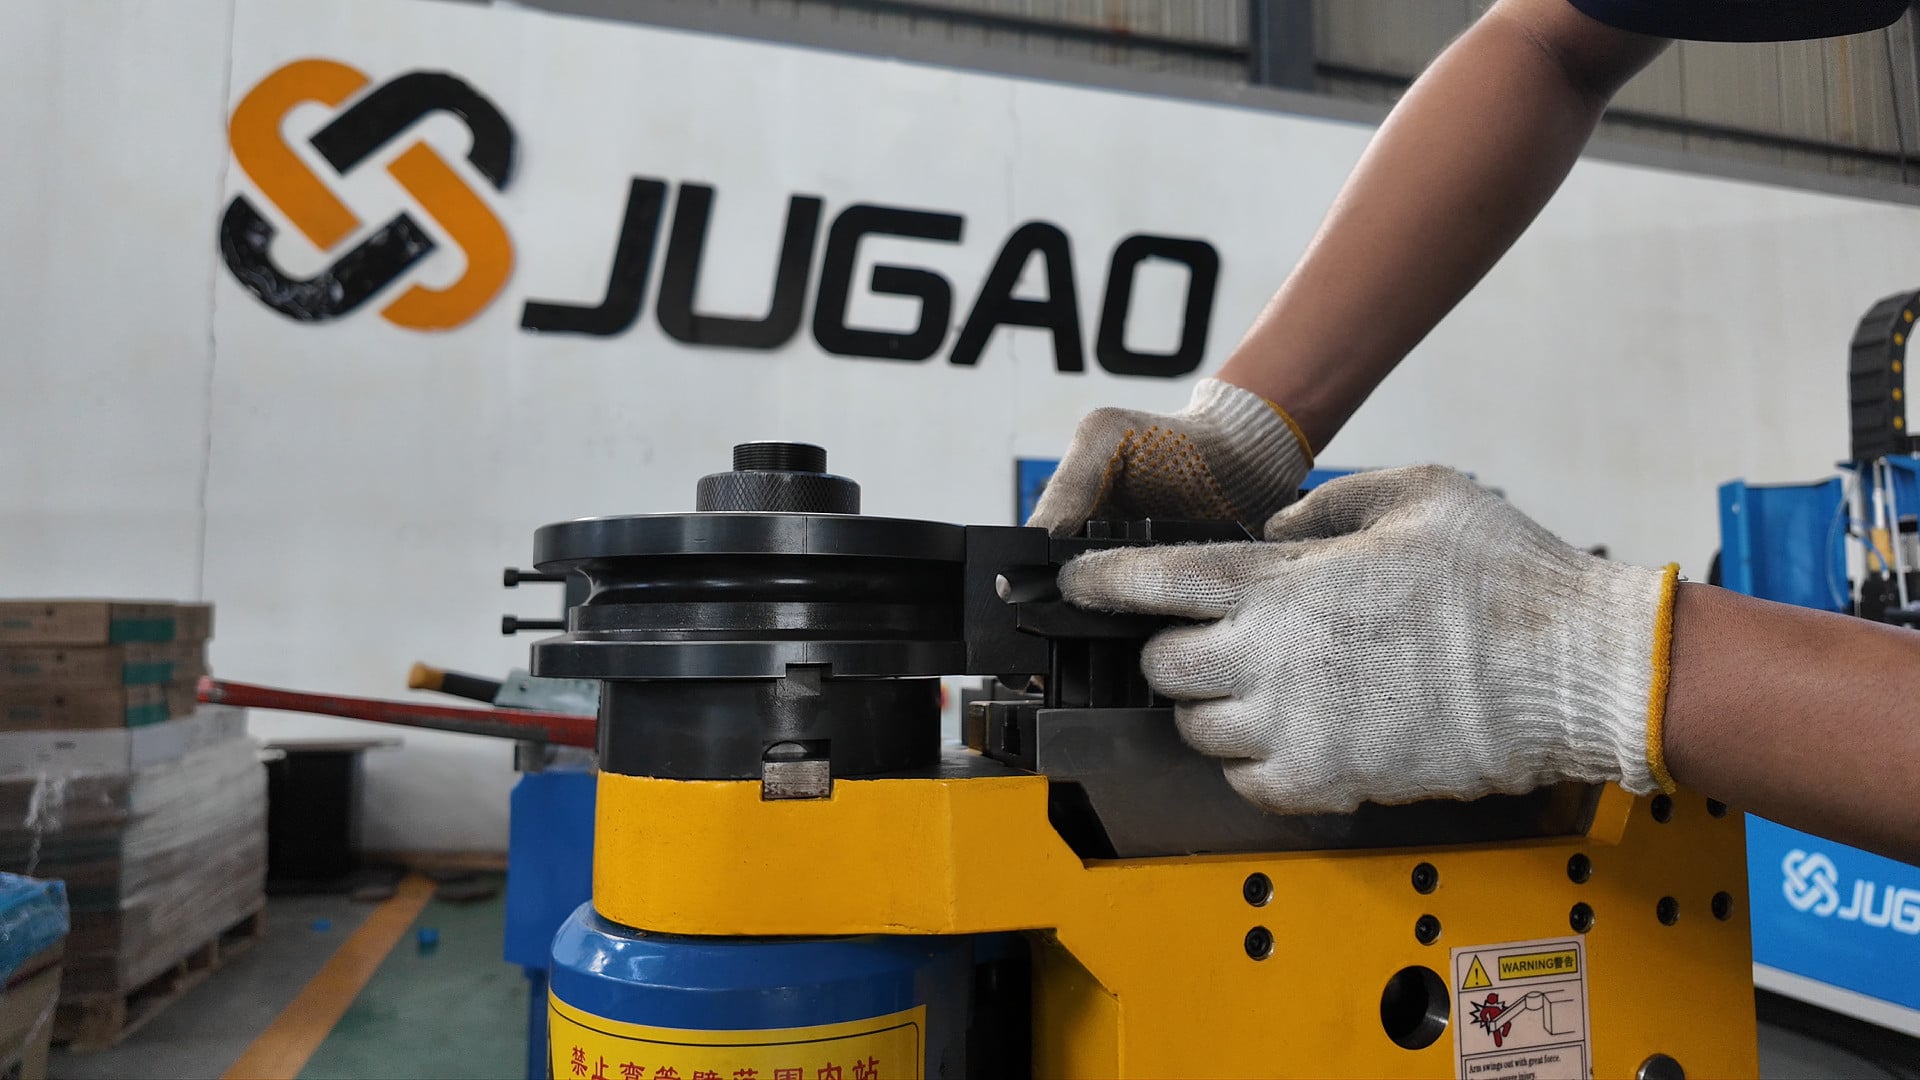
IV. Ongelyke slytas van die buigstans
Indien een kant van die groef van die buigstans meer verslet is as die ander kant, sal die krag op die pyp tydens buiging geneig wees na die minder verslete kant, wat ’n verskil in hoek veroorsaak.
Let die toestand van die linker- en regterkante van die buigmalgroef waarneem. Indien een kant duidelike skynmerke of versletingsgroewe toon, dui dit op ongelyke versletenheid. Herstel of vervang die buigmal onmiddellik.
VI. Ongelyke wanddikte in die pyp
Die pypwanddikte is nie gelykmatig om die omtrek versprei nie; een kant is dikker as die ander. Tydens buiging ervaar die dikker kant groter vervormingsweerstand, terwyl die dunner kant makliker vervorm, wat veroorsaak dat die pyp na die dunner kant buig.
Probeer die pyp met ’n ander partjie vervang. Indien die assimetrie verdwyn nadat die pyp vervang is, is dit waarskynlik ’n probleem met die materiaal self. Kommunikeer met die verskaffer om die toelaatbare wanddikteverskil van die pyp te bevestig.
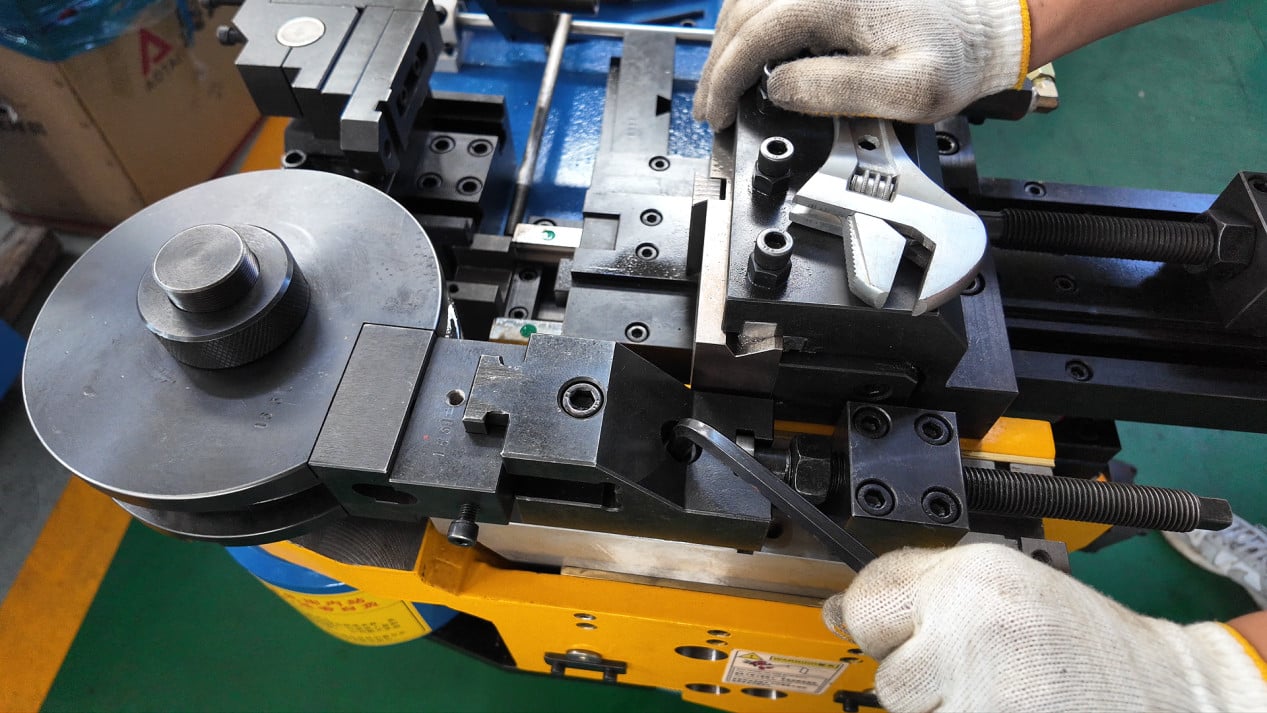
VI. Voer- of rotasie-asafwyking
Vir buisverbindingsstukke met meer as een boog, sal afwykings in die voerlengte en draaihoek tussen elke boog veroorsaak dat daar afwykings in die volgende bogen optree. Hierdie afwykings versamel hom in latere bogen en lei uiteindelik tot algehele onsimmetrie van die buis.
Toets die herhaalbaarheid van die voer- en draaiasse. Gebruik ’n wyseraanwyserskyf om die werklike bewegingsafstand teenoor die gestelde waarde te meet. Indien die inkoderterugvoering nie ooreenstem met die werklike posisie nie, moet dit weer gekalibreer word.
VII. Aanbevole foutopsporingsvolgorde
Eerstens moet u bevestig dat die buis behoorlik ingedruk is en dat die klemspanning voldoende is—hierdie is die eenvoudigste en maklikste stap om te ignoreer.
Tweedens moet u toets of die slytasie op die werkoppervlak van die klemdies gelykmatig aan albei kante is, en of daar enige tekens van eensydige slytasie in die gleuf van die buigdies is.
Probeer ’n buis met dieselfde spesifikasie maar van ’n ander partjie om die moontlikheid van ongelyke materiaaldikte uit te sluit.
Indien al die bogenoemde normaal is, kontroleer dan of daar enige afwykings in die posisioneringsakkuraatheid van die voerskag en die rotêre skag is.
’n Detail wat maklik oorgesien word
Indien assimetrie slegs by ’n spesifieke buighoek voorkom, terwyl ander hoeke normaal is, lê die probleem dikwels by die vorminstallasie of -posisionering wat met daardie buiging ooreenstem. Indien alle buigings assimetries is, kan dit dui op ’n probleem met die algehele links-reg balans van die masjien, soos ongelyke vasdraai-krag van die ankerbouts aan albei kante, of ’n masjienbasis wat nie vlak is nie.
Wanneer u met assimetrieproebleme te doen het, het u opgemerk of dit slegs by ’n spesifieke hoek voorkom of of dit by al die buigings assimetries is? Hierdie eienskap kan help om die foute-opsporingstreefgebied te vernou. U is welkom om hieroor te bespreek.

