





Tại sao lượng khí hỗ trợ cắt laser lại quá cao?
Lượng khí hỗ trợ mà máy cắt laser tiêu thụ có ảnh hưởng rất lớn đến quá trình sản xuất, bởi vì khí này giúp nâng cao chất lượng cắt, thổi sạch kim loại nóng chảy và bảo vệ vùng cắt. Tuy nhiên, khi tiêu hao quá nhiều khí, chi phí vận hành tăng nhanh. Hóa đơn tiền khí thường cao hơn mức cần thiết khi các thông số cài đặt máy, chế độ bảo trì hoặc giá trị quy trình chưa được hiệu chỉnh phù hợp. Trong bài viết này, tôi trình bày những nguyên nhân chính gây ra việc tiêu thụ khí quá mức và đề xuất các giải pháp thực tiễn nhằm giảm lãng phí, đồng thời duy trì độ ổn định trong quá trình cắt và đảm bảo hiệu suất đầu ra trong điều kiện nhà máy thực tế.
Những điều cơ bản về việc sử dụng khí hỗ trợ
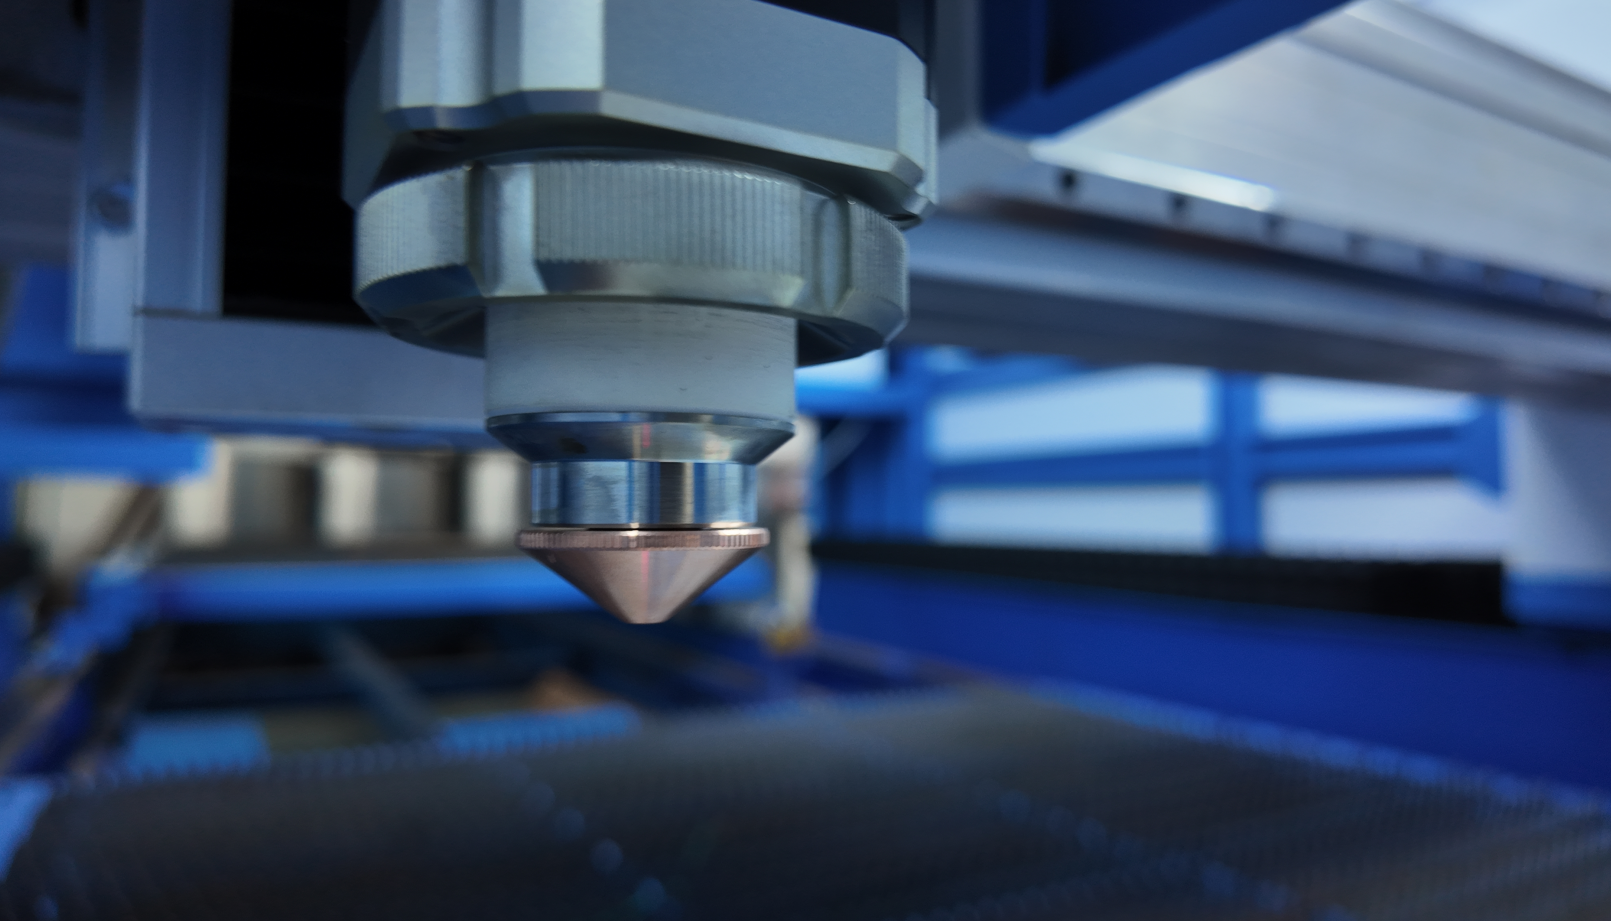
Chức năng của khí hỗ trợ
Khí hỗ trợ, dù là oxy, nitơ hay không khí thông thường, thổi phần kim loại nóng chảy ra xa, cung cấp nhiên liệu cho ngọn lửa trong cắt bằng oxy và làm sạch mép cắt. Loại khí sử dụng cùng áp suất thiết lập ảnh hưởng cả đến chất lượng cắt lẫn tốc độ tiêu hao khí.
Mối liên hệ giữa áp suất và mức tiêu thụ
Áp suất cao hơn thực sự giúp ích khi cắt vật liệu dày, nhưng đồng thời cũng làm tiêu tốn nhiều khí hơn đáng kể. Rất nhiều người dùng vận hành ở áp suất cao hơn mức cần thiết mà không nhận ra, dẫn đến lãng phí khí.
Ảnh hưởng do thay đổi loại khí
Mỗi loại khí tiêu hao theo cách riêng. Ví dụ, cắt bằng nitơ đòi hỏi áp suất cao hơn nhiều so với cắt bằng oxy, đặc biệt khi cắt thép không gỉ và nhôm.
Nguyên nhân chính gây tiêu thụ khí hỗ trợ quá mức
Thông số cắt không phù hợp
Nguyên nhân phổ biến nhất là các thông số thiết lập sai. Khe hở vòi phun quá lớn, vị trí lấy nét không đúng hoặc áp suất đặt quá cao đều có thể làm tăng mức tiêu thụ khí.
Vòi phun bị mòn hoặc có kích thước không phù hợp
Một vòi phun bị mòn hoặc quá lớn sẽ để khí thoát ra và khiến việc kiểm soát dòng chảy trở nên khó khăn, do đó tiêu thụ nhiều khí hơn mà không cải thiện được chất lượng cắt.
Bảo trì máy bị trượt
Rò rỉ ở đường ống dẫn khí, các khớp nối lỏng lẻo hoặc gioăng bị hỏng có thể làm thất thoát khí liên tục, ngay cả khi máy đang ở trạng thái nghỉ.
Chiến lược cắt không hiệu quả
Thiết lập thông số quá thận trọng hoặc không cân bằng giữa tốc độ cắt và công suất thường dẫn đến việc tiêu tốn khí ở những nơi không cần thiết.
Các cách giảm mức tiêu thụ khí
Hiệu chỉnh áp suất khí
Tôi luôn khuyên người vận hành thiết lập áp suất phù hợp với loại vật liệu và độ dày của nó, thay vì mặc định ở mức tối đa. Chỉ cần điều chỉnh nhỏ cũng có thể giảm đáng kể chi phí khí.
Chọn kích thước vòi phun phù hợp
Một vòi phun có đường kính lỗ đúng sẽ duy trì dòng khí ổn định và hạn chế lãng phí. Việc kiểm tra thường xuyên các vòi phun bị mòn và thay thế kịp thời là bắt buộc.
Điều chỉnh các thông số cắt
Khi công suất tia laser, tốc độ cắt và khí hỗ trợ phối hợp với nhau, vật liệu được loại bỏ hiệu quả nhất với lượng khí tối thiểu có thể.
Kiểm tra rò rỉ theo lịch trình
Kiểm tra toàn bộ đường ống khí, khớp nối và van để phát hiện rò rỉ. Ngay cả một vết rò nhỏ cũng có thể tích tụ thành tổn thất lớn trong vài tuần.
Sử dụng công nghệ cắt hiệu suất cao
Các hệ thống laser mới hơn có điều khiển khí thông minh hoặc chế độ cắt thích ứng có thể tự động điều chỉnh lượng khí tiêu thụ khi điều kiện cắt thay đổi theo thời gian thực.
Những thói quen duy trì hiệu quả tiêu thụ khí về lâu dài
Thiết lập các thông số vận hành tiêu chuẩn
Xây dựng bảng thông số cho từng loại vật liệu giúp người vận hành tránh sử dụng quá nhiều khí hơn mức cần thiết.
Đào tạo kỹ lưỡng cho người vận hành
Những người vận hành am hiểu nghề nghiệp nhận ra rằng ngay cả những thay đổi nhỏ về áp suất và tốc độ cũng ảnh hưởng đến chi phí khí.
Tuân thủ lịch bảo trì
Bảo trì định kỳ giúp hệ thống dòng khí vận hành ổn định và phát hiện sớm các rò rỉ cũng như tổn thất khí tiềm ẩn.
Các câu hỏi thường gặp
Nguyên nhân nào gây ra tình trạng tiêu thụ khí hỗ trợ cắt laser tăng đột ngột?
Sự gia tăng đột ngột thường do rò rỉ khí, vòi phun bị hư hỏng hoặc thay đổi sai thông số trong chương trình cắt.
Việc giảm áp suất khí có ảnh hưởng đến chất lượng cắt không?
Có thể ảnh hưởng, nhưng chỉ khi áp suất giảm quá mức. Giải pháp là tìm ra sự cân bằng phù hợp giữa áp suất và hiệu suất cắt đối với từng loại vật liệu.
Loại khí nào tiết kiệm chi phí hơn cho việc cắt laser?
Không khí là lựa chọn rẻ nhất cho vật liệu mỏng, trong khi oxy và nitơ được sử dụng khi yêu cầu chất lượng cao hơn hoặc cắt vật liệu dày hơn.
Kết luận
Kiểm soát mức tiêu thụ khí hỗ trợ là yếu tố then chốt nhằm giảm chi phí vận hành và nâng cao hiệu quả tổng thể. Điều chỉnh áp suất một cách chính xác, bảo dưỡng thiết bị thường xuyên, lựa chọn vòi phun phù hợp và đào tạo kỹ lưỡng cho người vận hành sẽ giúp cắt giảm đáng kể lượng khí bị lãng phí mà không làm giảm chất lượng cắt.
Nếu bạn cần thêm hướng dẫn kỹ thuật hoặc hỗ trợ điều chỉnh hệ thống cắt laser của mình, đừng ngần ngại liên hệ với đội ngũ JUGAO. Chúng tôi luôn sẵn sàng giúp bạn nâng cao hiệu suất và giảm chi phí sản xuất.

