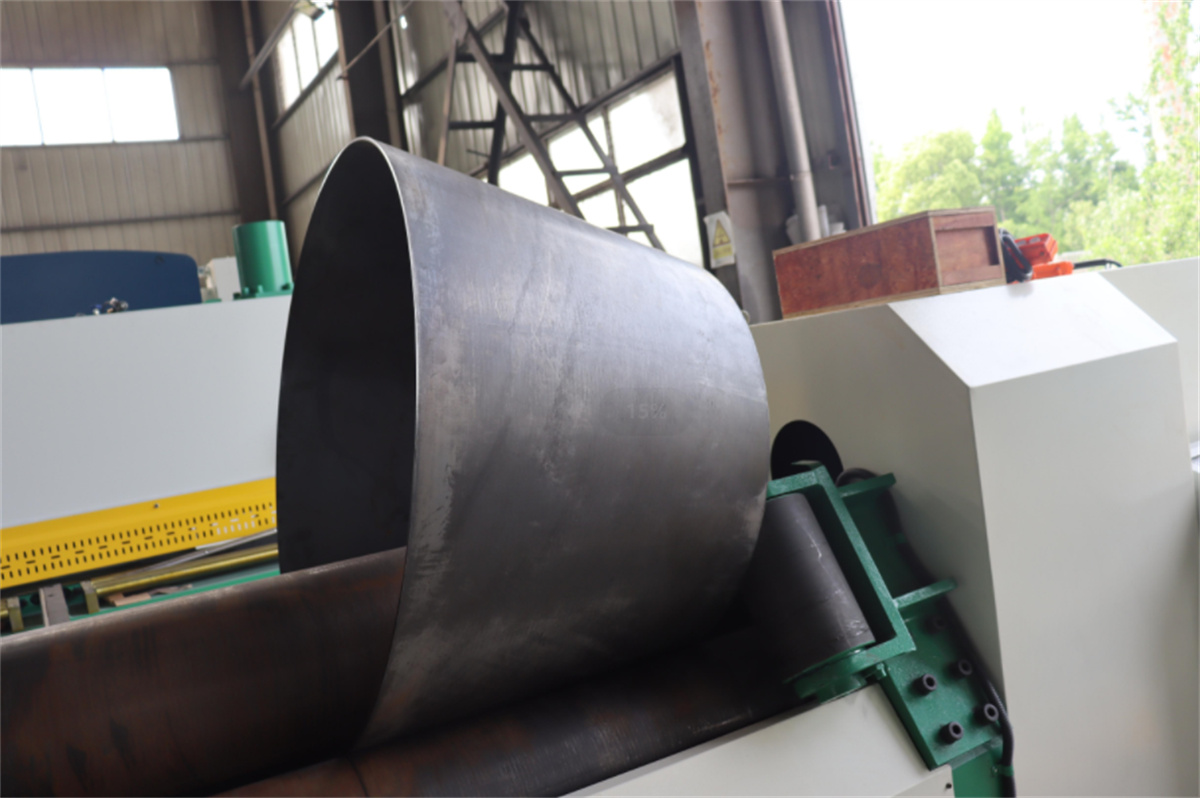
Thành phần cấu trúc của máy uốn tấm CNC ba trục là gì và cách uốn hình nón như thế nào?
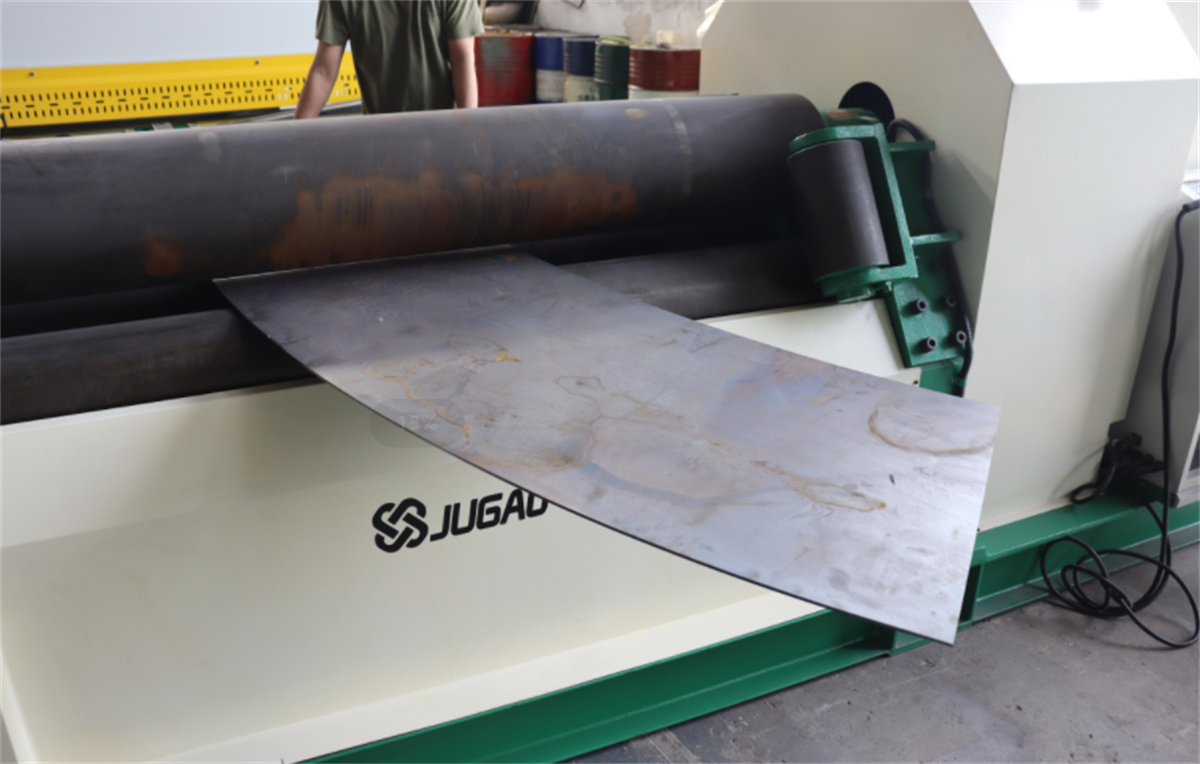
Máy uốn tấm ba trục là một loại máy công cụ định hình thực hiện uốn điểm liên tục đối với các tấm. Máy có thể uốn các tấm kim loại thành các chi tiết hình tròn, hình cung và hình côn trong một phạm vi nhất định.
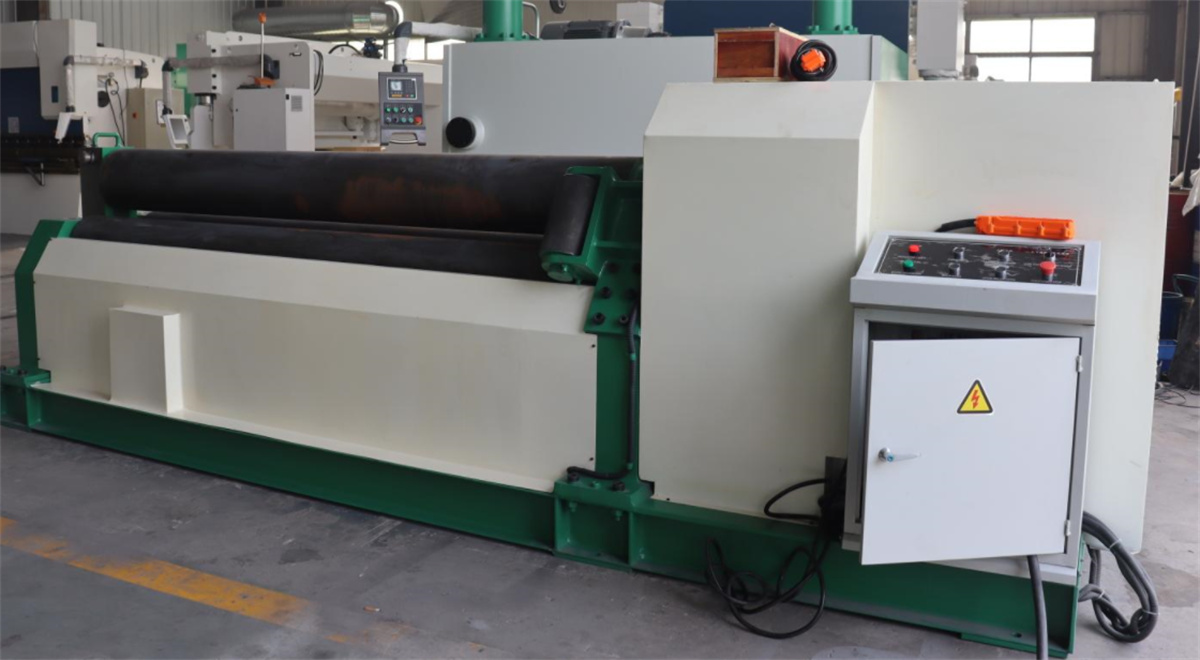
Sáu thành phần cấu trúc chính của máy uốn tấm ba trục:
(1) Con lăn trên và dưới: Đây là các bộ phận quan trọng của máy uốn tấm, được làm từ thép carbon chất lượng cao đã qua rèn.
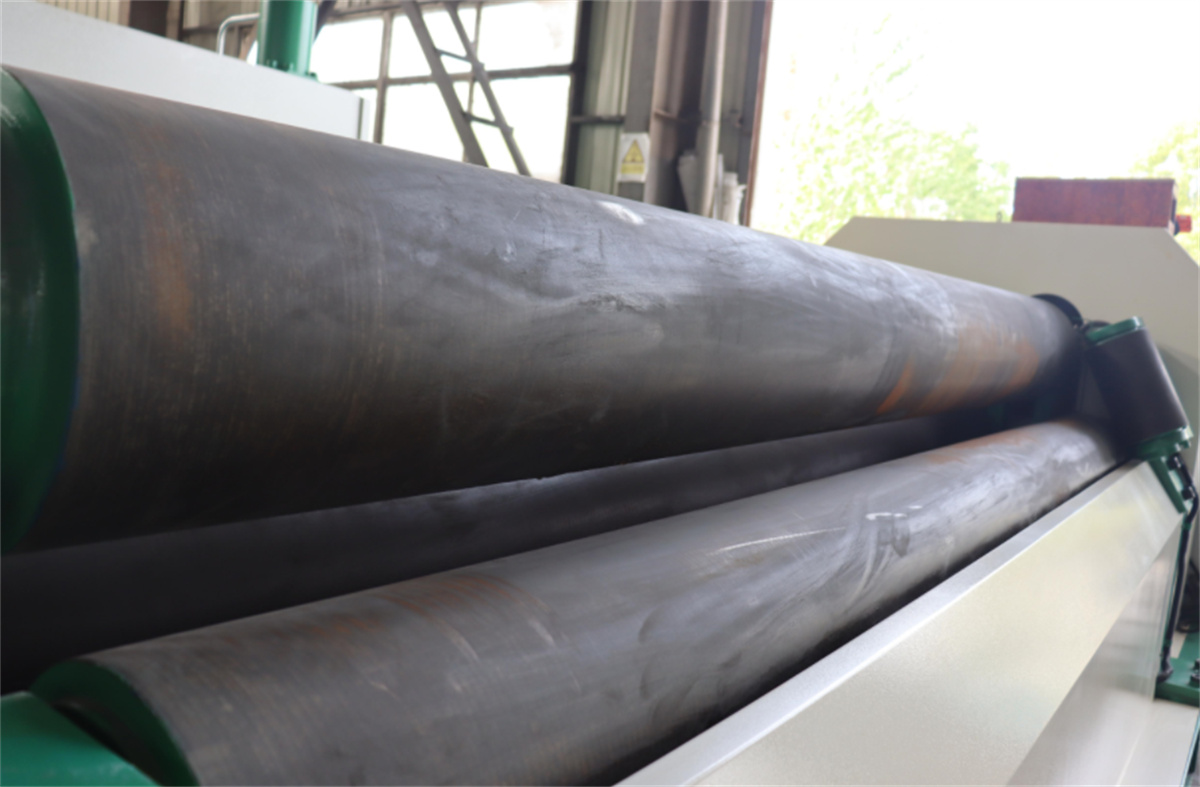
(2) Khung máy: Có một khung bên trái và một khung bên phải; ổ bi của con lăn dưới được lắp trên khung. Bên trong khung có một bu-lông hình vuông, đầu trên của bu-lông được nối bản lề với các giá đỡ ổ bi ở hai đầu con lăn trên.
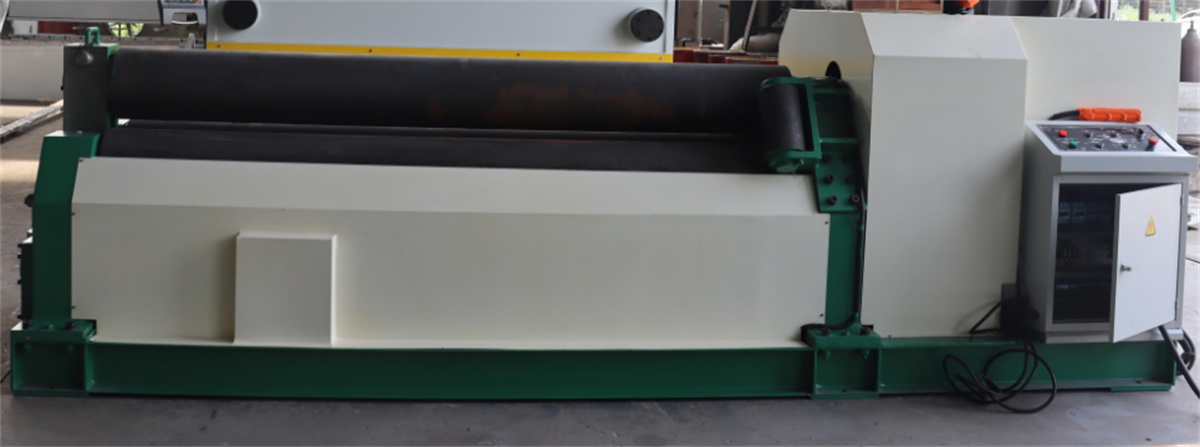
(3) Bộ giảm tốc: Bộ giảm tốc loại mặt răng cứng ZSY280 được lắp trên bệ thép hình chữ U cùng với miếng đệm.
(4) Phần điện: Toàn bộ được lắp trong một tủ điều khiển để thuận tiện cho thao tác.
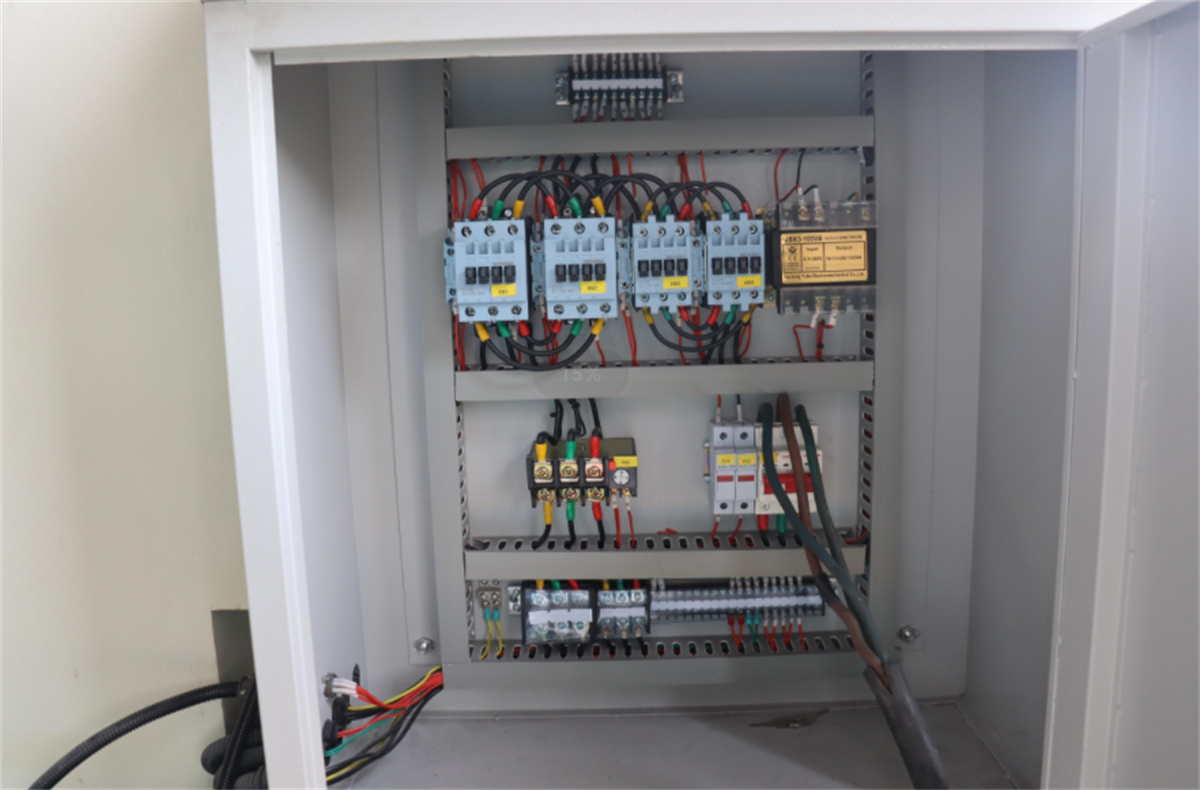
(5) Thiết bị dỡ tải: Được lắp ở bên cạnh bộ giảm tốc nhằm cân bằng con lăn trên khi dỡ tải; việc dỡ tải và phục hồi được thực hiện bởi xi-lanh thủy lực.
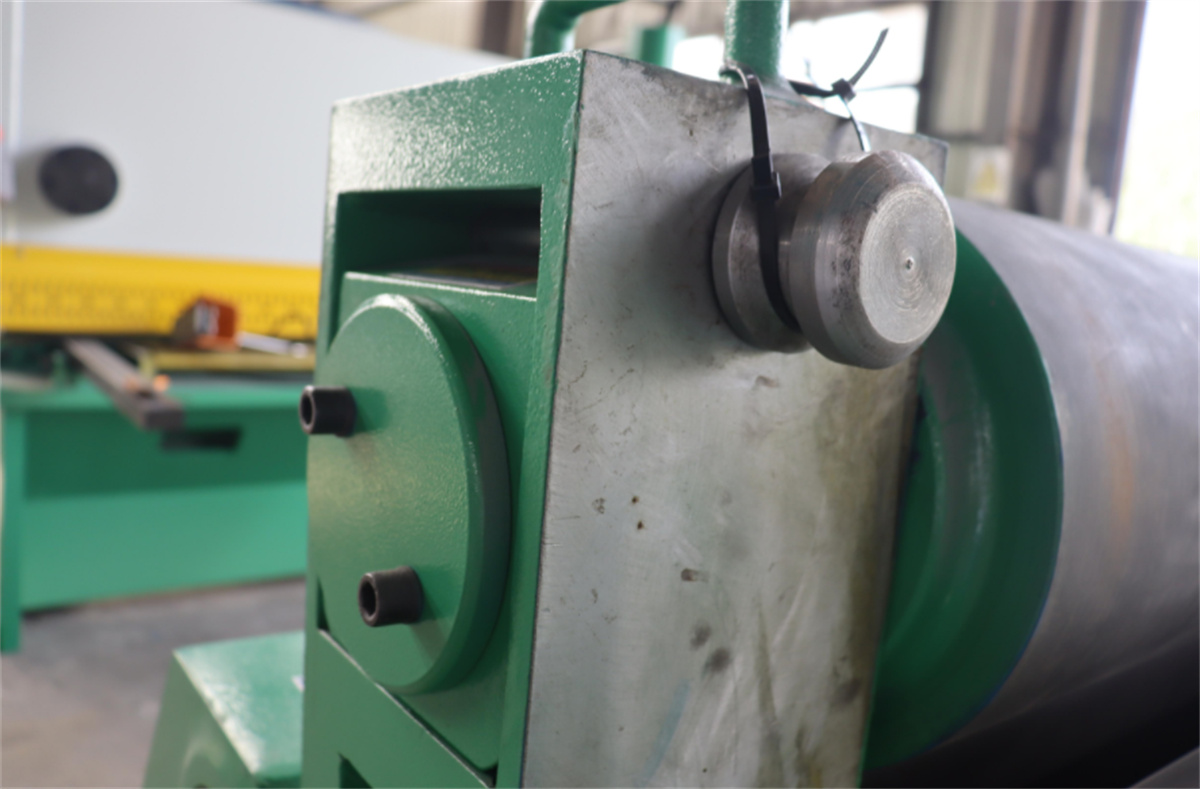
(6) Bệ máy: Được chế tạo từ thép hàn và tấm thép. Các bộ phận như khung máy, bộ giảm tốc, động cơ,… được lắp trên bệ này để tạo thành một khối thống nhất.
Cách sử dụng máy uốn tấm CNC ba trục để gia công các chi tiết hình nón?
1. Nói chung, máy cán tấm có thể cán các hình nón có độ côn nhỏ (30 độ). Điểm mấu chốt khi cán hình nón là tốc độ tuyến tính ở đầu lớn và đầu nhỏ về cơ bản phải bằng nhau. Vì tốc độ tuyến tính của con lăn trên là không đổi, nên cần điều khiển tốc độ tuyến tính ở đầu lớn. Việc này còn dễ dàng hơn nếu máy được trang bị bộ thiết lập hình nón.
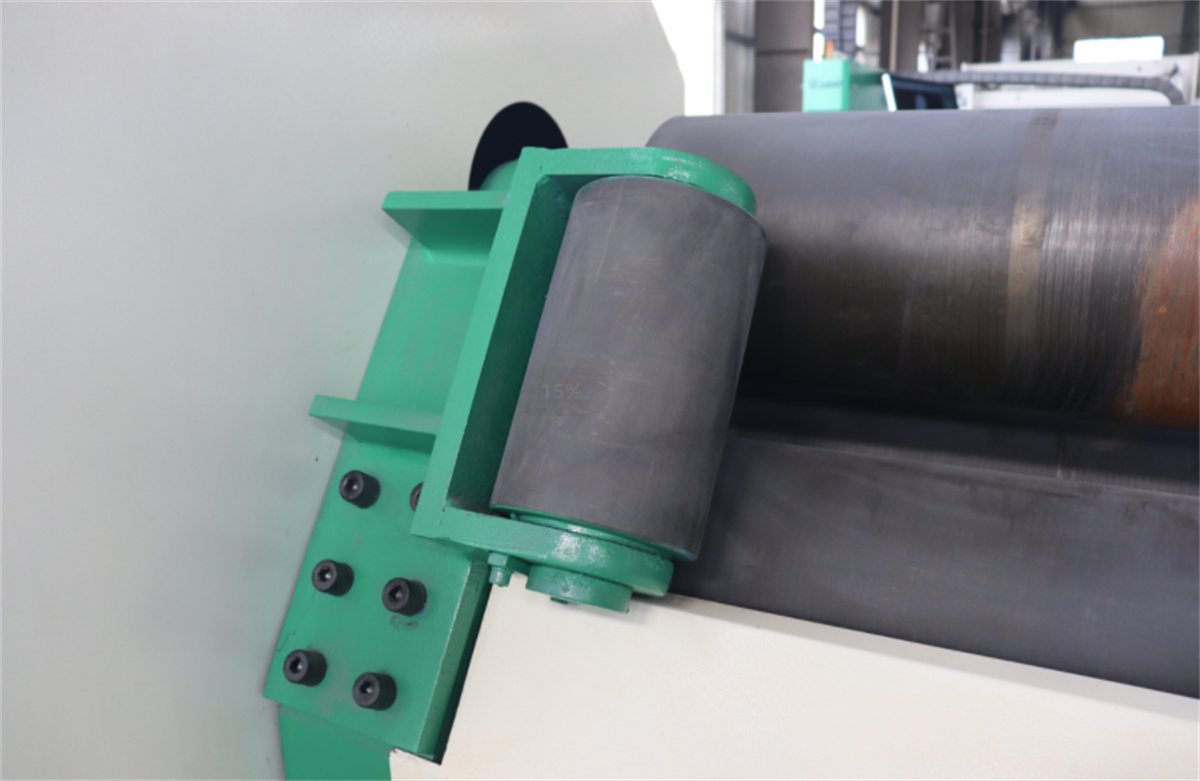
2. Nâng một đầu ống lên trên máy cán tấm, đặt mặt côn nhỏ ở đầu thấp, đồng thời dịch chuyển liên tục đầu lớn trong quá trình cán và tăng dần tốc độ ở đầu lớn. Thêm một thiết bị côn bên vào một đoạn của con lăn. Hai hình nón được lắp đặt hai bên con lăn dưới của máy cán tấm. Khi cán, đầu nhỏ được ép sát vào hình nón, nhờ đó mép của đầu nhỏ sẽ di chuyển vào trong theo hướng của hình nón.
Con lăn có độ dốc nhất định, và lực ngang rất lớn trong quá trình lăn. Cần lắp thêm bánh răng giảm tốc theo phương ngang, và bánh răng này cần được tôi cứng. Nếu đường kính nhỏ, tấm mỏng và con lăn dài, ba con lăn có thể được chế tạo dạng côn, nhưng phải tính toán chính xác cung tròn yêu cầu.
3. Điều chỉnh trục đồng bộ bằng thiết bị hình nón. Trước khi máy uốn tấm làm tròn vật liệu, mép thẳng của hình trụ phải được loại bỏ trước. Chiều dài mép thẳng này thay đổi tùy theo mẫu và loại máy uốn tấm. Giá trị cụ thể có thể xác định bằng cách tham khảo sổ tay hướng dẫn thiết bị.