





Những điểm chính trong bảo trì và chăm sóc máy cắt
Trong sản xuất công nghiệp, việc bảo trì thiết bị cơ khí rất quan trọng để kéo dài tuổi thọ sử dụng, đảm bảo sản xuất ổn định và ngăn ngừa các sự cố an toàn. Độ bền của thiết bị không chỉ phụ thuộc vào kỹ thuật vận hành đúng của người điều khiển mà còn—quan trọng hơn—vào việc bảo trì định kỳ và cẩn thận. Là một thiết bị cốt lõi trong gia công tấm kim loại, máy cắt chịu tải trọng vận hành lớn, cắt kim loại ở tốc độ cao và mài mòn nhanh. Việc bỏ qua chăm sóc hàng ngày dễ dẫn đến các vấn đề như mài mòn lưỡi cắt, sự cố hệ thống thủy lực và kẹt cơ khí; những vấn đề này làm giảm độ chính xác gia công, tăng chi phí sửa chữa và thậm chí có thể gây ra tai nạn an toàn. Dựa trên các tiêu chuẩn vận hành, bảo trì máy cắt bao gồm ba lĩnh vực chính: vệ sinh và bôi trơn hàng ngày, quản lý tình trạng vận hành và xử lý sự cố. Các điểm bảo trì cụ thể được trình bày dưới đây.
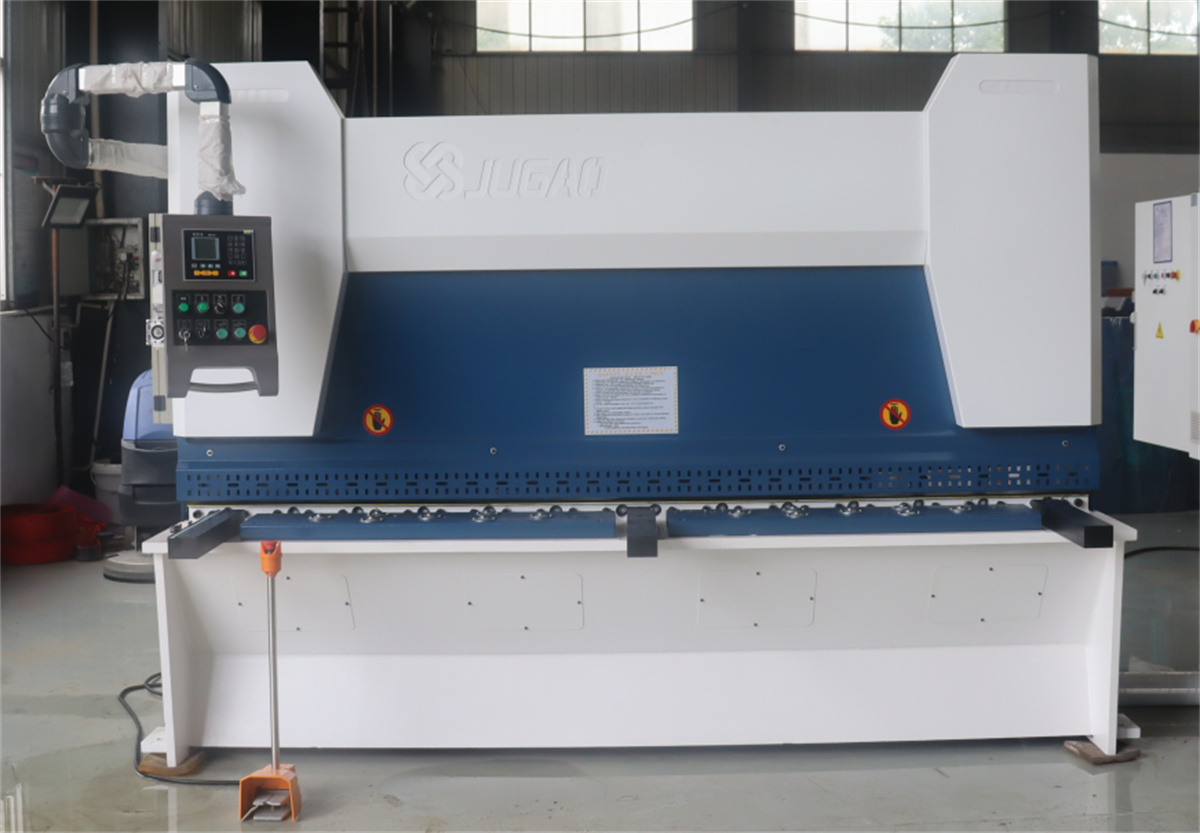
Đầu tiên là làm sạch và bôi trơn cơ bản, đây là khía cạnh nền tảng và quan trọng nhất trong bảo trì máy cắt. Việc cắt thép kéo dài sinh ra lượng lớn vụn kim loại và bụi; nếu mảnh vụn tích tụ trên bàn làm việc, thanh dẫn hướng hoặc trong các khe truyền động, sẽ làm tăng tốc độ mài mòn linh kiện và gây ăn mòn thân máy. Sau mỗi ca làm việc, công nhân vận hành phải nhanh chóng dọn sạch vụn kim loại khỏi bàn làm việc, lưỡi cắt và khu vực bể dầu, đồng thời lau sạch vết dầu mỡ bằng khăn không xơ để ngăn các tạp chất còn sót lại ăn mòn cấu trúc máy. Đồng thời, việc bôi trơn định kỳ phải được thực hiện nghiêm ngặt. Dầu bôi trơn cần được bơm đầy đủ trước khi khởi động máy, với kiểm soát chất lượng nghiêm ngặt: chỉ được dùng loại dầu bôi trơn tương thích với mẫu thiết bị cụ thể; cấm sử dụng các loại dầu có cặn lắng, đục hoặc dấu hiệu suy biến nhằm tránh tắc đường dẫn dầu hoặc kẹt bộ truyền động. Các ổ bi — là linh kiện truyền động cốt lõi chịu tải trọng vận hành của máy — có nguy cơ mài mòn cao nhất. Chúng đòi hỏi phải xả dầu cũ định kỳ, làm sạch đường dẫn dầu và thay thế bằng dầu bôi trơn mới. Tình trạng mài mòn của ổ bi cần được kiểm tra hàng tháng; bất kỳ dấu hiệu nào như kẹt, tiếng ồn bất thường hoặc lỏng lẻo đều yêu cầu tháo rời và thay thế ngay lập tức nhằm ngăn sự cố ngừng hoạt động do hỏng hóc bộ truyền động.
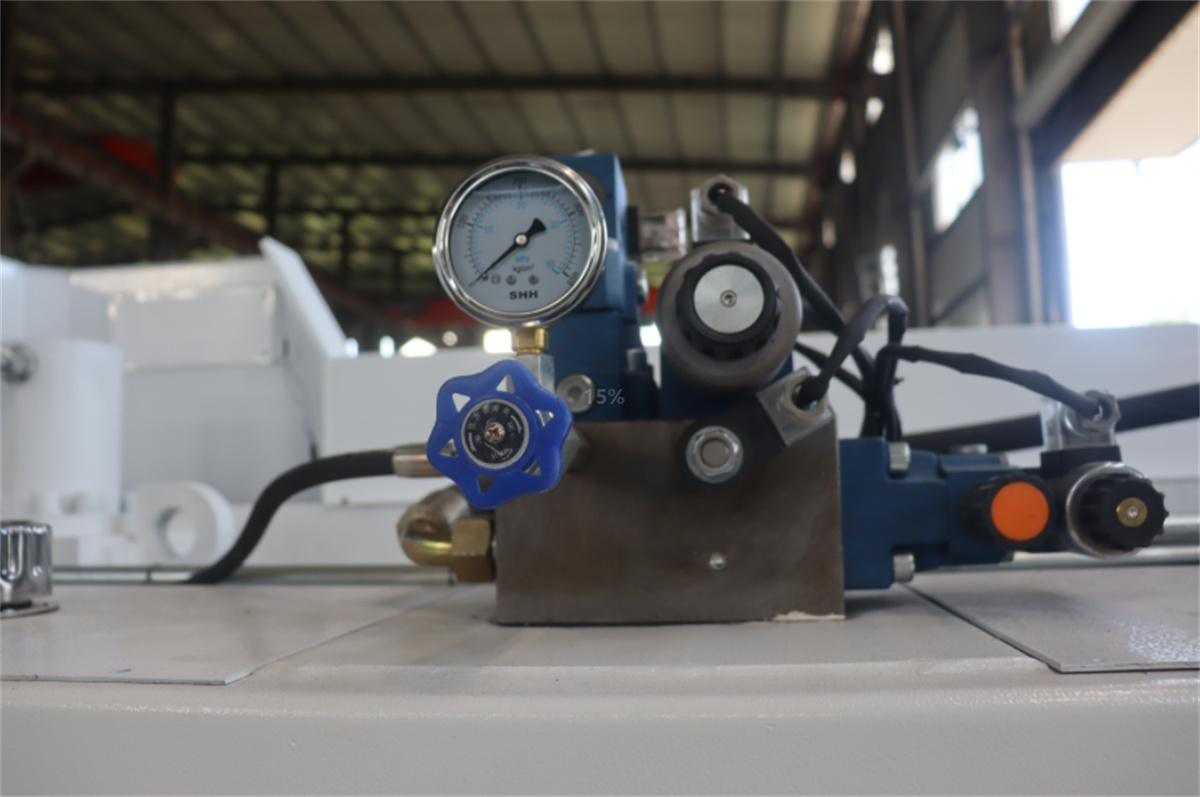
Thứ hai là duy trì các điều kiện vận hành trong suốt toàn bộ quá trình làm việc, bao gồm kiểm soát nghiêm ngặt các thông số cắt để đảm bảo chúng phù hợp với khả năng tải vận hành của thiết bị. Máy cắt hoạt động với ngưỡng cắt cố định; việc cắt các tấm dày hoặc các tấm hợp kim cứng gây quá tải cho máy là tuyệt đối cấm kỵ. Người vận hành cần tuân theo phương pháp thử cắt từ mỏng đến dày để từng bước xác định khả năng cắt tối đa của thiết bị và tránh tình trạng ép tải cưỡng bức. Cần đặc biệt chú ý đến mối quan hệ giữa độ dày tấm và khe hở lưỡi dao: khe hở phải giảm khi cắt tấm mỏng và tăng thích hợp khi cắt tấm dày. Việc thiết lập khe hở không đúng có thể gây ra ba-vơ và biến dạng ở mép cắt, làm tăng tốc độ mài mòn lưỡi dao và gây hư hại cơ cấu truyền động thủy lực. Trong quá trình vận hành, đồng hồ đo áp suất phải được giám sát liên tục theo thời gian thực. Đối với việc cắt tiêu chuẩn tấm thép dày 12 mm, áp suất thủy lực phải giữ dưới mức 20 MPa; việc vượt quá giới hạn này cho thấy hệ thống đang quá tải hoặc chịu tải bất thường, yêu cầu tắt máy ngay lập tức để kiểm tra. Vận hành kéo dài ở áp suất cao sẽ làm tăng tốc độ mài mòn bơm thủy lực và có thể dẫn đến rò rỉ dầu hoặc biến dạng xi-lanh.
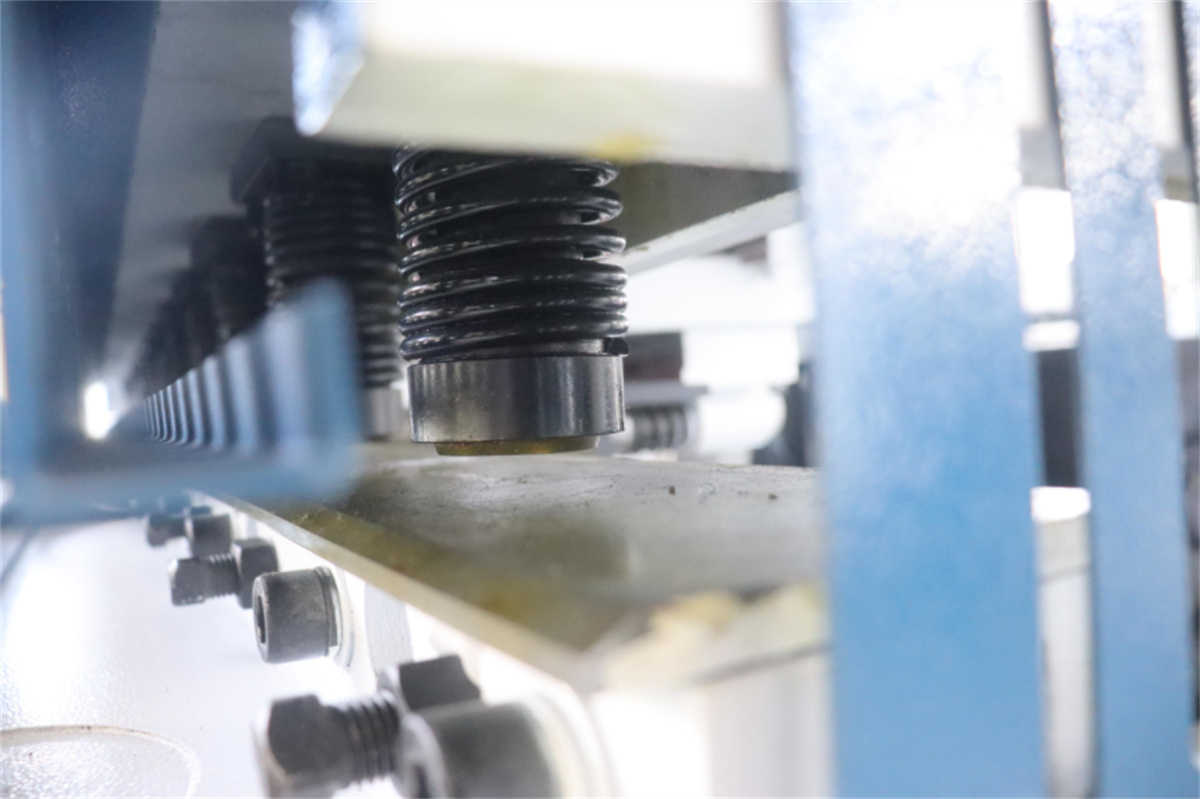
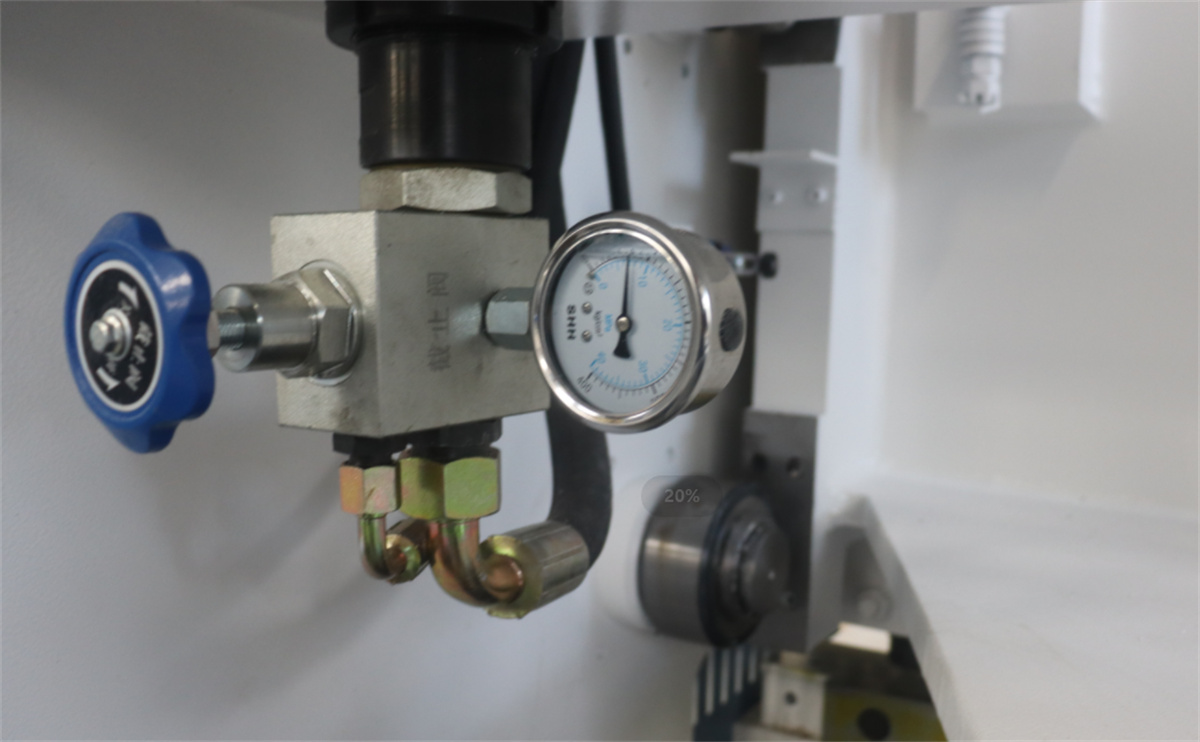
Cuối cùng, việc xử lý sự cố vận hành và bảo trì hệ thống thủy lực là rất quan trọng nhằm ngăn ngừa các hỏng hóc tiềm ẩn. Trong điều kiện bình thường, máy hoạt động trơn tru mà không phát ra tiếng ồn bất thường; tuy nhiên, nếu xuất hiện các vấn đề như tiếng va đập kim loại, tiếng kêu rít, hoặc rung động quá mức, người vận hành phải lập tức ngắt nguồn điện và dừng máy. Tuyệt đối cấm vận hành máy khi đang gặp sự cố. Người vận hành cần kiểm tra hệ thống các vấn đề như lưỡi cắt bị lỏng, thiếu mỡ bôi trơn cho bạc đạn, thanh dẫn hướng lệch vị trí hoặc các bộ phận bị rơi ra, và chỉ được tiếp tục làm việc sau khi sự cố đã được khắc phục. Ngoài ra, việc kiểm soát nhiệt độ dầu thủy lực là yếu tố then chốt; nhiệt độ cao quá mức sẽ làm dầu nhanh chóng xuống cấp và làm già hóa các phớt làm kín, dẫn đến rò rỉ. Nhiệt độ dầu phải luôn duy trì dưới 60°C. Nhiệt độ môi trường cao vào mùa hè hoặc thời gian vận hành liên tục kéo dài dễ gây hiện tượng quá nhiệt; nếu vượt ngưỡng cho phép, máy phải được dừng lại để làm mát tự nhiên. Việc làm mát nhanh bằng nước là tuyệt đối cấm nhằm tránh hư hại do sốc nhiệt đối với các bộ phận thủy lực.
Không có khía cạnh nào trong việc bảo trì máy cắt là không quan trọng; việc làm sạch hàng ngày, bôi trơn chính xác, vận hành theo tiêu chuẩn và kiểm tra nguy cơ đều là những thực hành hỗ trợ lẫn nhau. Việc áp dụng các thực hành bảo trì cẩn trọng không chỉ đảm bảo độ chính xác gia công cho các tấm kim loại, giảm tần suất sửa chữa thiết bị và hạ thấp chi phí sản xuất, mà còn nâng cao độ an toàn trong vận hành và kéo dài tuổi thọ thiết bị, từ đó thúc đẩy quá trình sản xuất hiệu quả và ổn định trong xưởng.

