





Які перевірки проводяться на машинах для лазерного зварювання перед їх відправленням із заводу?
Існує важливий етап між завершенням виробництва лазерного зварювального верстата та його фактичним використанням на виробничій дільниці замовника: перевірка перед відправленням.
При купівлі лазерних зварювальних верстатів багато підприємств зосереджують увагу на потужності лазера, швидкості зварювання, конфігурації обладнання та ціні. Однак здатність верстата вийти на стабільне виробництво також залежить від його загальної збірки, електричної системи, лазерної системи, механізму руху та реальної зварювальної продуктивності.
Отже, що саме перевіряють перед офіційним виходом лазерного зварювального верстата з заводу?
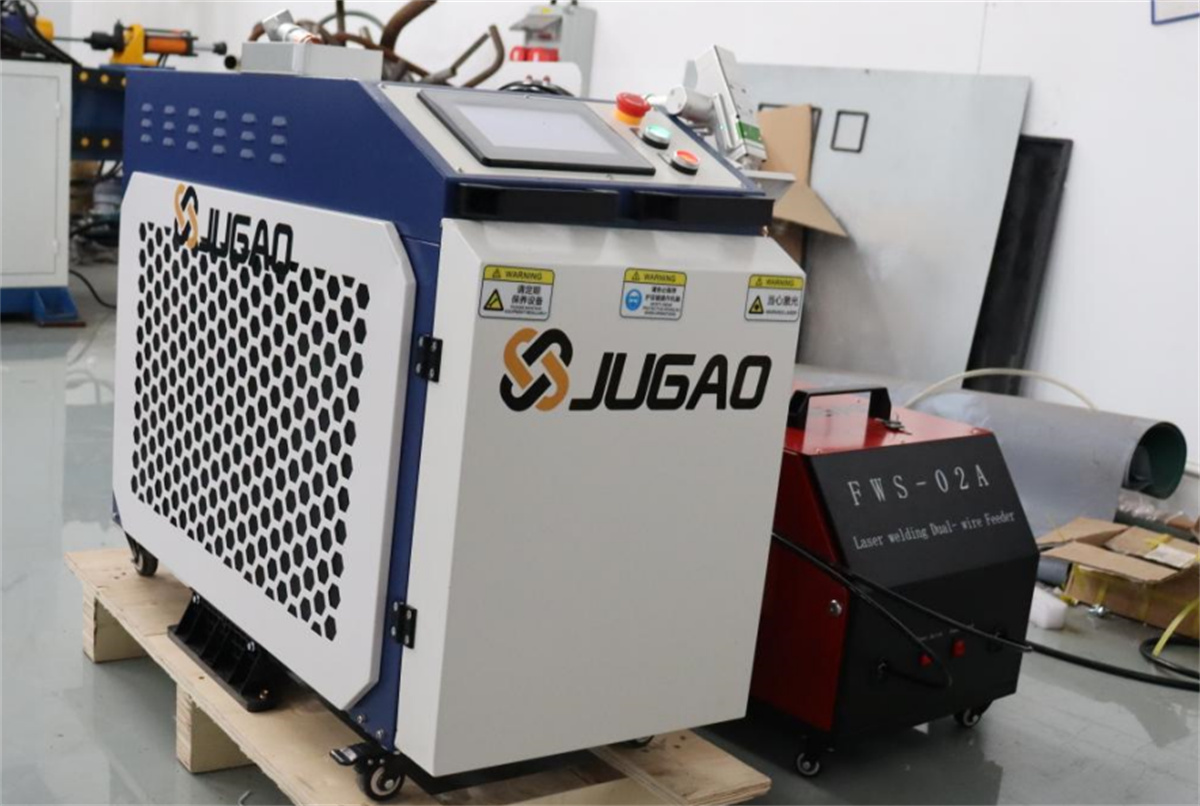
Чому передвідправна перевірка є обов’язковою для лазерних зварювальних верстатів?
Лазерне зварювальне обладнання — це не окремий, автономний пристрій.
Повноцінний лазерний зварювальний верстат зазвичай складається з лазерної системи, зварювальної голівки, системи керування, механічної конструкції, електричної системи та компонентів охолодження. Залежно від конкретної моделі, до нього також можуть входити подавачі дроту, платформи руху, системи технічного зору, роботи або автоматизовані механізми.
Тому після завершення збірки верстат має пройти серію перевірок, щоб переконатися, що всі компоненти коректно взаємодіють між собою.
Метою інспекції перед відправленням є не гарантія того, що машина ніколи не матиме проблем, а виявлення будь-яких аномалій у збиранні, керуванні, експлуатації чи зварювальній продуктивності до поставки.
Для виробників це критичний етап переходу обладнання з виробничої площі заводу на виробничу ділянку замовника.
Пункт 1: Інспекція загального збирання
Після збирання спочатку потрібно перевірити механічну структуру машини.
Це стосується насамперед зовнішньої частини машини, рами, зварювальної голівки, механізмів руху та відповідних з’єднувальних деталей.
Перевірки включають підтвердження:
Правильного монтажу конструктивних компонентів;
Надійності кріпильних елементів;
Нормальної роботи механізмів руху;
Надійного монтажу зварювальної голівки;
Відсутність помітних дефектів збирання на зовнішній стороні;
Відповідність конструкцій безпеки та захисту проектним специфікаціям.
Для лазерного зварювального обладнання платформового типу також ключовою увагою є узгодженість між платформою, механізмом руху та зварювальною голівкою.
У разі роботизованих лазерних зварювальних робочих станцій потрібен комплексний огляд робота, зварювальної системи та периферійних механізмів.
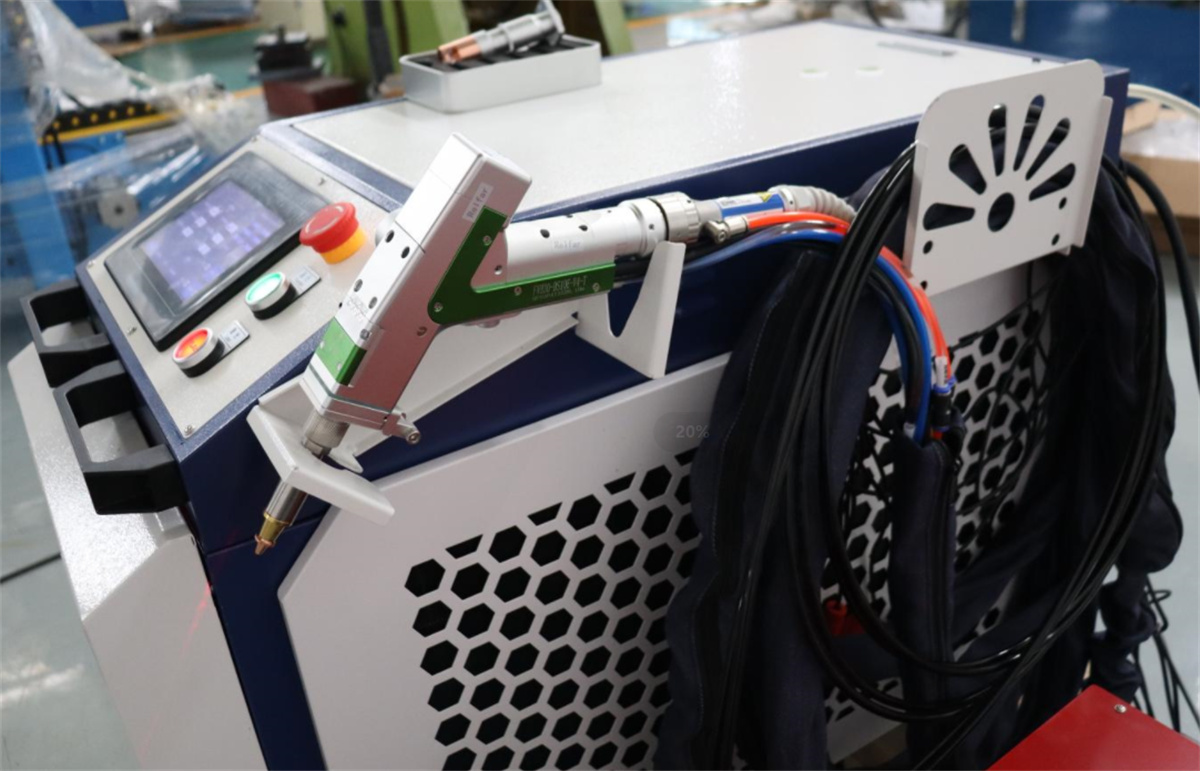
Пункт 2: Перевірка електричної системи
Лазерні зварювальні машини — це мехатронні системи; отже, електрична система є важливою частиною перевірки перед відправленням. Після ввімкнення обладнання необхідно перевірити керуючу систему, електричне підключення та інтерфейс користувача.
Наприклад:
Чи може обладнання нормально запускатися?
Чи працює інтерфейс користувача правильно?
Чи виконуються керівні команди точно?
Чи відповідають рухи різних механізмів заданим параметрам?
Крім того, необхідно перевірити функції безпеки обладнання.
Для виробничих підприємств безпека обладнання стосується не лише операторів, а й подальшого виробничого процесу.
Тому просто ввімкнути машину й побачити, що вона засвітилася, — це ще не означає завершення тестування; різні функції керування потребують додаткової перевірки.
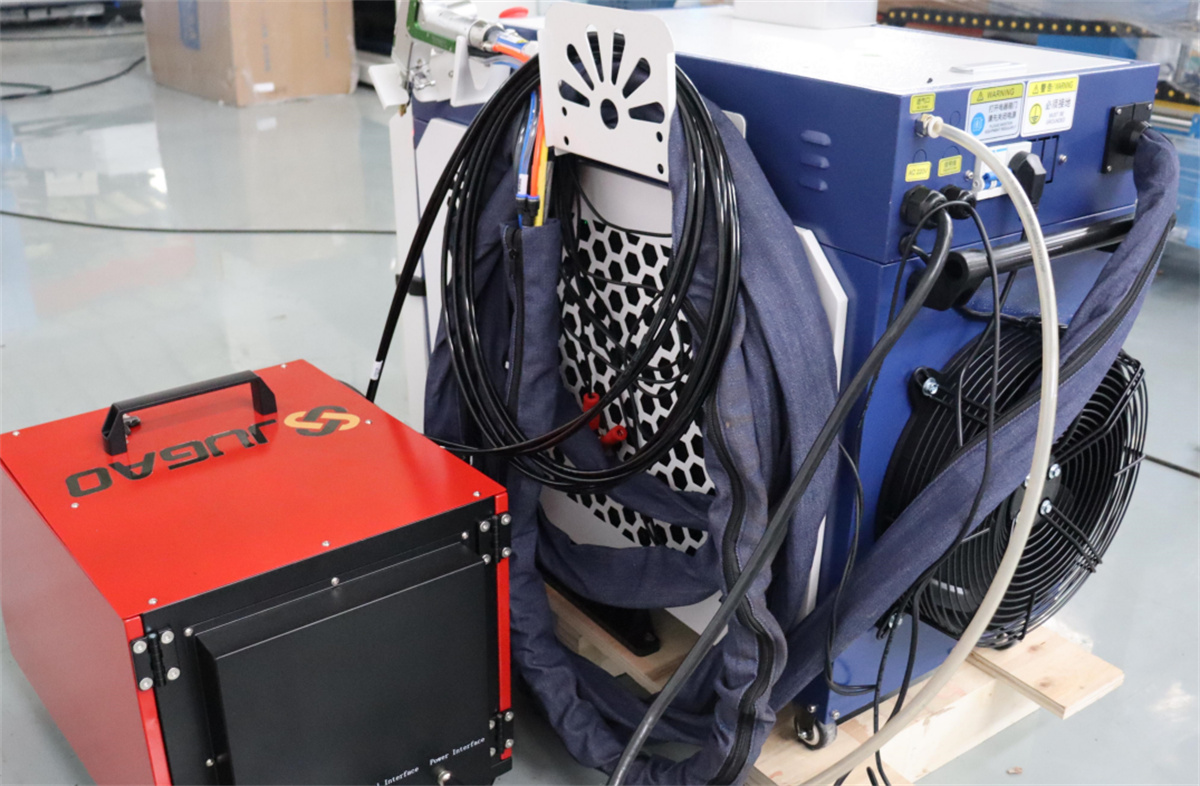
Пункт 3: Перевірка лазерної системи
Лазерна система є ключовим компонентом обладнання для лазерного зварювання.
Перед відправленням обладнання з заводу необхідно перевірити функції, пов’язані з лазером, щоб переконатися, що система працює нормально відповідно до налаштувань обладнання.
Тестування зазвичай охоплює:
Стан виходу лазера;
Функції керування лазером;
Експлуатаційні параметри лазера;
Інтеграція між лазером та головкою для зварювання;
Стан оптичного шляху та пов’язаних компонентів.
Конкретні пункти випробувань залежать від типу та конфігурації обладнання для лазерного зварювання.
Пріоритети випробувань відрізняються для лазерних зварювальників із різними рівнями потужності та конструктивними рішеннями.
Тому, аналізуючи випробування лазерних зварювальників, слід мати на увазі, що єдиний стандарт не може застосовуватися до всього лазерного обладнання.
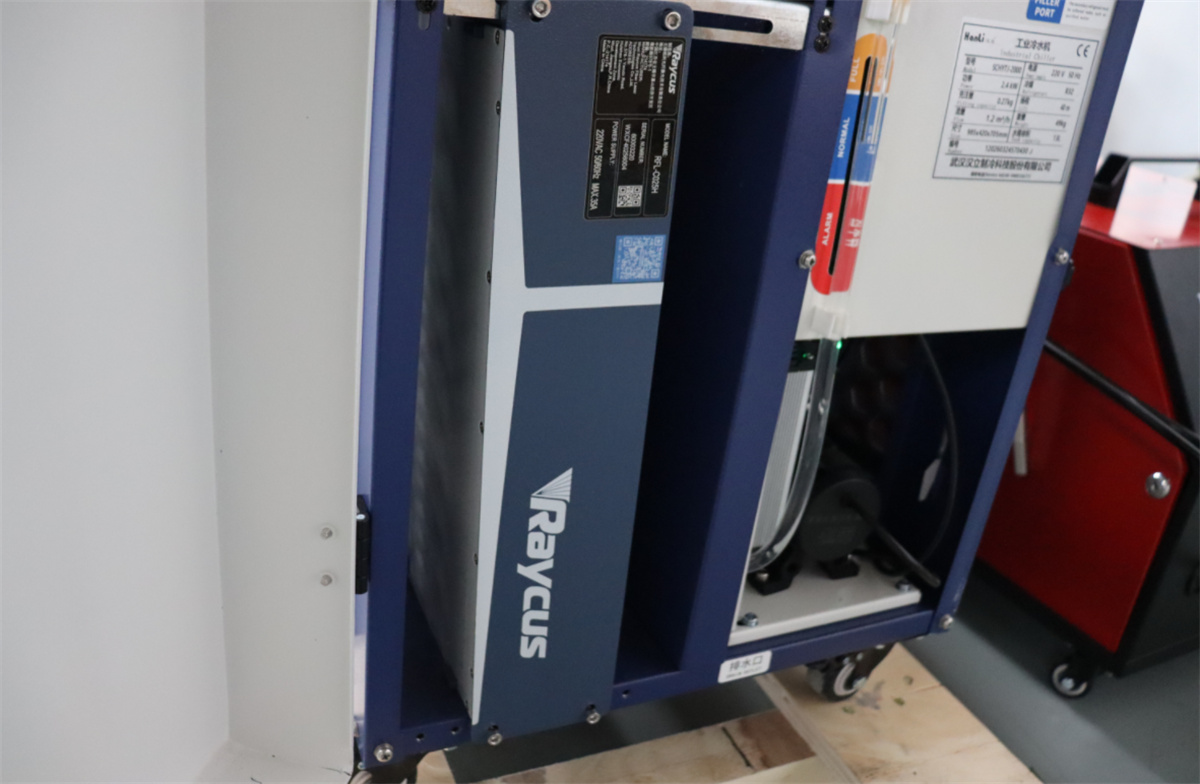
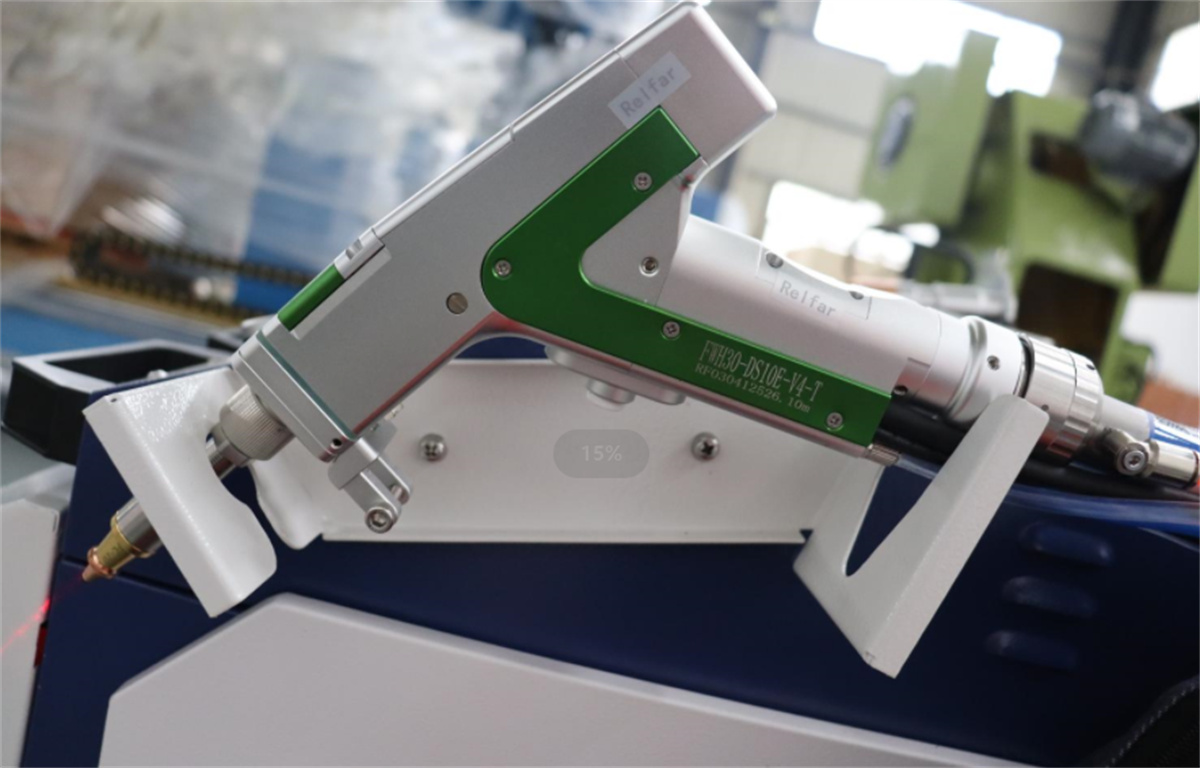
Пункт 4: Перевірка головки для зварювання та механізмів руху
Місце, де лазерне зварювання застосовується до виробу, тісно пов’язане з головкою для зварювання та механізмами руху.
Якщо головка для зварювання розташована неправильно або рух є нестабільним, якість кінцевого зварного шва може погіршитися, навіть якщо сама лазерна система працює справно.
Отже, перед відправленням необхідно перевірити стан встановлення головки для зварювання та роботу механізмів руху.
Для обладнання з платформою плавність руху є ключовим критерієм.
Для лазерного зварювального обладнання на основі гальванометрів увага зосереджується на робочому стані гальванометричної системи та продуктивності сканування.
Для роботизованих лазерних зварювальних робочих місць перевірка також має враховувати траєкторію руху робота.
Іншими словами, перевірка лазерного зварювального обладнання виходить за межі лише лазерного джерела: необхідно підтвердити узгоджену роботу лазерної системи, зварювальної голівки, механізмів руху та системи керування.
Пункт 5: Перевірка системи подачі дроту
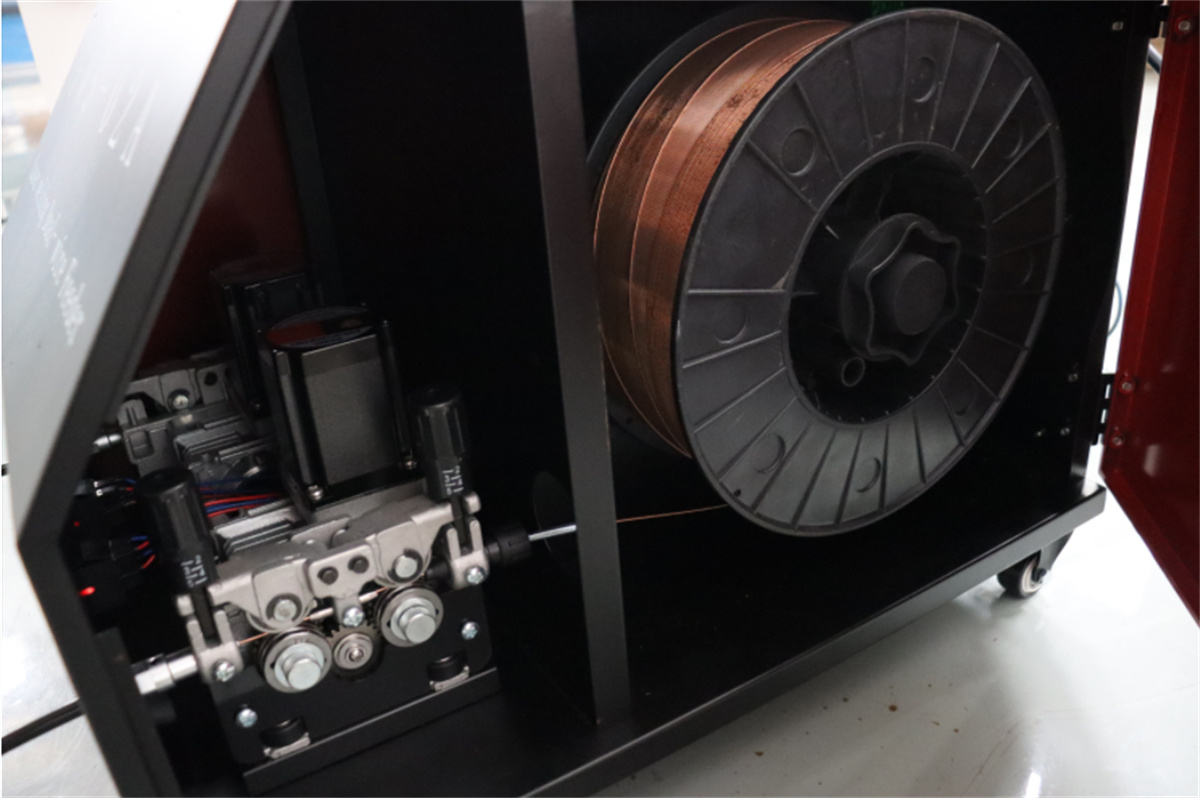
Не всі лазерні зварювальні апарати оснащені системою подачі дроту. Для обладнання з автоматичною функцією подачі дроту цю систему також потрібно перевіряти.
Наприклад, у разі ручних автоматичних лазерних зварювальних апаратів із подаванням дроту необхідно перевірити — до відправлення — правильну роботу механізму подавання дроту, плавність процесу подавання дроту та правильну синхронізацію подавання дроту із зварювальною дією.
Нестабільні швидкості подавання дроту можуть негативно впливати на процес зварювання.
Тому для лазерних зварювальників із функцією подавання дроту блок подавання дроту має бути включений у комплексне тестування системи разом із самою лазерною системою.
Пункт 6: Перевірка систем охолодження та пов’язаних допоміжних систем
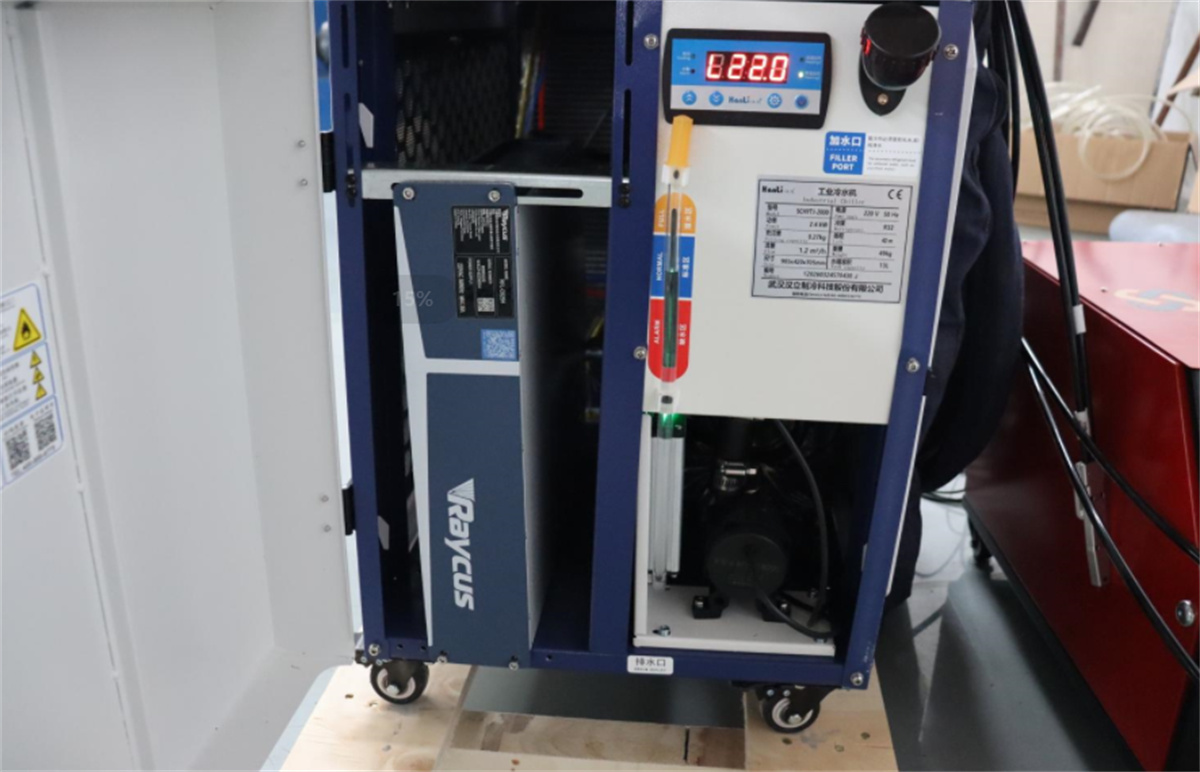
Різні лазерні зварювальні апарати мають різні конструкції, що призводить до різних вимог щодо методів охолодження та допоміжних систем.
Наприклад, лазерні зварювальні апарати з повітряним охолодженням використовують повітряне охолодження для відведення тепла, тоді як інше обладнання може використовувати спеціалізовані системи охолодження, адаптовані до їхньої конструкції.
Перед виходом обладнання з заводу його допоміжні системи мають бути перевірені на предмет правильного функціонування.
Для одиниць, оснащених системами охолодження, також необхідно контролювати робочий стан системи, з’єднання та функції сигналізації.
Хоча цей аспект не стосується безпосередньо процесу зварювання, він впливає на надійність безперервної роботи й тому є важливою частиною загального огляду системи.
Пункт 7: Огляд параметрів зварювання та функцій керування
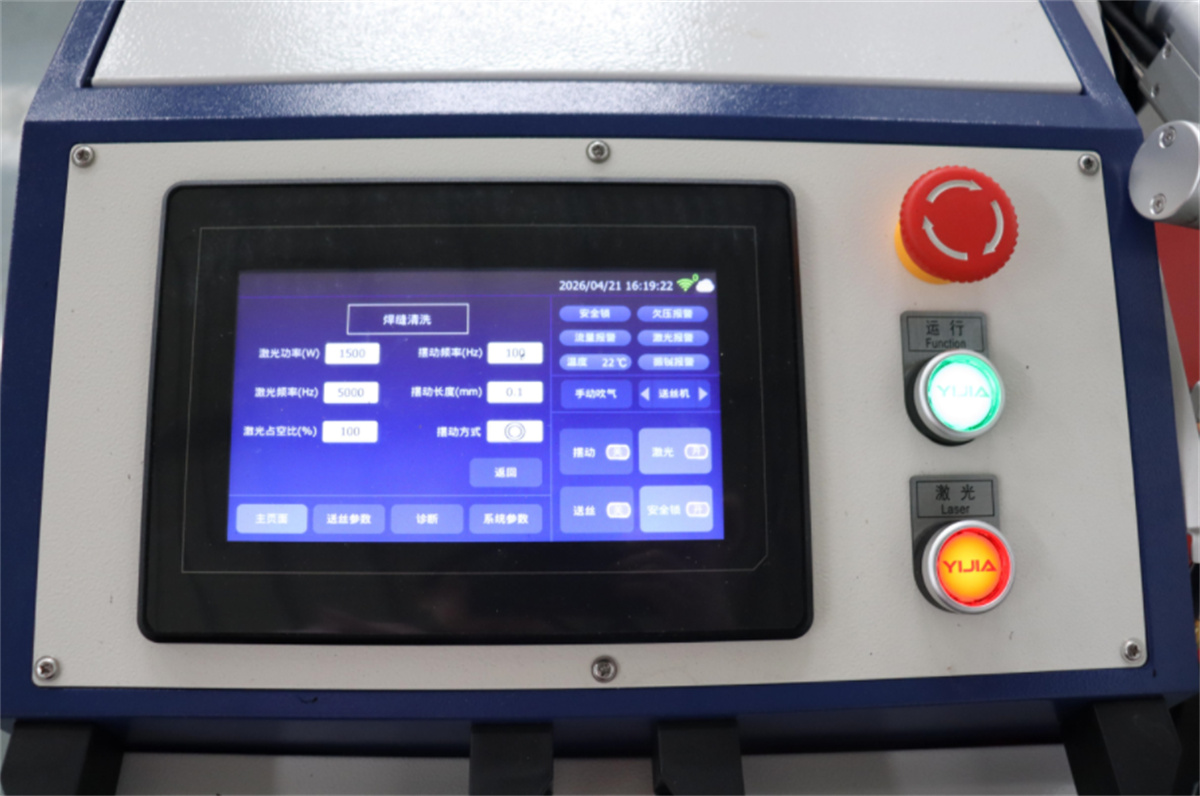
Після правильного запуску обладнання необхідно перевірити налаштування параметрів зварювання та функції керування.
Хоча методи керування відрізняються в різних лазерних зварювальних машинах, основна вимога полягає в підтвердженні наступного:
Чи виконуються задані параметри коректно.
Наприклад, чи працює обладнання відповідно до налаштувань після коригування параметрів? Чи правильно працюють команди запуску та зупинки? Чи забезпечена правильна взаємодія між різними функціями?
У реальному виробництві стабільність керування параметрами є життєво важливою.
Це пов'язано з тим, що після придбання обладнання клієнтам потрібно налаштовувати параметри залежно від конкретних виробів, матеріалів та їхньої товщини.
Якщо функції керування обладнанням недостатні, подальше налаштування й налагодження виробництва будуть ускладнені.
Пункт 8: Найважливіший етап — випробування зварювання реального виробу.
Для лазерного зварювального обладнання перевірка лише механічної, електричної та лазерної систем є недостатньою.
Випробування зварювання реального виробу є дуже цінним етапом перевірки перед відправленням.
Якщо клієнт надав зразки, виробник може провести пробне зварювання за допомогою конкретних виробів клієнта. Основні аспекти для перевірки включають:
Формування зварного шва;
Зовнішній вигляд зварного шва;
Розташування зварного шва;
Якість сплавлення матеріалів;
Наявність дефектів, таких як значне прожарювання або підрезання;
Чи відповідає ефективність зварювання очікуванням.
Звичайно, конкретні критерії перевірки мають бути визначені на основі продукту та технічних вимог замовника.
Наприклад, характеристики зварювання відрізняються для різних матеріалів — нержавіючої сталі, вуглецевої сталі та алюмінію; аналогічно, для тонких та товстих листів потрібні різні технологічні параметри.
У кінцевому підсумку, перевірку лазерних зварювальних машин слід підтверджувати за результатами їхнього застосування до реального продукту.
Пріоритети перевірки залежать від типу лазерної зварювальної машини.
На ринку представлено велику різноманітність лазерного зварювального обладнання, і відповідно відрізняються й протоколи перевірки.
Приклади:
Ручні лазерні зварювальні машини з автоматичною подачею дроту
Основні напрямки: лазерна система, зварювальна голівка, система подачі дроту, керуюча система та фактична ефективність ручного зварювання.
Лазерні апарати для спайки з повітряним охолодженням
Основні напрямки: лазерна та керуюча системи, а також система повітряного охолодження й загальний стан роботи машини.
Лазерні зварювальні верстати на основі платформи з відсутністю маркування
Основні напрямки: структура платформи, рух зварювальної головки та фактичні результати зварювання на заготовці.
Лазерні зварювальні верстати з гальванометричною системою сканування
Основні напрямки: калібрування та тестування гальванометричної системи сканування разом із фактичною продуктивністю зварювання.
Роботизовані лазерні зварювальні робочі станції
Основні напрямки: комплексне дослідження лазерної системи, руху робота, траєкторії зварювання, інтеграції оснащення та загального автоматизованого процесу.

