





У цьому документі описано основні характеристики та сфери застосування тривалкової машини для гнуття листового металу.
Тривалковий листогібний верстат — це формувальний верстат, що використовується для безперервного гнуття листового металу. Він здатен гнути листи різних форм: О-подібних, U-подібних та багатосегментних R-подібних.
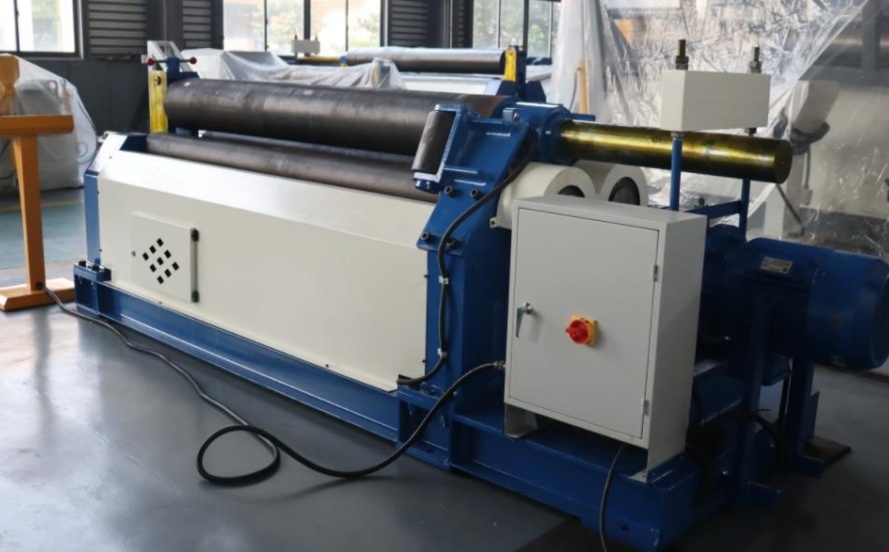
Принцип роботи: У симетричному листовому гнучому верстаті верхній валок рухається вертикально вгору й униз за рахунок гідравлічної оливи, що діє на поршень у гідравлічному циліндрі, розташованому симетрично між двома нижніми валками. Цей вертикальний рух здійснюється через кінцеве зубчасте колесо головного редуктора, яке, у свою чергу, приводить у обертання два нижні валки й забезпечує крутний момент для гнуття листового металу. Плоский пластичний металевий лист проходить між трьома робочими валками (двома нижніми та одним верхнім). Завдяки прикладеному зверху тиску верхнього валка й обертанню нижніх валків листовий метал піддається кільком послідовним гнуттям (стискання внутрішнього шару, незмінність середнього шару, розтягнення зовнішнього шару), що призводить до постійної пластичної деформації й формування бажаного циліндричного, конічного або часткового циліндричного/конічного виробу. Недоліком цього гідравлічного тривалкового листового гнучого верстата є необхідність попереднього гнуття кінців листового металу іншим обладнанням. Такий листогібний верстат підходить для масштабного гнуття листів завтовшки 50 мм і більше. Для скорочення відстані між двома нижніми валками та покращення точності виготовленого виробу й загальної ефективності верстата до нижньої частини двох нижніх валків додається ряд фіксованих опорних валків.
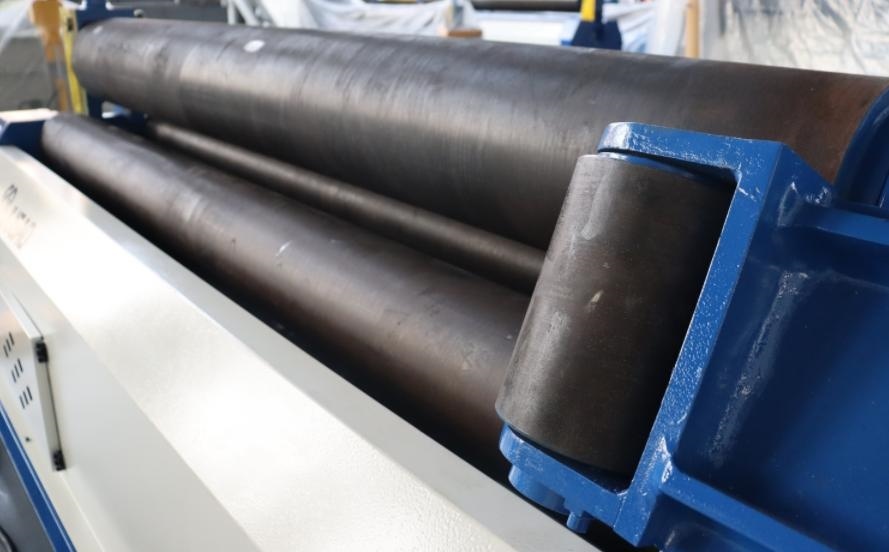
Тривалковий верстат для гнуття листового металу широко використовується в енергетиці, транспорті, нафтовій, хімічній, котельній, суднобудівній, гідроенергетичній та металоконструкційній галузях. Він дозволяє гнути конічні, круглі та дугоподібні заготовки.
Основні характеристики:
1. Максимальна робоча потужність верстата для гнуття листового металу визначається чотирма основними параметрами: максимальною товщиною листа (товщиною перед попереднім гнуттям), максимальною шириною листа, матеріалом листа, що підлягає гнуттю, та мінімальним діаметром валків за максимальних стандартних умов. Перетворення між цими чотирма параметрами під час роботи утворює залежність робочої потужності верстата, яка наводиться в прикладеному керівництві з експлуатації для забезпечення більш раціонального використання обладнання.
2. Цей верстат може виконувати прокатку конічних заготовок. Під час прокатки конічних заготовок, оскільки сила на одному кінці є відносно більшою, продуктивність прокатки конічних заготовок має становити 60 % від номінальної продуктивності верстата, а кут конусності зазвичай не повинен перевищувати 30°. Однак із зменшенням товщини й ширини листа навантаження на обладнання знижується, і кут конусності може бути відповідно збільшений.
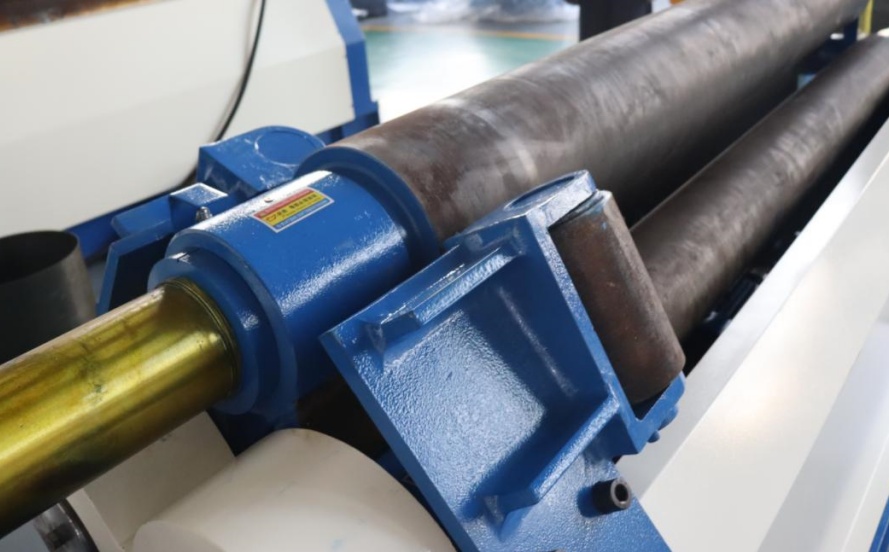
3. Два нижніх ролики мають великі діаметри й достатню міцність, тому для цього обладнання не потрібні додаткові опорні ролики, що ефективно знижує рівень відмов обладнання.

