





Неправильний радіус згину на вашому трубогібному верстаті? Не просто коригуйте програму — спочатку перевірте ці ділянки.
Коли радіус зігнутих труб коливається або не відповідає кресленням, першою реакцією багатьох людей є коригування програми. Однак часто проблема полягає не в програмі, а в наступних областях.
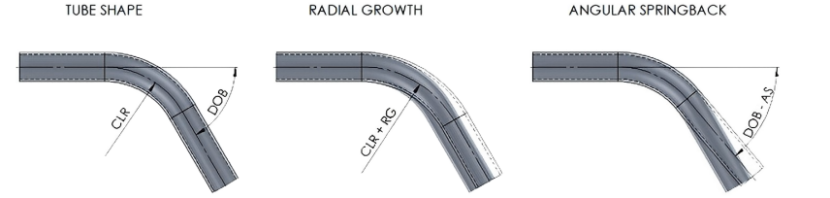
1. Неправильний вибір радіуса штампа для згинання – Найбазовіша помилка
Радіус паза штампа для згинання визначає радіус згину труби. Використання неправильного штампа зробить будь-які коригування марними.
Рішення: Переконайтеся, що значення R на матриці відповідає кресленню. Зміна діаметра труби вимагає заміни матриці; не йдіть на компроміси.
2. Недостатня компенсація пружного відскоку – Суттєва несумісность
Після згинання труба трохи відскочить, у результаті чого фактичний радіус буде більшим за радіус матриці. Особливо помітний пружний відскік спостерігається при згинанні сталі підвищеної міцності та нержавіючої сталі.
Рішення: Виміряйте фактичний радіус після пробного згинання й збільште кут згинання в програмі (наприклад, згинати не на 90 ° а на 92 °). Запишіть значення компенсації пружного відскоку для різних матеріалів для подальшого використання.
3. Неправильне положення оправки – Малий радіус неминуче призведе до обвалення
Для тонкостінних труб із співвідношенням R/D меншим за 3 внутрішня сторона неминуче обвалиться без оправки або при недостатньому виступі оправки, що призведе до спотворення радіуса.
Рішення: Вирівняти центр першого шарнірного гнучкого патрона з точкою дотику матриці для гнуття на відстані 0,5–1,5 мм перед нею. Занадто велике виступання пошкодить внутрішню стінку; занадто мале — не забезпечить підтримки. 4. Надмірний зазор між протизмиковою матрицею та матрицею для гнуття – Відхилення радіуса після утворення зморшок
Внутрішні зморшки змінюють потік матеріалу, що призводить до відхилення фактичного радіуса гнуття.
Рішення: Відрегулювати зазор між протизмиковою матрицею та матрицею для гнуття до 0,1–0,2 мм (товщина аркуша паперу формату А4), забезпечивши щільне прилягання без заклинювання.
5. Недостатнє зусилля затискання – Проковзування труби
Якщо зусилля затискання недостатнє, труба проковзує всередині матриці для гнуття, що призводить до отримання радіуса гнуття більшого, ніж заданий.
Рішення: Поступово збільшувати тиск затискання, доки на поверхні труби не залишиться жодних слідів проковзування. Одночасно очистити робочу поверхню затискної матриці.
6. Швидкість гнуття Занадто висока – Недостатня деформація
Занадто висока швидкість перешкоджає рівномірному течію матеріалу, що призводить до нестабільного радіуса.
Рішення: Зменшити швидкість на 30–50 %, особливо під час вигинання з малим радіусом.
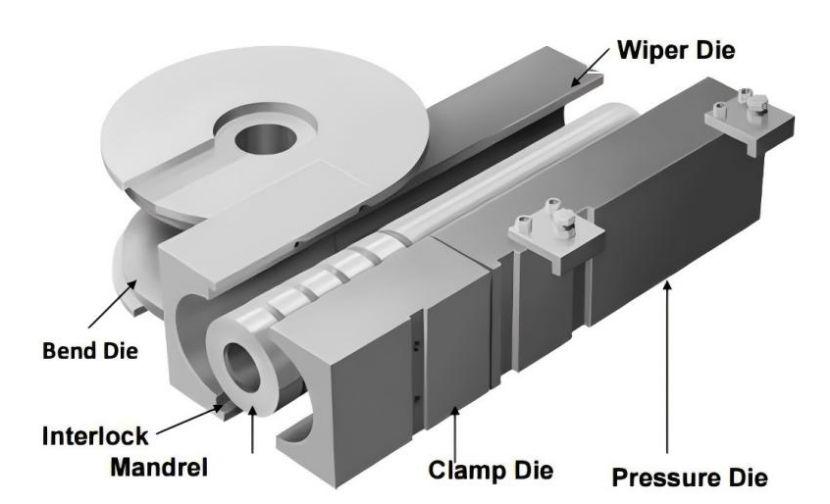
7. Зношення матриці – Втрата точності в старих матрицях
Зношення паза вигинної матриці зменшує прилягання труби, що природним чином призводить до неточного радіуса.
Рішення: Регулярно перевіряти робочі поверхні форми; у разі перевищення допустимого зносу — відремонтувати або замінити її.
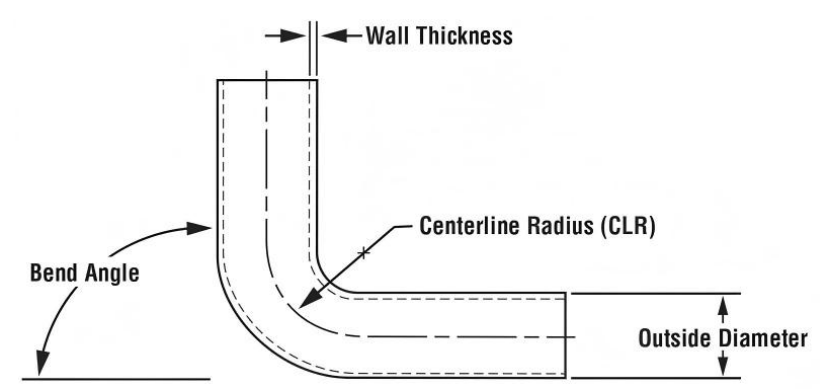
Швидка діагностика несправностей
1. Перевірити значення R матриці → 2. Виміряти пружне відновлення й скоригувати надмірне вигинання → 3. Відрегулюйте положення оправки → 4. Відрегулюйте зазор між протизмиковою матрицею та заготовкою → 5. Перевірте силу затискання → 6. Проведіть тестове гнуття зі зниженою швидкістю → 7. Замініть зношену матрицю
Якщо радіус гнуття вказано неточно, із ймовірністю 70 % це пов’язано з несправністю матриці або оправки; не зосереджуйтеся лише на коригуванні програми.

